商机详情 -
湖州攻牙双工位加工
双工位在工业自动化生产线上的应用优势:在工业自动化生产线上,双工位设计能明显提升生产效率。以汽车零部件加工生产线为例,一个工位进行零部件的加工操作,与此同时,另一个工位可以进行上料、下料或者对已加工零部件进行初步检测等准备工作。这样一来,就减少了设备的等待时间,让生产流程更加紧凑。而且,双工位还可以根据不同工序的复杂程度和耗时,灵活安排生产任务。比如,对于一些简单且耗时短的工序,可以在两个工位上交替快速进行,进一步提高单位时间内的产量。此外,双工位设计还能在一定程度上实现生产的冗余,当一个工位出现故障时,另一个工位可以继续工作,维持生产的基本运行,为故障排查和修复争取时间,降低生产中断带来的损失。双工位广泛应用于五金、汽配、电子等行业,适配多种材质加工。湖州攻牙双工位加工
双工位
双工位焊接设备在众多工业领域有着广泛的应用场景。在汽车制造行业,对于车身零部件的焊接,双工位焊接机器人发挥着重要作用。一个工位可以对汽车车架的一侧进行焊接操作,同时另一个工位对另一侧或其他相关零部件进行焊接。这样可以大幅缩短车身焊接的整体时间,提高汽车的生产速度。在钢结构建筑领域,对于钢梁、钢柱等大型构件的焊接,双工位焊接设备同样适用。它能够同时对两个构件进行焊接,减少了设备的等待时间,提高了焊接效率。而且,由于焊接过程是由设备精确控制,相较于人工焊接,能够更好地保证焊接质量的稳定性,焊缝的均匀度和强度更有保障,满足了建筑行业对钢结构焊接质量的严格要求。芜湖攻牙双工位双工位设备具备更高安全性,分区运行可有效降低事故与干涉风险。
在物流仓储领域,双工位设备发挥着重要作用。以双工位堆垛机为例,它可以同时在两个不同的货位进行货物的存取操作。一个工位负责将货物从货架上取出,放置到输送线上,另一个工位则可将新的货物搬运到指定的货架位置。这种双工位的设计提高了仓库的货物周转效率,减少了货物的等待时间。然而,目前双工位设备在物流仓储中仍存在一些可改进的方向。一方面,在设备的运行速度和定位精度上还有提升空间。通过优化设备的驱动系统和控制系统,提高堆垛机的运行速度,同时采用更先进的传感器技术,提高货物存取的定位精度,进一步缩短操作时间。另一方面,在与仓库管理系统的集成方面,还需要加强。使双工位设备能够更实时、准确地接收仓库管理系统发出的指令,同时将设备的运行状态和货物库存信息及时反馈给仓库管理系统,实现物流仓储的智能化、高效化管理。
利硕 V8 加工中心双工位配备了单独的气动夹紧系统,每个工位均设置 4 组可调节夹紧点,能够根据不同形状、尺寸的工件灵活调整夹紧力度与位置,确保工件在加工过程中始终保持稳固状态,有效防止因工件松动导致的加工误差。同时,夹紧系统采用了低噪音气动元件,运行时噪音低于 65 分贝,为车间操作人员营造了更舒适的工作环境。在加工精密模具零件时,如塑料模具的型腔加工,对工件的夹紧稳定性要求较高, slightest 的松动都可能导致型腔尺寸偏差,影响模具的成型精度。利硕 V8 双工位的单独夹紧系统,能够精确控制夹紧力在 5-20kN 之间调节,适配不同材质模具零件的夹紧需求,加工出的模具型腔尺寸精度可控制在 ±0.003mm 以内,表面光洁度达 Ra0.8μm。此外,该夹紧系统还具备自动检测功能,若工件装夹不到位或夹紧力不足,系统会实时发出报警信号并暂停加工,避免废品产生。如果企业在加工过程中常面临工件装夹不稳、夹紧力难控制等问题,想了解双工位夹紧系统如何解决这些难题,欢迎联系我们。双工位并行处理能力强,适合流水线作业,助力企业实现智能化升级。
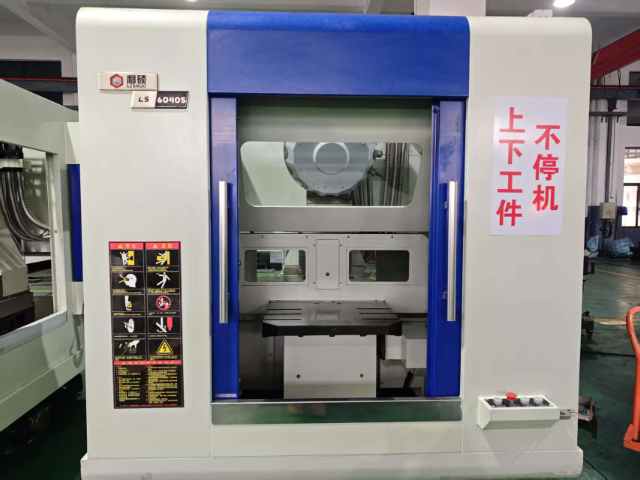
双工位脉冲热压机的工作原理与适用场景:双工位脉冲热压机是适用于高密度FPC/FFC与PCB压接以及触摸屏生产工艺的机器。它采用PLC控制系统和脉冲加热方式,配合钛合金热压头,升温迅速。设备有5.7寸彩色触摸屏LCD显示输入,以中文菜单呈现,所有参数设置和浏览都简洁直观。其采用两组、四个压头上下加热的双工位设计,在一个工位对产品进行压接的同时,另一个工位可对待压接产品进行对位,提高了生产效率,生产效率可达12-14秒/件。在温度控制方面,它可设置接触温度、分离温度及一至四段工作温度,温度设定范围为室温至450℃,温差精度能控制在±3℃,还具备实时温度曲线显示和热压参数值显示两种选择。热压时间为1-99秒,焊接压力在10-80㎏f之间可调。工件固定方式采用模具固定加真空吸附,工作方式可选择手动或自动。手动模式下可单独控制每个机构的相应动作,自动模式则设定好工作参数后,按启动按钮设备自动工作。该设备适用于电子设备制造等需要高精度压接的场景。双工位加工模式有效减少装夹次数,提高工件定位精度与产品一致性。上海加工双工位中心
双工位可实现工件正反同步处理,提升加工质量与表面处理均匀性。湖州攻牙双工位加工
双工位注塑机的工作流程紧密而高效。当注塑机启动后,两个工位会交替进行注塑作业。在首工位,模具首先闭合,注塑系统将熔融的塑料原料以高压注入模具型腔。经过保压、冷却等环节,塑料在模具内固化成型。与此同时,第二个工位的模具打开,机械手臂迅速将成型的塑料制品取出,并放置在传送带上。随后,第二个工位的模具闭合,开始新一轮的注塑过程,而较早工位的模具打开,机械手臂取件,如此循环往复。在整个过程中,各个环节的时间配合十分关键。例如,注塑时间、保压时间、冷却时间都需要根据塑料原料的特性、产品的尺寸和形状等因素进行精确设定,以确保塑料制品的质量。双工位注塑机通过这种高效的交替工作方式,提高了注塑生产的产能,在塑料产品制造领域发挥着重要作用。湖州攻牙双工位加工