商机详情 -
宁波攻丝双工位
双工位一体机在设计与制造过程中,采取了多项措施保障其可靠性与稳定性。在机械结构方面,采用强度高的钢材与高质量的零部件,经过严格的加工工艺与装配调试,确保设备的机械强度与刚性。在电气系统方面,选用高质量的电气元件,如PLC、电机、传感器等,并进行合理的布线与防护设计,提高电气系统的抗干扰能力。同时,设备还配备了完善的散热系统,确保设备在长时间运行过程中,各部件的温度处于正常范围,避免因过热导致设备故障。此外,通过严格的质量检测流程,对设备进行整体的性能测试与老化试验,确保每一台双工位一体机在交付使用前都具备良好的可靠性与稳定性,为企业的生产提供坚实保障。双工位能有效缩短单件加工工时,助力企业提升产能、降低生产成本。宁波攻丝双工位
双工位
在加工灵活性方面,利硕 V8 加工中心双工位表现突出,能够适配多种不同类型的工件加工。无论是方形、圆形的规则工件,还是异形复杂工件,双工位都能通过灵活的装夹方式与编程控制实现精确加工。以加工医疗器械领域的人工关节零件为例,人工关节零件形状复杂,需要进行曲面铣削、孔加工等多道工序,且对加工精度要求较高。利硕 V8 双工位可在一个工位采用专门夹具固定人工关节毛坯,进行曲面铣削加工,同时在另一个工位通过三爪卡盘装夹已完成曲面加工的零件,进行孔加工工序,通过工位切换与程序联动,实现人工关节零件的高效、高精度加工。此外,双工位还支持不同材质工件的同时加工,如一个工位加工铝合金零件,另一个工位加工铸铁零件,系统可根据不同材质的切削特性,自动调整切削参数,无需人工频繁切换程序与调整设备,大幅提升了加工的灵活性与适应性。若企业生产的零件类型多样、材质复杂,想了解双工位如何实现多类型工件灵活加工,可咨询我们。江苏双工位销售双工位具备工位互锁功能,避免误操作,保障设备与操作人员安全。
利硕 V8 加工中心双工位配备了单独的气动夹紧系统,每个工位均设置 4 组可调节夹紧点,能够根据不同形状、尺寸的工件灵活调整夹紧力度与位置,确保工件在加工过程中始终保持稳固状态,有效防止因工件松动导致的加工误差。同时,夹紧系统采用了低噪音气动元件,运行时噪音低于 65 分贝,为车间操作人员营造了更舒适的工作环境。在加工精密模具零件时,如塑料模具的型腔加工,对工件的夹紧稳定性要求较高, slightest 的松动都可能导致型腔尺寸偏差,影响模具的成型精度。利硕 V8 双工位的单独夹紧系统,能够精确控制夹紧力在 5-20kN 之间调节,适配不同材质模具零件的夹紧需求,加工出的模具型腔尺寸精度可控制在 ±0.003mm 以内,表面光洁度达 Ra0.8μm。此外,该夹紧系统还具备自动检测功能,若工件装夹不到位或夹紧力不足,系统会实时发出报警信号并暂停加工,避免废品产生。如果企业在加工过程中常面临工件装夹不稳、夹紧力难控制等问题,想了解双工位夹紧系统如何解决这些难题,欢迎联系我们。
双工位万能材料试验机的质检优势与多行业适配 双工位万能材料试验机是工厂质检环节的“效率神器”,通过双工位并行测试设计,有效解决单工位设备检测慢、人工成本高的痛点。其关键优势体现在高效、灵活与精确三大维度:高效性方面,一个设备配备两个单独测试工位,可同时测试两个相同或不同样品,检测效率较单工位翻倍,如20个样品的检测时间从1小时缩短至30分钟,大幅提升质检效率,避免因质检滞后影响生产进度;灵活性方面,两个工位支持单独控制,可同时进行拉力、压力、弯曲、剪切等不同类型试验,既能对相同样品进行平行测试验证批次稳定性,也能同时检测不同材质样品,适配多品种生产的质检需求;精确性方面,数据出自同一台设备,避免多台单工位设备检测带来的误差,测试完成后自动生成包含拉力值、抗压强度、延伸率等参数的检测报告,可导出Excel存档并对接质检系统,方便数据追溯。双工位自动切换功能降低人工干预,提升自动化水平与生产稳定性。
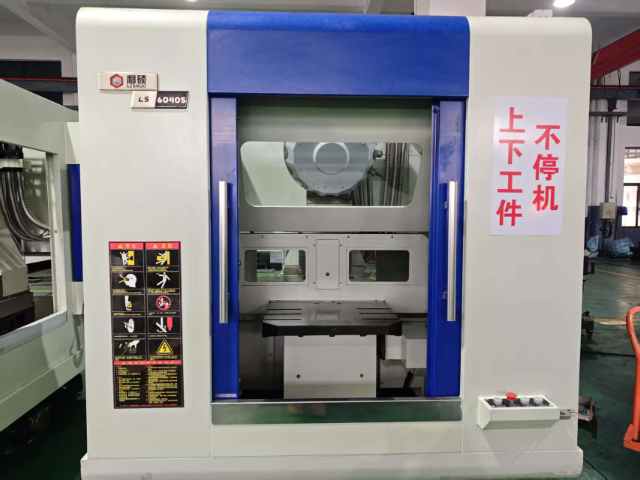
双工位龙门加工中心的优势与汽车零部件应用 双工位龙门加工中心凭借“双工作台交替作业”的创新设计,成为汽车零部件批量生产的关键装备,其优势集中体现在效率、精度与负载适配三大方面。效率层面,采用A/B双工作台设计,当A工位进行铣削、镗孔、攻丝等加工工序时,操作人员可在B工位同步完成工件装夹、定位与基准校准,工作台切换时间≤30秒,彻底消除传统单工位的装夹等待时间,设备日均加工量较单工位提升80%以上。精度层面,采用整体铸造床身与对称双横梁结构,两个工作台共享同一套导轨与传动系统,定位精度≤±0.008mm/1000mm,重复定位精度≤±0.005mm,搭配双工位同步补偿系统,通过光栅尺实时修正位置偏差,确保批量工件尺寸公差控制在±0.02mm以内。双工位结构紧凑,占用车间空间小,适配中小型生产车间布局需求。宁波攻丝双工位
双工位结构紧凑合理,传动平稳可靠,延长设备关键部件使用寿命。宁波攻丝双工位
双工位脉冲热压机的工作原理与适用场景:双工位脉冲热压机是适用于高密度FPC/FFC与PCB压接以及触摸屏生产工艺的机器。它采用PLC控制系统和脉冲加热方式,配合钛合金热压头,升温迅速。设备有5.7寸彩色触摸屏LCD显示输入,以中文菜单呈现,所有参数设置和浏览都简洁直观。其采用两组、四个压头上下加热的双工位设计,在一个工位对产品进行压接的同时,另一个工位可对待压接产品进行对位,提高了生产效率,生产效率可达12-14秒/件。在温度控制方面,它可设置接触温度、分离温度及一至四段工作温度,温度设定范围为室温至450℃,温差精度能控制在±3℃,还具备实时温度曲线显示和热压参数值显示两种选择。热压时间为1-99秒,焊接压力在10-80㎏f之间可调。工件固定方式采用模具固定加真空吸附,工作方式可选择手动或自动。手动模式下可单独控制每个机构的相应动作,自动模式则设定好工作参数后,按启动按钮设备自动工作。该设备适用于电子设备制造等需要高精度压接的场景。宁波攻丝双工位