商机详情 -
台州攻丝双工位加工
在机械加工行业,双工位设备具有明显优势优势。以双工位数控车床为例,它配备两个单独的加工工位,可同时对两个工件进行加工操作。这极大地提高了生产效率,相较于单工位车床,单位时间内的产量能提升近一倍。在加工小型零部件时,一个工位进行车削外圆操作,另一个工位可同步进行钻孔或攻丝工序。通过合理的工序编排,减少了设备的闲置时间,实现了资源的高效利用。而且,双工位车床在精度控制上也有独特之处。由于两个工位的机械结构相似,在加工过程中产生的热变形、刀具磨损等因素对两个工位的影响基本一致,这使得加工出的两个工件在尺寸精度和形位公差上具有良好的一致性,能更好地满足批量生产中对产品质量稳定性的要求。双工位可实现工件正反同步处理,提升加工质量与表面处理均匀性。台州攻丝双工位加工
双工位
双工位滑台的结构设计与智能控制技术 双工位滑台作为自动化生产中的关键执行机构,其结构设计直接决定运动精度与作业稳定性,现代高级机型普遍采用“主体框架+双滑台执行模块+智能驱动控制”的一体化架构。主体框架通过强度螺栓固定于设备基座,内部集成高精度直线导轨,确保两个滑台运动的直线度与平行度;驱动模块多采用伺服电机配合同步带轮与传动轴传动,动力输出平稳且响应迅速,可实现滑台的高速精确位移。关键技术亮点在于智能接入模块的应用,该模块配备多个传感器节点,通过CAN总线与处理器通信,可实时采集滑台的位置、速度、负载等关键数据,基于磁编码器技术捕捉位移变化,借助霍尔效应传感器监测传动带张紧力状态。杭州双工位中心双工位同步运行模式能够缩短单件加工周期,满足大批量连续生产需求。
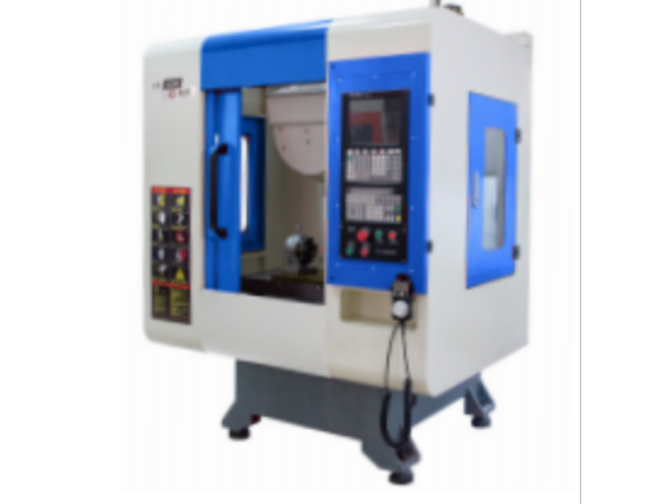
为确保双工位钻攻机提高机床利用率,上下零件不停机的长期稳定运行,企业可以采取以下措施加强设备的维护保养:一是加强员工培训,提高员工对设备保养重要性的认识,掌握正确的保养方法和技能;二是制定合理的保养计划,按照设备手册的规定进行定期保养和检查,及时发现并解决问题;三是注意设备的运行环境和使用条件,避免在恶劣环境下使用设备,以减少设备损坏的风险;四是与设备供应商建立良好的合作关系,及时获取技术支持和维修服务,确保设备在出现故障时能够得到及时有效的处理。综上所述,双工位钻攻机在维护成本方面表现优异,且保养工作简便易行。企业通过加强设备保养、合理安排维修计划以及加强员工培训等措施,可以进一步降低设备的维护成本,提高设备的稳定性和使用寿命,为企业创造更大的经济效益。
双工位注塑机的工作流程紧密而高效。当注塑机启动后,两个工位会交替进行注塑作业。在首工位,模具首先闭合,注塑系统将熔融的塑料原料以高压注入模具型腔。经过保压、冷却等环节,塑料在模具内固化成型。与此同时,第二个工位的模具打开,机械手臂迅速将成型的塑料制品取出,并放置在传送带上。随后,第二个工位的模具闭合,开始新一轮的注塑过程,而较早工位的模具打开,机械手臂取件,如此循环往复。在整个过程中,各个环节的时间配合十分关键。例如,注塑时间、保压时间、冷却时间都需要根据塑料原料的特性、产品的尺寸和形状等因素进行精确设定,以确保塑料制品的质量。双工位注塑机通过这种高效的交替工作方式,提高了注塑生产的产能,在塑料产品制造领域发挥着重要作用。双工位设备可分别执行不同工序,实现一体化加工,简化生产线布局。
在物流仓储领域,双工位设备发挥着重要作用。以双工位堆垛机为例,它可以同时在两个不同的货位进行货物的存取操作。一个工位负责将货物从货架上取出,放置到输送线上,另一个工位则可将新的货物搬运到指定的货架位置。这种双工位的设计提高了仓库的货物周转效率,减少了货物的等待时间。然而,目前双工位设备在物流仓储中仍存在一些可改进的方向。一方面,在设备的运行速度和定位精度上还有提升空间。通过优化设备的驱动系统和控制系统,提高堆垛机的运行速度,同时采用更先进的传感器技术,提高货物存取的定位精度,进一步缩短操作时间。另一方面,在与仓库管理系统的集成方面,还需要加强。使双工位设备能够更实时、准确地接收仓库管理系统发出的指令,同时将设备的运行状态和货物库存信息及时反馈给仓库管理系统,实现物流仓储的智能化、高效化管理。双工位设备具备更高安全性,分区运行可有效降低事故与干涉风险。芜湖加工双工位中心
双工位广泛应用于五金、汽配、电子等行业,适配多种材质加工。台州攻丝双工位加工
双工位龙门加工中心的优势与汽车零部件应用 双工位龙门加工中心凭借“双工作台交替作业”的创新设计,成为汽车零部件批量生产的关键装备,其优势集中体现在效率、精度与负载适配三大方面。效率层面,采用A/B双工作台设计,当A工位进行铣削、镗孔、攻丝等加工工序时,操作人员可在B工位同步完成工件装夹、定位与基准校准,工作台切换时间≤30秒,彻底消除传统单工位的装夹等待时间,设备日均加工量较单工位提升80%以上。精度层面,采用整体铸造床身与对称双横梁结构,两个工作台共享同一套导轨与传动系统,定位精度≤±0.008mm/1000mm,重复定位精度≤±0.005mm,搭配双工位同步补偿系统,通过光栅尺实时修正位置偏差,确保批量工件尺寸公差控制在±0.02mm以内。台州攻丝双工位加工