商机详情 -
安徽加工双工位生产厂家
双工位龙门加工中心的优势与汽车零部件应用 双工位龙门加工中心凭借“双工作台交替作业”的创新设计,成为汽车零部件批量生产的关键装备,其优势集中体现在效率、精度与负载适配三大方面。效率层面,采用A/B双工作台设计,当A工位进行铣削、镗孔、攻丝等加工工序时,操作人员可在B工位同步完成工件装夹、定位与基准校准,工作台切换时间≤30秒,彻底消除传统单工位的装夹等待时间,设备日均加工量较单工位提升80%以上。精度层面,采用整体铸造床身与对称双横梁结构,两个工作台共享同一套导轨与传动系统,定位精度≤±0.008mm/1000mm,重复定位精度≤±0.005mm,搭配双工位同步补偿系统,通过光栅尺实时修正位置偏差,确保批量工件尺寸公差控制在±0.02mm以内。双工位可实现多工序衔接,减少工件转运次数,提升加工流程连贯性。安徽加工双工位生产厂家
双工位
在机械加工领域,双工位加工中心提高机床利用率,上下零件不停机同样展现出了强大的生产力。这种设备拥有两个分开的工作位,可以同时加工两个工件,极大地减少了生产中的空闲时间。配备先进的数控系统,双工位加工中心能够实现高精度、高效率的加工,提升了产品质量和生产效率。同时,自动化上下料功能的引入,进一步减少了人工干预,使得生产过程更加流畅。除了制造业,双工位钻攻机在其他领域也有着广泛的应用。例如,极柱焊接双工位钻攻机在汽车、船舶、航空航天等行业中发挥着重要作用。它能够同时完成两个工件的焊接工作,明显提高了生产效率,同时焊接质量稳定,为企业带来了更高的经济效益。此外,极柱焊接双工位钻攻机还具有操作简便、节能环保等优势,符合现代工业对高效、环保的追求。芜湖攻丝双工位供应双工位设计增强设备柔性化能力,可快速适配不同规格产品的生产需求。
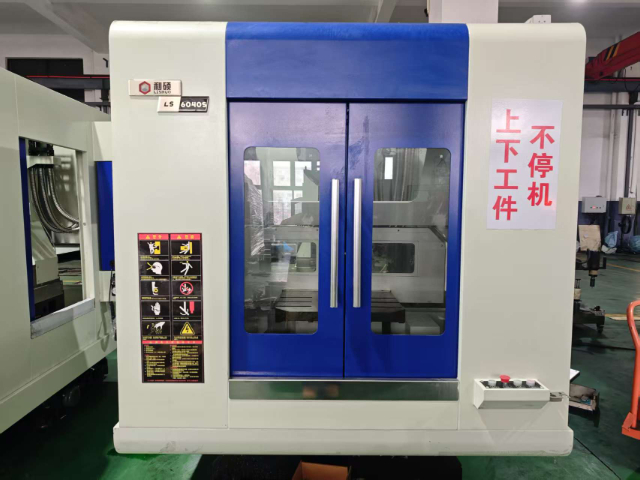
双工位的设计旨在充分利用空间,提高工作效率。在布局上,通常将两个工位紧密相邻,既方便操作人员相互协作交流,又避免工作时的相互干扰。例如在一些电子产品组装车间,一个工位专注于零部件的初步加工,另一个工位负责成品的组装和检测。两者之间通过合理的流水线设计,物料能够顺畅流转,减少了搬运时间和成本。在设计时,还会考虑人体工学原理,确保操作人员在舒适的姿势下工作,减少长时间作业带来的疲劳感。同时,双工位的工作台高度、操作区域的划分都经过精心规划,以适应不同类型的工作任务和操作人员的需求,从根本上提升工作体验和效率。
双工位焊接设备的工艺优化与汽车零部件生产应用 双工位焊接设备通过两个单独焊接工位的协同作业,实现焊接与装夹的并行处理,大幅提升汽车零部件等批量产品的焊接效率与质量稳定性。其关键设计亮点在于工位协同与工艺精确控制:采用A/B双工位布局,当A工位进行焊接作业时,操作人员在B工位完成工件装夹与定位,焊接完成后通过旋转或平移机构快速切换工位,切换时间≤20秒,设备利用率提升至95%以上。在工艺控制上,配备高精度焊接电源与视觉定位系统,可实现点焊、弧焊、激光焊等多种焊接方式,针对不同材质(如铝合金、高强度钢)自动匹配焊接参数,确保焊接接头强度与外观质量一致;部分机型还配备焊接过程监控系统,实时监测焊接电流、电压、温度等参数,一旦出现异常立即停机报警,避免不良品产生。双工位自动切换功能降低人工干预,提升自动化水平与生产稳定性。
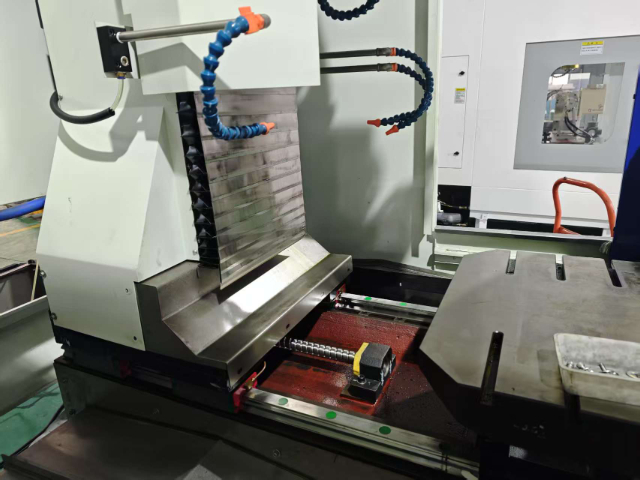
双工位收卷机在塑料薄膜生产中的关键作用 双工位收卷机是塑料薄膜、包装材料等连续生产线的关键终端设备,通过两个卷取工位的交替工作,实现不停机换卷,确保生产线的连续运行。其关键工作原理是:设备配备两个单独的卷取工位,当一个工位的卷取直径达到设定值时,通过翻转或平移机构快速切换至另一个工位继续收卷,切换过程中通过张力控制系统保持薄膜张力稳定,避免出现拉伸、褶皱或断裂现象。相较于单工位收卷机需停机换卷的模式,双工位设计可使生产线连续运行,大幅提升生产效率,尤其适用于高速薄膜生产线。双工位交替工作可均衡部件磨损,使设备受力均匀,延长整体寿命。嘉兴双工位一体机
双工位适配批量生产场景,尤其适合中小件、高精度工件的连续加工。安徽加工双工位生产厂家
双工位激光切割机的工作原理与应用领域:双工位激光切割机通过巧妙的设计实现高效切割。其工作原理是,在一个工位上,激光发生器产生高能量密度的激光束,聚焦在待切割材料表面,使材料瞬间熔化或汽化,从而达到切割的目的。在这个工位进行切割的同时,另一个工位可以进行材料的上料、排版以及切割参数的设置等准备工作。当较早工位完成切割任务后,两个工位通过自动化的切换装置进行位置交换,继续进行下一轮切割。双工位激光切割机广泛应用于多个领域。在金属加工行业,可用于切割各种金属板材,如不锈钢、碳钢等,制作机械零件、汽车零部件等。在广告标识制作领域,能切割亚克力、PVC等材料,制作精美的广告字、标识牌。在服装行业,可对布料进行精确切割,提高裁剪效率和精度。其双工位设计不*提高了切割效率,还能灵活适应不同材料和切割需求的变化。安徽加工双工位生产厂家