商机详情 -
浙江钻攻双工位定做
双工位激光切割机的工作原理与应用领域:双工位激光切割机通过巧妙的设计实现高效切割。其工作原理是,在一个工位上,激光发生器产生高能量密度的激光束,聚焦在待切割材料表面,使材料瞬间熔化或汽化,从而达到切割的目的。在这个工位进行切割的同时,另一个工位可以进行材料的上料、排版以及切割参数的设置等准备工作。当较早工位完成切割任务后,两个工位通过自动化的切换装置进行位置交换,继续进行下一轮切割。双工位激光切割机广泛应用于多个领域。在金属加工行业,可用于切割各种金属板材,如不锈钢、碳钢等,制作机械零件、汽车零部件等。在广告标识制作领域,能切割亚克力、PVC等材料,制作精美的广告字、标识牌。在服装行业,可对布料进行精确切割,提高裁剪效率和精度。其双工位设计不*提高了切割效率,还能灵活适应不同材料和切割需求的变化。双工位采用耐磨材质打造,使用寿命长,减少设备维护与更换成本。浙江钻攻双工位定做
双工位
双工位焊接设备的工艺优化与汽车零部件生产应用 双工位焊接设备通过两个单独焊接工位的协同作业,实现焊接与装夹的并行处理,大幅提升汽车零部件等批量产品的焊接效率与质量稳定性。其关键设计亮点在于工位协同与工艺精确控制:采用A/B双工位布局,当A工位进行焊接作业时,操作人员在B工位完成工件装夹与定位,焊接完成后通过旋转或平移机构快速切换工位,切换时间≤20秒,设备利用率提升至95%以上。在工艺控制上,配备高精度焊接电源与视觉定位系统,可实现点焊、弧焊、激光焊等多种焊接方式,针对不同材质(如铝合金、高强度钢)自动匹配焊接参数,确保焊接接头强度与外观质量一致;部分机型还配备焊接过程监控系统,实时监测焊接电流、电压、温度等参数,一旦出现异常立即停机报警,避免不良品产生。浙江钻攻双工位定做双工位能有效缩短单件加工工时,助力企业提升产能、降低生产成本。
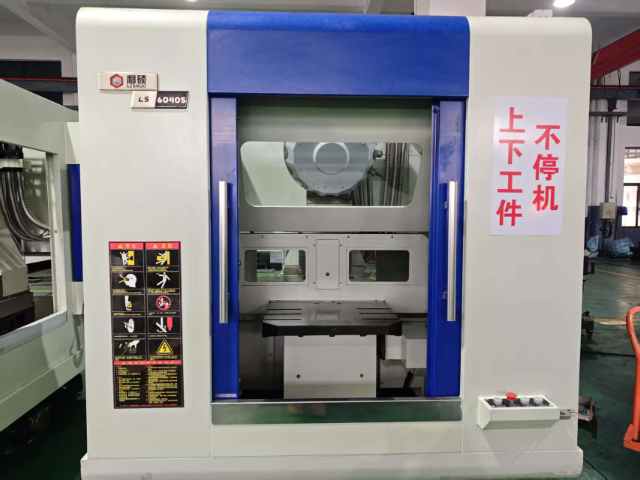
双工位机床的工作流程与特点:双工位机床是机械加工领域常见的设备。其工作流程通常是,一个工位负责装夹待加工工件,同时另一个工位对已装夹好的工件进行切削、钻孔、铣削等加工操作。当一个工位完成加工任务后,通过旋转工作台或者平移机构等切换装置,两个工位交换位置,继续进行下一轮的加工。这种机床的特点十分突出,一方面,它极大地提高了加工效率,减少了机床的空闲时间。例如,在加工复杂的机械零件时,传统单工位机床可能需要频繁地停机装夹工件,而双工位机床可以在一个工位加工的同时,在另一个工位完成装夹,使得加工过程几乎不间断。另一方面,双工位机床还能提高加工精度的一致性。因为在同一台机床上,两个工位的加工参数和环境基本相同,对于批量生产的零件来说,能够保证各个零件的加工精度差异较小,产品质量更稳定。
双工位在工业自动化生产线上的应用优势:在工业自动化生产线上,双工位设计能明显提升生产效率。以汽车零部件加工生产线为例,一个工位进行零部件的加工操作,与此同时,另一个工位可以进行上料、下料或者对已加工零部件进行初步检测等准备工作。这样一来,就减少了设备的等待时间,让生产流程更加紧凑。而且,双工位还可以根据不同工序的复杂程度和耗时,灵活安排生产任务。比如,对于一些简单且耗时短的工序,可以在两个工位上交替快速进行,进一步提高单位时间内的产量。此外,双工位设计还能在一定程度上实现生产的冗余,当一个工位出现故障时,另一个工位可以继续工作,维持生产的基本运行,为故障排查和修复争取时间,降低生产中断带来的损失。双工位设计可实现交替作业,有效减少设备待机时间,大幅提升整体生产效率。
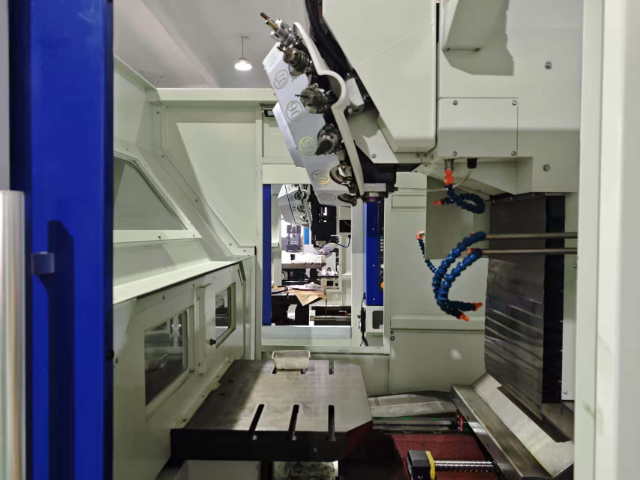
双工位一体机采用模块化设计,具有诸多优势。模块化设计将设备分解为多个功能模块,如机械结构模块、电气控制模块、动力模块等。这种设计使得设备的组装与维护更加便捷。当某个模块出现故障时,只需更换相应模块,无需对整个设备进行大规模拆解,缩短了维修时间。同时,模块化设计方便企业根据自身生产需求进行设备定制。例如,企业可以根据加工工艺的复杂程度,选择不同精度等级的机械结构模块;根据生产规模,选择不同功率的动力模块。此外,模块化设计还有利于设备的升级与更新,企业可以在不更换整个设备的前提下,通过更换部分模块,提升设备性能,降低设备更新成本。双工位设计符合工业生产标准,安装便捷,可快速融入现有生产流水线。浙江钻攻双工位定做
双工位设备具备更高安全性,分区运行可有效降低事故与干涉风险。浙江钻攻双工位定做
双工位涉及到多个关键技术细节和部件。在传动系统方面,通常采用高精度的滚珠丝杠和直线导轨,确保工作台的移动平稳、定位准确。例如,在精密模具加工的双工位设备中,传动系统的精度直接影响模具的加工精度。控制系统也是关键,先进的数控系统能够实现对双工位的精确控制,操作人员可以通过编程设定不同的工作参数,实现自动化加工。此外,双工位的夹具设计也至关重要,要根据不同的工件形状和尺寸,设计专门的夹具,确保工件在加工过程中固定牢固,防止位移和变形,保证加工质量。浙江钻攻双工位定做