商机详情 -
温州攻丝双工位价格
利硕 V8 加工中心双工位在冷却系统设计上进行了优化,每个工位均配备单独的喷淋冷却装置与油雾收集系统。喷淋冷却装置采用多通道喷头设计,可根据加工区域的不同需求,精确调节冷却液的喷射方向与流量,确保在加工过程中,刀具与工件的切削区域始终得到充分冷却,有效降低切削温度,减少刀具磨损,延长刀具使用寿命。以加工不锈钢材质的法兰零件为例,不锈钢材质导热性差,切削过程中易产生大量热量,若冷却不及时,不*会导致刀具快速磨损,还可能使工件因热变形产生尺寸偏差。利硕 V8 双工位的单独冷却系统,可将切削区域温度控制在 80℃以内,刀具使用寿命延长 30% 以上,加工出的法兰零件尺寸精度稳定性明显提升。同时,每个工位的油雾收集系统收集效率达 95% 以上,能够有效吸收加工过程中产生的油雾,避免油雾扩散对车间环境造成污染,保障操作人员的身体健康。对于加工不锈钢、钛合金等难加工材料,且注重车间环保与操作人员健康的企业,若想了解双工位冷却与油雾收集系统的具体参数,欢迎咨询。双工位可与刀库、机械手联动,实现全流程自动化加工,减少人工干预。温州攻丝双工位价格
双工位
双工位钻攻机提高机床利用率,上下零件不停机的应用领域正不断拓宽,从传统的制造业向更多领域延伸。未来,随着跨界融合的加速推进,双工位钻攻机将在医疗、教育、农业等领域发挥更大作用。通过与不同行业的深度融合,双工位钻攻机将实现更多功能的集成和创新,推动各行业的智能化升级。随着双工位钻攻机提高机床利用率,上下零件不停机在生产线上的广泛应用,设备的维护和管理也变得越来越重要。未来的双工位钻攻机将更加注重智能化维护,通过内置传感器和数据分析系统,实现设备的实时监测和预警。一旦发生故障或异常情况,系统能够迅速定位问题并提供解决方案,从而缩短维修时间,提高设备的使用效率。温州钻攻双工位一体机双工位配备单独夹紧装置,装夹牢固稳定,避免加工过程中工件移位。
双工位万能材料试验机的质检优势与多行业适配 双工位万能材料试验机是工厂质检环节的“效率神器”,通过双工位并行测试设计,有效解决单工位设备检测慢、人工成本高的痛点。其关键优势体现在高效、灵活与精确三大维度:高效性方面,一个设备配备两个单独测试工位,可同时测试两个相同或不同样品,检测效率较单工位翻倍,如20个样品的检测时间从1小时缩短至30分钟,大幅提升质检效率,避免因质检滞后影响生产进度;灵活性方面,两个工位支持单独控制,可同时进行拉力、压力、弯曲、剪切等不同类型试验,既能对相同样品进行平行测试验证批次稳定性,也能同时检测不同材质样品,适配多品种生产的质检需求;精确性方面,数据出自同一台设备,避免多台单工位设备检测带来的误差,测试完成后自动生成包含拉力值、抗压强度、延伸率等参数的检测报告,可导出Excel存档并对接质检系统,方便数据追溯。
利硕 V8 加工中心双工位配备了单独的气动夹紧系统,每个工位均设置 4 组可调节夹紧点,能够根据不同形状、尺寸的工件灵活调整夹紧力度与位置,确保工件在加工过程中始终保持稳固状态,有效防止因工件松动导致的加工误差。同时,夹紧系统采用了低噪音气动元件,运行时噪音低于 65 分贝,为车间操作人员营造了更舒适的工作环境。在加工精密模具零件时,如塑料模具的型腔加工,对工件的夹紧稳定性要求较高, slightest 的松动都可能导致型腔尺寸偏差,影响模具的成型精度。利硕 V8 双工位的单独夹紧系统,能够精确控制夹紧力在 5-20kN 之间调节,适配不同材质模具零件的夹紧需求,加工出的模具型腔尺寸精度可控制在 ±0.003mm 以内,表面光洁度达 Ra0.8μm。此外,该夹紧系统还具备自动检测功能,若工件装夹不到位或夹紧力不足,系统会实时发出报警信号并暂停加工,避免废品产生。如果企业在加工过程中常面临工件装夹不稳、夹紧力难控制等问题,想了解双工位夹紧系统如何解决这些难题,欢迎联系我们。双工位自动化设备可搭配机械手使用,实现全流程无人化生产作业。
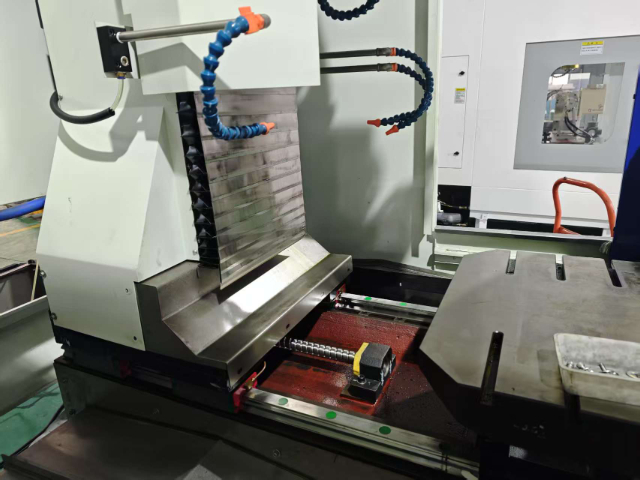
双工位涉及到多个关键技术细节和部件。在传动系统方面,通常采用高精度的滚珠丝杠和直线导轨,确保工作台的移动平稳、定位准确。例如,在精密模具加工的双工位设备中,传动系统的精度直接影响模具的加工精度。控制系统也是关键,先进的数控系统能够实现对双工位的精确控制,操作人员可以通过编程设定不同的工作参数,实现自动化加工。此外,双工位的夹具设计也至关重要,要根据不同的工件形状和尺寸,设计专门的夹具,确保工件在加工过程中固定牢固,防止位移和变形,保证加工质量。双工位单独控制互不干扰,单工位故障时不影响整体设备正常运行。湖州攻牙双工位中心
采用双工位布局的设备空间利用率更高,可在同等占地条件下提升产能输出。温州攻丝双工位价格
从智能化控制角度来看,利硕 V8 加工中心双工位搭载了先进的三菱 M80 或西门子 828D 数控系统,系统具备双工位单独编程与联动控制功能。操作人员可通过系统分别为两个工位编写不同的加工程序,也可根据生产需求设置双工位联动加工模式,实现复杂零件的多工序同步加工。例如,在加工航空航天领域的精密轴类零件时,需要依次完成外圆车削、键槽铣削、螺纹加工等多道工序,传统单工位加工需逐道工序切换程序,耗时较长。而利硕 V8 双工位可在一个工位进行外圆车削加工时,另一个工位同步执行键槽铣削程序,待两个工位分别完成对应工序后,通过工位切换实现工序衔接,大幅缩短了零件的整体加工周期。同时,数控系统还支持加工过程实时监控,可实时显示两个工位的加工进度、主轴转速、切削进给量等参数,操作人员通过操作面板即可整体掌握加工状态。若企业想实现多工序同步加工,提升复杂零件加工效率,想深入了解双工位智能化控制功能,可与我们沟通细节。温州攻丝双工位价格