商机详情 -
江苏标准MES看板
产品生产完成不是协同的终点,而是新的起点。我们的MES系统会为每个完工产品生成一份详细的“完工报告”,不*包含产品ID、数量,更捆绑了完整的生产“履历”——生产时间、所用设备、操作人员、关键工艺参数、消耗物料批次、各工序质检结果。这份“基因图谱”实时传递给WMS后,WMS会自动分配比较好库位并指导上架,同时将成品库存信息与生产追溯信息绑定——相当于给每个成品办了一张从“出生”到“入住”的详细“身份证”。从原材料投料开始,每一批物料都拥有***的“身份编码”,通过扫码可追溯全流程履历,实现了“一码走天下”。实现人员、设备、物料、工序、环境全要素管理,规范作业流程。江苏标准MES看板
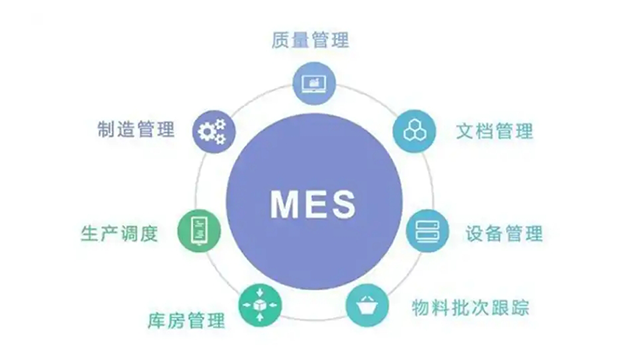
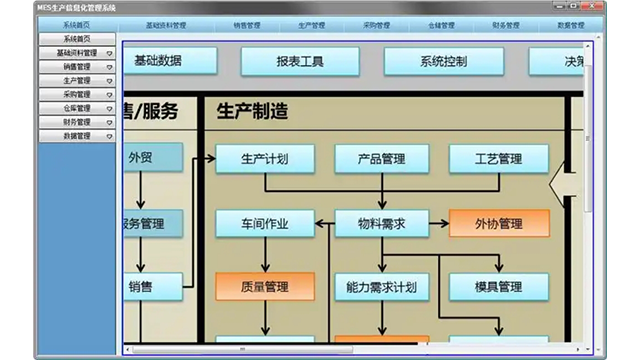
一套成熟的自动化MES系统通常包含四大**功能模块。其一是生产调度与路径控制:系统根据ERP订单自动拆分工序任务,并依据设备状态、工装夹具可用性,自动将程序代码与工艺图纸下发到比较好工位,指导操作员或直接驱动机器人上料加工。其二是设备数据采集与监控:通过OPC UA、MTConnect等工业协议,实时读取PLC、CNC、测试仪表的运行信号,自动识别设备报警、刀具磨损或过程偏移,并触发看板报警或停线机制。其三是质量控制联动:检测设备测量的尺寸、电性能参数会直接上传至MES,系统自动比对规格限,若出现超趋势则自动锁定当前批次物料,防止缺陷扩散。其四是物料与追溯:通过扫码/RFID绑定物料批次与工艺路线,系统自动记录每个装配步骤的扭矩、温度等过程变量,形成完整的数字化追溯链。这些模块并非孤立运行,而是通过工作流引擎协同配合,例如当SPC系统检测到异常趋势时,MES自动调整后续工位的加工参数,实现预防式质量控制。集成MES数据从需求调研、方案设计、部署实施,到人员培训、售后运维,全程跟进,助力企业自动化落地。
当某批原材料被确认存在缺陷时,质量人员只需在MES中输入该批原材料的批次号,系统便能自动列出所有使用过该批材料的产品序列号以及这些产品当前处于哪个仓库、哪个货架甚至已经发往哪个客户,从而精细锁定召回范围,避免扩大化的经济损失。这种追溯能力背后是MES严谨的数据模型和高效的查询机制,它要求每一笔物料移动和每一次生产操作都必须先扫描再执行,看似增加了操作步骤,但在自动化产线中配合固定式读码器或视觉识别系统,完全可以做到不影响节拍的同时实现全流程可追溯。
传统仓储发料依赖人工“看单找料”,错发、漏发时有发生,一旦用错原材料,整批产品可能报废。我们的MES系统与WMS协同,为仓储作业人员配备PDA手持终端——取料时必须扫描物料批次条码,系统自动比对工单需求,不匹配则无法通过。每一笔出库都经过系统校验,从源头杜绝了“用错料”的风险。通过“比对料批、序号条码,进出站与扣料一致”的防错机制,这不*是效率提升,更是质量防线的刚性保障,尤其适用于食品、药品、汽车零部件等对物料追溯有硬性合规要求的行业。我们提供覆盖排产、质量、物料、设备的全流程一体化MES平台。
当生产线上的操作员消耗掉一定数量的物料时,MES并不需要等人来呼叫,它可以根据工位扫描枪记录的取用次数或通过安装在料箱上的重量传感器,自动计算出当前物料的实时消耗进度。当剩余量低于系统设定的安全库存线时,MES立即生成一条补料请求,并依据物料在车间内的当前位置、所需数量以及优先级等级,向AGV调度系统发送具体的配送指令。AGV调度系统收到指令后,选择**合适的一台AGV前往线边库或立体仓库取货,将物料运送到请求工位旁边的指定接驳点,AGV到达后向MES报告送达,MES则更新该工位的线边库存并通知操作员物料已就位。通过智能调度与能耗监控,优化生产工艺,降低生产过程中的水电、物料消耗。集成MES数据
实施MES能提升生产效率、缩短制造周期并减少在制品库存。江苏标准MES看板
这对MES提出了五个维度的新要求:***,全域数据融合能力,MES必须打破传统壁垒,向上对接ERP、PLM获取订单与工艺信息,向下深度集成SCADA、设备物联网平台采集实时数据,横向与WMS、QMS等系统协同运作。第二,智能化决策内核,新时期的MES需要回答为什么会发生以及接下来该做什么,通过AI和机器学习技术实现预测性维护、预测性质量管控和动态优化排产,从事后记录者转变为事前预警者和事中指导者。第三,柔性化生产支撑,MES必须采用模块化可配置架构,支持快速工艺配置和任务实时分发,通过数字孪生技术在生产前进行模拟验证,从容应对个性化定制和小批量多品种的生产常态。江苏标准MES看板