商机详情 -
哪里MES实施
在生产过程中,每个工单都对应一份“生产流程单”(或称工单、路线卡),它是伴随工件在车间流转的**执行指令。这份流程单回答了四个关键问题:工件需要经过哪些工序?每道工序的具体内容是什么?需要记录哪些关键数据?以及哪些步骤已经完成?在传统纸质模式***程单是一叠容易丢失、字迹难辨的纸张。而在MES系统中,它转变为一个标准的数字对象。系统会根据预设的工艺路线自动生成流程单,操作员在工位终端上按步骤逐一执行,每完成一道工序就实时反馈结果并录入工艺参数。这使流程单成为了连接工艺路线、物料清单、作业指导、质量检验和产品追溯的数字化纽带,确保了生产过程的可控性与合规性。通过智能调度与能耗监控,优化生产工艺,降低生产过程中的水电、物料消耗。哪里MES实施
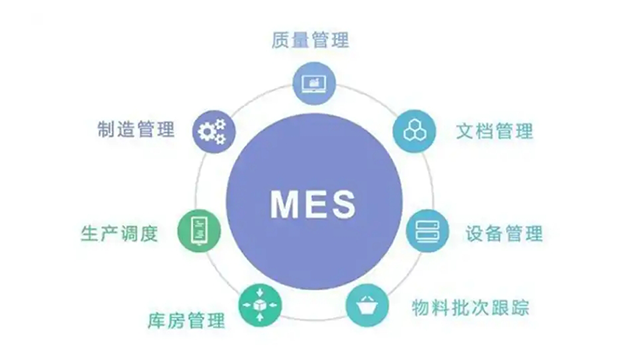
MES通过一系列功能模块实现生产全流程管理,覆盖效率、质量、成本三大**目标。在生产计划与调度方面,MES支持动态排产和任务分配优化,能够实时响应插单、设备故障等异常情况,通过有限能力排程等智能算法提升计划达成率。在数据采集层面,MES通过IoT技术、传感器和PLC实时采集设备状态、工艺参数、产量等数据,消除车间信息孤岛,为OEE分析、SPC质量管控提供实时数据支撑。质量管理功能实现从原材料到成品的全过程质量监控,支持缺陷追溯和统计过程控制,条码和RFID技术的应用则实现了从原材料到半成品、成品的全链路物料追溯。浙江智能MES模块MES通过信息传递实现从订单下达到产品完成的全程优化管理。
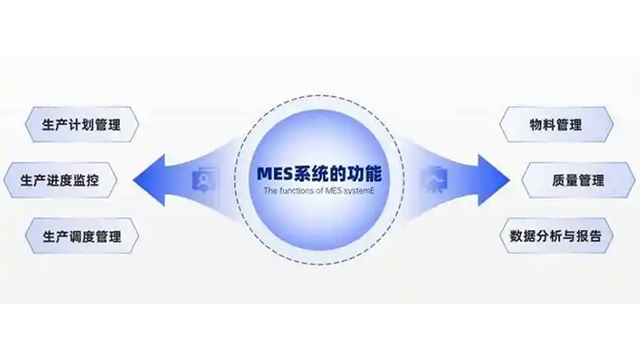
当生产线上的操作员消耗掉一定数量的物料时,MES并不需要等人来呼叫,它可以根据工位扫描枪记录的取用次数或通过安装在料箱上的重量传感器,自动计算出当前物料的实时消耗进度。当剩余量低于系统设定的安全库存线时,MES立即生成一条补料请求,并依据物料在车间内的当前位置、所需数量以及优先级等级,向AGV调度系统发送具体的配送指令。AGV调度系统收到指令后,选择**合适的一台AGV前往线边库或立体仓库取货,将物料运送到请求工位旁边的指定接驳点,AGV到达后向MES报告送达,MES则更新该工位的线边库存并通知操作员物料已就位。
这对MES提出了五个维度的新要求:***,全域数据融合能力,MES必须打破传统壁垒,向上对接ERP、PLM获取订单与工艺信息,向下深度集成SCADA、设备物联网平台采集实时数据,横向与WMS、QMS等系统协同运作。第二,智能化决策内核,新时期的MES需要回答为什么会发生以及接下来该做什么,通过AI和机器学习技术实现预测性维护、预测性质量管控和动态优化排产,从事后记录者转变为事前预警者和事中指导者。第三,柔性化生产支撑,MES必须采用模块化可配置架构,支持快速工艺配置和任务实时分发,通过数字孪生技术在生产前进行模拟验证,从容应对个性化定制和小批量多品种的生产常态。系统实时采集生产数据,为管理者提供准确的决策支持与分析报告。
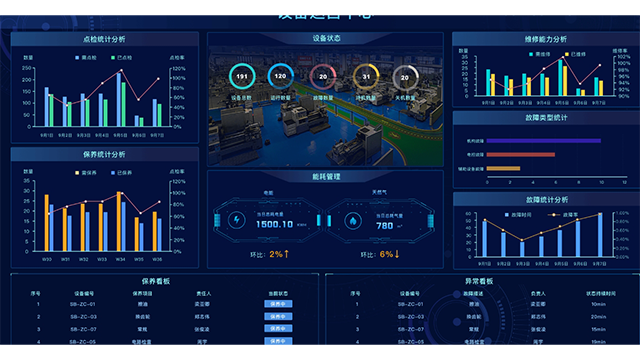
在产品召回或质量客诉发生时,MES系统的全流程追溯能力便成为工厂**可靠的防线,它通过在生产全过程中逐一扫描物料条码或RFID标签,将每个成品所使用的关键零件批次、原材料炉号、生产设备编号、操作人员工号以及当班工艺参数全部关联起来。无论是医疗植入物需要追溯植入物本身的加工记录,还是汽车安全气囊发生器需要追溯**批次,MES都能在几秒钟内从海量数据中调取出完整的正向或反向追溯链条。当某批原材料被确认存在缺陷时,质量人员只需在MES中输入该批原材料的批次号。MES系统连接计划层与kongzhi层,实现生产数据实时采集与分析。浙江集成MES平台
MES系统是连接企业计划层与kongzhi层的关键信息系统,负责生产现场管理。哪里MES实施
MES在生产过程中的质量管理,将传统的“事后抽检”彻底转变为“过程中实时预防式控制”。系统会根据预设的检验计划,在特定工序自动触发测量任务。操作员使用数显卡尺、千分尺或三坐标测量仪完成测量后,数据通过蓝牙或串口自动传入MES,与标准公差进行实时比对。如果测量合格,系统放行工件进入下一道工序;若接近控制线,则提示操作员注意;一旦超差,立即触发不合格品处理流程,锁定相关工单并自动生成不符合项报告。更为高级的是,MES内置了统计过程控制引擎,可以对关键工艺参数绘制均值极差控制图。当系统检测到连续七点上升等异常趋势时,会提前发出预警,从而防止批量不良品的产生。所有质量数据都与工单、设备、人员紧密绑定,支持长久追溯,为持续改进提供了可靠的数据依据。哪里MES实施