商机详情 -
发电站废水处理
污水处理成套设备是集预处理、主要处理、深度处理及辅助系统于一体的集成化环保装备,通过物理、化学、生物等多工艺协同作用,实现污水中污染物的高效分离、降解与净化,达成达标排放或循环回用目标。其主要设计遵循“分级处理、因地制宜”原则,根据污水水质(生活污水、工业废水等)、处理规模及排放标准,整合格栅、调节池、生物反应器、沉淀池、消毒设备等功能单元,通过管路与自控系统联动,形成连续化、自动化处理流程。相较于分散式设备组合,成套设备具备结构紧凑、安装便捷、运行稳定等优势,可大幅缩短项目建设周期,降低运维难度,已成为城市基建、工业生产及乡村治理的主要环保装备,普遍适配各类污水处理场景。污水处理是保护水环境、节约水资源、维护生态平衡的环保工程。发电站废水处理
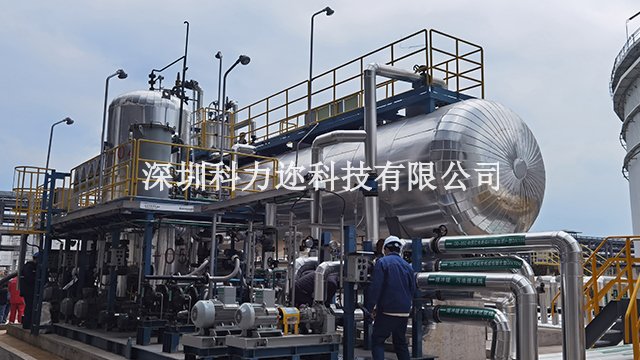
针对炼化废水深度处理,科力迩科技还自主研发了CDOF臭氧催化氧化气浮一体化装置,将臭氧催化氧化与气浮分离完美融合,开创炼化废水深度处理新模式。该技术通过精心选配的KHC-PC1001碳基臭氧催化剂或KHC-F2001硅铝基臭氧催化剂,***提升臭氧分解效率,产生强氧化性的羟基自由基(·OH),将难降解有机物彻底分解为二氧化碳和水。CDOF装置适用于高浓度难降解有机废水处理,如炼化、焦化、制药等行业废水,处理效果***,运行成本可控。发电站废水处理科力迩深耕环保十余年,关键技术自主研发,品质与口碑双保障。
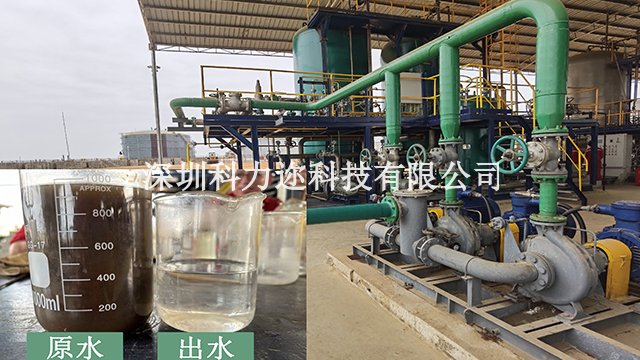
自动化控制系统是污水处理成套设备实现高效运维的主要支撑,通过传感器实时采集进水流量、COD浓度、溶解氧、pH值等关键参数,由PLC控制系统自动调节曝气强度、加药量、污泥回流比等运行参数,确保设备在较优工况下运行。现代成套设备普遍集成物联网模块,支持电脑端、手机端远程监控、操作与数据追溯,具备故障预警、自动诊断功能,可提前预判水泵、曝气器、膜组件等主要部件潜在故障,及时推送提醒信息,减少非计划停机时间。自动化控制不*提升了处理效果稳定性,还实现了无人值守运行,大幅降低人工运维成本,适配大规模污水处理项目的集中管理需求。
页岩油生产水处理的工艺选择需结合具体生产场景、废水特性及环保要求,灵活搭配预处理、深度处理工艺,兼顾处理效果、经济性和实用性,实现“因地制宜、分质处理”。在页岩油开采现场,由于场地有限、废水产生量大且需快速处理回用,通常采用“预处理+膜分离脱盐”的组合工艺,该工艺占地面积小、处理效率高、自动化程度高,处理后的废水可直接回注地层,用于页岩油压裂作业,实现水资源循环利用,降低新鲜水资源消耗。例如,我国陕北页岩油开采基地,采用“隔油+破乳气浮+超滤+反渗透”的组合工艺,将页岩油生产水处理后,回注率达到95%以上,既解决了废水排放难题,又节约了水资源。在页岩油炼制厂区,废水成分更复杂、污染物浓度更高,通常采用“预处理+高级氧化+蒸发结晶”的组合工艺,先去除油分和悬浮物,再降解难降解有机物,另外通过蒸发结晶实现盐水分离,处理后的废水可达到《石油炼制工业污染物排放标准》(GB 31570-2015),分离出的盐可回收作为工业原料,实现污染物资源化。对于小型页岩油开采点,可采用一体化处理设备,集成预处理、脱盐、净化等功能,体积小、操作便捷、无需专人值守,适合分散式废水处理,确保废水处理全覆盖,避免违规排放。科力迩多项技术加持,产品性能优良,已获中石油、中石化普遍认可。
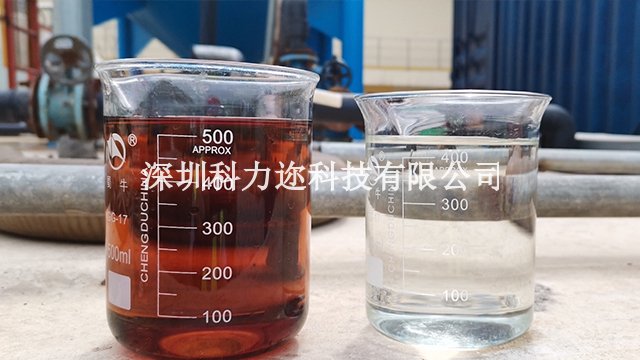
石化炼化电脱盐废水具备高油、高盐、高乳化特征,进水含油量可高达两万毫克每升,传统重力沉降池分离效率低下,药剂消耗量大,长期制约炼化企业环保稳定运行,科力迩打造 “聚结除油器 + CDFU 旋流气浮” 两级纯物理处理工艺针对性解决痛点。一级聚结单元采用原子层沉积改性亲水填料,快速粗分大部分浮油;二级 CDFU 依靠旋流微气泡捕捉超细乳化油,两级串联后出水含油量稳定降至 10mg/L 以下,全程不添加破乳药剂,回收原油可输送回生产装置实现资源复用。整套撬装设备占地小,可直接布置在电脱盐装置旁,缩短污水输送管线,减少管路油污沉积堵塞风险。配套全自动排油、在线水质监测系统,适配炼化连续 24 小时不间断生产工况,中石化、中石油多家炼厂项目落地验证,年均减少危废污泥数百吨,降低药剂、污泥处置、人工多项运营成本,同步规避环保超标处罚风险。科技创新赋能污水处理,推动工艺升级,实现环保与效益双赢。物理法污水处理成套装置
污水处理可去除污水中的悬浮杂质、胶体颗粒及各类有毒有害有机物质。发电站废水处理
随着环保政策持续收紧,垃圾焚烧厂渗滤液排放标准不断提高,处理技术正朝着高效化、节能化、智能化方向迭代升级。工艺层面,新型高效微生物菌剂、高级氧化技术的应用,大幅提升难降解有机物与氨氮的去除效率,降低处理能耗;设备层面,一体化、撬装化处理设备成为主流,可快速部署、灵活扩容,适配不同规模垃圾焚烧厂;智能化层面,融入智能监测与控制系统,实时跟踪水质、处理参数,自动调整运行状态,实现无人值守,提升运维效率。未来,处理技术将进一步聚焦资源循环,推动处理后废水回用,助力垃圾焚烧产业实现环保与效益双赢。发电站废水处理
深圳科力迩科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的环保中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳科力迩科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!