商机详情 -
高度乳化废水电厂污水处理设备
科力迩的技术已在中国及“****”沿线多个国家的电力项目中得到成功验证。例如,在孟加拉Mirsarai重油电厂,采用“两级CDFU+KFM过滤器”工艺,日处理120m³含油污水。在陕西某热电联产项目,使用“预过滤器+KHC聚结油水分离器”方案。在非洲塞拉利昂的重油发电站及几内亚的铁矿自备电站,科力迩的设备同样稳定运行。这些遍布海内外的案例,涵盖了不同的燃料类型、水质条件和处理规模,充分证明了科力迩解决方案的成熟性、适应性和***的项目执行能力。科力迩电厂污水处理解决方案集成物联网与AI技术,支持远程监控和无人值守运行,大幅降低运维成本。高度乳化废水电厂污水处理设备
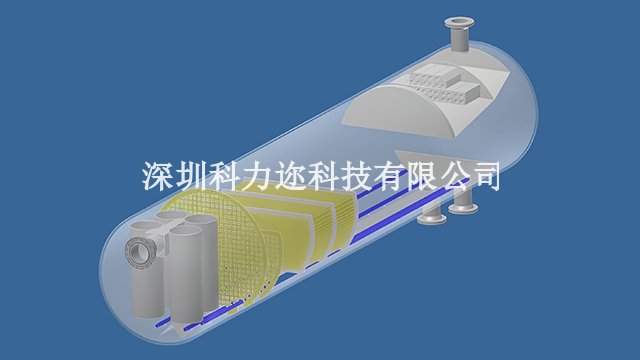
除了含油污水,火电厂还面临洗煤废水等处理难题。这类废水悬浮物浓度较高,传统沉淀池占地大、效率低。科力迩提出以CDFU为**的处理工艺,利用其超快的分离速度(停留时间≤5分钟)和高效的悬浮物去除能力(>85%),可快速使废水变清。对于需要更高标准的场合,可采用“CDFU + CDOF”组合工艺,在去除悬浮物的同时,氧化降解废水中的有机污染物,使出水满足更严格的排放或回用要求。该方案工艺流程短,自动化程度高,为电厂实现煤水综合治理提供了新路径。陕西电力轻油油库废水电厂污水处理设备科力迩解决方案以纯物理工艺为主,实现了电厂含油污水处理的“零药剂添加”,无化学污泥危废。
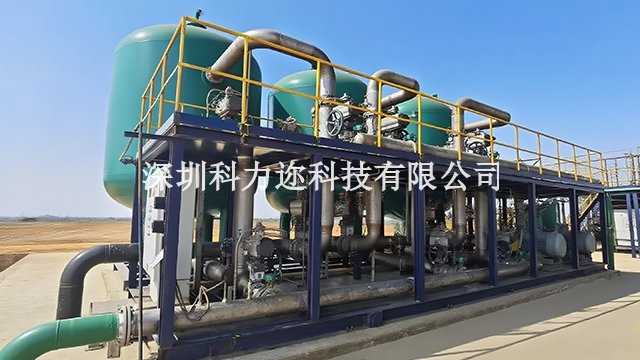
与传统电厂污水处理工艺相比,科力迩方案的优势是***的。在效率上,处理速度提升数倍,占地面积减少三分之二以上。在效果上,出水水质更优更稳,抗冲击能力更强。在环保上,实现零药剂、零含油污泥,彻底绿色化。在经济上,节省了药剂费、危废处置费、人工费和占地成本,并增加收油收益。在运维上,高度自动化、智能化,操作简便。这些综合优势使得科力迩方案不*在技术上**,更在总拥有成本(TCO)上具备极强的竞争力,是电厂进行环保升级的理想选择。
撬装化、模块化设计带来的**性部署优势科力迩所有**设备及系统均采用高度集成化的撬装式、模块化设计。这意味着整条污水处理生产线(包括泵、罐体、管道、仪表、控制系统)可在工厂内完成预制、组装、集成和出厂测试,然后以完整的“撬块”形式运输至项目现场。这种模式将复杂的现场施工转化为简单的“即插即用”式连接,将现场安装调试周期缩短70%以上,极大减少了对电厂正常生产的干扰。同时,紧凑的设计使占地面积*为传统钢筋混凝土池体工艺的1/3到1/5,有效解决了老厂区改造用地紧张的普遍难题,并为未来的扩容或迁移提供了极大的灵活性。洗煤废水处理采用以CDFU为主要设备的短流程方案,停留时间短,出水悬浮物可稳定低于20mg/L。
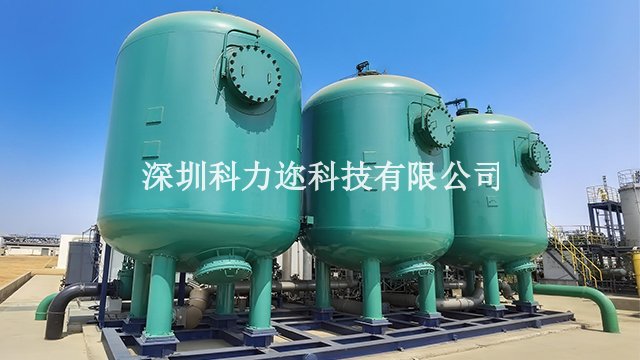
科力迩雄厚的研发实力与持续创新基因科力迩强大解决方案的背后,是其行业**的研发实力。公司研发与设计人员占比超过90%,团队囊括国家“****”**、博士、硕士等高层次人才。截至***,公司已累计获得30多项国家专利授权,其中包括多项发明专利和PCT国际专利。公司构建了超微纳米气泡发生、材料表面改性、超重力传质强化、高级催化氧化等四大**技术平台。这种持续的、**度的研发投入,确保了科力迩能够不断攻克像电厂高难度废水处理这样的技术壁垒,并根据日益收紧的环保标准和客户的新需求,快速迭代和优化其产品与解决方案,始终保持技术**性。科力迩电厂污水处理解决方案的工艺流程短,设备紧凑,处理效率高,能缩短建设周期。火电厂废水电厂污水处理设备装置
KFM活性滤料磨损率0.07‰,理论使用寿命长达15年,远超传统无烟煤滤料的1-3年。高度乳化废水电厂污水处理设备
为客户创造的全生命周期价值科力迩提供的不**是一套设备,而是一个能为电厂创造全生命周期价值的综合服务体系。在投资期,撬装化设计降低了土建和安装成本,缩短了投资回报周期。在运营期,“零药剂”、低能耗、智能化运行***降低了日常运维费用,而回收污油还能带来收益。在环保层面,确保长期稳定达标,规避环保处罚风险。此外,公司在全国多地设有办事处,提供快捷的本地化技术支持与售后服务。这种从“一次性采购”到“长期价值伙伴”的角色转变,是科力迩赢得众多大型企业信赖的关键。高度乳化废水电厂污水处理设备
深圳科力迩科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的环保中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳科力迩科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!