商机详情 -
泰州食品级不锈钢管酸洗代工厂
然后采用人工方式进行高压水冲洗,即人工手持高压水枪,从钢管的端部冲洗钢管内、外表面。但是,酸洗和冲洗过程中无法实现钢管的机械化输送,同时两工序需间隔进行,无法达到连续化生产,使用极为不便。技术实现要素:本实用新型的目的就是解决现有技术中的问题,提出一种不锈钢管用循环式酸洗装置,能够达到不锈钢管连续进行酸洗以及冲洗,提高加工效率。为实现上述目的,本实用新型提出了一种不锈钢管用循环式酸洗装置,包括埋设在地面中的酸洗池外壳和设置在所述酸洗池外壳内且用于与酸液循环系统连接的循环酸洗内胆,所述酸洗池外壳上转动设有一对用于输送不锈钢管的输送链,不锈钢管架的两端设在输送链上并跟随其移动,所述输送链的中心经折弯进入到所述循环酸洗内胆中,所述输送链位于酸洗池外壳一侧设有出料口,所述出料口的下方设有输送方向与所述输送链垂直设置的输送轮组件,所述输送轮组件的中心设有冲洗机构,所述输送轮组件的末端设有第二冲洗机构,不锈钢管由输送轮组件输送并依次经过冲洗机构和第二冲洗机构。具体的,所述输送轮组件固定在机架上。所述机架一侧设有为所述第二冲洗机构供水的清水池。不锈钢管酸洗去除表面氧化物,恢复金属光泽,提升耐腐蚀性。泰州食品级不锈钢管酸洗代工厂
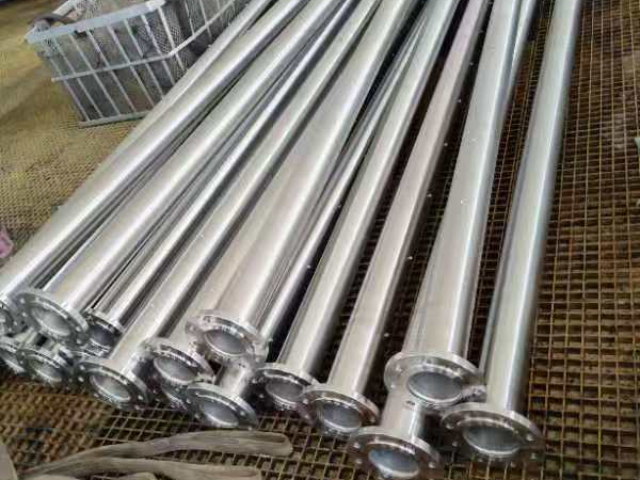
复杂结构精细处理:异形管道的无盲区酸洗工业场景中大量存在的弯管、三通、波纹管等异形不锈钢管,因结构复杂易形成酸洗盲区,传统浸泡工艺难以保证均匀性。佐贺表面处理通过设备改造与工艺创新,攻克异形管道处理难题。针对DN50-DN200的弯管,开发“定向超声探头+旋转喷淋”系统,在弯管内侧安装3个可调节角度的超声换能器(频率50kHz),配合高压喷淋头(压力)旋转冲洗,确保弯曲部位酸液流速达,彻底内壁褶皱处的氧化皮残留,处理后弯管内壁清洁度均匀性偏差≤5%。对于带法兰的三通管道,佐贺采用“分体式挂具+局部聚焦超声”技术,将法兰面单独固定在夹具上,通过200kHz高频超声聚焦清洗密封槽,同时主体管道采用浸泡酸洗,实现不同结构部位的差异化处理,法兰密封面粗糙度控制在μm以下,满足高压密封需求。某医疗器械企业生产的血液透析用波纹管(内径8mm、波纹间距5mm),经佐贺“超声振动+喷淋酸洗”工艺处理后,内壁颗粒残留量≤1个/cm²,符合ISO10993-1生物相容性标准,产品合格率从76%提升至99%。这种针对复杂结构的定制化处理能力,让佐贺成为异形管道酸洗的优先合作伙伴。全周期成本优化:从酸洗到服役的价值延伸佐贺表面处理不*关注酸洗过程的成本控制。苏州不锈钢管酸洗参考价酸洗过程实时监控,温度波动控制在±1.5℃以内。
助力其获得“绿色工厂”认证。技术标准化建设:行业规范能力佐贺表面处理凭借深厚的技术积淀,积极参与不锈钢管酸洗行业标准制定,推动行业规范化发展,同时建立企业内部严苛的技术标准体系,确保服务质量稳定。在行业标准层面,作为主要起草单位,参与制定《不锈钢管道酸洗钝化技术规范》(T/CSPA008-2024),其中“双相不锈钢酸洗温度控制范围”“无铬钝化液性能指标”等多项技术参数均源于佐贺的实践数据,该标准的发布填补了国内双相不锈钢酸洗领域的标准空白;在企业标准层面,制定《不锈钢管酸洗钝化全流程技术标准》,涵盖原料验收、工艺参数、检测方法、成品交付等12个环节,其中酸洗环节就明确了28项关键参数(如酸液浓度波动范围、浸泡时间误差、温度控制精度),标准细化程度远超行业平均水平。为确保标准落地,佐贺建立“标准培训-过程监督-考核验证”机制,每月技术人员开展标准培训(年均培训时长超120小时),生产过程中通过PLC系统实时监控工艺参数与标准的符合性,每季度开展标准执行效果考核,将考核结果与班组绩效挂钩。此外,佐贺还定期向行业协会、上下游企业分享技术标准实践经验。
材质适配深度:多品类不锈钢精细处理方案佐贺表面处理针对不同牌号不锈钢管的材质特性,构建了精细化酸洗处理体系,彻底解决“单一工艺适配多材质”导致的处理效果不均问题。针对201系列不锈钢(含Mn量较高、耐蚀性较弱),采用“低浓度酸液+短时间浸泡”工艺,将硝酸浓度控制在12-15%、氢氟酸浓度1-2%,酸洗时间缩短至8-12分钟,同时添加抑锰剂,避免Mn元素析出导致的表面发黑,处理后表面光泽度提升至60-70光泽单位;对于304不锈钢(用于食品、医疗领域),优化钝化环节参数,通过40-45℃温区下的硝酸钝化,使表面Cr元素富集率提升至20%以上,钝化膜耐盐雾性能达96小时无锈蚀;针对316L碳不锈钢(海洋工程、化工领域主力材质),创新采用“硝酸-氢氟酸-有机酸复配体系”,有机酸(如柠檬酸)的加入可螯合金属离子,减少酸液对管材基体的侵蚀,使壁厚偏差控制在±以内,满足高压管道的承压要求。尤为关键的是,针对双相不锈钢(如2205、2507,含Cr、Ni、Mo元素),佐贺研发专属酸洗工艺——先通过25%硝酸预洗去除表面氧化层,再用2%氢氟酸+3%混合液进行二次处理,配合50℃恒温控制,既避免铁素体与奥氏体两相的选择性腐蚀,又确保表面粗糙度≤μm。低温酸洗技术控制温度≤60℃,节能同时避免基体过腐蚀。
一、喷砂-酸洗协同工艺,构筑深层防腐屏障不锈钢管在焊接与加工中形成的氧化层和焊斑,是影响其耐蚀性的关键。佐贺表面处理依托十余年技术积累,创新采用喷砂预处理与酸洗钝化的复合工艺体系,从根源上解决这一行业难题。预处理阶段通过80目氧化铝喷砂形成近白级(Sa3级)表面基底,使管体表面真实表面积增加40-60%,同时产生50-100μm深度的残余压应力层,有效酸洗过程中的晶间腐蚀倾向。进入酸洗工序后,佐贺定制的硝酸-氢氟酸混合体系(硝酸15-25%+氢氟酸1-5%)在PLC精细控温(20-60℃±2℃)下,借助超声波空化效应加速氧化层溶解。与传统工艺相比,该协同方案使酸洗时间缩短30-50%,且酸液消耗降低30-50%。经XPS分析检测,处理后的316L不锈钢管表面Cr₂O₃钝化膜厚度达8-12nm,较直接酸洗增厚50%,某船厂应用案例显示,其涂层附着力从3MPa提升至12MPa,使用寿命从2年延长至8年以上。二、全行业定制方案,适配多元场景需求不同领域对不锈钢管的表面性能需求存在差异,佐贺表面处理以定制化技术打破传统酸洗的同质化局限。针对医疗设备用管,采用“电解抛光+超声酸洗”组合工艺,通过80kHz以上高频超声实现微米级洁净,确保手术器械血液残留率趋近于零。喷砂预处理不锈钢管至Sa2.5级,酸洗时间缩短30%-50%。苏州食品级不锈钢管酸洗工艺
酸洗后表面呈均匀银灰色,符合ASTM A380外观标准。泰州食品级不锈钢管酸洗代工厂
确保无化学残留,处理后表面均匀银白色,符合食品机械洁净标准;医疗用管道采用“电解抛光+酸洗”复合工艺,实现微米级表面光洁度,配合超声波深度清洗,彻底消除藏匿点。针对厚度>8mm的特种不锈钢管,推拉式单卷酸洗工艺,避免连续生产线造成的材料形变,保障管道尺寸精度。某电子企业采用定制工艺后,管道组件缺陷率降至行业均值的1/3,产能提升22%。四、效率升级:自动化与规模化优势佐贺表面处理通过自动化生产线与智能调度系统,实现不锈钢管酸洗效率的跨越式提升。公司建成1条电解线与4条酸洗线组成的自动化集群,结合物联网调度技术,将单批管道处理周期缩短至同行的50%,日产能突破百吨级,轻松应对酷艾特等客户的紧急订单需求。对于大型管道构件,配备手动处理线,可一次性完成整件反应釜管道的酸洗钝化,无需分段处理,避免接口二次污染。效率提升的同时,工艺稳定性同步增强。通过电阻探针实时监测酸液浓度变化,误差控制在±15秒内,结合机器视觉系统对表面灰度值的精细识别,自动终止酸洗过程,彻底解决传统人工操作导致的过腐蚀问题。数据显示。自动化系统使酸洗工序的一致性合格率从82%提升至98%,某光伏企业应用后。泰州食品级不锈钢管酸洗代工厂
泰州市佐贺表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同泰州市佐贺表面处理供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!