商机详情 -
成都4.7uH一体成型电感服务电话
一体成型电感作为电子电路中的关键基础元件,其市场规模近年来持续增长,并展现出广阔的发展潜力。在消费电子、汽车电子与通信等行业快速发展的推动下,市场对高性能、小型化电感元件的需求不断提升,一体成型电感因其结构优势和出色性能,正获得越来越广泛的应用。在消费电子领域,智能手机、平板电脑及各类可穿戴设备持续迭代,对电路集成度与抗干扰能力提出更高要求。一体成型电感凭借良好的电磁屏蔽特性、紧凑的物理结构和稳定的电气性能,成为高频电源管理与信号滤波等电路的理想选择,有效支撑了该领域对其需求的稳步提升。汽车电子,特别是新能源汽车的普及,为电感市场注入了新动力。在电驱系统、电池管理系统及智能座舱等关键应用中,一体成型电感能够满足高可靠性、高电流承载和强噪声抑制的需求,助力车辆实现高效能量转换与稳定的信号传输,应用规模持续扩大。此外,5G通信网络的大规模建设也推动了对高性能电感的需求。5G基站、光模块及终端设备需在高频环境下保持优良的滤波与功率转换性能,一体成型电感在此类场景中表现出良好的适用性,进一步促进了其市场渗透率的提升。展望未来,一体成型电感将继续向高性能、低损耗方向演进。 在智能手机快充电路中,一体成型电感助力实现高效、稳定的充电体验。成都4.7uH一体成型电感服务电话
当发现一体成型电感引脚出现划痕时,及时且恰当地修复至关重要,这有助于确保电感后续可靠工作,避免对电子设备造成潜在影响。若划痕较浅,只损伤引脚表层,可采用精细打磨方式修复。准备一张1000目以上的极细砂纸,轻轻固定电感引脚,用均匀轻柔的力度沿引脚纵向打磨,以去除划痕凸起,恢复表面平整。打磨过程中需谨慎操作,避免用力过度导致引脚变形。完成后,用洁净软布蘸取少量无水乙醇擦拭引脚,去除打磨碎屑,确保引脚洁净并维持良好的导电性能。该方法适用于一般消费电子中精度要求不高的电感。如划痕较深,打磨已无法彻底修复,则可借助焊锡进行填补。先使用电烙铁,将温度调整至250℃至350℃之间,对引脚适当加热后,均匀涂覆一层薄焊锡,使其充分填充划痕凹槽并与周围金属结合,形成完整导电通路。完成后同样使用无水乙醇清理引脚,去除多余焊锡与残留物。建议用万用表测量修复后引脚的电阻值,确保其处于正常范围内,与未受损时状态相近。 湖北大电流一体成型电感分类一体成型电感漏磁极低,便于工程师进行电磁兼容性设计。
一体成型电感引脚出现划痕是否影响使用,需结合具体情况进行判断。若划痕较浅,轻微损伤引脚表面,在多数普通消费电子产品中通常影响有限。例如常见的电子手表、简易播放器等设备工作电流较小,对引脚导电性能要求相对宽松。此类浅划痕虽破坏表面光洁度,但未损伤内部金属结构,导电通路保持完整,电感仍可正常完成滤波、储能等功能,保障设备基本运行。然而,若划痕较深,尤其在电脑主板、服务器电源等大功率设备中,则可能带来明显影响。深划痕会破坏引脚金属的完整性,导致局部电阻增大。这不单会引起电感自身发热增加、效率下降,还可能影响周边元件的工作温度。同时,电阻变化可能导致电路电压波动,干扰芯片、电容等关联部件的协同工作,引发系统运行不稳、意外重启等问题,直接影响设备可靠性。此外,若电感长期处于潮湿或含腐蚀性气体的环境中,即使浅划痕也可能逐步加剧,成为潜在风险点。因此,在实际应用中需根据设备的工作环境、功率要求及划痕程度进行综合评估,并采取相应维护措施以确保电路稳定。
在当前快节奏的电子制造领域,定制一体成型电感的交期备受关注。作为电子电路中的关键元件,其交期长短直接关系到整体项目的推进效率,而交期受多重因素制约。首先是订单复杂程度。若客户对电感的电气参数、尺寸规格、材料特性有严苛且特殊要求,厂商需投入更多时间开展前期设计研发。例如,高要求医疗设备所需的电感,既需超高精度电感量以保障信号准确处理,又要适配特殊小型化尺寸以集成于紧凑仪器内,只是设计环节就可能耗时1至2周。其次是原材料供应情况。一体成型电感所需的高性能磁芯材料、特种绕组线等,若遇市场供应紧张或需从国外特定供应商采购,原材料到位时间会明显延长。例如,某些电感所需的耐辐射、高导磁率磁芯,采购周期常达3至4周。此外,生产工艺与产能也至关重要。常规生产需经过绕线、成型、封装等多道工序,订单高峰期工厂满负荷运转时,排单生产时间会相应增加。不过,对于标准化程度较高的定制订单,具备先进自动化生产线的实力厂商,可在2至3周内完成从原材料到成品的转化。综上所述,定制一体成型电感的交期需综合考虑订单复杂度、材料供应及生产排程等多方面因素,合理规划可有效缩短交付周期。 一体成型电感通过精密模具,实现定制化的尺寸与电感量设计。
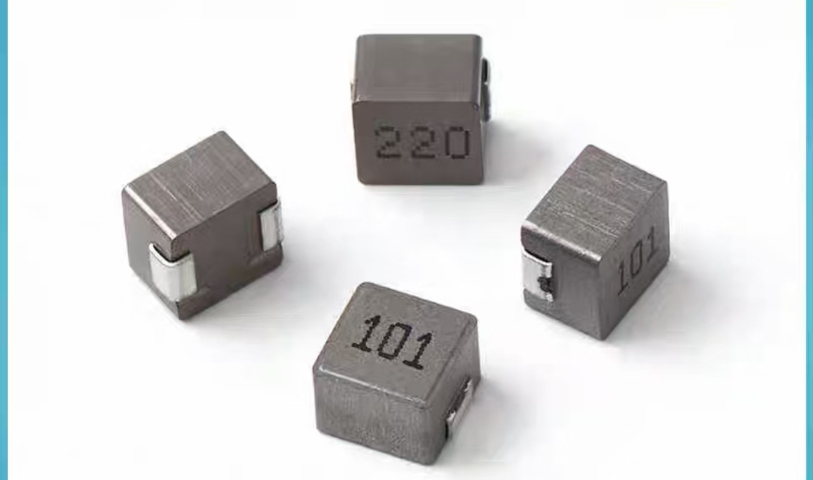
粉末磁体既是磁路也是散热体,热量能较快传导出去,这对长时间高负载的设备很实用。相比单靠空气对流的传统绕线,它的热路径更短,温升更可控。谷景电子在配合客户做热设计时,会就工作占空比与风道给参考,帮助把热点算准。把散热想在前,元件寿命更可控,也减少整机因过热降频。对密闭小设备,散热余量尤其要留足。理解这种散热机制,有助于在布局时给它留出导热通道,而不是塞进散热死角。选型阶段把温升目标写清楚,厂家才能把粉末配方与封装定得更贴合你的真实工况,交付的元件才真正扛得住长期运行,少出热相关的现场故障。布局时留好导热通道,它的散热优势才能真正发挥出来而不被埋没。 一体成型电感的抗折强度可达50N以上,机械结构十分坚固。河南47uH一体成型电感型号
一体成型电感抗饱和能力强,有效应对负载突变带来的电流冲击。成都4.7uH一体成型电感服务电话
板面空间紧张是当下电源设计的常态,一体成型电感在这方面有优势。压铸工艺可以把本体做得很扁,高度可以压到两毫米以内,占板面积也能按焊盘优化。扁平化之后散热路径变短,热量更容易通过焊盘传导到板上的铜面,对温升有利。矮型化的代价是绕线窗口变窄,同样感值下要更精细地安排线径与匝数,工艺难度上升。另外,本体越薄,机械强度越需要关注,运输与贴片过程中的受力要把握好,磕碰后可能出现看不见的裂纹。选型时把限高、占位与电流要求一并给出,供方才能在结构上做平衡。谷景可按客户给的限高与电流区间给结构方案。薄型本体的搬运要用吸盘或托盘,避免直接抓取造成隐性损伤,这类损伤外观看不出来。限高确认要留余量,贴片机的吸嘴与周边器件都要占空间,压着极限做容易在装配环节卡住。矮型器件在波峰焊与回流焊下的受热不一样,工艺路线要在设计阶段就确认清楚。焊盘设计时给器件周围留出返修空间,损坏后能取下更换,不至于整板报废。返修工艺的温度上限要确认,超过器件耐受范围时,参数就得重新设。 成都4.7uH一体成型电感服务电话