商机详情 -
山东电磁炉磁环电感
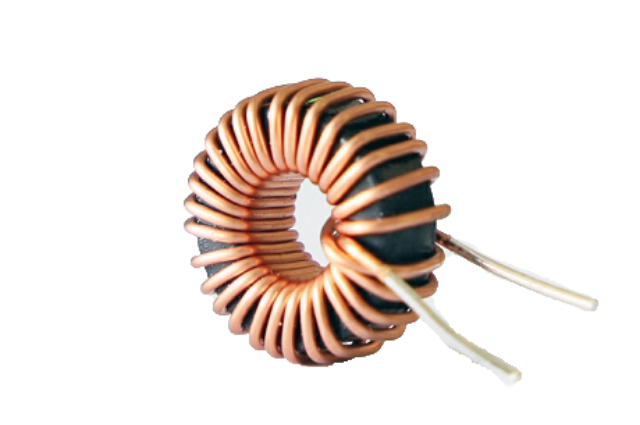
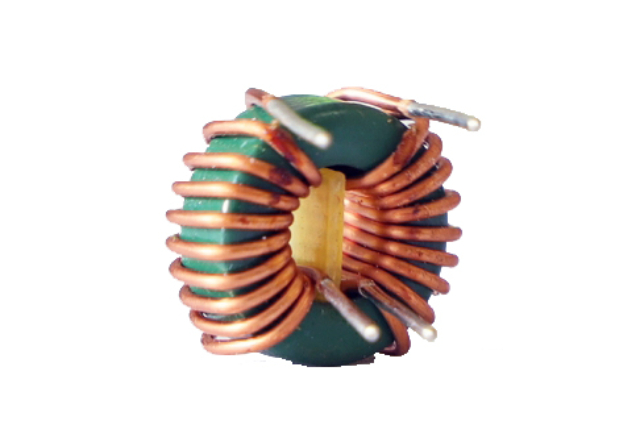
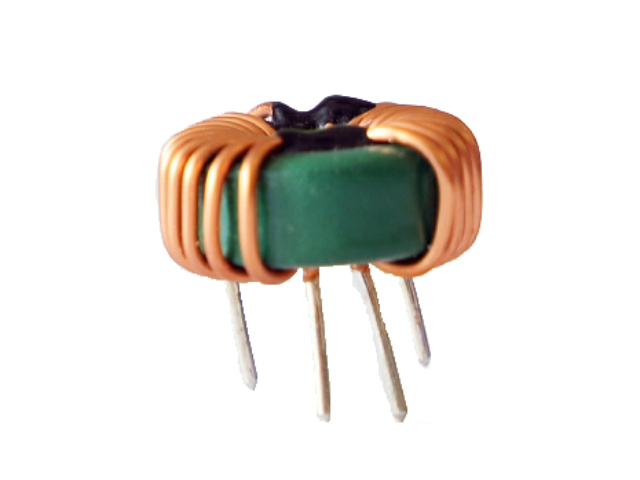
在复杂的电磁环境,共模噪声是干扰设备稳定运行的主要因素之一。它指在电源线或信号线与地线之间同时出现、相位相同的噪声信号,通常由高频开关动作、寄生参数等引起。磁环电感,特别是以共模扼流圈形式应用时,是抑制此类噪声的有效元件之一。其典型结构是在一个磁环上并行绕制两组匝数相同、方向相反的线圈。当正常的工作电流(差模电流)流过时,两组线圈产生的磁场大小相等、方向相反,在磁环内部相互抵消,磁芯总磁通量为零,电感量近乎为零,对有用信号几乎不产生衰减。然而,当共模噪声电流流过时,其产生的磁场方向相同,在高磁导率磁环中叠加,从而呈现出极大的电感量,对高频共模噪声形成高阻抗,有效抑制其传输。我们的高性能共模扼流圈产品,采用宽频带特性优异的磁芯材料,确保从低频到超高频(可达GHz级别)的宽频范围内均具备优异的噪声抑制效果。它们广泛应用于开关电源的输入/输出端、数据线(如USB、HDMI)、通信接口以及电机驱动电路中,是帮助产品顺利通过电磁兼容测试、提升系统信噪比和运行稳定性的关键组件。 磁环电感采用AOI自动光学检测外观质量。山东电磁炉磁环电感
为适应全球环保法规和现代电子制造的高效率要求,我们的表面贴装磁环电感产品完全兼容无铅焊接工艺和全自动化贴装生产线。无铅焊接需要更高的回流焊温度曲线(峰值温度通常可达260℃以上),这对元件的耐热性提出了严峻挑战。我们的SMD磁环电感采用耐高温的磁芯材料和能够承受高温冲击的封装树脂,确保在经历多次无铅回流焊后,磁芯不开裂、涂层不起泡、电气性能不劣化。在结构设计上,我们优化了底座的平整度和电极的共面性,确保其在贴装过程中与焊盘紧密接触,避免“立碑”现象的发生。同时,我们提供符合行业标准的编带包装,以满足自动贴片机的供料要求,保证在高速贴装过程中的稳定性和可靠性。这些针对制造端的精心设计,使得我们的磁环电感能够无缝集成到客户的高度自动化生产流程中,助力客户实现高效、低成本规模化制造。 山东磁环电感感量怎么测量共模电感采用双线并绕磁环结构抑制共模噪声。
在实际功率电路中,电感通常需要同时处理交流纹波电流和较大的直流偏置电流。饱和电流作为关键性能参数,直接决定了电感在此类工况下的可靠性。饱和电流是指使磁芯达到磁饱和状态所需的直流电流值。一旦电感饱和,其电感量会急剧下降,失去滤波或储能功能,导致电流峰值飙升、元件过热,甚至引发整个电路失效。磁环电感,尤其是采用特定材料的磁环电感,在这一方面具备固有优势。使用金属粉芯(如铁硅铝MPP、铁硅Sendust、铁镍钼HighFlux)制造的磁环,其磁芯内部存在大量分布均匀的微型气隙。这些微观气隙显著提高了磁路的磁阻,使得磁芯更难被磁化至饱和,从而明显提升了电感的直流叠加能力。这意味着在相同尺寸下,这类磁环电感能够承受比传统铁氧体磁环大得多的直流电流,同时保持电感量基本稳定。我们的产品系列对每一个型号的饱和电流和温升电流值都进行了严格测试并清晰标注,为客户提供精确的设计参考。在设计大电流输出的DC-DC转换器(如CPU/GPU的VRM)、车载逆变器、太阳能逆变器的输出滤波电感时,选用具备高饱和电流特性的磁环电感,是确保系统在满载、瞬时过载等极端情况下依然稳定工作的关键。
可靠性是共模滤波器的主要价值。我们对每一颗出厂的共模滤波器,均建立起覆盖设计评审、供应链管控、生产制造与成品验证的全流程质量闭环。在设计与开发阶段,我们优先选用宽温区、高稳定性磁芯材料,从源头保障产品的电气特性与电磁兼容能力。原材料端,我们与具备国际认证的磁芯与线材供应商深度协作,严格执行入库批次检验,确保磁导率、绝缘强度及机械尺寸的一致性与合规性。生产过程中,依托全自动绕线与装配产线,实现对绕线张力、匝数精度及磁芯对位等关键工序的实时监控,减少人为误差,保证产品参数的高度可重复性。所有成品均需完成电感量、共模抑制比、直流电阻等关键电性能的全检,并依据应用场景开展严格的可靠性验证计划,包括:额定电流下的温升试验、绕组间及绕组与磁芯间的耐压测试、引脚可焊性与耐焊接热测试,以及双85高温高湿、冷热冲击与温度循环等环境应力筛选。通过上述系统化的质量控制手段,我们确保产品在批次间保持性能一致,并具备优越的长期运行稳定性,助力客户降低整机失效率与全生命周期维护成本。 磁环电感在电梯控制系统中保障安全运行。
高功率密度是现代电源设计的重要目标,但随之而来的功耗与温升问题对磁环电感的散热能力提出了更高要求。我们的创新散热解决方案从材料、结构和工艺三个维度同步推进。在材料方面,我们研发了高导热率的复合封装材料,其热导率是传统环氧树脂的3倍以上,能快速将绕组和磁芯产生的热量传导至表面。在结构方面,我们为功率型磁环电感设计了集成式金属散热基板。该基板不单作为机械支撑,更是一个高效的热量导出通道,客户可直接将其与系统散热器相连,实现系统级热管理。在工艺方面,我们采用热压合工艺,确保电感本体与基板之间紧密无缝,明显降低接触热阻,进一步提升散热效率。实测数据显示,在相同工作条件下,采用新一代散热技术的50μH/20A磁环电感,其主要温度比常规产品低25℃以上。这不单直接提升了产品的电流承载能力和使用寿命,还允许设计师在同等功率下选用更小尺寸的电感,从而持续推动电源模块的功率密度提升。 磁环电感与电容组合可构成高效的电磁干扰滤波器。江苏变频器用磁环电感
磁环电感在光伏优化器中提升能源采集效率。山东电磁炉磁环电感
避免磁环电感焊接时出现松动,可通过“预处理加固—工艺控制—焊后检测补漏”三步系统化操作来实现,主要在于减少焊接过程中对电感结构的损伤,同时增强引脚与焊盘的连接强度。第一步:焊接前预处理加固首先检查电感本体结构,确认磁芯与线圈骨架、引脚与骨架的连接是否牢固。若引脚存在轻微松动,可用少量耐高温环氧胶在引脚与骨架接缝处点胶加固,待胶水完全固化后再进行焊接,防止焊接时引脚因受力而脱落。其次,清理电路板焊盘。使用酒精或无尘布擦拭焊盘表面的氧化层和油污,确保焊盘具有良好的可焊性。同时根据电感引脚间距适当调整焊盘位置,避免引脚因错位受力导致焊接后松动。第二步:焊接工艺控制焊接温度需根据引脚材质合理设定:铜质引脚建议控制在260℃–280℃,铁质引脚建议控制在280℃–300℃。温度过高易导致引脚根部焊锡过度熔融,温度过低则可能造成焊锡未完全浸润,两者都会削弱连接强度。焊接时间应严格控制在3至5秒内。时间过长易使引脚受热变形,破坏其与骨架的连接;时间过短则焊锡未能充分凝固,容易出现虚焊。焊接时选用合适规格的焊锡丝,确保焊锡均匀包裹引脚与焊盘,形成饱满、光滑的焊点,同时避免焊锡过多导致引脚受力不均。 山东电磁炉磁环电感