商机详情 -
低直流电阻磁环电感支持打样
磁环电感的安装方式对其实际性能表现同样具有不可忽视的影响,主要体现在寄生参数、散热效率以及机械稳定性方面。贴片式磁环电感采用表面贴装技术,直接焊接于PCB表面,引脚短、寄生电感小,高频特性更优,适合用于通信设备、射频模块等对高频信号完整性要求较高的场景。同时,其紧凑的结构有利于实现高密度布线,但受限于贴装面积,散热通道相对有限,在高功率应用中需配合热过孔或散热铜箔辅助散热。插件式磁环电感则通过引脚穿过PCB通孔焊接,结构牢固,抗机械振动能力强,且引脚较长有利于抬高电感本体与PCB之间的距离,便于底部走线或增强底部散热。这种安装方式更适用于工业控制、电源模块或车载电子等对机械强度和散热要求较高的场合。然而,较长的引脚会引入额外的寄生电感,可能影响高频特性,因此在高频应用中需综合评估其适用性。此外,夹扣式或固定支架安装常用于大电流、大尺寸磁环电感,通过机械夹持或支架固定于机壳或散热器上,能有效抑制振动噪音,并利用金属外壳辅助散热。这种安装方式多见于变频器、充电桩等工业级设备。在实际设计中,需根据电路的工作频率、功率等级、散热条件及机械环境,选择合适的安装方式,以充分发挥磁环电感的性能优势。 镍锌磁环适用于高频电感制作,具有良好温度稳定性。低直流电阻磁环电感支持打样
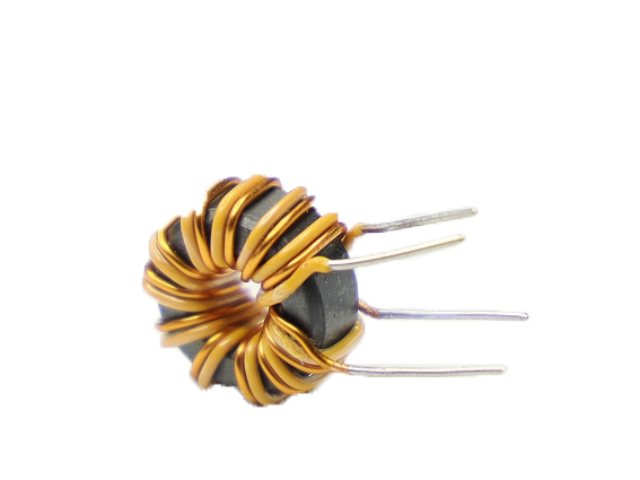
选择适合特定电路的磁环电感,可围绕“电路功能需求”“参数准确匹配”“环境耐受适配”三个主要环节,分三步锁定方案。第一步:明确电路功能需求若用于滤波(如电源输入滤波、信号线抗干扰),需先确定干扰频率:低频干扰(500kHz–30MHz)选用锰锌铁氧体电感;高频干扰(10MHz–1GHz)选用镍锌铁氧体电感;大电流差模滤波(如工业电机电源)则优先铁粉芯。若用于储能(如开关电源PFC电路、车载充电机),应侧重电流承载能力,选择铁硅铝或高磁通材质,确保大电流下不易饱和。第二步:准确匹配关键参数一是电感量,根据谐振频率或滤波需求计算,例如5V/2A开关电源的输出滤波,通常选用10μH–47μH电感。二是额定电流,需大于电路实际工作电流的–,如峰值电流8A,建议选额定电流≥10A的电感。三是直流电阻(DCR),对能效敏感的电路(如新能源汽车)建议选DCR≤50mΩ,以降低铜损。四是封装尺寸,需适配电路板空间,插件式适合穿孔安装,贴片式适合高密度PCB板。第三步:适配环境耐受性在高温环境(如发动机舱电路)中,应选用耐温≥150℃的非晶或铁硅铝电感,避免磁芯因高温老化,确保长期稳定运行。通过以上三步的系统匹配。 北京磁环电感的饱和电流共模电感采用双线并绕磁环结构抑制共模噪声。
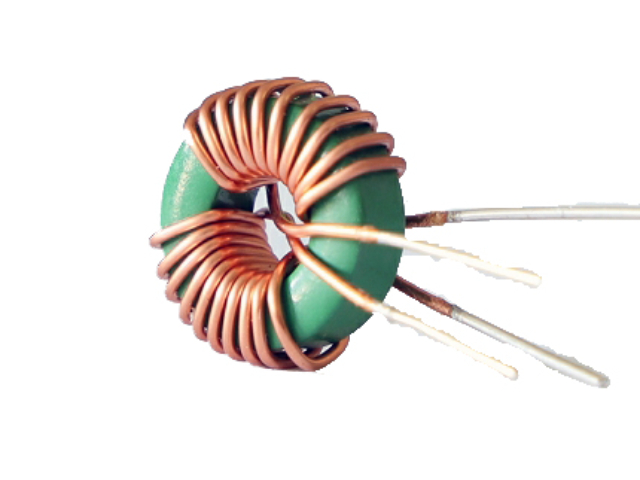
我们深知,标准的目录产品有时无法完全覆盖所有客户的独特应用需求。因此,我们致力于提供高度灵活的磁环电感定制化服务,与客户协同设计,打造适合其特定项目的解决方案。定制化的维度是多元的。在磁芯材料方面,我们可以根据您的工作频率、损耗要求和成本预算,推荐并选用合适的铁氧体、合金粉芯或非晶材料。在电气参数方面,我们能够精确控制绕线的匝数、线径及绕制方式(如单层、多层或分段绕制),以实现所需的电感量、直流电阻和额定电流。在机械结构方面,我们可提供不同尺寸和比例的磁环,并搭配直针、弯针、焊片等引脚类型,或采用无引线的表面贴装结构。在防护与标识方面,我们还提供不同颜色的环氧涂层、套标或激光打印标识,便于生产过程中的识别与追溯。我们的工程团队拥有丰富的经验,能够快速响应您的需求,从设计建议、样品制作到批量生产,提供一站式技术支持。无论是应对特殊的散热挑战、空间限制,还是满足特定行业认证标准,我们的定制服务都能为您提供有力保障。
在电路设计中,正确选型磁环电感是确保系统性能与可靠性的基础,这要求工程师深入理解几个关键电气参数。电感值是首要参数,决定了元件对电流变化的阻碍能力,需根据电路的工作频率和滤波需求精确计算。额定电流包含两个关键指标:温升电流是指电感因自身电阻和磁芯损耗发热,导致温度上升到规定值时的电流;饱和电流则指磁芯磁化达到饱和,电感量从初始值下降特定比例(通常为30%)时的电流值。在存在较大直流分量的应用中,饱和电流是更严格的选型依据。直流电阻直接影响电路的效率和温升,应尽可能选择DCR较低的产品,以减小导通损耗。自谐振频率由线圈分布电容引起,工作频率必须远低于SRF,否则电感将呈现容性而失效。此外,选型时还需综合考量磁芯材料的频率特性、产品的机械尺寸、安装方式以及工作环境温度范围。一个周全的选型过程,需要在性能、体积、成本和可靠性之间取得平衡,从而为电路设计提供稳定高效的元件支持。 磁环电感在通信基站射频单元中调谐作用。
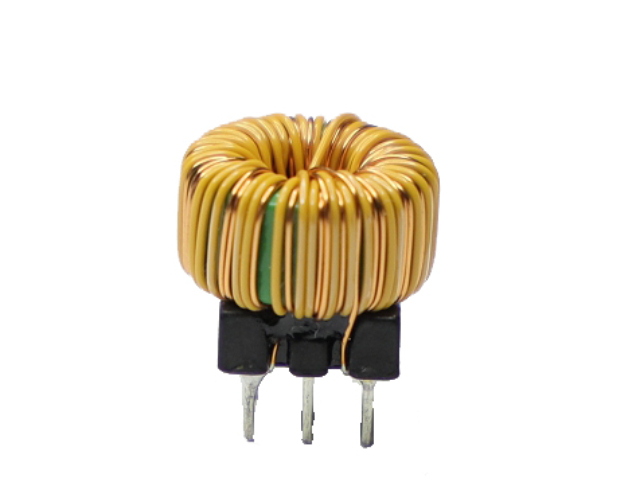
避免磁环电感焊接时出现松动,可通过“预处理加固—工艺控制—焊后检测补漏”三步系统化操作来实现,主要在于减少焊接过程中对电感结构的损伤,同时增强引脚与焊盘的连接强度。第一步:焊接前预处理加固首先检查电感本体结构,确认磁芯与线圈骨架、引脚与骨架的连接是否牢固。若引脚存在轻微松动,可用少量耐高温环氧胶在引脚与骨架接缝处点胶加固,待胶水完全固化后再进行焊接,防止焊接时引脚因受力而脱落。其次,清理电路板焊盘。使用酒精或无尘布擦拭焊盘表面的氧化层和油污,确保焊盘具有良好的可焊性。同时根据电感引脚间距适当调整焊盘位置,避免引脚因错位受力导致焊接后松动。第二步:焊接工艺控制焊接温度需根据引脚材质合理设定:铜质引脚建议控制在260℃–280℃,铁质引脚建议控制在280℃–300℃。温度过高易导致引脚根部焊锡过度熔融,温度过低则可能造成焊锡未完全浸润,两者都会削弱连接强度。焊接时间应严格控制在3至5秒内。时间过长易使引脚受热变形,破坏其与骨架的连接;时间过短则焊锡未能充分凝固,容易出现虚焊。焊接时选用合适规格的焊锡丝,确保焊锡均匀包裹引脚与焊盘,形成饱满、光滑的焊点,同时避免焊锡过多导致引脚受力不均。 磁环电感设计需综合考虑直流偏置和交流损耗特性。铁氧磁环
磁环电感通过真空浸漆工艺增强机械强度和绝缘性。低直流电阻磁环电感支持打样
在快速迭代的电子行业,静止就意味着落后。我们始终将技术创新视为企业发展的重要动力,并致力于为磁环电感技术注入新的活力。我们的研发团队持续关注新材料的发展动态,与好的磁材供应商保持紧密合作,不断测试和引入具有更低损耗、更高饱和点、更佳温度稳定性的新型磁芯。在工艺方面,我们探索更精密的绕线技术、更高效的散热结构和更环保的封装材料。同时,我们大力投入仿真分析能力,利用先进的电磁场和热仿真软件,能够在设计阶段准确预测电感的性能,为客户提供前瞻性的设计建议和优化方案。除了产品本身,我们还提供强大的技术支持服务。我们的应用工程师团队能够协助您解决在电路设计、EMC整改、失效分析中遇到的各种与磁性元件相关的技术难题,从选型到测试,提供全流程的专业支持。我们坚信,好的产品与贴心的服务相结合,才能为客户创造更大价值,并成为您在激烈市场竞争中值得信赖的长期合作伙伴。 低直流电阻磁环电感支持打样