商机详情 -
工厂设备全生命周期管理系统优势
设备全生命周期管理系统的优势在于以“全流程数据贯通”打破信息孤岛,实现设备管理的精细化、智能化与高效化。系统覆盖设备全生命周期的六大环节,即规划采购、入库验收、安装调试、运行维护、故障维修、报废处置。在运行维护环节,系统支持多维度设备状态监测,可通过对接IIoT传感器,实时采集设备运行数据,生成可视化报表,让管理人员直观掌握设备运行状态,及时发现设备运行中的隐性隐患;同时,系统可根据设备运行时长、维护记录、故障频次等数据,自动生成个性化维护计划,避免过度维护或维护不到位,降低运维成本。在故障维修环节,系统支持故障报修、工单分配、维修跟踪、结果验收全流程闭环管理,维修人员可通过移动端接收工单、反馈维修进度,管理人员实时掌握维修情况,缩短维修周期。此外,系统还具备强大的数据分析与报表功能,可自动生成设备利用率、运维成本、故障频次等各类统计报表,为企业设备管理决策提供科学的数据支撑,助力企业优化设备管理策略,提升**竞争力。无论是中小型企业还是大型集团企业,该系统都能通过灵活的配置的,适配不同规模、不同行业的设备管理需求,推动设备管理从“被动响应”向“主动管控”转型。系统能自动计算设备的折旧金额与折旧年限,为企业资产核算与财务规划提供准确依据。工厂设备全生命周期管理系统优势

设备全生命周期管理系统是从设备采购到报废的整个生命周期进行管理。系统整合了设备采购验收、设备台帐、设备档案、设备盘点、报修维修管理、点巡检保养管理、设备管理的各个审批流程的管理、运行状态实时监控(物联网模块)、备件仓库管理、知识库、经验库、缺陷库、数据统计分析等。提供针对设备的“采购--合同--运营--维护--维修--盘点--调拨--报废”全生命周期跟踪管理。按照政策文件规定,化工类企业实施该系统后可以为安全风险评估等级加分。集团设备全生命周期管理系统供应商设备全生命周期管理系统是覆盖设备从规划、采购、安装、运维到报废的一体化管理平台。
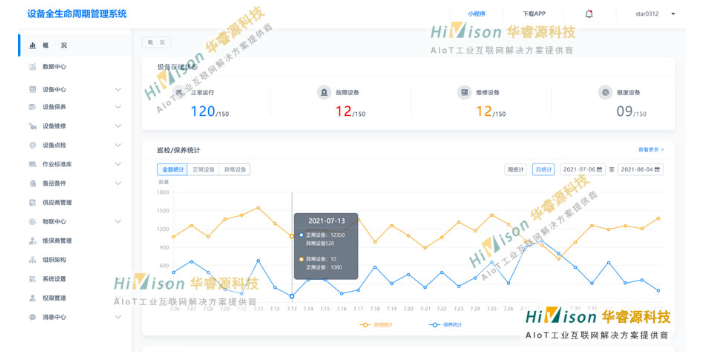
设备全生命周期管理系统是面向现代企业的智能化设备管理工具,以“全流程闭环、数据驱动、智能赋能”为,覆盖设备从采购规划、入库验收、安装调试、运行维护、故障维修到报废处置的全生命周期,彻底改变传统设备管理依赖人工、流程混乱、响应滞后的现状。该系统在设备入库验收环节,支持扫码录入、参数批量导入、照片上传等功能,自动核对设备信息与采购订单的一致性,生成验收报告,确保入库设备符合企业需求,避免不合格设备投入使用;在设备安装调试环节,系统可记录安装调试流程、人员、时间、调试数据等信息,形成完整的调试档案,为后续设备运维、故障排查提供重要参考。
在设备运行维护环节,系统可实时监测设备运行状态,采集设备运行参数,设置多级预警机制,针对不同程度的异常情况,推送不同级别的预警信息,运维人员可及时响应,开展维护工作;同时,系统支持巡检记录、维护记录的实时录入,形成完整的运维档案,便于后续查询与分析。在设备故障维修环节,系统支持故障报修、工单分配、维修跟踪、结果验收、故障复盘等功能,缩短故障处置周期,提升维修效率,同时通过故障分析,找出设备故障的根本原因,优化维护策略。在设备报废处置环节,系统可自动核算设备折旧,判断设备报废状态,流程化推进报废审批、处置登记,确保资产处置合规、可追溯。通过该系统,企业可实现设备全生命周期的精细化管理,提升设备利用率,降低运维成本,实现设备资产的保值增值。全生命周期成本分析:从采购到报废,计算设备总拥有成本(TCO),辅助决策是否维修、升级或更换。
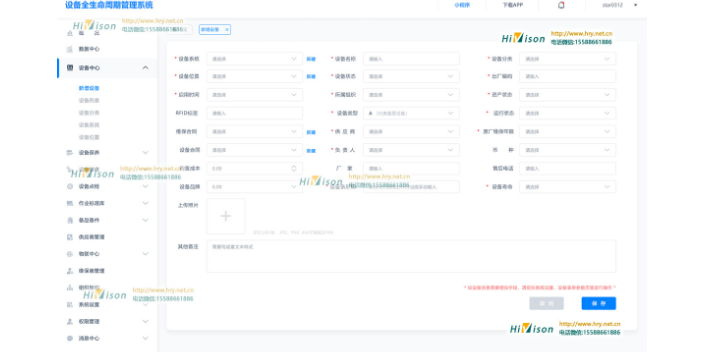
设备管理系统是一种专门用于管理企业设备的系统,它可以帮助企业实现设备的全生命周期管理,包括设备的采购、使用、维护、维修和报废等环节。企业使用设备管理系统的必要性主要体现在以下几个方面:1.提高设备使用效率:设备管理系统可以对设备进行管理和监控,及时发现设备的异常情况并进行处理,避免设备在运行过程中出现故障。同时,系统可以对设备进行优化配置,提高设备的利用率和生产效率。2.降低维护成本:设备管理系统可以实现设备的预防性维护和预测性维护,减少设备维修和更换的次数,从而降低设备的维护成本。此外,系统可以对设备的维修历史和数据进行记录和分析,为设备的维护和管理提供参考和依据。3.提高管理效率:设备管理系统可以实现设备的信息化管理,提高设备的管理效率。通过系统,企业可以快速了解设备的状态和使用情况,及时做出相应的管理和决策。4.增强数据安全性:设备管理系统可以对设备的相关数据进行记录和备份,避免数据丢失或损坏。同时,系统可以对数据进行加密和权限控制,保证数据的安全性和完整性。在设备安装调试阶段,系统可记录安装进度、调试参数及验收结果,确保设备合规上线。集团设备全生命周期管理系统供应商
传统模式依赖人工记录,导致信息分散、维护计划混乱,系统通过集中化数据管理,整合设备数据实现一机一档。工厂设备全生命周期管理系统优势
设备全生命周期管理系统有以下优点:1.提高设备使用效率:通过设备全生命周期管理系统,企业能够对设备进行有效的管理和监控,提高设备的使用效率。系统能够实时监测设备的状态和运行情况,及时发现问题并进行处理,避免设备闲置、故障等造成的资源浪费。2.降低维修成本:设备全生命周期管理系统可以自动化地进行设备维修和保养计划的制定和执行。系统能够提供设备的维修、保养记录,及时提醒维护人员进行维修和保养工作,减少维修延误和错误,降低维修成本。3.提升设备安全性:设备全生命周期管理系统能够对设备进行安全监控,并提供设备的安全记录和报警功能。系统能够监测设备的运行状态,及时发现设备异常和安全隐患,并采取相应的措施,确保设备的安全性。4.增强设备数据管理能力:设备全生命周期管理系统能够对设备的数据进行收集、存储、分析和共享。系统能够实时地监测设备的运行数据,并进行分析和报告,帮助企业了解设备的运行情况和趋势,为企业的决策提供数据支持。5.改善设备采购和报废流程:设备全生命周期管理系统能够对设备的采购、报废等流程进行管理。系统能够记录设备的采购、报废信息,并提供采购和报废流程的自动化处理,简化企业的采购和报废流程。工厂设备全生命周期管理系统优势