商机详情 -
安徽骨粉脱模剂
有色金属脱模剂的一些使用事项:使用时不能将其滴于皮肤上或直接接触到眼睛等处。如在不用时应将容器盖严密,以防蒸发。本产品在使用过程中出现异常情况可直接用水冲洗即可,严重时必须立即停止使用并及时向有关部门汇报。本产品只限一次性使用,不可再次利用,注意防火、防高温、防水等工作。若不慎与皮肤接触时应立即用清水冲洗或用大量的肥皂水冲洗至少15分钟,如果不慎误食应及时送医院。若不慎混入金属粉末请用大量清水清洗掉不要在阳光下曝晒以免被氧化变质(如遇高温可在模具表面形成一层耐磨保护层)。该产品为水性无异味无毒等特点!宇恒陶瓷产品质量好,收到广大业主一致好评。安徽骨粉脱模剂
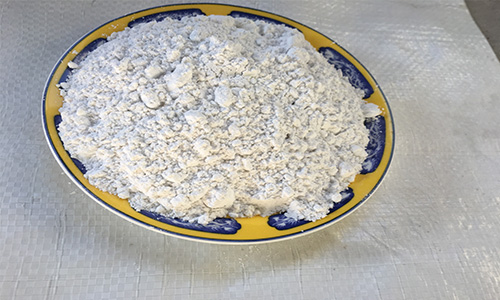
上好的欧洲标准40%以上的骨瓷套装餐具价格均在几千元左右。质量出口骨质瓷的品牌并不多。水晶骨瓷是指在原来骨瓷配方的基础之上进行原料、工艺上的创新与发展,将原有的骨瓷原料加以创新及改变,以水晶石和天然骨粉为主要原料采用精湛独到的釉中彩工艺通过特殊的高温温度烧制而成。合成骨粉,是由氢氧化钙和磷酸进行中和反应后,高温煅烧后所致。用合成骨粉制作的瓷器,具有一定的通透性,又因为在其中含有骨粉的主要成分磷酸三钙,就给它起名叫新骨瓷。在科普下骨瓷的定义,骨瓷就是原料中含有25%及以上的天然骨粉商务瓷器。所以,上边的新骨瓷能不能称之为骨瓷,也是仁者见仁智者见智了。河北天然骨粉方法山东直销天然骨粉方法以畜骨为原料制成的粉状产品。可作家畜的矿物质饲料,质量较差者可作肥料。畜骨占胴体的比重很大,猪约为13%,牛约为,瘦羊甚至可达40%。因此,畜骨利用也是畜牧业副产品加工的重要项目。主要成分是磷酸三钙、骨胶和脂肪。骨粉可分生骨粉(粗制骨粉)、脱胶骨粉(蒸骨粉)和脱脂骨粉三种。粗制骨粉又名煮骨粉,先将畜骨压碎,经煮沸3~8小时,除去部分油脂和骨胶并沥尽水分后,在100~140℃的温度下烘干、粉碎,即为成品。 景德镇销售骨粉脱模剂生产宇恒陶瓷以质量为生命”保障产品品质。
在满足铸件质量前提下尽可能降低充型压力,静压和增压都重要,调压同时要根据PQ2图计算调节其他参数。4)高模温和浇注温度将提高粘模倾向,当有几个因素影响粘模时,降低模温或浇注温度是矫正的比较好途径。5)易发生粘模的地方可使用高强度特殊材料,如Mo-785,Ti-6AI-4V和Anviloy1150。各种模具表面处理方法可以明显减少粘模。如渗氮和碳氮共渗处理、物相沉积致密层如{TiAl}N和CrC和铝膜等、模具表面的强化处理,模具涂层---CVD,PVD,TD等。对已出现的粘模需尽快消除,如任其发展,将出现越来越多的困难和反复。6)选用成膜耐热温度高、模质坚固且润滑效果好的质量脱模剂。新模具试模时涂模具膏,以防止拉伤。对易粘模的高温区,可定期涂覆防粘蜡膏剂或局部补喷防粘蜡液体。7)仔细监测出模角度,其比较大允许值要按照压铸模标准。8)压铸合金成分设计要兼顾可能导致粘模的因素,比如在允许范围内,控制铝合金中铁含量不低于。要防止因混入低熔点金属而引起粘模。用中间合金调整化学成分时,除镁、锌等个别金属,不可将纯金属加入铝液中,防止因严重偏析而引起粘模。净化的合金液流动性佳,可以扩大避免粘模的工艺窗口。9)压铸合金的收缩量越大,越容易粘模。
以减少高速铝液对模具的热冲击。劣质脱模剂没有保护模具的功能,因其化学成分决定了不可能在工艺要求的模温范围内,迅速结成牢固、光滑、保温、发气少、无残留且利于合金液流动的润滑膜,不论如何调整喷涂工艺,都不能改变其本质特征,因此粘模的不可避免。三.解决粘模问题的途径粘模问题是诸多因素的综合反应,因此解决粘模问题,必须从多角度分析判断,允许试错,但切勿主观臆断。笔者归纳的如下几条,纯属立足黑箱理论的经验技艺,即把模具视为黑箱,不深究其充型过程内部的变化,只关注黑箱的两端,即输入参数和成型效果。若要从根本上解决粘模,需要深入的微观理论研究成果作指导,其任重而道远。1)检查影响浇口速度的因素:冲头速度,冲头大小,比压,浇口尺寸,尽可能降低浇口速度或调整浇口走向,以较小角度接触到型腔表面,避免接触角接近180度,以减少对型腔的冲蚀,避免冲击型芯。降低充填时间,以缩小热冲击的窗口。2)调整模具冷却流道,特别是热节点及型芯易粘模处,必要时增加点冷却器。在粘模部位增加二次喷涂或镶入高导热模具材料,以降低粘模部位的模温,达到模温稳定均衡。3)在铸件**小的出模区域,高的充型压力可能促进粘模。宇恒陶瓷企业文化:服务至上,追求超越,群策群力,共赴超越。
首先应注意从模具本身分析处理。压铸模具表面抛光必须达到要求。彻底打磨去除电火花EDM硬质层,型面不可高度抛光。及时清理压铸模具上的粘铝,并对模具及时进行表面处理和去应力。如果模具表面出现粘附铝,表面还有小气泡,用砂布和油石抛光表面后又反复粘模,较好的处理方法是对粘模的模具表面进行喷丸处理,或在粘模部位的模具表面,制作出宽~mm、深~mm、间隔2~5mm的网状花纹,可以消除铸件表面粘模的缺点。设法将模具容易粘铝处的温度降到比较低。使用熔点较高的特种材料对模具进行表面处理,并且可以将其粘合在模具表面发生粘模的位置上,以避免发生粘模。如钼合金、钨合金、钛合金、特种氮化物或低温碳氮化合物等新材料。铝钼之间的活化能较高,因此在模具表面使用钼渗入可以有效地提高抗粘模性能。对于新模具和容易出现铸件粘留定模的模具,在压铸之前,应先对模具进行很好的预热,通过火焰喷枪加热模具。不允许合模直接浇入合金液进行加热,预热温度控制在180~220ºC。并在开始低速压射之前,先对模具型腔涂抹模具膏,并用压缩空气吹均匀,每压铸一模涂抹一次,试压铸约20模,对避免拉伤模具很有效。如还粘定模,说明模具有问题。 宇恒陶瓷以其独特且具备设计韵味的产品体系。景德镇销售骨粉脱模剂生产
宇恒陶瓷设备的引进更加丰富了公司的设备品种,为用户提供了更多的选择空间。安徽骨粉脱模剂
是由有机高分子材料研制成的,易溶于水,兑水后,直接涂刷于模板后形成一层很滑的隔离膜,该膜能完全阻止混凝土与模板的直接接触并且有助于在浇注混凝土时,混凝土与模板接触处的气泡能迅速溢出,使梁柱不会出现气孔,美观。使用之后不影响混凝土的强度,对钢筋无腐蚀作用。,无害,绿色产品。传统的机油,称油性脱模剂,其粘性及稠度高,气泡不容易溢出造成拆模后表面出现气孔,并且严重影响后续表面抹灰砂浆与混凝土基层的粘结力,影响工程质量。使用水性脱模剂应注意的几点事项:1、使用前应将膜板清理干净,去掉水泥残留物、油污染。2、水性脱模剂直接兑自来水搅拌后,直接使用,不需要进行加热。不是买回来就能往模板上涂!现在许多人认为混凝土脱模剂产品买回来就可以直接往模板上面涂,其实这样是不当的操作,现在所有的混凝土脱模剂在往模板上涂抹时一定要将模板上的杂物清理干净,龙其像钢模在使用时一定要将钢模上的锈渍一定要打磨掉,这样才不会在出模时混凝土表面会出现锈渍等颜色。现在的混凝土脱模剂产品五花八门,不过可以大概的分为三类,一类是漆类,此类虽可以脱模多次,但在脱完模后得用脱漆剂将脱模漆清洗干净,而且此类产品对人体有害。安徽骨粉脱模剂
“合成骨粉|天然骨粉|骨炭|骨质瓷”淄博宇恒陶瓷原料厂,公司位于:http://yuhengtaoci.shop.88360.com,多年来,宇恒陶瓷供应坚持为客户提供好的服务。欢迎广大新老客户来电,来函,亲临指导,洽谈业务。宇恒陶瓷供应期待成为您的长期合作伙伴!