商机详情 -
山西全自动多效蒸发器生产厂家
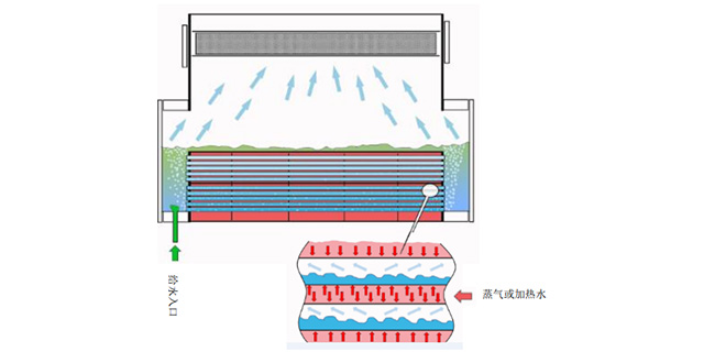
卧式内管蒸发器属于管壳式蒸发浓缩设备,卧式筒体为承载主体,换热管束横向布置筒体内部,热源介质流经换热管管内,热量穿透管壁传递给壳程物料,物料受热沸腾,溶剂汽化实现浓缩处理。物料进入壳程筒体,吸收热量后不断蒸发,产生蒸汽向上升腾,在筒体上部完成汽液两相分离,分离后的蒸汽引出设备,浓缩料液在筒体底部汇集出料。筒体预留多种工艺管口,可对接液位、压力检测部件,便于监控设备运行状态。管束材质可根据物料腐蚀等级选型,适配多种工业介质。设备端盖拆装便捷,管束外侧堆积污垢沉积物时,可开展冲洗除垢作业,降低维护工作量。设备结构紧凑,现场安装调试便捷,可适配单机运行,也可集成整套蒸发系统,服务各行业物料处理。多效蒸发技术,小体积实现大处理量。山西全自动多效蒸发器生产厂家
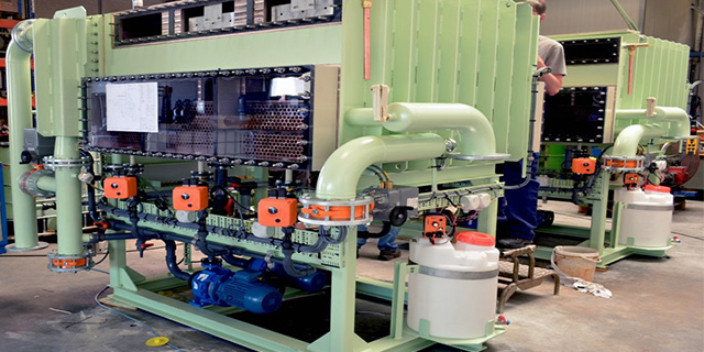
化工废水组分复杂,高盐废水很难使用常规生化工艺处理,蒸发浓缩设备依靠物理相变分离方式,有效实现废水减量。化工废水蒸发器工作过程中,废水进入换热单元受热汽化,水蒸气进入冷凝系统冷却成液态清水,盐类、重金属以及难降解有机物被富集,形成高浓度母液。设备采用负压运行设计,降低沸点,减少热源消耗,降低高温腐蚀风险。设备接触物料部分选用耐蚀材质,适配各类腐蚀性化工废水。系统配备多维度监测组件,实时采集运行数据,参数异常时及时预警,保障装置稳定安全运行。针对结晶工况优化流道结构,搭配晶浆排出结构,减少管路堵塞概率。前端预处理工序去除悬浮杂质、油类物质,减轻蒸发器换热负荷。蒸发冷凝水达标后回用生产;浓缩母液可进一步结晶回收盐类资源,或者固化处置。该工艺适用性强,能够适配多种化工品类废水,可依据现场水量水质定制工艺方案,减少废水外排,提升水资源循环水平。北京全自动卧式内管蒸发器加工小型多效蒸发器,以节能化、小型化、智能化助力企业绿色降本增效。
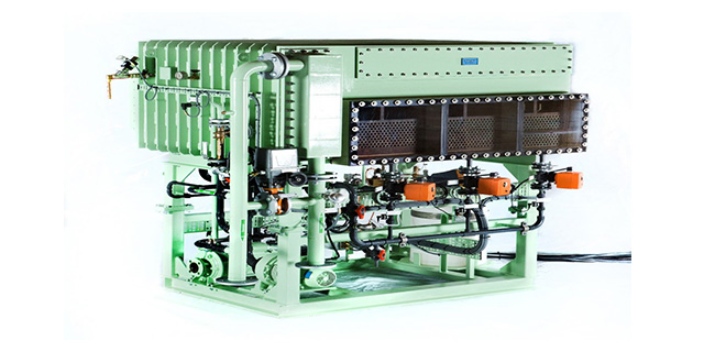
减量效果明显,通过蒸发方式分离水分,废液缩减比例高,大幅减少后续危废处置量,有效降低企业废液转运、贮存、处理的综合成本。分离产出的冷凝水水质纯净,可直接回用于生产工序,实现水资源循环利用,提升资源利用率,契合节水生产要求。低温负压蒸发模式规避高温烧灼,减缓设备腐蚀速率,降低材质损耗,延长设备整体使用寿命。设备自动化程度高,全程实现自动进料、自动控温、自动排渣、自动清洗,无需人员持续值守,减少人工操作强度与人为失误。运行过程密闭无异味、无污染物外泄,工作环境整洁安全,满足环保生产管控标准。
小型废水蒸发器采用模块化撬装设计,结构紧凑,集成度高,无需大规模土建改造,组件包含以下六大系统,各部分协同运行,保障设备稳定高效工作:蒸发换热系统:部件,由加热器、蒸发分离器、强制循环泵组成。加热器采用耐腐蚀不锈钢材质(如316L不锈钢),适配高盐、高腐蚀废水;强制循环泵驱动废水高速流动,避免盐分沉积结垢,提升蒸发效率。真空系统:由真空泵、真空管路及压力监测仪表构成,负责维持蒸发腔的稳定真空度,保障低温蒸发条件,同时防止外界空气进入,避免热能损耗。低能耗设计,运行成本降低。
对于小型企业而言,小型废水蒸发器不*是一套废水处理设备,更是实现环保合规、降本增效的利器。从经济价值来看,设备初期投资适中,投资回报周期短,通常半年内可通过水资源回用与危废减量收回成本。运行过程中无需蒸汽、药剂等额外消耗,需少量电能,运维成本低廉,同时减少废水排污费与固废处置费,长期效益。从环保价值来看,设备实现废水高效净化与近零排放,彻底解决小型企业废水处理难题,规避环保处罚风险,助力企业绿色可持续发展。封闭运行模式杜绝二次污染,符合国家环保政策要求,为企业树立良好环保形象。全自动 PLC 智能控制,一键运行,无需专人值守,降低人工成本。四川工业废水处理蒸发器加工
具备故障自动停机功能,防止设备损坏,保障生产安全。山西全自动多效蒸发器生产厂家
化工废水蒸发器是处理高浓度化工废水的设备,利用蒸发冷凝原理实现水体和污染物分离,完成废水减量化与水资源回收。废水送入蒸发腔体,在热源作用下水分汽化,二次蒸汽经冷凝得到清水,废水中盐类、大分子有机物不断浓缩留存。设备负压运行,降低物料沸点,减少能耗,减少高温带来的介质腐蚀影响。设备材质结合废水酸碱度、离子种类进行选型,抵抗介质侵蚀。系统搭载自动化控制系统,自动调节进料量、真空度、加热介质流量,降低人工操作强度。化工废水浓缩阶段容易析出晶体,设备设计合理的物料流道,配套排晶结构,防止换热管道堵塞。预处理单元去除浮油、悬浮物,减少换热壁面结垢。冷凝水经检测合格后回用于厂区生产;浓缩母液体积大幅降低,减少后续处置量。整套系统运行灵活,可匹配企业间歇排水工况,工艺方案可结合现场条件调整,助力企业落实废水治理,满足环保管控要求。山西全自动多效蒸发器生产厂家