标签列表 - 东莞市川山甲精密刀具有限公司
-
 广东铲钻多少钱
很多做精密模具、液压管件、3C壳体加工的厂商,之前加工小直径深孔时,经常遇到钻头断在工件里、孔壁光洁度差、孔径公差超标的问题,小径加长铲钻的刀杆由经过真空热处理调质的钢材制成,韧性好,加工25倍径的深孔也不会出现断刀的情况,刀杆的内冷设计可将切削液输送到切削区域,及时排出切屑,不会出现堵屑刮伤孔壁的问题,刀尖的自定心刃口可保证钻孔的同轴度,孔径公差可稳定在±0.05的范围,刀片磨损后可直接在机床上在线更换,不需要拆下整个刀杆,也不用花费时间调刀对刀,可减少停工的时长,加工速度和使用时长都比普通麻花钻更具优势,刀片有进口粉末高速钢和硬质合金两种可选,可适配不同的加工工况,可加工不锈钢、铝合金、结...
发布时间:2026.08.25 -
山东粗加工铲钻报价
很多从事孔加工的师傅接触过不同结构的铲钻,一体式铲钻针对加工稳定性做了专门设计,在不同机床上都能保持稳定的切削状态。一体式结构的接口精度高,装夹之后就能保持良好的同轴度,钻削过程中不会出现晃动,加工出来的孔精度符合要求。切削刃口的设计贴合不同材质的加工需求,断屑槽可以顺利折断切屑,分屑槽缩小切屑宽度,排屑过程顺畅,还能减小钻削时候的扭矩,让机床负载更稳定。刀尖位置做了自定心刃口设计,薄钻芯搭配修磨后的横刃,降低钻削时候的轴向阻力,不需要提前打中心孔也能找准位置,减少加工工序。倒角设计增加刀片边角强度,减少使用过程中的磨损,还能提升加工后工件表面的光洁度,定位槽保证径向平衡,整个钻削过程平稳,减...
-
 天津高精度铲钻优点
很多做液压管件、深孔零部件加工的工厂,日常会碰到小直径大深度的钻孔需求,之前用普通加长麻花钻作业,时常出现刀杆颤动、断刀、孔径偏差大的问题,不少从业者都会关心小径加长款铲钻使用时是否足够稳妥。这类铲钻的刀杆选用韧性、耐磨性表现好的钢材,经过真空热处理调质加工,适配小直径大深度加工场景时,不易出现形变晃动的情况。刀杆和刀片之间采用高精度接口配合螺丝固定,刀片自带定位槽,可保证径向平衡,装夹后不易出现偏移窜动的情况,加工过程中状态更稳定。刀片上的固定螺丝孔设计,可让装夹状态更牢靠,不会在切削过程中出现松动脱落的情况。刀杆自带内冷设计,可对接机床内冷系统,加工过程中可及时将切屑排出,不会出现切屑卡滞...
-
 广东小径加长铲钻怎么选
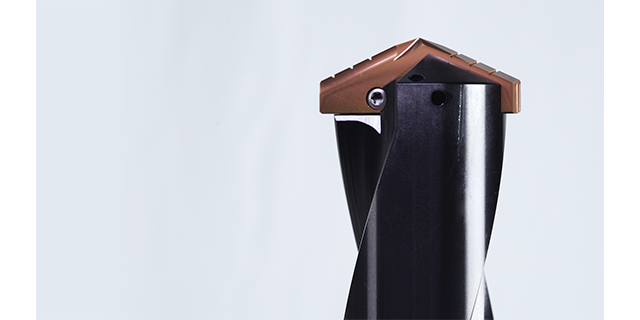
需要做大孔径钻孔作业的加工企业,很多都在考察大直径铲钻,想了解它实际使用中的表现,能不能匹配自己的加工需求。大直径钻孔本身属于难度不低的工序,普通整体大直径钻头采购成本高,一旦出现磨损,整把刀都要更换,损失不小,大直径铲钻采用刀杆加刀片的结构,很好解决了这个痛点。大直径铲钻的刀杆经过调质处理,刚性足够,加工过程中稳定性好,不会出现抖动影响孔径精度的问题。刀片设计自带自定心刃口,钻芯更薄,能降低轴向阻力,操作起来更顺畅,钻出的孔位置精度有保证。加工过程中,刀杆自带的内冷设计,能持续给钻削位置降温,及时排出切屑,就算是深孔大直径加工,也能保持稳定的加工状态。大直径铲钻的对应规格刀杆,更换不同刀片就...
-
 江苏不锈钢专属铲钻生产厂家
一直使用传统整体麻花钻的加工厂,换用可换刀片铲钻之后,都能感受到生产环节出现的不少正向变化。传统整体麻花钻刃口磨损之后,需要专门送外刃磨,等待时间长,经常耽误生产进度,遇上赶订单的时候更是容易影响交期。可换刀片铲钻不需要刃磨环节,刀片磨损之后可以直接在机床上在线更换,短时间就能完成替换,不需要拆下整把刀具,节省大量停机等待的时间。可换刀片铲钻的刀片有多种不同性能的涂层,可适配不同材质的工件加工,不管是不锈钢、结构钢还是其他常见加工材质,都能找到对应适配的刀片。刀杆采用内冷却设计,深孔钻削的时候,冷却液可以直接到达钻削位置,既能做好冷却,也能及时把切屑排出,保持钻削过程稳定。少量刀杆就可以覆盖大...
-
上海铲钻保养方法
一直使用传统整体麻花钻的加工厂,换用可换刀片铲钻之后,都能感受到生产环节出现的不少正向变化。传统整体麻花钻刃口磨损之后,需要专门送外刃磨,等待时间长,经常耽误生产进度,遇上赶订单的时候更是容易影响交期。可换刀片铲钻不需要刃磨环节,刀片磨损之后可以直接在机床上在线更换,短时间就能完成替换,不需要拆下整把刀具,节省大量停机等待的时间。可换刀片铲钻的刀片有多种不同性能的涂层,可适配不同材质的工件加工,不管是不锈钢、结构钢还是其他常见加工材质,都能找到对应适配的刀片。刀杆采用内冷却设计,深孔钻削的时候,冷却液可以直接到达钻削位置,既能做好冷却,也能及时把切屑排出,保持钻削过程稳定。少量刀杆就可以覆盖大...
-
 浙江铸铁专属铲钻供应商
很多做精密模具、液压管件、3C壳体加工的厂商,之前加工小直径深孔时,经常遇到钻头断在工件里、孔壁光洁度差、孔径公差超标的问题,小径加长铲钻的刀杆由经过真空热处理调质的钢材制成,韧性好,加工25倍径的深孔也不会出现断刀的情况,刀杆的内冷设计可将切削液输送到切削区域,及时排出切屑,不会出现堵屑刮伤孔壁的问题,刀尖的自定心刃口可保证钻孔的同轴度,孔径公差可稳定在±0.05的范围,刀片磨损后可直接在机床上在线更换,不需要拆下整个刀杆,也不用花费时间调刀对刀,可减少停工的时长,加工速度和使用时长都比普通麻花钻更具优势,刀片有进口粉末高速钢和硬质合金两种可选,可适配不同的加工工况,可加工不锈钢、铝合金、结...
-
 江苏铸铁专属铲钻优点
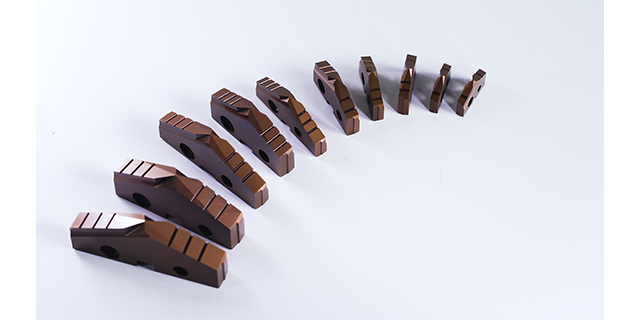
压力容器管板、换热器管板、锅炉板材、大型机械结构件加工过程中,经常需要批量加工大尺寸孔径的孔,此前很多厂家采用普通大钻头作业,需要多次扩孔才能达到目标孔径,耗时久,刀具损耗快,还容易出现孔径偏差。大直径铲钻适配多种大孔径加工场景,从ø9.5mm到ø114mm的孔径需求,只需16个刀杆即可全覆盖,无需购置大量不同规格的大钻头,降低刀具备货成本。刀杆有侧固式直柄和锥柄两大系列,可适配各类普通机床、数控机床的连接需求,不管是传统老式钻床还是数控加工中心都能使用。刀片可根据加工材质选择进口粉末高速钢或者硬质合金材质,对应不同涂层可覆盖碳钢、不锈钢、合金钢等多种材质的钻孔需求,刀杆的内冷设计可让切削液直...
-
山东可换刀片铲钻批发
当前各类机加工场景的钻孔需求差异较大,不同材质、不同孔径、不同深度的孔对刀具的适配性要求各不相同,普通麻花钻适配性单一,加工耗时久,刀具损耗快,很难满足多样化的加工需求。铲钻是可换刀片的机夹式钻头,可根据加工直径、加工深度、加工材质的不同灵活切换对应刀片,传统机床和数控机床都能适配使用,出现刀片磨损时,直接在机床上在线更换钻尖即可,无需拆下整个刀杆,省去大量换刀调试的时间。刀杆与刀片之间采用高精度接口设计,确保刀片装夹精度,刀片采用进口粉末高速钢或者硬质合金制作,切削刃口设计有断屑槽、分屑槽,刀尖自带自定心刃口,加工过程中排屑顺畅,孔位准确,孔径公差稳定,孔壁光洁度好。刀杆采用内冷设计,深孔加...
-
 天津精加工铲钻好用吗
压力容器管板加工时常常需要开出多个大尺寸通孔,普通钻头加工效率低且孔径精度难把控,大直径铲钻可覆盖ø9.5mm~ø114mm的钻孔需求,完全适配这类大孔径批量开孔工况。新能源汽车零部件厂加工电机壳体、底盘结构件的大尺寸安装孔,模具厂加工压铸模具、冲压模具的模架通孔,通用机械设备厂加工减速机、齿轮箱的大孔径定位孔,都可以选用适配的大直径铲钻。大直径铲钻的刀杆有侧固式直柄和锥柄两大系列,可对接各类传统机床与数控设备,刀杆中心带内冷却设计,钻削过程中可顺利带出切屑同时对刃口降温,刀片采用可换式设计,磨损后可直接在线更换无需拆卸刀杆,减少停工等待时间。刀片有多款不同性能的涂层可选,可适配碳钢、不锈钢、...
-
 重庆钛合金铲钻报价
铸铁材质工件钻孔时容易产生细碎切屑,普通钻头易出现磨损快、孔壁刮花的问题,可选用铸铁专属铲钻作业。铸铁专属铲钻的刀片带有适配铸铁加工的特殊涂层,不易粘黏铸铁碎屑,刃口的断屑槽、分屑槽设计可顺利排出细碎切屑,不会出现碎屑残留刮花孔壁的情况,刀片做了倒角处理,可增加刃口强度,减少角部磨损,延长刀片使用寿命。刀杆采用高韧性耐磨钢材经真空热处理制成,刚性足够,钻削时不会晃动,孔加工精度公差在+0.05~-0.05范围,无需二次修整。铸铁专属铲钻的报价主要受刀杆长度、适配直径范围、采购的刀片数量影响,可根据自身的加工需求选择对应长度的刀杆,搭配合适数量的刀片,无需购置多余的配件,一种刀杆可适配多个规格的...
-
 天津小径铲钻推荐
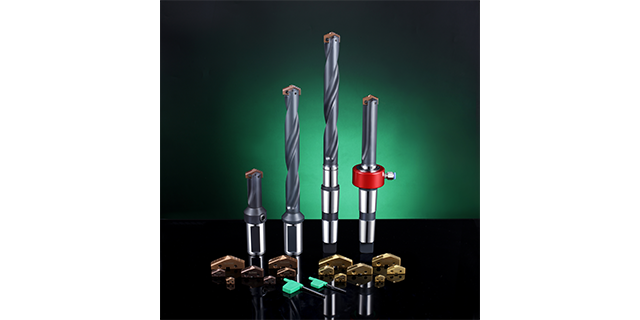
很多做液压油缸、管件生产的企业,需要加工深度较大的孔,普通长度钻头满足不了加工需求,加长铲钻就是针对这类深孔加工工况设计的产品,选择的时候结合自身加工工况挑选,就能适配生产需求。加长铲钻的刀杆做了对应刚性处理,经过真空热处理调质,韧性好耐磨性高,加工深孔过程中能保持稳定,不会出现刀杆晃动影响加工精度的问题。刀杆自带内冷设计,加工深孔的时候冷却液可以直达钻削位置,把切屑顺利排出孔外,解决普通深孔加工排屑不畅的问题,减少切屑残留对孔壁的划伤。选择加长铲钻的时候,要根据自身加工的材质和设备类型挑选刀片,传统普通机床可以选粉末高速钢系列刀片,CNC数控机床高速钻削的时候,可以选硬质合金系列刀片,中低速...
-
广东粗加工铲钻生产厂家
很多做液压管件、深孔零部件加工的工厂,日常会碰到小直径大深度的钻孔需求,之前用普通加长麻花钻作业,时常出现刀杆颤动、断刀、孔径偏差大的问题,不少从业者都会关心小径加长款铲钻使用时是否足够稳妥。这类铲钻的刀杆选用韧性、耐磨性表现好的钢材,经过真空热处理调质加工,适配小直径大深度加工场景时,不易出现形变晃动的情况。刀杆和刀片之间采用高精度接口配合螺丝固定,刀片自带定位槽,可保证径向平衡,装夹后不易出现偏移窜动的情况,加工过程中状态更稳定。刀片上的固定螺丝孔设计,可让装夹状态更牢靠,不会在切削过程中出现松动脱落的情况。刀杆自带内冷设计,可对接机床内冷系统,加工过程中可及时将切屑排出,不会出现切屑卡滞...
-
 重庆粗加工铲钻价格
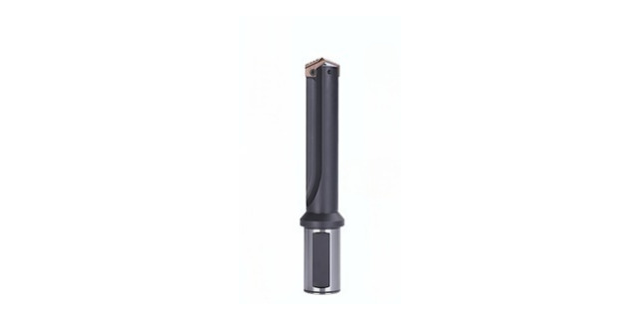
很多工厂采购孔加工刀具时,都会优先对比国产铲钻的采购及使用成本。国产铲钻的定价主要根据刀杆适配的直径范围、刀杆长度、刀片材质三个维度确定,粉末高速钢刀片的款型采购门槛更低,适配传统机床与数控机床中低速钻削工况,硬质合金刀片的款型适配高速钻削工况,价格稍高但使用寿命更长。铲钻只需16个刀杆就可以覆盖全直径范围的钻孔需求,一种刀杆规格可适配多个规格刀片,无需为每个直径单独购置刀杆,可大幅减少刀杆的购置成本。铲钻的钻孔综合效率是普通麻花钻的2~5倍,寿命比普通麻花钻提高3~5倍,长期使用摊到每个钻孔的成本远低于普通麻花钻,还能节省大量刀片刃磨、换刀的停工时间。小批量多品种加工的中小加工厂,选粉末高速...
-
 广东标准铲钻特点
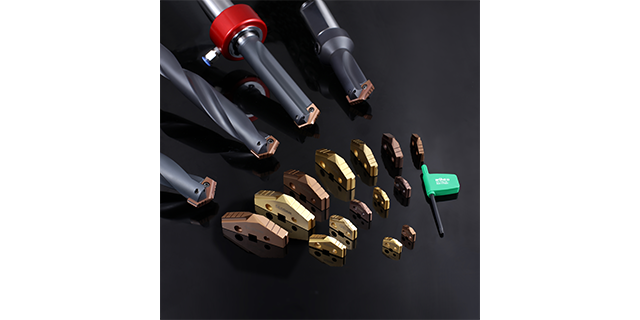
当模具制造厂的师傅加工冲压模具的高精度定位孔时,一体式结构的铲钻能避免刀片松动带来的孔径偏差,保证模具的装配精度。这里的一体式并非指刀杆与刀片不可拆分,而是指刀杆与刀片之间的高精度接口,装夹后两者贴合紧密,如同一体,有效提升钻削刚性。这种结构的作用十分明显:一是保证装夹精度,孔加工公差稳定在+0.05~-0.05范围,满足高精度加工要求;二是增强钻削稳定性,减少刀片晃动导致的震动,延长刀具寿命;三是适配高负荷加工场景,比如高温合金零件的钻孔,硬质合金刀片配合一体式装夹,能承受更大的钻削扭矩;四是简化操作流程,在线更换刀片时无需重新调整精度,节省时间。对于对刚性与精度要求高的加工场景,一体式铲钻...
-
天津螺旋槽铲钻用途
很多用户关心标准铲钻的耐用程度,其实它的耐用性来自多方面的设计加持。首先刀杆采用韧性好、耐磨性高的钢材,经过真空热处理调质加工,能承受长时间的钻削载荷,减少变形磨损。刀片则选用进口粉末高速钢和硬质合金材质,搭配多款不同性能的涂层,覆盖不同加工材料的需求,切削刃口的断屑槽、分屑槽设计能降低切屑对刀片的冲击,减少磨损。同时高精度的接口保障了刀片装夹精度,避免因松动加剧磨损,钻芯薄的设计还能降低20%的轴向阻力,减少刀具受力损耗。实际使用中,它的寿命比普通麻花钻提高3到5倍,稳定的耐用性能减少换刀次数,提升整体加工效率。挑选可换刀片铲钻重点核对接口精度,匹配刀杆与刀片规格,防止切削出现晃动偏差。天津...
-
山西铲钻性能
在数控加工中心的生产线上,师傅们用铲钻批量钻新能源汽车电机壳体的通孔,在线更换刀片的设计节省了大量停机时间;在普通钻床的加工坊里,老师傅用铲钻加工碳钢结构件的粗孔,粉末高速钢刀片适配传统机床的中低速钻削;在模具制造厂的车间里,技术人员用铲钻加工冲压模具的高精度深孔,硬质合金刀片搭配内冷设计,保证孔径公差稳定;在压力容器管板加工厂,工人用铲钻批量开孔,16个刀杆覆盖ø9.5mm~ø114mm的孔径需求,通用性强;在高温合金制品加工厂,师傅们用带耐磨涂层的铲钻加工不锈钢零件,断屑槽设计避免切屑缠绕。无论是大批量的智能制造生产线,还是小批量的传统加工坊,铲钻都能根据加工材质、深度、设备类型灵活适配,...
-
 小径加长铲钻安全吗
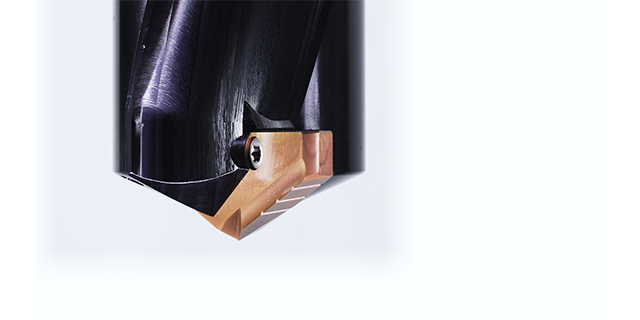
不少承接非标定制孔加工的企业,接触一体式铲钻的时候,都会疑惑它适合用在哪些加工场景,能不能适配自己的生产需求。一体式铲钻作为成熟的孔加工刀具,适配普通机床和数控机床,能满足多种工业生产领域的钻孔需求。在新能源汽配厂加工汽车底盘、电池结构件的通孔,可以用一体式铲钻完成钻孔作业,满足批量生产的稳定性要求。在模具加工厂加工塑胶模具、冲压模具的导柱孔、安装孔,一体式铲钻能保证钻孔精度,符合模具加工对孔径的要求。在液压管件制造厂加工油缸、油管的深孔,一体式铲钻能适应大深度加工,保持长行程钻削的稳定性。在压力容器管板加工企业,批量加工管板上的开孔,一体式铲钻也能胜任,加工状态稳定。除此之外,通用机械加工厂...
-
青海可换刀片铲钻
加工企业钻削加工时,容易碰到刀杆震动导致的钻头损坏、工件孔壁光洁度差的问题,防震铲钻可以很好改善这类问题,很多采购者都关心它的耐用性。其实一款合格的防震铲钻,从设计和生产层面就为耐用性打下基础,刀杆本身选用韧性好耐磨性高的钢材,经过真空热处理调质加工,本身就具备不错的抗冲击和耐磨性能,接口部分高精度加工,刀片装夹牢固,能减少加工过程中的额外震动,从结构上提升耐用性。刀片本身采用进口粉末高速钢或者硬质合金制造,搭配不同性能的涂层,可以适配不同加工工况,刃口做了专门处理,倒角增加刀片强度,减少刃口磨损,XR型横刃修磨提升刃口强度,这些设计都能延长刀具使用寿命。日常使用中,根据加工材质选择对应刀片和...
-
天津标准铲钻作用
液压油缸、超长管件的深孔加工工况中,标准长度的铲钻往往无法满足加工需求,可选择定制加长款铲钻。加长铲钻的加工深度可达25倍径,刀杆采用韧性好、耐磨性高的钢材经真空热处理调质加工而成,加长后依然保持足够的刚性,钻削时不会出现晃动弯折的情况,孔加工精度公差依旧保持在+0.05~-0.05范围。刀杆中心依旧保留内冷却设计,深孔钻削时冷却液可直达刃口,同时将切屑顺利带出孔外,不会出现卡屑崩刀的情况。可根据客户的机床接口定制侧固式直柄或锥柄,也可根据客户的加工材质定制对应涂层的刀片,不管是加工高温合金、不锈钢还是碳钢、铝合金都可适配。加长铲钻依旧采用可换刀片设计,刀片磨损后可在线更换,无需拆卸刀杆,不会...
-
天津低偏差铲钻优点
日常加工3C精密壳体、小型电子五金配件、小规格机械标准件时,经常需要加工直径偏小的孔,此前很多厂家用小规格普通麻花钻作业,刀具脆易断裂,刃磨耗时久,每次更换刀具还要重新调试对刀,拖慢整体加工节奏。迷你款铲钻适配小尺寸钻孔需求,刀杆规格小巧,高精度接口确保刀片装夹后不会出现偏移,刀尖自带自定心刃口,加工小孔时无需提前打定位孔,一次即可完成钻孔作业。刀片可根据加工材质选择对应涂层,不管是铝合金、碳钢还是不锈钢小件都能适配,切削刃口的断屑槽可折断切屑,配合刀杆的内冷设计,加工过程中切屑可及时排出,不会出现切屑堆积刮伤孔壁的情况。出现刀片磨损时,直接在机床上在线更换刀片即可,无需拆下整个刀杆,省去大量...
-
东莞深孔专属铲钻生产厂家
很多刚接触机夹式钻头的厂商,不太清楚一体式铲钻的具体功能和适用场景,这类刀具由刀杆和可更换的刀片组成,可适配传统机床和各类数控设备的钻孔需求。刀片的切削刃口带有断屑槽和分屑槽,可折断切屑,减小切屑宽度,便于切屑顺利排出,降低钻削过程中的扭矩,刀尖带有自定心刃口,钻芯比普通钻头更薄,可降低轴向阻力,加工出来的孔精度公差在+0.05到-0.05之间,可满足多数工况的精度要求。刀杆带有内冷设计,可连接机床的内冷系统,钻削过程中可带走切削热量,同时冲出切屑,加工深度可高达25倍径,可适配深孔加工需求。刀片带有不同性能的涂层,可覆盖不锈钢、结构钢等各类金属和非金属材料的钻孔加工,刀杆通用性强,只需16个...
-
江苏耐磨铲钻哪家好
很多做精密模具、液压管件、3C壳体加工的厂商,之前加工小直径深孔时,经常遇到钻头断在工件里、孔壁光洁度差、孔径公差超标的问题,小径加长铲钻的刀杆由经过真空热处理调质的钢材制成,韧性好,加工25倍径的深孔也不会出现断刀的情况,刀杆的内冷设计可将切削液输送到切削区域,及时排出切屑,不会出现堵屑刮伤孔壁的问题,刀尖的自定心刃口可保证钻孔的同轴度,孔径公差可稳定在±0.05的范围,刀片磨损后可直接在机床上在线更换,不需要拆下整个刀杆,也不用花费时间调刀对刀,可减少停工的时长,加工速度和使用时长都比普通麻花钻更具优势,刀片有进口粉末高速钢和硬质合金两种可选,可适配不同的加工工况,可加工不锈钢、铝合金、结...
-
上海无涂层铲钻特点
模具制造企业、3C精密壳体加工厂以及做高温合金制品加工的厂商,对钻孔的精度、表面光洁度要求更高,选择精加工铲钻供应商时,会重点考察产品的精度表现、适配材质范围以及配套服务等内容。精加工场景用的铲钻,刀片刃口经过XR型横刃修磨,刃口强度更高,切削过程中不会出现崩刃的情况,可保证切削过程的稳定性。刀片边角带倒角设计,可增加刀片的强度,减少边角磨损,加工出来的工件表面光洁度表现更好。刀杆和刀片之间的高精度接口,可保证刀片装夹后的精度表现,孔加工精度公差可保持在+0.05~-0.05范围,加工完成的孔不需要额外做铰孔等后续精加工工序,可减少加工流程。刀杆采用韧性、耐磨性表现好的钢材制作,经过真空热处理...
-
天津铲钻是否耐用
当模具制造厂的师傅加工冲压模具的高精度定位孔时,一体式结构的铲钻能避免刀片松动带来的孔径偏差,保证模具的装配精度。这里的一体式并非指刀杆与刀片不可拆分,而是指刀杆与刀片之间的高精度接口,装夹后两者贴合紧密,如同一体,有效提升钻削刚性。这种结构的作用十分明显:一是保证装夹精度,孔加工公差稳定在+0.05~-0.05范围,满足高精度加工要求;二是增强钻削稳定性,减少刀片晃动导致的震动,延长刀具寿命;三是适配高负荷加工场景,比如高温合金零件的钻孔,硬质合金刀片配合一体式装夹,能承受更大的钻削扭矩;四是简化操作流程,在线更换刀片时无需重新调整精度,节省时间。对于对刚性与精度要求高的加工场景,一体式铲钻...
-
山西铲钻多少钱
选择可换刀片铲钻时,首先要明确自己的加工设备类型,传统机床建议选进口粉末高速钢系列刀片,这类材质适配低速钻削,韧性好不易崩刃。如果是CNC数控机床,中低速钻削同样优先粉末高速钢系列,高速钻削则选硬质合金刀片,能承受更高的切削速度。还要考虑加工深度需求,加工深度达25倍径的铲钻需搭配内冷设计,及时排出切屑和冷却刀具。另外,刀杆的通用性也很重要,16个刀杆就能覆盖ø9.5mm到ø114mm的钻孔需求,侧固式直柄和锥柄的柄型能适配多数机床。同时要关注刀片的结构设计,比如带定位槽、固定螺丝孔的刀片能保障钻削稳定性,断屑槽设计能优化排屑效果。东莞市川山甲精密刀具有限公司深耕孔加工数控刀具细分领域,开发出...
-
高精度铲钻哪家好
不少做浅孔加工的小微型加工坊初次接触短款铲钻时,都会关心使用过程的安全表现。短款铲钻的刀片通过固定螺丝孔与刀杆紧密连接,装夹时拧紧对应螺丝即可保障钻削过程中的稳定性,不会出现刀片松脱的情况。刀片自带定位槽可保证径向平衡,钻芯厚度比常规钻头低20%的轴向阻力,自定心效果好,钻削时不会出现打滑跑偏的问题。刃口设计的断屑槽可折断切屑,分屑槽可缩小切屑宽度,钻削过程中切屑可顺着内冷出水的方向顺畅排出,不会出现切屑乱飞刮伤操作人员的情况。短款铲钻刀杆长度较短,刚性更强,钻削时不会出现刀杆晃动弯折的情况,适配传统普通钻床、数控车床、加工中心等各类设备,不管是加工铝合金精密壳体还是不锈钢结构件,只要选对对应...
-
东莞小径铲钻销售厂家
很多做液压油缸、管件生产的企业,需要加工深度较大的孔,普通长度钻头满足不了加工需求,加长铲钻就是针对这类深孔加工工况设计的产品,选择的时候结合自身加工工况挑选,就能适配生产需求。加长铲钻的刀杆做了对应刚性处理,经过真空热处理调质,韧性好耐磨性高,加工深孔过程中能保持稳定,不会出现刀杆晃动影响加工精度的问题。刀杆自带内冷设计,加工深孔的时候冷却液可以直达钻削位置,把切屑顺利排出孔外,解决普通深孔加工排屑不畅的问题,减少切屑残留对孔壁的划伤。选择加长铲钻的时候,要根据自身加工的材质和设备类型挑选刀片,传统普通机床可以选粉末高速钢系列刀片,CNC数控机床高速钻削的时候,可以选硬质合金系列刀片,中低速...
-
江苏铸铁专属铲钻供应商
在各类工业加工场景中,铲钻凭借灵活的适配性成为孔加工的热门选择。它既可以在传统普通车床、老式钻床上使用,也能适配数控加工中心、深孔钻机床等数控设备,满足从碳钢、铸铁到不锈钢、高温合金等多种材料的钻孔需求。比如在新能源汽车零部件厂,可用于电机壳体、液压汽配的批量通孔加工;在模具制造企业,能完成高精度的塑胶模具、冲压模具钻孔,保障孔径公差符合要求;在压力容器管板加工企业,可实现换热器管板、锅炉管板的大孔径批量开孔,加工深度可达25倍径。同时它的内冷设计能在深孔钻削时及时排出切屑并冷却刀具,搭配可在线更换的刀片,大幅提升加工效率,综合效率是普通麻花钻的2到5倍,寿命也有明显提升。东莞市川山甲精密刀具...