新闻中心 - 中科金钻(深圳)科技有限公司
-
 湖北加长非标刀具生产商
多刃非标刀具虽加工效率更高,但需掌握正确操作方法方能发挥性能优势。加工前须检查刀具装夹同轴度,装夹不稳会导致振刀,影响表面光洁度与刀具寿命。应根据加工材料调整切削参数,加工模具钢、调质钢等高硬度材料时...
发布时间:2026.08.30 -
 安徽定制沉头钻生产厂家
在机械加工中,工件反面的毛刺处理是一个长期存在却难以彻底解决的麻烦。无论是板材、管件还是阀体类零件,钻头穿透工件的瞬间,出口处材料被顶出形成翻卷毛刺。这些毛刺如果不处理,可能脱落进入装配体内部,造成卡...
-
 重庆模具用非标刀具厂家直销
直柄非标刀具多用于不同场景的孔加工,针对不同加工工况调整设计,在部分特殊加工场景下发挥了定制刀具的独特优势。模具制造企业加工高硬度模具钢的深孔冷却水道,使用标准直柄刀具加工时,长期遇到排屑差、易断刀、...
-
 山东合金非标刀具加工案例
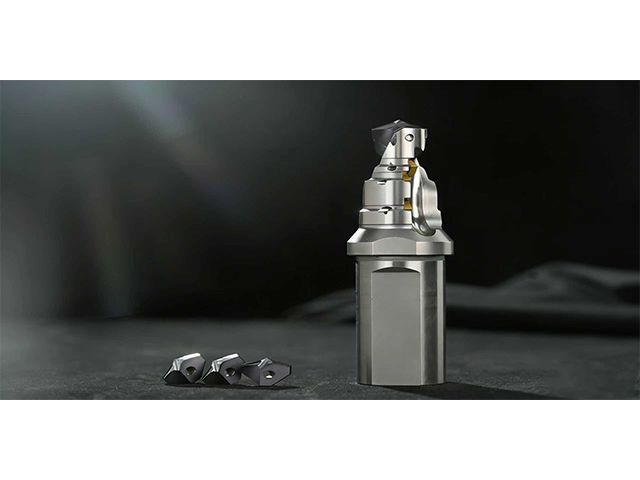
很多制造企业加工特殊孔型,都会遇到标准刀具无法满足加工要求的情况,按需定制非标刀具能有效解决这类加工痛点。加工多台阶孔、沉孔、密封端面的液压阀体,定制非标刀具能实现复合沉孔、双面倒角一次走刀完成加工,...
-
 上海非标沉孔钻头钻头怎么选
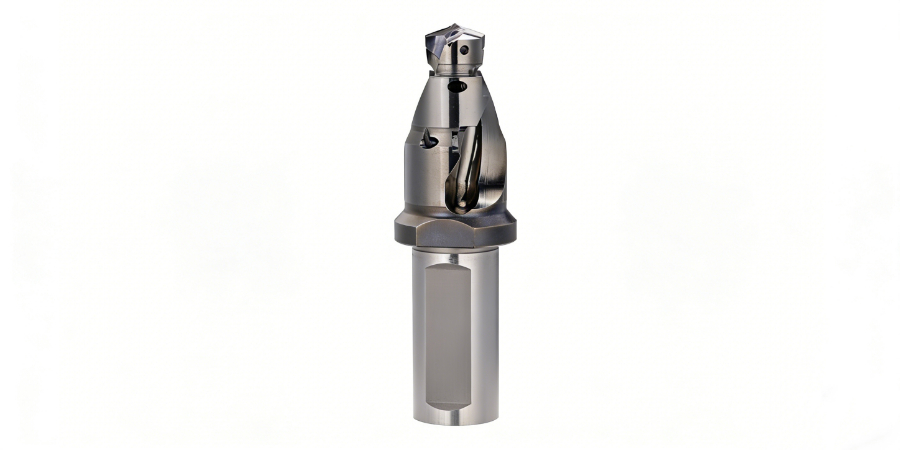
现代金属切削领域,一个明确的趋势是将多道工序合并为一次走刀完成。这并非简单的“少换几次刀”,而是对刀具设计与制造能力的系统性升级。沉孔钻头正是这一趋势的产物。早期的沉孔加工是“钻完孔、再倒角”,需要两...
-
 广西管板用非标刀具适用领域
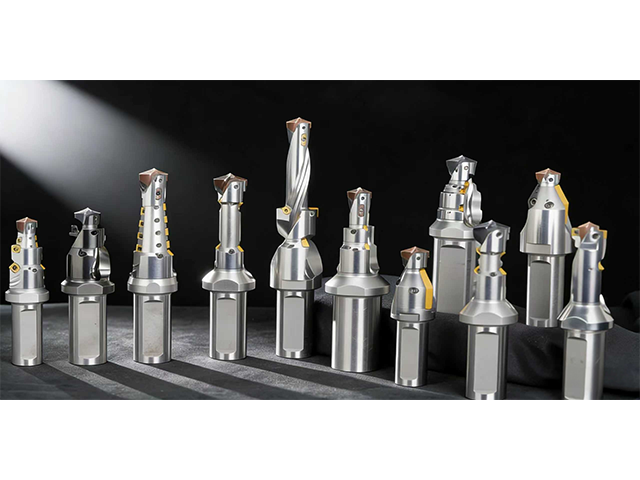
钻削类非标刀具的定制价格,会根据采购规模、定制要求、产品配置的不同有所浮动。批量定制的规模越大,单支刀具的分摊制造成本越低,价格也会更有优势。不同的定制要求,比如适配特殊材料、特殊深度、特殊孔型的钻削...
-
 重庆深孔加工沉头钻适用领域
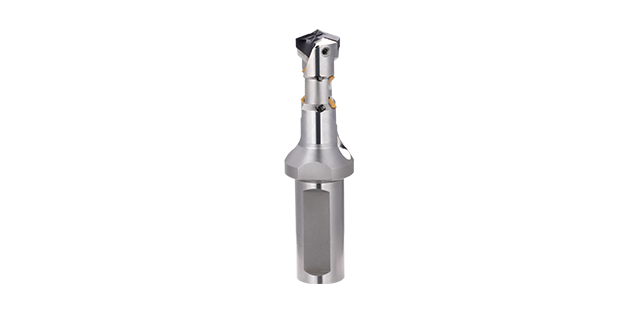
市场上平底沉头钻的品牌竞争,实质上是“通用性”与“专属性”的博弈。欧洲品牌凭借其强大的材料研发能力,在通用钢件和铸铁加工领域建立了较高的壁垒,其产品稳定性毋庸置疑,但价格昂贵且定制周期长。日系品牌则在...
-
 湖南金属用沉头钻作用
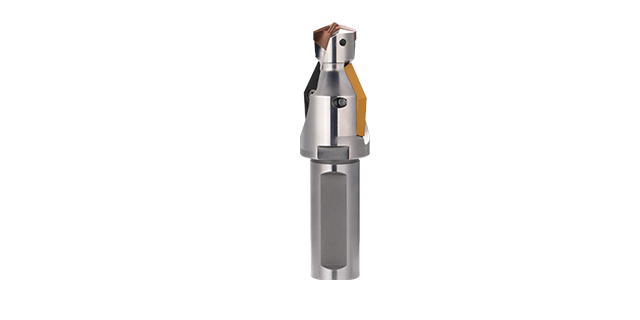
沉头钻的材质选择,本质上是刀具性能与加工成本之间的权衡。目前市场主流材质主要分为高速钢、硬质合金。高速钢凭借优异的韧性,在低速、高冲击的间歇切削场合中仍占据一席之地,尤其适合普通碳钢加工。而随着数控机...
-
河北沉孔钻头生产厂家
选择多功能沉孔钻头时需要综合考量加工场景的具体需求。加工材料特性是首要因素,不同材质的工件对钻头的耐磨性和韧性要求存在明显差异。加工精度要求直接影响钻头结构的选择,高精度场景需要定心稳定性更优的设计。...
-
 山东定制沉头钻选购技巧
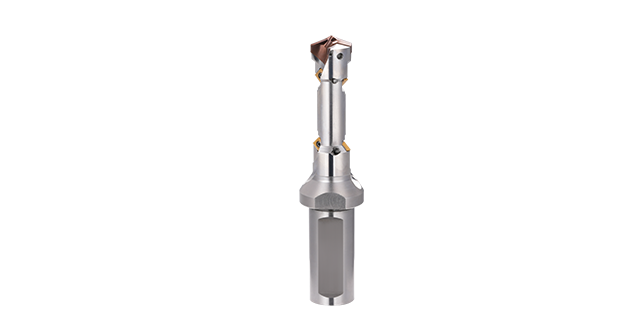
评价沉孔钻头性能时,需从精度、效率、适应性三个维度展开。精度方面对航空航天精密部件至关重要。效率维度,复合钻头通过工序集成减少机床空行程,例如加工模具冷却水道时,一次进给完成钻孔与沉孔,比传统工艺更加...