-
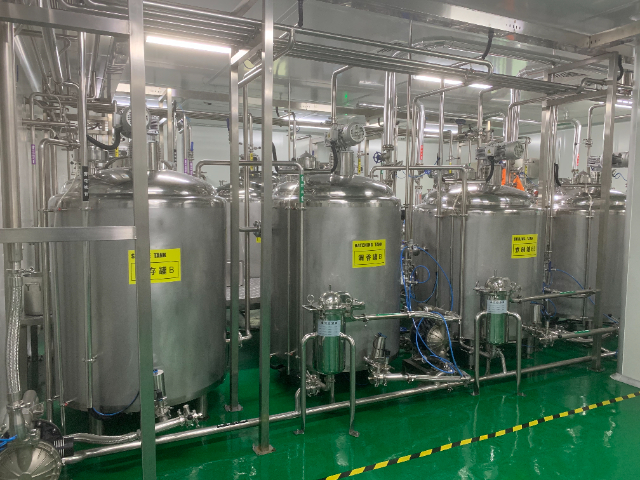
 清远搅拌调配罐多少钱
发布时间:2026.06.05
调配罐的能耗优化与节能设计在倡导绿色生产的背景下,调配罐的能耗优化成为设备设计的重要方向。加热系统采用余热回收装置,将夹层排出的蒸汽冷凝水回收至热水箱,用于下一批次物料的预热,可节约20-30%的蒸汽...
-
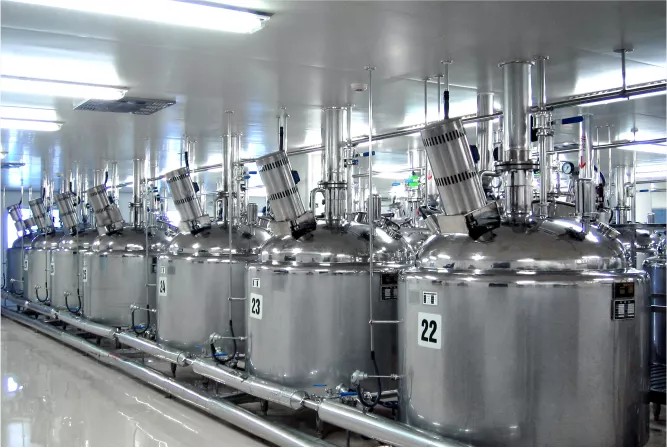 清远制药调配罐多少钱一台
发布时间:2026.06.05
食品调配罐的搅拌系统是实现原料均匀混合的关键,其动力与转速设计需适配不同的食品加工场景。小型调配罐多采用电机直连式搅拌,转速调节范围在0-600转/分钟,适合实验室研发或小批量生产;大型工业用调配罐则...
-
 阳江316调配罐供应商
发布时间:2026.06.05
食品调配罐的液位监测系统为原料投料和生产过程监控提供了精细的数据支持。罐体上通常配备雷达液位计、超声波液位计或玻璃管液位计,不同类型的液位计适用于不同的原料特性。雷达液位计不受原料粘度、温度的影响,测...
-
 泉州单层调配罐多少钱一台
发布时间:2026.06.05
节能降耗技术在调配罐中的体现为响应绿色制造理念,新型调配罐在保温层、热回收及电机效率方面持续优化。例如,采用双层真空隔热夹套减少热损失;利用余热预热进料;或配置高效永磁电机降低能耗。部分系统还能与工厂...
-
 柳州304反应釜供应商
发布时间:2026.04.21
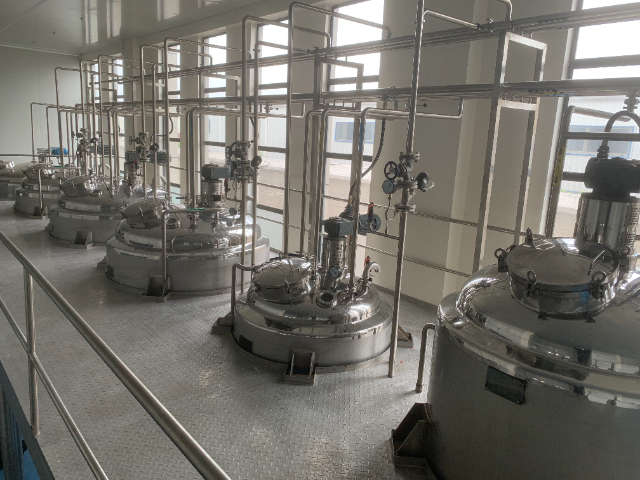
CIP(在线清洗)系统的集成度是衡量不锈钢食品级反应釜自动化水平的关键指标,其设计需实现清洗流程的自动化、高效化与节能化。典型的 CIP 系统由清洗液储罐、离心泵、喷淋装置及控制系统组成,与反应釜形成...
-
 广州食品级糖化系统报价
发布时间:2026.04.21
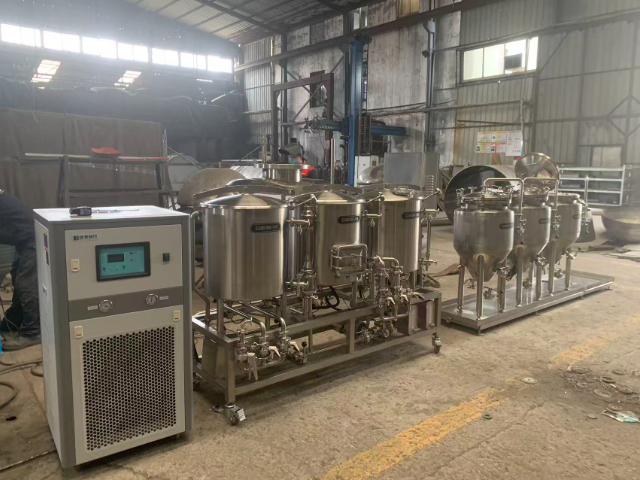
现代啤酒糖化系统的温控技术已从传统人工调节升级为数据闭环控制的智能体系,如模块化 PID 温控系统,能实现 ±0.1℃的超高控温精度,通过 7 英寸触控屏实时显示温度曲线,AI 算法动态调节蒸汽与冷却...
-
 茂名加热反应釜报价
发布时间:2026.04.21
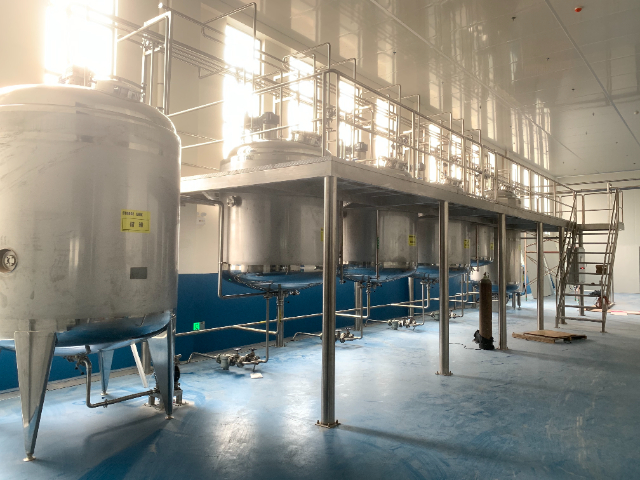
316L不锈钢反应釜在水产加工中的防腐蚀优势尤为突出,其含有的2%-3%钼元素能与铬、镍协同作用,形成更稳定的奥氏体结构,抵御水产品加工中高氯离子环境的侵蚀。在鱼露发酵过程中,物料氯离子浓度可达150...
-
南宁耐腐蚀反应釜哪家好
发布时间:2026.04.20
316L不锈钢反应釜在水产加工中的防腐蚀优势尤为突出,其含有的2%-3%钼元素能与铬、镍协同作用,形成更稳定的奥氏体结构,抵御水产品加工中高氯离子环境的侵蚀。在鱼露发酵过程中,物料氯离子浓度可达150...
-
 汕尾搅拌糖化系统生产厂家
发布时间:2026.04.20
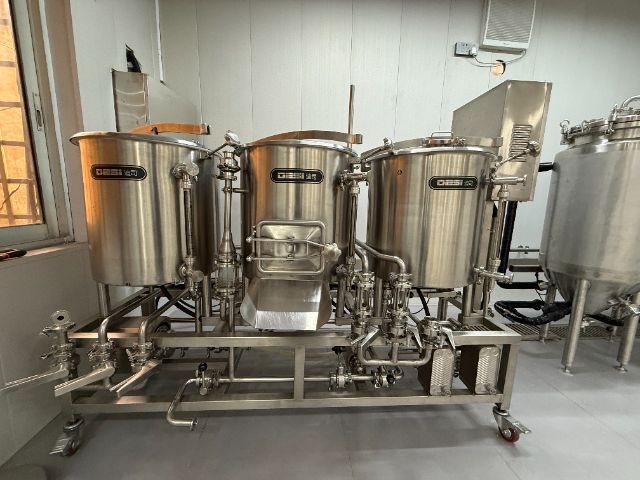
大型工业级精酿糖化系统主要服务于规模化生产的精酿啤酒厂,其优势在于高产能、高稳定性与自动化控制。这类系统的单批次容量可达 500-5000 升,配备多组糖化锅与糊化锅,可实现连续化生产,日产能比较高可...
-
 柳州制药反应釜供应商
发布时间:2026.04.20
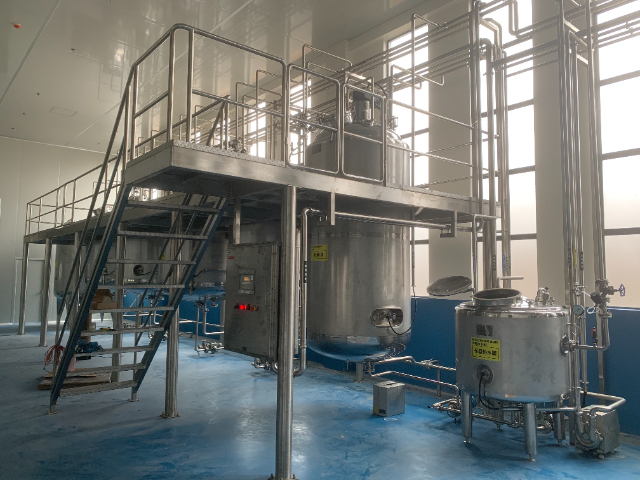
不锈钢食品级反应釜的自动化控制水平直接影响生产效率与产品稳定性,现代反应釜普遍集成智能控制系统,实现全流程自动化操作。控制系统以 PLC,配备触摸屏人机交互界面,操作人员可直观设置温度、压力、搅拌转速...
-
 深圳啤酒糖化系统
发布时间:2026.04.20
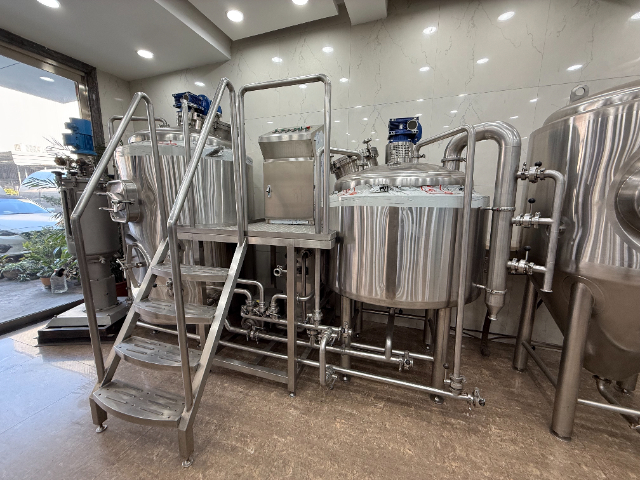
随着工业 4.0 技术的普及,精酿啤酒糖化系统的自动化水平不断升级,从传统的手动操作向智能控制迈进。现代糖化系统的控制系统多采用触摸屏操作,界面直观易懂,酿酒师可通过屏幕实时查看温度、压力、液位等关键...
-
 江门制药反应釜多少钱一台
发布时间:2026.04.19
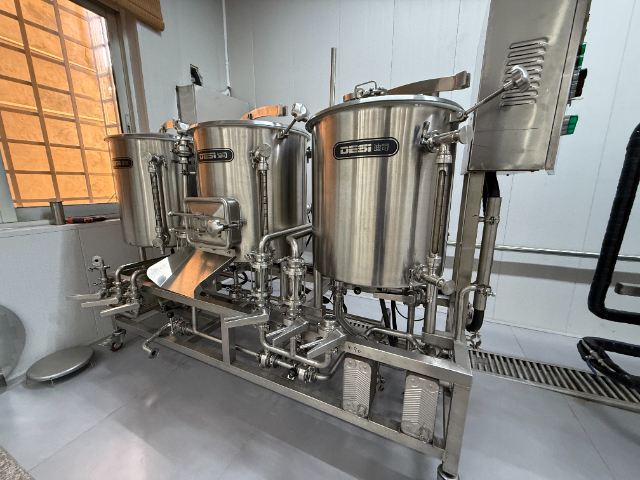
搅拌功率的合理匹配是不锈钢食品级反应釜实现高效混合与节能运行的关键,其计算需综合考虑物料粘度、搅拌转速、桨叶尺寸等因素。根据公式P=K×ρ×n³×d⁵(其中K为功率准数,ρ为物料密度,n为转速,d为桨...
-
 珠海搅拌糖化系统供应商
发布时间:2026.04.19
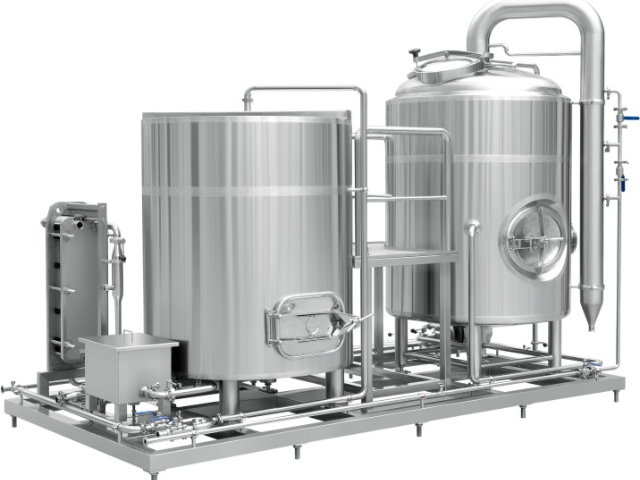
啤酒糖化系统的自动化控制技术现代啤酒糖化系统普遍采用自动化控制技术,通过PLC控制系统(可编程逻辑控制器)实现工艺参数的精细调控和生产流程的自动化运行。自动化系统可实时监测并控制糖化锅、糊化锅的温度、...
-
 肇庆搅拌反应釜批发
发布时间:2026.04.19
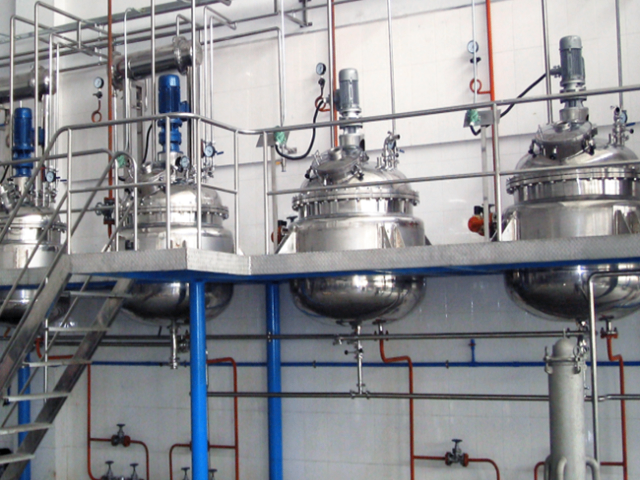
不锈钢食品级反应釜的自动化控制系统是现代食品工业提升生产效率的支撑,其集成了 PLC 控制系统、人机交互界面(HMI)、传感器检测系统等,实现了设备运行的全自动化控制。操作人员可通过 HMI 界面设定...
-
 阳江立式糖化系统报价
发布时间:2026.04.19
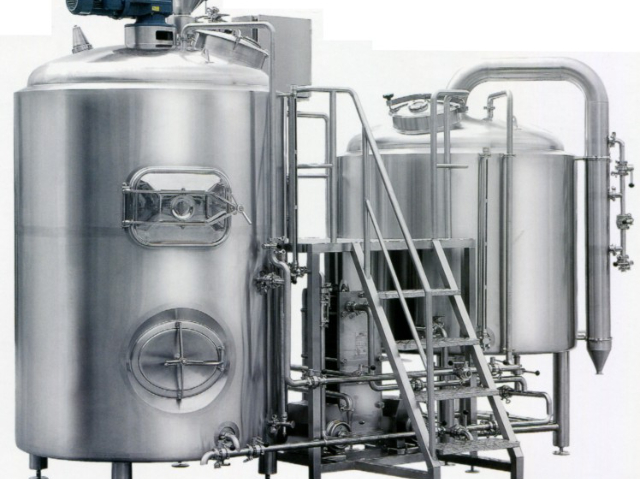
针对中大型精酿酒厂的规模化生产需求,五锅五器糖化系统成为突破产能瓶颈的装备。这套系统在传统四器(糖化锅、过滤槽、煮沸锅、回旋沉淀槽)基础上,新增热水罐 / 热回收暂存罐,形成五大功能的专精单元,通过精...
-
 江门不锈钢糖化系统哪家好
发布时间:2026.04.19
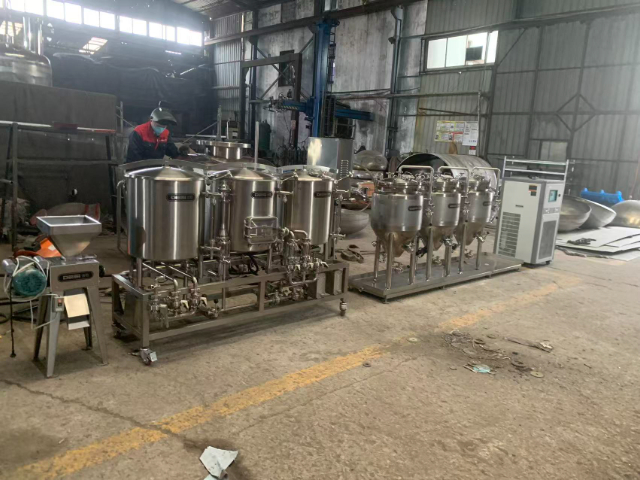
不锈钢精酿啤酒糖化罐在安装和调试方面有着严格的要求,正确的安装和调试能够确保设备的正常运行,发挥比较好的性能。在安装前,需要对安装场地进行平整和加固,确保地面能够承受糖化罐的重量,同时预留足够的操作空...
-
北京食品级糖化系统价格
发布时间:2026.04.19
温度是精酿啤酒糖化过程的参数,先进的糖化系统普遍采用多段式控温技术,确保每一步工艺都处于比较好温度区间。目前主流的控温方式分为电加热、蒸汽加热与燃气加热三类,其中蒸汽加热因控温精度高(±0.5℃)、热...
-
上海304糖化系统多少钱一台
发布时间:2026.04.19
小批量精酿糖化系统的灵活适配性设计小批量精酿工坊(日产 10-50HL)的糖化系统注重灵活性与多功能性,多采用 “两器组合” 设计,即将糖化过滤与煮沸回旋功能分别整合,大幅降低设备占地面积,适配小型场...
-
广州不锈钢糖化系统
发布时间:2026.04.19
啤酒糖化系统的辅料应用与处理在啤酒糖化系统中,除麦芽外,通常会添加大米、玉米、小麦芽、糖浆等辅料,以调节麦汁糖谱、降低生产成本或赋予啤酒特殊风味。辅料处理的是确保其淀粉能充分糊化和糖化——对于大米、玉...
-
茂名加热反应釜哪家好
发布时间:2026.04.18
不锈钢食品级反应釜的快开式釜盖设计是提升操作效率与卫生水平的关键,其在于“快速启闭、密封可靠、易清洁”。采用卡箍式快开结构,通过旋转卡箍实现釜盖的锁紧与松开,启闭时间需30秒,相较于传统螺栓连接,效率...
-
桂林304反应釜多少钱一台
发布时间:2026.04.18
不锈钢食品级反应釜的pH值在线监测系统是酸碱反应类食品加工的控制单元,其设计需确保测量精细与响应迅速。采用卫生级pH电极,电极头部为玻璃敏感膜,外套316L不锈钢保护套,可耐受130℃高温与CIP清洗...
-
玉林保温反应釜多少钱
发布时间:2026.04.18
316L不锈钢反应釜在水产加工中的防腐蚀优势尤为突出,其含有的2%-3%钼元素能与铬、镍协同作用,形成更稳定的奥氏体结构,抵御水产品加工中高氯离子环境的侵蚀。在鱼露发酵过程中,物料氯离子浓度可达150...
-
中山耐腐蚀反应釜多少钱一台
发布时间:2026.04.18
不锈钢食品级反应釜在调味品生产中发挥着不可替代的作用,无论是酱油、醋的酿造,还是复合调味料的调配,均需依赖其稳定的工艺控制能力。在酱油酿造后期的调配工序中,反应釜可精细控制搅拌速度与温度,使酱油与各种...
-
深圳搅拌糖化系统厂家供应
发布时间:2026.04.18
啤酒糖化系统的原料影响因素——麦芽质量麦芽作为啤酒糖化系统的原料,其质量直接决定糖化效率和麦汁品质。质量麦芽需具备适宜的水分含量(10-12%)、发芽率(≥95%)、酶活力(α-淀粉酶活力≥250WU...
-
 汕头加热糖化系统报价
发布时间:2026.04.18
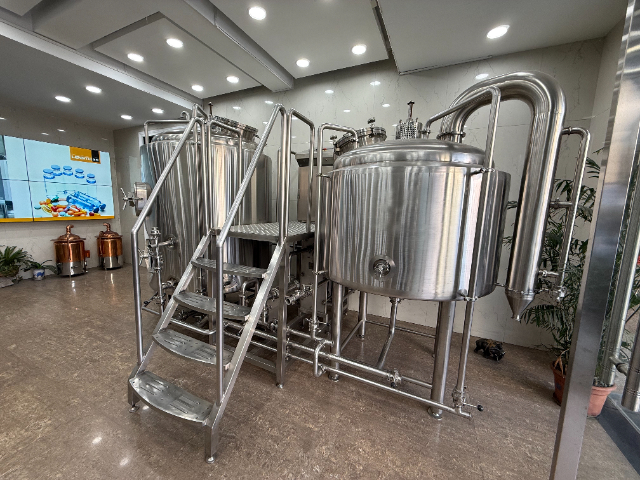
温度是精酿啤酒糖化过程的参数,先进的糖化系统普遍采用多段式控温技术,确保每一步工艺都处于比较好温度区间。目前主流的控温方式分为电加热、蒸汽加热与燃气加热三类,其中蒸汽加热因控温精度高(±0.5℃)、热...
-
 汕头化糖罐糖化系统多少钱一台
发布时间:2026.04.18
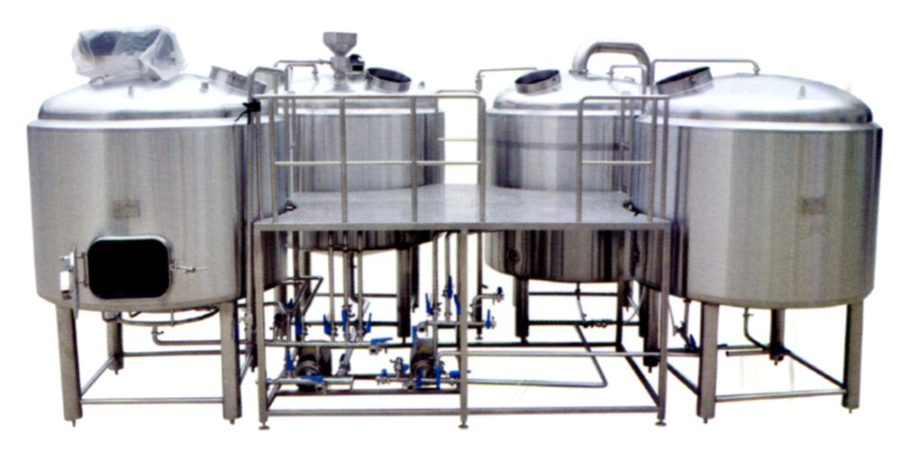
啤酒糖化的关键工艺阶段——糊化与糖化糊化与糖化是啤酒糖化系统的工艺阶段,二者相辅相成。糊化阶段针对辅料淀粉,将粉碎后的辅料与水混合后加热至70-80℃,使淀粉颗粒吸水膨胀、破裂,转化为无定形淀粉,同时...
-
桂林304反应釜推荐
发布时间:2026.04.18
不锈钢食品级反应釜的结构设计充分考虑了食品加工的特殊性,力求兼顾效率与安全性。釜体采用双层夹套结构,外层可通入蒸汽、热水或冷冻液,实现对釜内物料的精细温控,温度控制范围通常在 - 5℃至 150℃之间...
-
汕头制药反应釜价格
发布时间:2026.04.18
不锈钢食品级反应釜在调味品生产中发挥着不可替代的作用,无论是酱油、醋的酿造,还是复合调味料的调配,均需依赖其稳定的工艺控制能力。在酱油酿造后期的调配工序中,反应釜可精细控制搅拌速度与温度,使酱油与各种...
-
珠海加热反应釜价格
发布时间:2026.04.18
企业在选择不锈钢食品级反应釜时,需综合考量多方面因素,确保设备与生产需求精细匹配,避免资源浪费或工艺不达标。首先是产能匹配,需根据企业的日均产量、批次规模确定反应釜的有效容积(常见容积范围为 50L-...
-
搅拌反应釜哪家好
发布时间:2026.04.18
不锈钢食品级反应釜的安全泄压系统是保障设备与人员安全的关键,其设计需符合《压力容器安全技术监察规程》的严苛要求。采用弹簧式安全阀作为主泄压装置,根据釜体工作压力设定泄压值,通常比工作压力高0.05-0...