-
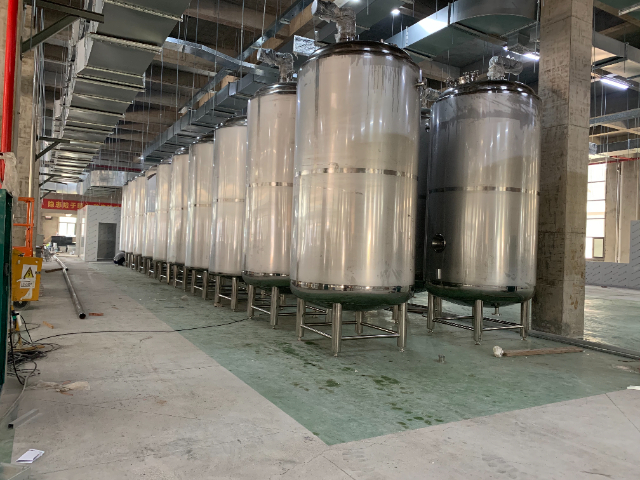
 东莞304储罐多少钱
发布时间:2026.06.20
不锈钢卫生级储罐的灭菌方式根据行业要求和介质特性选择,常见的有湿热灭菌、干热灭菌和化学灭菌三种。湿热灭菌适用于大多数食品和医药场景,通过向夹套或盘管通入饱和蒸汽,使罐内温度达到121℃,压力0.1MP...
-
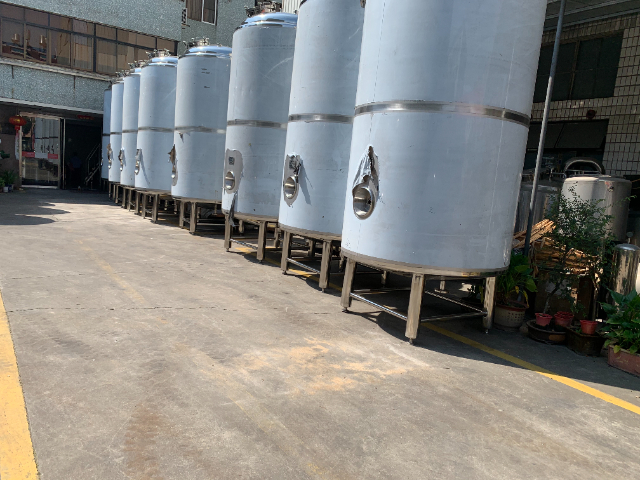 食品级储罐厂家供应
发布时间:2026.06.19
不锈钢储罐在食品行业的应用严格遵循食品安全标准,从材质选用到结构设计均围绕“无毒、无污染、易清洁”要求展开。材质方面必须选用符合GB4806.9-2016标准的食品级不锈钢,其中304不锈钢因不含铅、...
-
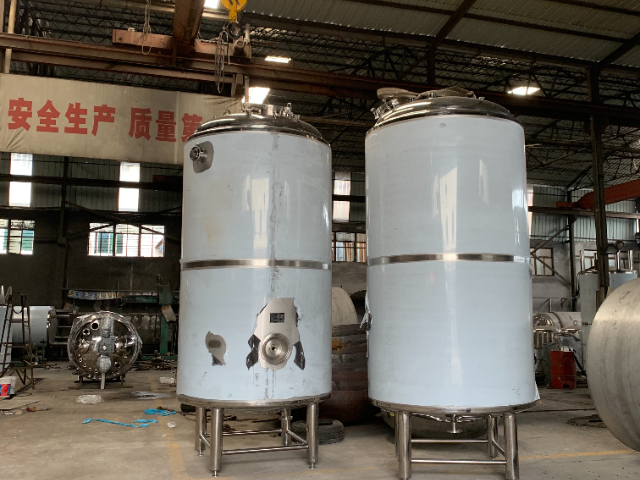 清远单层储罐报价
发布时间:2026.06.19
不锈钢卫生级储罐的模块化设计适应了小批量多品种生产需求,采用“罐体单元+功能模块”组合结构,罐体单元为标准316L不锈钢罐体,容积分为1m³、3m³、5m³三种规格,可根据生产需求组合拼接。功能模块包...
-
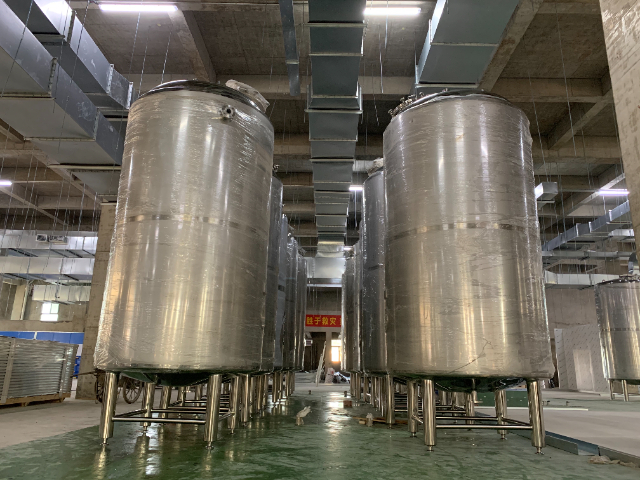 单层储罐推荐
发布时间:2026.06.19
不锈钢卫生级储罐在化妆品行业的应用需解决成分稳定性和微生物污染问题,材质选用316L不锈钢,能耐受化妆品中常见的防腐剂、表面活性剂等成分的腐蚀,避免材质与成分发生化学反应影响产品质量。结构上采用无死角...
-
 珠海316储罐多少钱
发布时间:2026.06.19
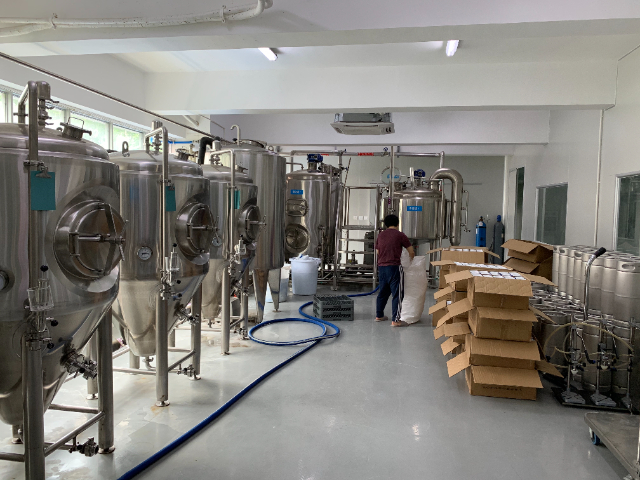
化工行业用不锈钢储罐的防腐设计需要针对不同介质的腐蚀特性制定个性化方案,除了选用适配的不锈钢材质外,还需通过表面处理和结构优化进一步提升防腐性能。对于存储硫酸、硝酸等强腐蚀性介质的储罐,会在罐体内部采...
-
 阳江加热糖化系统批发
发布时间:2026.06.18
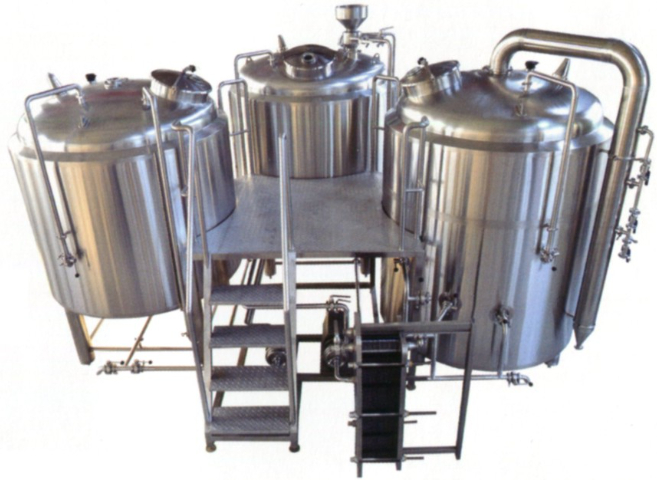
温度是精酿啤酒糖化过程的参数,先进的糖化系统普遍采用多段式控温技术,确保每一步工艺都处于比较好温度区间。目前主流的控温方式分为电加热、蒸汽加热与燃气加热三类,其中蒸汽加热因控温精度高(±0.5℃)、热...
-
 江门耐腐蚀糖化系统推荐
发布时间:2026.06.18
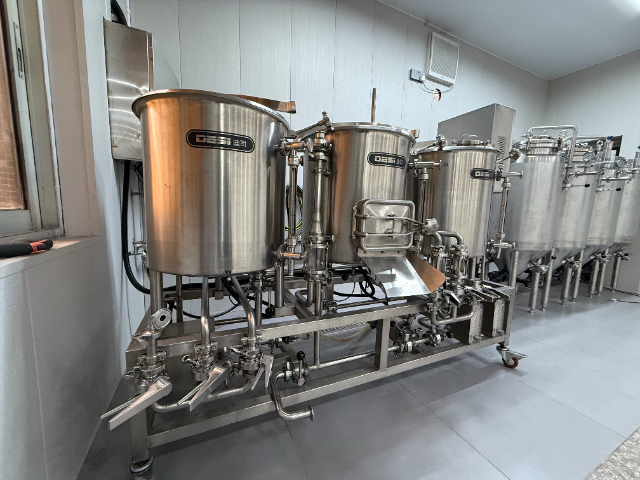
啤酒糖化的关键工艺阶段——糊化与糖化糊化与糖化是啤酒糖化系统的工艺阶段,二者相辅相成。糊化阶段针对辅料淀粉,将粉碎后的辅料与水混合后加热至70-80℃,使淀粉颗粒吸水膨胀、破裂,转化为无定形淀粉,同时...
-
 珠海啤酒糖化系统哪家好
发布时间:2026.06.18
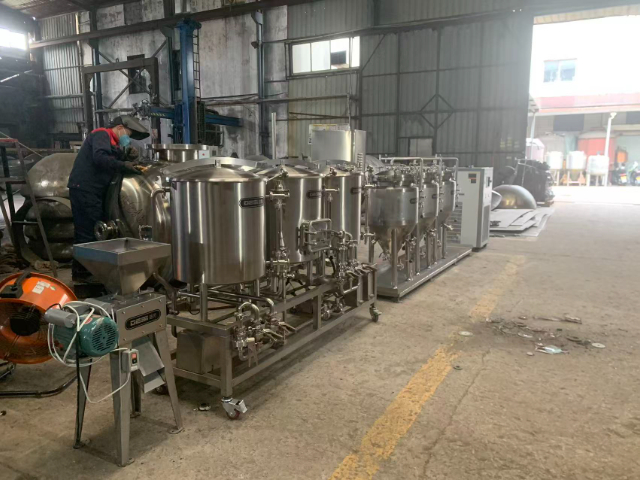
啤酒糖化系统的麦汁糖分组成调控技术麦汁的糖分组成直接决定啤酒的口感特征,糖化系统通过精细调控工艺参数实现糖分比例的定向设计。低温糖化(62-65℃)能强化β-淀粉酶活性,生成更多麦芽糖等发酵性糖,使啤...
-
广州加热糖化系统价格
发布时间:2026.06.17
啤酒糖化系统的原料影响因素——麦芽质量麦芽作为啤酒糖化系统的原料,其质量直接决定糖化效率和麦汁品质。质量麦芽需具备适宜的水分含量(10-12%)、发芽率(≥95%)、酶活力(α-淀粉酶活力≥250WU...
-
 北京立式糖化系统生产厂家
发布时间:2026.06.17
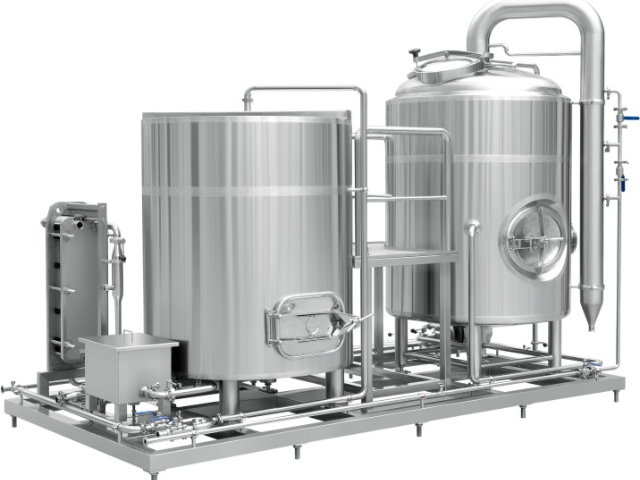
啤酒糖化系统的麦芽粉碎度适配技术麦芽粉碎度与糖化系统的适配性是提升淀粉转化率的关键,现代酒厂普遍采用“精细粉碎”理念,根据设备类型调整粉碎参数。对于五锅五器等大型系统,麦芽粉碎度控制在粗粉与细粉比例均...
-
茂名制药储罐价格
发布时间:2026.06.17
食品行业对设备清洁要求较高,不锈钢食品级储罐在设计上充分考虑清洁便利性,有效降低交叉污染风险。罐体内壁无死角、无焊缝凸起,搭配可拆卸的罐顶人孔(或侧人孔),便于工作人员进入罐内进行彻底清洁;部分大型储...
-
 佛山不锈钢糖化系统批发
发布时间:2026.06.16
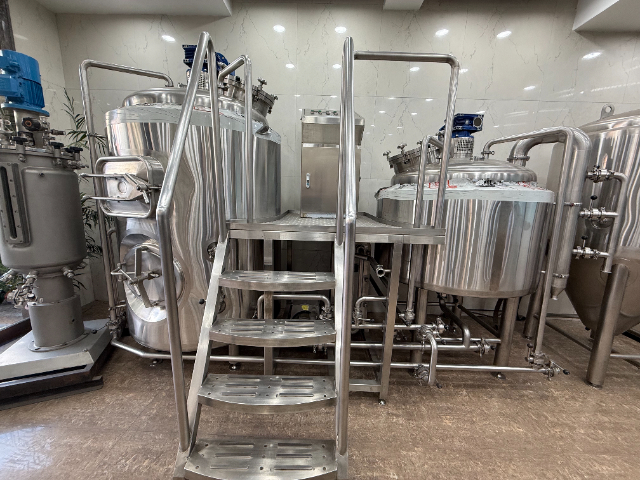
节能技术的深度应用成为啤酒糖化系统的重要发展方向,其中五锅五器系统的热能回收设计堪称典范。系统通过回旋沉淀槽内置的板式换热器,高效回收煮沸后麦汁的余热,这些热量被存储到热水罐中,用于预热下一批次的酿造...
-
深圳加热糖化系统生产厂家
发布时间:2026.06.16
不锈钢精酿啤酒糖化罐的搅拌系统经过精心设计,旨在实现麦芽浆的均匀混合,促进酶促反应的充分进行,提高糖化效率和麦芽汁品质。搅拌桨的类型多样,常见的有桨式搅拌桨、涡轮式搅拌桨和锚式搅拌桨等,不同类型的搅拌...
-
广州316糖化系统生产厂家
发布时间:2026.06.16
啤酒糖化系统的节能技术应用随着啤酒行业对低碳生产的需求提升,节能技术在糖化系统中的应用日益***。常见的节能措施包括:余热回收系统(回收麦汁煮沸产生的二次蒸汽,用于预热酿造用水或洗糟水,可降低能耗30...
-
 珠海保温糖化系统多少钱
发布时间:2026.06.16
啤酒糖化系统的异常预警与智能运维现代糖化系统依托物联网传感网络,构建起***的异常预警和智能运维体系。系统配备16个分布式温度探头、压力传感器和流量传感器,数据采样频率达10Hz,能实时监测设备运行状...
-
阳江精酿啤酒糖化系统推荐
发布时间:2026.06.16
精酿啤酒糖化系统的容积设计具有极强的适配性,可根据生产规模灵活定制,从小型家酿的50L套装到工业级精酿厂的5000L大型系统均有覆盖。家庭或小型精酿工作室(年产100-500桶)多选用100-500L...
-
江门食品级储罐批发
发布时间:2026.06.16
不锈钢储罐的日常维护保养是延长使用寿命、保障运行安全的重要措施,维护内容主要包括外观检查、内部清洁和设备检修。外观检查需每周进行一次,重点检查罐体表面是否有划痕、变形,焊缝是否有渗漏痕迹,支座是否有松...
-
保温储罐供应商
发布时间:2026.06.16
不锈钢卫生级储罐的快开人孔结构优化提升了清洗和维护的便利性,同时保障密封性,采用“偏心旋转+硅胶充气密封”设计。人孔盖采用316L不锈钢材质,重量较传统人孔减轻30%,配备偏心旋转机构,操作人员只需旋...
-
韶关化工储罐价格
发布时间:2026.06.16
不锈钢卫生级储罐的表面处理除内壁抛光外,外壁处理也需兼顾卫生性和美观性,外壁采用机械抛光工艺,粗糙度Ra≤1.6μm,便于清洁外壁的粉尘和污渍。对于户外使用的储罐,外壁需进行钝化处理后喷涂食品级环氧树...
-
茂名加热储罐厂家供应
发布时间:2026.06.16
不锈钢卫生级储罐的灭菌方式根据行业要求和介质特性选择,常见的有湿热灭菌、干热灭菌和化学灭菌三种。湿热灭菌适用于大多数食品和医药场景,通过向夹套或盘管通入饱和蒸汽,使罐内温度达到121℃,压力0.1MP...
-
湛江食品级储罐生产厂家
发布时间:2026.06.16
不锈钢卫生级储罐的排水与排污设计需确保无积液残留,罐体底部设置主排污口和辅助排污口,主排污口位于锥形底部比较低点,采用卫生级隔膜阀,用于排空罐内物料和清洗污水;辅助排污口设置在罐体下部侧面,用于排出罐...
-
 阳江搅拌糖化系统批发
发布时间:2026.06.16
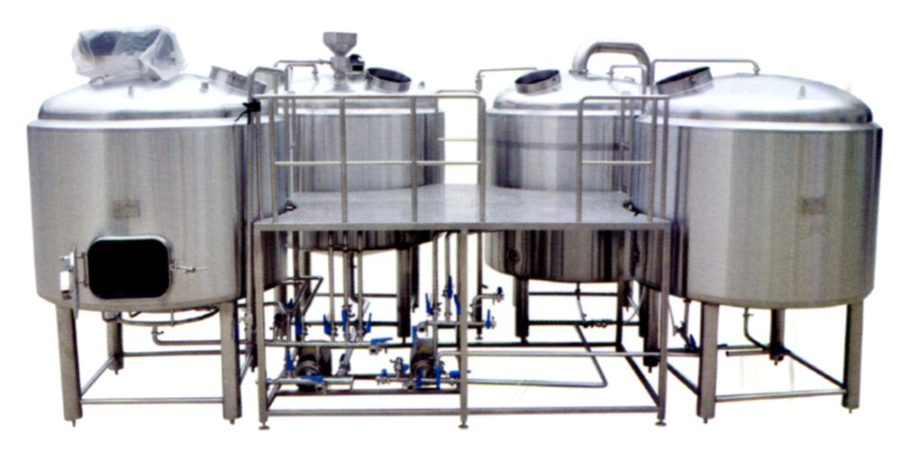
不锈钢精酿啤酒糖化罐的搅拌系统经过精心设计,旨在实现麦芽浆的均匀混合,促进酶促反应的充分进行,提高糖化效率和麦芽汁品质。搅拌桨的类型多样,常见的有桨式搅拌桨、涡轮式搅拌桨和锚式搅拌桨等,不同类型的搅拌...
-
湛江立式卧式储罐定制
发布时间:2026.06.16
不锈钢卫生级储罐在乳制品行业的防结垢设计针对牛奶加热过程中蛋白质和钙盐结垢问题,采用“夹套渐变加热+搅拌防沉积”组合方案。夹套加热采用梯度升温方式,罐内温度从25℃逐步升至60℃,升温速率控制在1℃/...
-
韶关316储罐多少钱
发布时间:2026.06.16
不锈钢卫生级储罐的夹套式温度控制系统精细调控设计针对热敏性介质(如酶制剂、益生菌),采用“分区加热+PID温控”技术。夹套分为上、中、下三个区域,每个区域配备的加热盘管和温度传感器,可根据罐内介质的温...
-
东莞不锈钢储罐厂家供应
发布时间:2026.06.15
不锈钢卫生级储罐在乳制品行业的防结垢设计针对牛奶加热过程中蛋白质和钙盐结垢问题,采用“夹套渐变加热+搅拌防沉积”组合方案。夹套加热采用梯度升温方式,罐内温度从25℃逐步升至60℃,升温速率控制在1℃/...
-
中山食品级储罐价格
发布时间:2026.06.15
不锈钢食品级储罐的结构设计充分考虑食品储存的多样性,分为立式、卧式两大类型,且可根据需求定制容积(从几百升到几十立方米不等)。立式储罐占地面积小,适合空间有限的车间,罐顶通常采用锥形或弧形设计,可防止...
-
韶关耐腐蚀储罐厂家供应
发布时间:2026.06.15
不锈钢储罐的智能化升级是当前行业发展的趋势,通过集成传感器、物联网和控制系统,实现储罐运行状态的实时监测、远程控制和智能预警。智能化系统主要包括数据采集模块、传输模块和控制模块,数据采集模块通过温度、...
-
浙江保温储罐供应商
发布时间:2026.06.15
不锈钢储罐的出料系统设计需根据介质粘度、流动性和出料速率要求进行优化,对于低粘度、流动性好的介质如清水、乙醇等,通常采用底部直接出料方式,出料口设置在罐体底部比较低点,配备截止阀和离心泵,离心泵的流量...
-
中山化工储罐推荐
发布时间:2026.06.15
在环保理念日益普及的当下,不锈钢食品级储罐凭借环保特性,成为食品企业实现绿色生产的重要设备。首先,不锈钢材质可100%回收利用,不会产生塑料储罐等设备的“白色污染”,减少资源浪费;其次,储罐在使用过程...
-
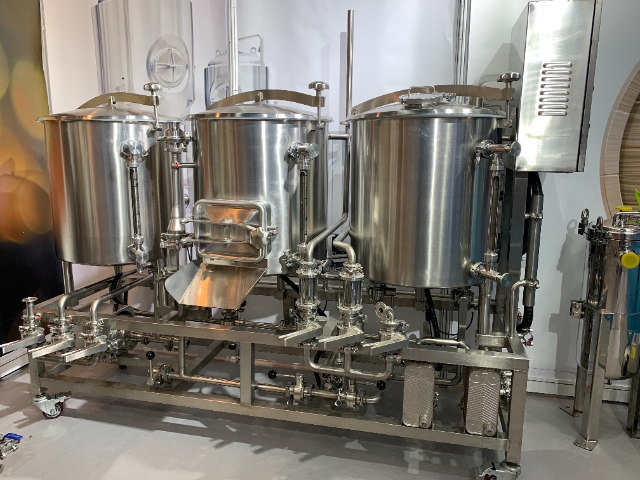 不锈钢储罐
发布时间:2026.06.15
不锈钢卫生级储罐在酱料行业的应用需解决粘稠物料残留和搅拌均匀问题,材质选用316L不锈钢,耐酱料中的酸性物质和盐分腐蚀。结构上采用大锥角底部(15°-30°),配合大口径排污口(直径≥100mm),便...