标签列表 - 江阴市科艺机电科技有限公司
-
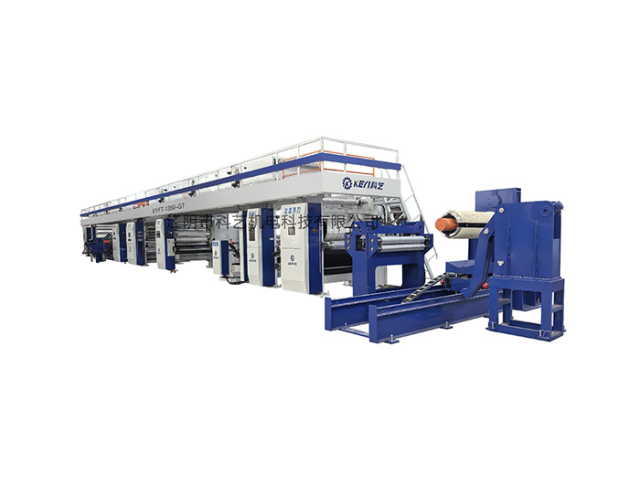 河南板材覆膜铁生产线设备
覆膜铁板材完成热复合之后,薄膜处于高温熔融状态,板材内部存在大量热量,如果自然缓慢冷却,薄膜会发生热收缩,板材容易出现翘曲、膜面橘皮、薄膜回弹脱粘问题,因此生产线专门设置长距离冷却定型工段,实现快速、均匀降温。冷却工段分为水冷段和风冷段两部分,复合后的覆膜板材首先进入水冷辊组,多组内部通循环冷却水的冷却辊上下夹持板材,通过辊面接触换热快速带走板材热量,冷却水温度、流量可以**调节,控制冷却速率,不能极速骤冷,过快冷却会造成薄膜内应力急剧上升,成品在后续冲压加工时出现膜层开裂。板材经过水冷辊初步降温之后,进入风冷区域,上下布置多组冷风喷嘴,常温净化空气吹扫板面,带走板材表面残留微量水汽,均匀平衡...
发布时间:2026.09.06 -
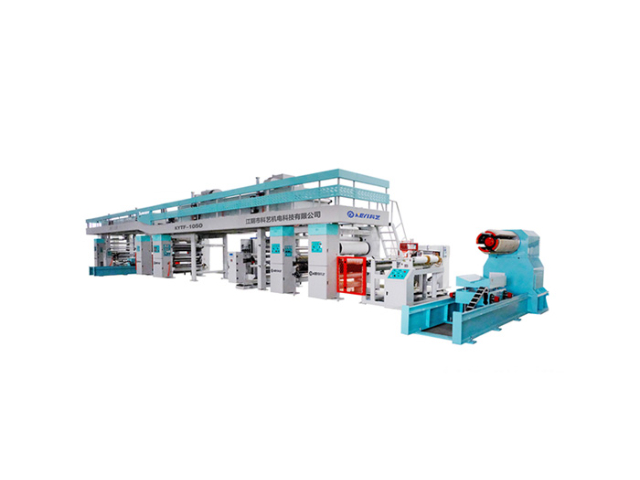 海南金属板材双面覆膜铁生产线哪家好
熔融覆膜工艺是覆膜铁生产线的关键工艺之一,也是目前行业内应用范围广的覆膜方式,其关键原理是通过加热使高分子薄膜熔融,在一定温度和压力下,将熔融状态的薄膜与金属基板紧密贴合,冷却定型后形成一体化的覆膜铁产品。该工艺无需使用黏合剂,不光降低了生产成本,还避免了黏合剂中有害物质的残留,更符合食品安全和环保要求,因此大量应用于食品罐、饮料罐等食品包装领域。熔融覆膜工艺的关键在于精确控制温度、压力和速度三大关键参数:温度需控制在薄膜的熔融温度区间,例如PET薄膜的熔融温度通常在200℃-240℃,温度过高会导致薄膜分解、变色,温度过低则无法实现充分熔融,影响贴合强度;压力需根据基板厚度和薄膜类型进行调整...
-
 甘肃金属板材双面覆膜铁生产线厂家
黏合覆膜工艺是覆膜铁生产线的另一种重要覆膜方式,主要适用于对贴合强度要求较高、无法采用熔融覆膜的场景,其关键原理是通过黏合剂将高分子薄膜与金属基板紧密粘合,经加热固化后形成覆膜铁产品。与熔融覆膜工艺相比,黏合覆膜工艺的适用范围更广,能够适配多种不同类型的基板和薄膜,尤其适用于厚度较大的薄膜和特殊材质的基板,但需严格控制黏合剂的质量和用量,避免出现黏合剂残留、贴合不牢固等问题。黏合覆膜工艺的关键环节包括黏合剂涂抹、薄膜贴合、加热固化三个部分:黏合剂涂抹需均匀,厚度控制在合理范围内,过多会导致黏合剂溢出,影响产品外观,过少则无法保证贴合强度;薄膜贴合需确保薄膜与基板对齐,避免出现偏移、褶皱等现象;...
-
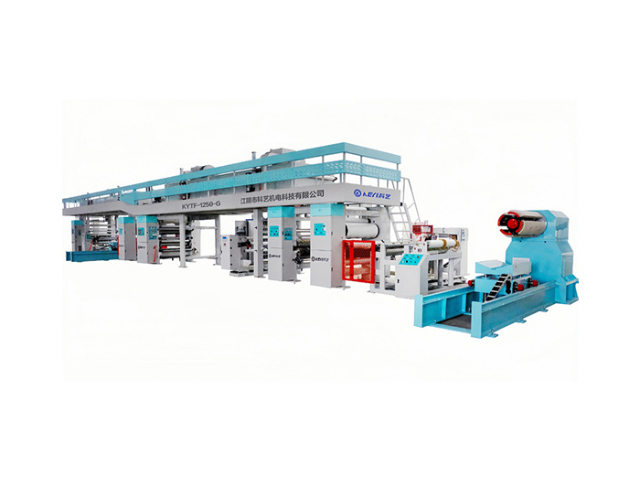 黑龙江金属覆膜铁生产线
覆膜铁生产线的设备维护与保养是确保生产线长期稳定运行、延长设备使用寿命、降低生产成本的关键环节,需建立完善的维护保养体系,按照日常维护、定期保养、故障维修三个层面开展工作。日常维护主要由操作人员负责,每天生产前对设备进行整体检查,包括设备的电源、线路、润滑系统、传动系统等,清理设备表面的灰尘、油污等杂质,检查设备的运行状态,确保设备正常启动;生产过程中实时观察设备运行情况,发现异常及时停机处理;生产结束后对设备进行清洁、整理,关闭电源和相关阀门,做好维护记录。定期保养则按照设备的使用说明和生产实际,制定固定的保养周期,由专业维修人员负责,对设备的关键部件进行拆解、检查、更换和调试,如分切刀具、...
-
广东板材覆膜铁生产线销售
覆膜铁生产线的设备维护与保养是确保生产线长期稳定运行、延长设备使用寿命、降低生产成本的关键环节,需建立完善的维护保养体系,按照日常维护、定期保养、故障维修三个层面开展工作。日常维护主要由操作人员负责,每天生产前对设备进行整体检查,包括设备的电源、线路、润滑系统、传动系统等,清理设备表面的灰尘、油污等杂质,检查设备的运行状态,确保设备正常启动;生产过程中实时观察设备运行情况,发现异常及时停机处理;生产结束后对设备进行清洁、整理,关闭电源和相关阀门,做好维护记录。定期保养则按照设备的使用说明和生产实际,制定固定的保养周期,由专业维修人员负责,对设备的关键部件进行拆解、检查、更换和调试,如分切刀具、...
-
 黑龙江金属板材双面覆膜铁生产线现价
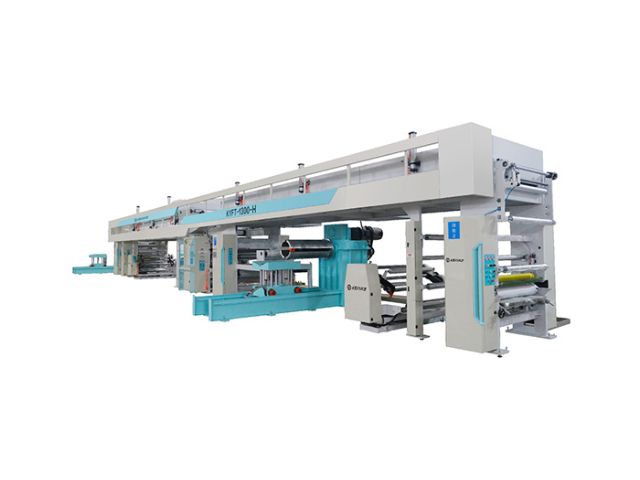
熔融覆膜工艺是覆膜铁生产线的关键工艺之一,也是目前行业内应用范围广的覆膜方式,其关键原理是通过加热使高分子薄膜熔融,在一定温度和压力下,将熔融状态的薄膜与金属基板紧密贴合,冷却定型后形成一体化的覆膜铁产品。该工艺无需使用黏合剂,不光降低了生产成本,还避免了黏合剂中有害物质的残留,更符合食品安全和环保要求,因此大量应用于食品罐、饮料罐等食品包装领域。熔融覆膜工艺的关键在于精确控制温度、压力和速度三大关键参数:温度需控制在薄膜的熔融温度区间,例如PET薄膜的熔融温度通常在200℃-240℃,温度过高会导致薄膜分解、变色,温度过低则无法实现充分熔融,影响贴合强度;压力需根据基板厚度和薄膜类型进行调整...
-
陕西卷材覆膜铁生产线哪家好
覆膜铁生产线的覆膜复合单元是关键工艺环节,其性能直接决定膜层贴合质量与产品综合性能。该单元主要由加热系统、热压辊、压力调节装置等组成,关键工作原理是通过加热使高分子膜层熔融,再通过热压辊施加压力实现膜层与基材的紧密结合。加热系统需精确控制温度,根据膜材类型不同,加热温度通常在150-250℃之间,确保膜层充分熔融且不发生降解;热压辊采用特种合金钢材质,经过精密加工与热处理,具备均匀温度分布与优异导热性能,辊面粗糙度控制在Ra0.1-0.3μm,避免划伤膜层;压力调节装置可根据基材与膜材特性,精确调节贴合压力,范围通常在0.5-5MPa。此外,覆膜复合单元还配备膜材张力控制系统,确保膜材平稳输送...
-
山东覆膜铁生产线厂家
覆膜铁生产线的自动化上下料系统是提升生产效率、减少人工干预的重要设备,其关键功能是实现基材的自动上料和成品的自动下料,形成完整的自动化生产流程。自动化上料系统采用机械臂或龙门式上料装置,能够将成卷的金属基材精确地放置到生产线的开卷机上,同时完成基材的初步定位和固定;对于平板基材,上料系统可通过吸盘式机械臂实现多片基材的堆叠上料,提升上料效率。自动化下料系统则根据产品的形态,如卷材或平板,采用相应的下料装置:对于卷材产品,下料系统可将收卷完成的卷材自动搬运至指定的存储区域。多功能覆膜铁生产线可切换覆膜工艺,适配不同厚度板材的覆膜加工需求。山东覆膜铁生产线厂家全自动覆膜铁生产线凭借其高效集成的工艺...
-
河北覆膜铁生产线厂家直销
智能化覆膜铁生产线凭借先进的智能控制技术,实现了生产过程的精确管控、高效运行和智能决策,成为覆膜铁加工行业的发展趋势。这类生产线搭载工业互联网平台和物联网技术,将各单元设备的运行参数、质量检测数据、能耗数据等实时采集并传输至控制系统,操作人员可通过监控终端实时掌握生产线的运行状态。在工艺控制方面,智能化生产线采用自适应控制算法,能够根据基材的材质、厚度、覆膜材料的特性等,自动优化调整加热温度、贴合压力、生产速度等关键工艺参数,确保产品质量的稳定性和一致性。建筑用覆膜铁生产线可生产高强度板材,满足建筑装饰对材料性能的需求。河北覆膜铁生产线厂家直销覆膜铁生产线的收卷裁切系统负责将冷却定型后的覆膜铁...
-
板材覆膜铁生产线生产厂家
覆膜铁生产线的裁切收卷单元负责完成成品的精细裁切与整齐收卷,直接影响产品尺寸精度与后续使用便捷性。裁切单元采用高精度伺服驱动裁切刀,可根据预设尺寸实现精细裁切,精度控制在±0.5mm以内,满足不同客户尺寸需求;配备自动纠偏系统,实时检测板材边缘位置,调整裁切刀位置避免尺寸偏差。收卷单元采用液压涨轴收卷方式,可根据板材厚度与硬度调整收卷张力,确保收卷过程中板材不褶皱、不变形,卷材整齐紧密。此外,该单元还集成卷材计数、长度测量与重量统计功能,准确记录每卷产品信息,方便企业生产管理与产品统计。对于需要平板产品的客户,生产线可额外配备平板裁切机,实现卷材到平板的直接加工,进一步提升生产效率,满足多样化...
-
北京卷材覆膜铁生产线设备
覆膜铁是一种将塑料薄膜(如PET、PC、PP等)通过高温热压或胶粘法与金属基材(如镀锡板、冷轧板、铝板等)复合而成的环保型复合材料。其关键工艺原理是在不使用传统粘着剂和溶剂的前提下,使薄膜在特定温度下熔融并与经过表面预处理(如清洁、钝化)的金属基板牢固结合。根据复合温度,主要可分为高温熔融覆膜和低温粘合覆膜两类。高温熔融工艺通常在约250℃下进行,利用热压辊的压力使塑料薄膜与预热金属板长久性结合,附着力强,特别适用于需要高温杀菌的食品罐。低温粘合则采用胶粘方式,工艺温度较低,适用于化工罐等对高温敏感的领域。这种复合技术从根本上避免了传统涂料工艺中双酚A等有害物质溶出的风险,实现了从源头控制食品...
-
 浙江卷材覆膜铁生产线销售厂家
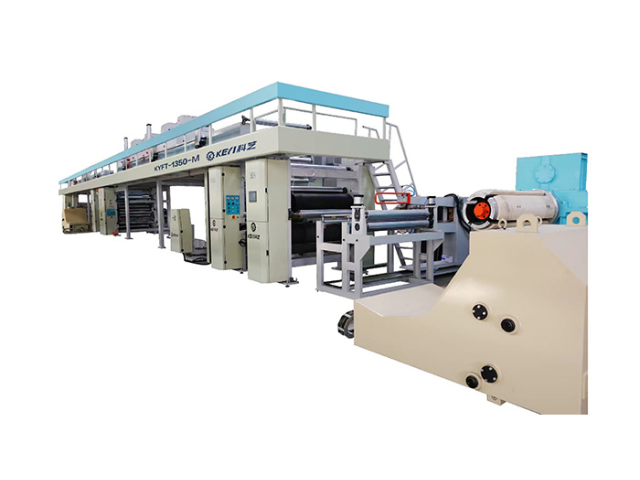
覆膜铁技术相对于传统马口铁印刷涂装工艺,带来的是多维度的变革性进步。在生产效率上,覆膜铁采用卷材连续高速生产,速度可达每分钟40米至100米以上,是传统一张张印刷、一次次烘烤的印铁工艺速度的3倍,班产量明显提升。在材料与成本方面,它允许使用成本更低的冷轧板替代部分马口铁作为基材,同时用印刷薄膜一次性替代了底漆、油墨、白可丁和光油等多道涂装材料,单位面积耗材成本可降低约30%,材料利用率因省去“咬口”而提高。环保与安全是其突出的优势,生产过程完全杜绝了溶剂型涂料和油墨的使用,无挥发性有机化合物排放,从根源上消除了传统涂料中双酚A等环境的溶出风险,产品安全等级更高。在产品性能上,覆膜铁兼具高分子膜...
-
 海南卷材覆膜铁生产线厂家直销
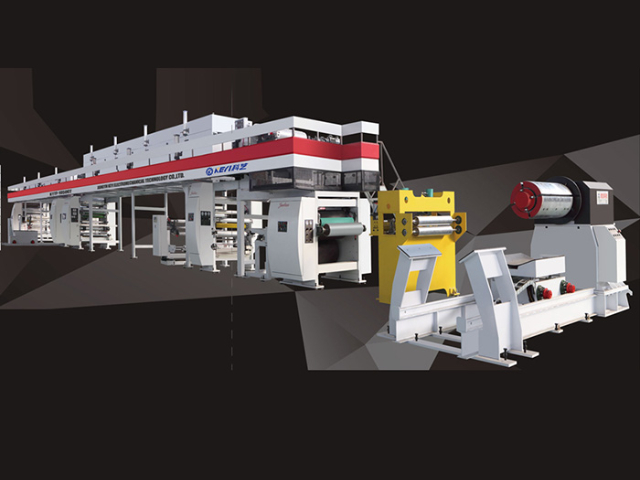
覆膜铁生产线的设备维护与保养是确保生产线长期稳定运行、延长设备使用寿命、降低生产成本的关键环节,需建立完善的维护保养体系,按照日常维护、定期保养、故障维修三个层面开展工作。日常维护主要由操作人员负责,每天生产前对设备进行整体检查,包括设备的电源、线路、润滑系统、传动系统等,清理设备表面的灰尘、油污等杂质,检查设备的运行状态,确保设备正常启动;生产过程中实时观察设备运行情况,发现异常及时停机处理;生产结束后对设备进行清洁、整理,关闭电源和相关阀门,做好维护记录。定期保养则按照设备的使用说明和生产实际,制定固定的保养周期,由专业维修人员负责,对设备的关键部件进行拆解、检查、更换和调试,如分切刀具、...
-
甘肃金属覆膜铁生产线联系方式
全自动覆膜铁生产线凭借其高效集成的工艺设计,成为规模化生产覆膜铁产品的关键装备,生产线搭载在线质量检测系统,通过高清摄像头和传感器实时监测膜层贴合状态、板材表面缺陷等关键指标,一旦发现问题可自动发出预警并调整相关参数,甚至暂停生产,有效提升产品优良率。此外,全自动生产线的生产效率远超半自动设备,单条生产线的日产量可达数万米,能够快速响应大规模订单需求,同时通过优化能源消耗和物料利用率,降低单位产品的生产成本,为企业提升市场竞争力提供有力支撑。科艺机电科技覆膜铁生产线采用连续工艺,膜板贴合紧密无气泡,欢迎咨询详情。甘肃金属覆膜铁生产线联系方式高速覆膜铁生产线的研发与应用,是覆膜铁加工行业提升生产...
-
湖南卷材覆膜铁生产线哪家好
覆膜铁生产线的自动化控制系统是实现高效、精确、稳定生产的关键支撑,目前主流生产线已实现全流程自动化控制,通过PLC控制系统、触摸屏操作界面、传感器监测系统等,实现对各工序的实时监控、参数调节和故障报警,大幅降低了人工操作强度,提高了生产效率和产品质量稳定性。自动化控制系统的**功能包括工艺参数控制、设备运行监控、质量在线检测、生产数据统计等:工艺参数控制能够精确调节覆膜温度、压力、速度等关键参数,确保各工序参数稳定,避免人为操作误差;设备运行监控能够实时监测各设备的运行状态,如电机、风机、水泵等,发现设备异常时及时发出报警信号,并记录故障信息,便于维修人员快速排查;质量在线检测能够通过摄像头、...
-
山东金属板材双面覆膜铁生产线哪家好
高速覆膜铁生产线的研发与应用,是覆膜铁加工行业提升生产效率的重要突破,其关键技术亮点集中在精确的工艺控制和稳定的高速运行能力。这类生产线的运行速度通常可达每分钟30-50米,相比常规生产线提升50%以上,同时保证产品质量的稳定性,这对设备的关键部件提出了较高要求。在覆膜复合单元,高速生产线采用特制的热压辊,具备均匀的温度分布和良好的导热性能,能够在高速运行状态下快速传递热量,确保膜层充分熔融贴合;同时,压力调节系统可实时响应速度变化,保障贴合压力的稳定性,避免因速度提升导致膜层贴合不紧密。科艺机电科技耐腐蚀覆膜铁生产线适配多材质,满足多元需求,诚邀莅临验厂。山东金属板材双面覆膜铁生产线哪家好建...
-
云南金属卷材覆膜铁生产线价格
现代覆膜铁生产线正朝着高度自动化与智能化的方向演进,以追求效率、质量稳定性和柔性生产能力。基础自动化已普及:全线采用可编程逻辑控制器(PLC)作为“大脑”,通过触摸屏或工控机实现集中控制,对开卷、张力、温度、压力、速度等数百个参数进行实时监控与设定。智能化进阶体现在几个层面:1.智能过程控制:采用先进的动态PID算法和模型预测控制,使生产线在加速、减速、换卷等动态过程中能自动保持工艺参数的稳定,减少废品率。2.智能诊断与维护:系统集成设备状态监测传感器,可预测关键部件(如轴承、加热器)的寿命,实现预防性维护,减少非计划停机。3.基于机器视觉的智能质检:结合人工智能图像识别算法,在线视觉检测系统...
-
北京覆膜铁生产线联系方式
覆膜铁所用金属基板(如镀锡板TFS、镀铬板ECCS、冷轧板CR)在进入覆膜区前的处理,是决定附着力与耐腐蚀性能的基础性工艺。前处理的关键目标是获得一个高度洁净、具有适当表面能的金属表面。工艺流程通常是连续的:首先,成卷的基板通过开卷机展开,进入清洗段。清洗段可能包含多级处理,例如:采用碱性或中性的化学清洗剂,通过喷淋或浸泡去除表面的防锈油、油脂和污物;第二级使用去离子水进行强力喷淋漂洗,以彻底清理残余的化学药剂;第三级则用高压气刀或热风干燥装置,确保基板表面完全干燥,不留任何水迹。对于某些应用,清洗后还可能增加一道表面钝化或转化涂层处理。例如,对镀铬板进行特殊的化学处理,在其表面形成一层极薄(...
-
黑龙江覆膜铁生产线价格
覆膜铁生产线的振动监测系统是保障设备运行稳定性的重要技术手段,其关键功能是实时监测生产线关键设备和部件的振动状态,及时发现设备的异常振动,预防设备故障的发生。该系统通过在生产线的电机、轴承、热压辊、传动系统等关键部位安装振动传感器,实时采集设备的振动信号,如振动加速度、振动速度、振动位移等,并将这些信号传输至控制系统。控制系统对采集到的振动信号进行实时分析和处理,通过与预设的正常振动阈值进行对比,判断设备是否存在异常振动。如果发现振动信号超出正常范围,系统立即发出声光预警信号,同时在监控终端显示异常振动的部位和相关参数,提醒操作人员及时进行检查和处理。对于严重的异常振动,系统可自动控制设备停机...
-
安徽覆膜铁生产线哪家好
预处理单元是覆膜铁生产线决定产品质量的首道关口,其关键目标是获得洁净、干燥、高表面活性的金属基板。该单元通常包含碱洗喷淋、多级逆流漂洗、强力挤干、热风干燥、电晕/等离子活化等功能段。碱洗段采用中性或弱碱性清洗剂,在适宜温度下通过高压喷淋去除防锈油、拉伸油、粉尘等污染物;漂洗段使用去离子水循环过滤,避免二次污染;干燥段采用均匀风刀与热风烘干,确保板面无任何水渍残留。对于食品级覆膜铁,预处理后还会增加钝化或纳米级转化膜处理,在金属表面形成致密保护层,提升耐蚀性与附着力。预处理段的温度、浓度、压力、速度均由PLC实时调控,确保每一卷板材进入复合工位前状态一致,从源头避免气泡、脱膜等缺陷,为后续高温复...
-
河南金属覆膜铁生产线设备
覆膜铁生产线及其产品是包装材料领域向绿色、可持续发展转型的典范。其生产过程环保优势明显:与传统印铁工艺需要多道涂布和高温烘干(180℃以上)不同,覆膜工艺(尤其是低温粘合)本身能耗更低,且完全避免了溶剂型涂料和油墨的使用,从根本上消除了生产过程中挥发性有机化合物和有毒废气的排放。据报道,其单位生产能耗可比传统工艺降低约60-70%。产品自身安全无害:覆膜铁不使用含双酚A、酞酸酯等环境的传统内涂涂料,塑料薄膜选用的是符合FDA标准的食品级聚丙烯等材料,燃烧只生成水和二氧化碳,不产生二噁英等剧毒物质,确保了终端包装的食品安全和消费者健康。废弃后回收便利:覆膜铁罐在回收处理时具有100%的可回收性。...
-
云南覆膜铁生产线联系方式
覆膜铁生产线是机、电、光、气一体化高度集成的自动化系统,由多个功能单元协同构成。其前端是金属基板处理单元,包括液压或机械式开卷机、焊接平台(用于连接前后卷材以实现连续生产)、S型张紧辊以及高精度纠偏系统,确保基板平稳、对中地进入产线。紧随其后的清洁单元可能采用吸尘、化学清洗或物理擦拭等方式,为覆合创造洁净的界面。加热单元是关键之一,可采用感应加热器、石英管加热炉或热风循环烘箱等形式,将基板快速、均匀地加热至设定工艺温度。薄膜处理单元同样复杂,包括薄膜放卷架、磁粉制动器或伺服电机驱动的精密张力控制系统,以及专为已印刷薄膜设计的导辊和二次纠偏装置。关键的覆膜单元通常由一个加热到精确温度的大直径钢辊...
-
云南金属卷材覆膜铁生产线销售厂家
覆膜铁生产线是机、电、光、气一体化高度集成的自动化系统,由多个功能单元协同构成。其前端是金属基板处理单元,包括液压或机械式开卷机、焊接平台(用于连接前后卷材以实现连续生产)、S型张紧辊以及高精度纠偏系统,确保基板平稳、对中地进入产线。紧随其后的清洁单元可能采用吸尘、化学清洗或物理擦拭等方式,为覆合创造洁净的界面。加热单元是关键之一,可采用感应加热器、石英管加热炉或热风循环烘箱等形式,将基板快速、均匀地加热至设定工艺温度。薄膜处理单元同样复杂,包括薄膜放卷架、磁粉制动器或伺服电机驱动的精密张力控制系统,以及专为已印刷薄膜设计的导辊和二次纠偏装置。关键的覆膜单元通常由一个加热到精确温度的大直径钢辊...
-
江西金属板材双面覆膜铁生产线现价
覆膜铁生产线的自动化上下料系统是提升生产效率、减少人工干预的重要配套装备,实现了基材上料与成品下料的自动化闭环。自动化上料系统采用机械臂或龙门式上料装置,可将成卷基材精确放置到开卷机上并完成定位固定;对于平板基材,采用吸盘式机械臂实现多片堆叠上料,大幅提升上料效率。自动化下料系统根据产品形态适配相应装置:卷材产品通过机械臂或传送带将收卷完成的卷材自动搬运至存储区域整齐堆放;平板产品则通过传送带与机械臂配合,将裁切后的平板搬运至成品仓库或直接进入包装工序。该系统的应用,不光减少了人工操作,降低了劳动强度,还避免了人工搬运对基材或成品的损伤,同时提升了上料与下料的精度,为生产线全流程自动化运行提供...
-
湖南金属板材双面覆膜铁生产线厂家直销
为应对高速运行带来的基材振动问题,生产线配备高性能的导向装置和稳定机构,确保基材在高速输送过程中保持平稳。此外,高速生产线的冷却系统采用高效冷却技术,能够在短时间内将复合后的高温板材降温至稳定温度,避免因冷却不及时导致膜层变形或附着力下降。高速覆膜铁生产线的推广应用,不光大幅提升了企业的生产效率,还降低了单位产品的能耗和人工成本,尤其适用于大规模、标准化的覆膜铁产品生产,如食品罐头包装用覆膜铁、家电外壳用覆膜铁板等领域。全自动覆膜铁生产线集成多道工序,可大幅缩短生产周期满足规模化量产需求。湖南金属板材双面覆膜铁生产线厂家直销全自动覆膜铁生产线凭借其高效集成的工艺设计,成为规模化生产覆膜铁产品的...
-
贵州金属覆膜铁生产线设备厂家
一条完整的覆膜铁生产线工艺流程可以系统性地划分为数个连续且精密的阶段。首先是对金属基材(通常为成卷的冷轧薄板、镀铬板或镀锡板)的处理阶段,通过开卷装置展开后,进行严格的表面清洗与干燥,以去除油污和杂质,确保后续覆膜的附着力。清洗后的基板进入预加热装置,温度被精确提升至特定范围,例如高温熔融工艺需要加热到约250℃,为薄膜的热熔复合做好准备。与此同时,预先完成多套色印刷的塑料薄膜(如PP或PET膜)经由单独的放卷和张力控制单元平稳输送。关键的复合阶段发生在覆膜装置中,预热的金属板和塑料薄膜被同步送入一组或多组热压辊之间,在精确控制的温度、压力与速度下,薄膜与基板被牢固地复合为一体。随后,复合后的...
-
辽宁卷材覆膜铁生产线联系方式
覆膜铁生产线的故障诊断系统是保障设备稳定运行、减少停机时间的关键技术,其关键作用是实时监测设备运行状态,快速定位故障根源并提供解决方案。该系统通过在生产线的关键部位,如电机、热压辊、导向装置、传动系统等,安装温度传感器、振动传感器、压力传感器等检测元件,实时采集设备的运行参数,如温度、振动频率、压力、电流等,并将这些参数传输至控制系统。控制系统通过预设的故障判断标准,对采集到的参数进行实时分析,一旦发现参数超出正常范围,立即判断为故障状态,并发出声光预警信号,同时在监控终端显示故障部位、故障类型以及可能的原因。科艺机电科技覆膜铁生产线故障诊断精确,快速排查问题,欢迎锁定品牌。辽宁卷材覆膜铁生产...
-
甘肃金属卷材覆膜铁生产线特点
覆膜铁生产线的收卷裁切系统负责将冷却定型后的覆膜铁板材进行精确裁切和整齐收卷,其性能直接影响产品的尺寸精度和后续使用的便捷性。裁切单元采用高精度裁切刀,配备伺服驱动系统,能够根据预设的产品尺寸,实现精确裁切,裁切精度可控制在±0.5mm以内,满足不同客户对产品尺寸的要求。同时,裁切系统具备自动纠偏功能,能够实时检测板材的边缘位置,调整裁切刀的位置,避免因板材偏移导致裁切尺寸偏差。收卷单元采用液压涨轴收卷方式,能够根据板材的厚度和硬度,调整收卷张力,确保收卷过程中板材不发生褶皱、变形,收卷后的卷材整齐紧密。科艺机电科技覆膜铁生产线采用连续工艺,膜板贴合紧密无气泡,欢迎咨询详情。甘肃金属卷材覆膜铁...
-
山西覆膜铁生产线设备厂家
漂洗环节采用清水对酸洗后的基材进行多次冲洗,去除表面残留的酸液和杂质,确保基材表面pH值呈中性;钝化环节采用无铬钝化剂,在基材表面形成一层致密的钝化膜,提升基材的耐腐蚀性能和与膜层的结合强度。预处理工艺的每个步骤都需要精确控制工艺参数,如温度、时间、药剂浓度等,否则会影响后续覆膜质量,导致膜层剥离、气泡等缺陷。先进的覆膜铁生产线采用连续式预处理工艺,实现基材的连续输送和各步骤的无缝衔接,提升预处理效率和质量稳定性。可适配镀锡铁、镀铬铁、冷轧板等多种金属基材柔性生产。山西覆膜铁生产线设备厂家双面同步覆膜铁生产线是高级市场主流配置,可一次性完成金属板上下两面覆膜,效率比单面覆膜提升近一倍。双面复合...
-
山西金属覆膜铁生产线哪家好
覆膜铁生产线的覆膜复合单元是关键工艺环节,其性能直接决定膜层贴合质量与产品综合性能。该单元主要由加热系统、热压辊、压力调节装置等组成,关键工作原理是通过加热使高分子膜层熔融,再通过热压辊施加压力实现膜层与基材的紧密结合。加热系统需精确控制温度,根据膜材类型不同,加热温度通常在150-250℃之间,确保膜层充分熔融且不发生降解;热压辊采用特种合金钢材质,经过精密加工与热处理,具备均匀温度分布与优异导热性能,辊面粗糙度控制在Ra0.1-0.3μm,避免划伤膜层;压力调节装置可根据基材与膜材特性,精确调节贴合压力,范围通常在0.5-5MPa。此外,覆膜复合单元还配备膜材张力控制系统,确保膜材平稳输送...