标签列表 - 无锡三辉环保装备有限公司
-
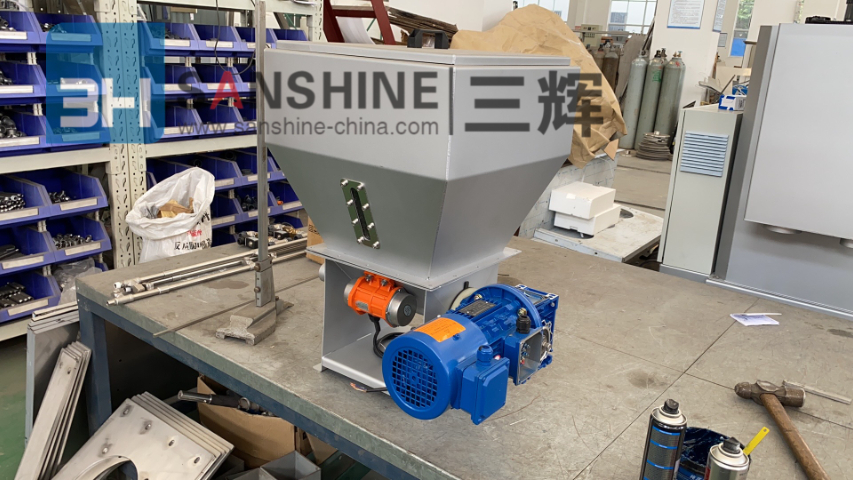 上海水处理全自动加药装置厂家
加药系统的药剂溶解效率直接影响絮凝效果,针对聚丙烯酰胺溶解不充分易产生“鱼眼”结块的问题,需优化溶解箱的搅拌结构与运行参数。搅拌桨叶采用双层斜桨设计,上层桨叶距液面20cm,负责打散药剂结块;下层桨叶距箱底15cm,确保箱内药剂均匀混合。搅拌转速分阶段调控:药剂投加初期采用高速搅拌(150-200r/min),持续5-8分钟,快速分散药剂;溶解中期切换至中速搅拌(80-120r/min),持续15-20分钟,促进药剂充分溶解;溶解后期低速搅拌(40-60r/min),维持溶液均匀,避免过度搅拌破坏分子链。同时,溶解箱顶部增设药剂分散器,将粉状药剂均匀撒入水中,进一步提升溶解效率,溶解不充分率可...
发布时间:2026.03.31 -
山东流量控制全自动加药装置批发
加药系统的自动化程度提升可通过引入物联网技术实现,构建“云端监控+本地控制”的双控体系。本地端通过PLC控制器实现药剂投加量、搅拌转速、计量泵频率等参数的自动调控;云端平台通过物联网模块实时采集加药系统运行数据,包括药剂液位、投加流量、污泥浓度、絮凝效果等,运维人员可通过电脑或手机APP远程查看运行状态。当系统出现异常时(如药剂不足、计量泵故障),云端平台自动发送报警信息,并推送故障处理建议。此外,云端平台可根据历史运行数据进行算法优化,自动调整加药参数,提升药剂利用率,实现加药系统的智能化运维。品质全自动加药装置供应,选无锡三辉环保装备有限公司 ,需要可以电话联系我司哦!山东流量控制全自动加...
-
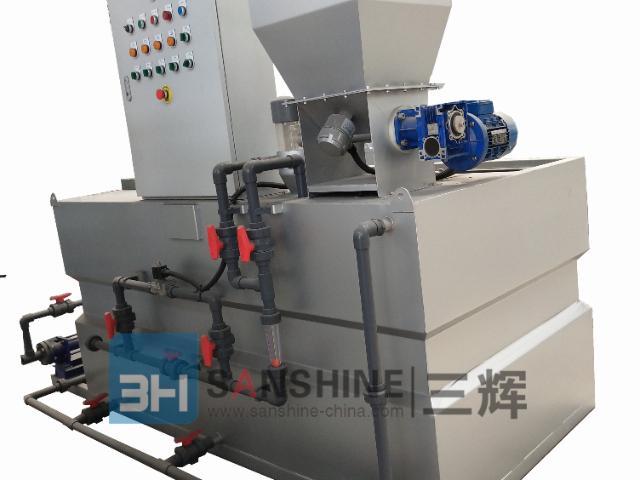 辽宁流量控制全自动加药装置咨询
加药系统的计量泵防气蚀设计可避免泵体损坏与流量波动,针对药剂溶液中易产生气泡的问题,需采取多项防护措施。在计量泵进口管道设置气液分离器,分离溶液中的气泡;进口管道选用大口径设计,减少流体阻力,避免负压产生;计量泵入口设置缓冲罐,稳定进口压力,防止气蚀。同时,在药剂溶解箱顶部设置排气阀,及时排出溶解过程中产生的气泡;定期清理计量泵进口滤网,避免堵塞导致进口压力降低。通过上述防气蚀措施,可有效避免计量泵气蚀现象,延长泵体使用寿命,确保流量稳定。全自动加药装置以科技赋能水处理行业推动产业向智能化方向升级。辽宁流量控制全自动加药装置咨询加药系统的药剂溶解效率直接影响絮凝效果,针对聚丙烯酰胺溶解不充分易...
-
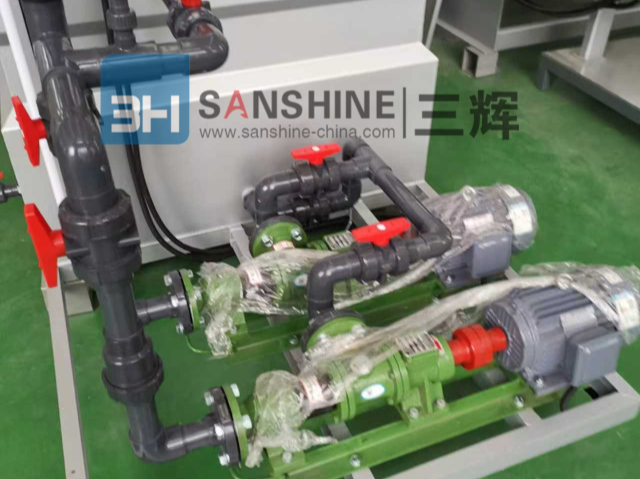 河南全自动加药装置咨询
小型移动式污水处理设备配套的加药系统需兼顾便携性与稳定性,采用一体化可移动加药箱设计,整体重量≤300kg,配备万向轮便于现场转移。药剂选用固体粉末聚丙烯酰胺,配备小型自动溶解装置,可实现药剂的自动投加、溶解与搅拌,溶解浓度固定为0.2%,简化操作流程。投加控制采用手动与自动联动模式,手动设定投加量范围,自动系统根据进料流量动态微调,确保药泥比稳定。加药箱容积500L,满足设备8-12小时连续运行需求,适配应急污水处理、临时排污治理等场景,运维人员只需每日检查药剂存量与设备运行状态。全自动加药装置可选配备用泵主泵故障自动切换保证系统连续运行。河南全自动加药装置咨询加药系统的药剂溶解效率直接影响...
-
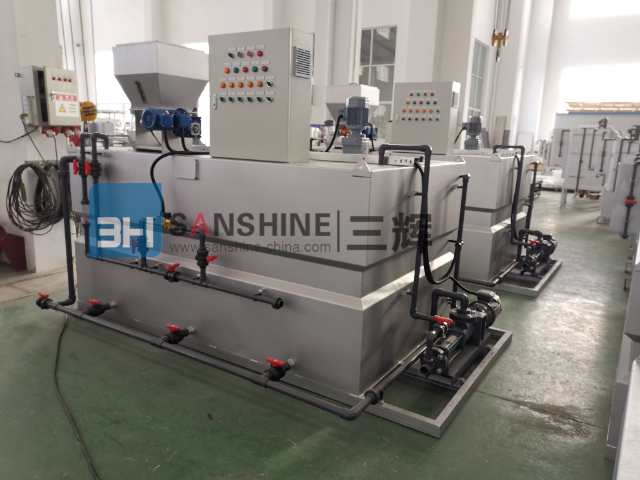 福建水处理全自动加药装置咨询
小型农村污水站加药系统的运维简化设计需聚焦操作便捷性与低维护成本,采用“一体化预制加药装置”,集成药剂储存、溶解、搅拌、投加功能,无需专业运维人员操作。药剂选用预溶解型液体聚丙烯酰胺,直接倒入加药箱即可使用,简化溶解流程;投加控制采用旋钮式调节,根据污泥处理量手动设定投加量,范围0-5‰。装置配备液位报警功能,当药剂不足时自动发出声光报警;同时采用免维护计量泵,减少维护工作量。一体化预制加药装置运维成本较传统加药系统降低60%以上,适配农村污水站运维人员技术水平有限的场景。全自动加药装置满足食品医药行业洁净水处理与无菌化加药严格要求。福建水处理全自动加药装置咨询加药系统的药剂投加顺序对絮凝效果...
-
湖北自来水处理全自动加药装置咨询
一体化加药装置是集成化的药剂投加解决方案,专为中小型水处理工程设计,将溶药、搅拌、投加、控制等功能整合于一体,大幅简化安装与操作流程。设备主体为一体式箱体结构,内部集成溶药腔、搅拌组件、计量泵组、管路及智能控制柜,部分型号还配备液位传感器、流量计等监测元件。工作流程高度自动化:操作人员只需将固体药剂投入溶药腔,按设定比例加水,搅拌器自动完成溶解混合;电控系统根据液位或流量信号,驱动计量泵精细投加药剂,无需人工实时值守。相较于传统分体式加药设备,一体化加药装置占地空间小、安装便捷,出厂前已完成调试,现场只需连接管路与电源即可投用。其适配多种药剂,可应用于小区污水处理、泳池水质维护、工业循环水处理...
-
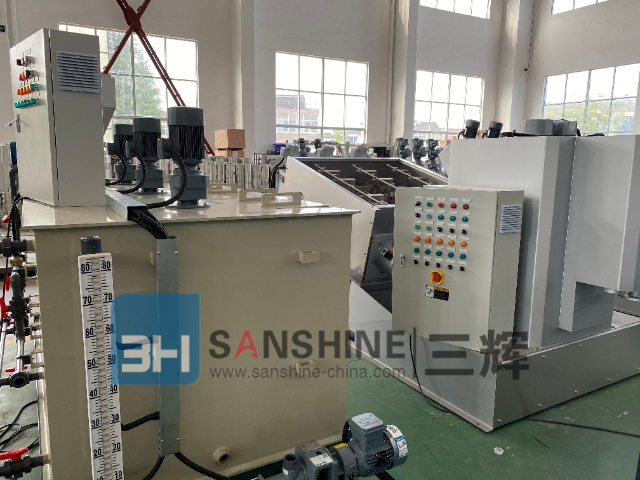 天津流量控制全自动加药装置
小型移动式污水处理设备配套的加药系统需兼顾便携性与稳定性,采用一体化可移动加药箱设计,整体重量≤300kg,配备万向轮便于现场转移。药剂选用固体粉末聚丙烯酰胺,配备小型自动溶解装置,可实现药剂的自动投加、溶解与搅拌,溶解浓度固定为0.2%,简化操作流程。投加控制采用手动与自动联动模式,手动设定投加量范围,自动系统根据进料流量动态微调,确保药泥比稳定。加药箱容积500L,满足设备8-12小时连续运行需求,适配应急污水处理、临时排污治理等场景,运维人员只需每日检查药剂存量与设备运行状态。全自动加药装置结构紧凑占地面积小适合新建及改造项目使用。天津流量控制全自动加药装置高盐污泥因含盐量高(通常超过5...
-
山西振动进料全自动加药装置批发
含盐量超10000mg/L的超高盐污泥处理中,常规聚丙烯酰胺絮凝剂易受盐离子抑制导致絮凝失效,需采用“耐盐药剂+预处理脱盐”的加药方案。药剂选用耐盐型两性聚丙烯酰胺,其分子结构同时含阳离子和阴离子基团,抗盐能力明显优于单一离子型药剂,投加量控制在3-4‰。预处理阶段投加沸石粉(投加量500-800mg/L),利用沸石的离子交换性能吸附部分盐离子,降低污泥含盐量;同时调节污泥pH值至7.0-8.0,为絮凝反应提供适宜环境。加药后通过静态混合器与污泥充分混合,絮凝体粒径可达2mm以上,后续叠螺机处理量稳定,泥饼含水率控制在78%-81%。全自动加药装置具备低液位报警功能有效保护设备延长使用寿命。山...
-
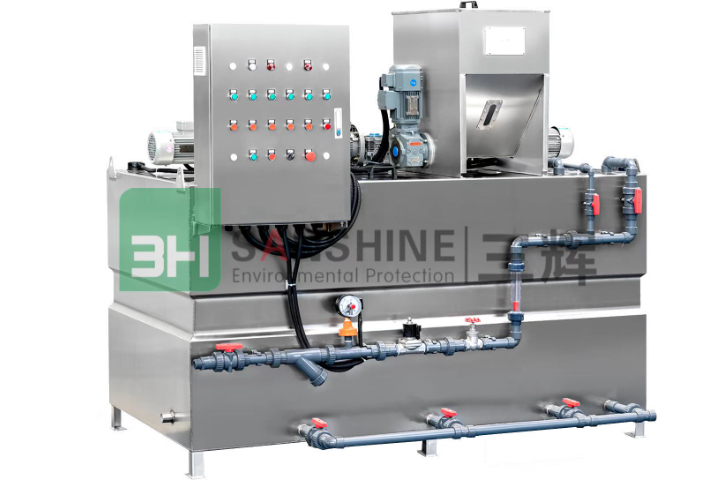 青海自来水处理全自动加药装置咨询
全自动加药装置是集药剂溶解、搅拌、投加、监测、控制于一体的智能化设备,通过PLC电控系统实现全程自动化运行,无需人工实时值守,适配大中型水处理工程的药剂投加需求。设备由溶药箱、搅拌器、计量泵、液位传感器、流量计、PH检测仪及PLC控制柜组成。工作时,液位传感器实时监测溶药箱液位,低液位时自动报警并提示补料;PH检测仪或流量计采集工艺参数,将信号传输至PLC控制柜,控制柜根据预设值自动调节计量泵流量,精细控制药剂投加量;搅拌器则根据药剂溶解情况,自动启停或调节转速,保证药剂溶解均匀。该装置支持远程监控与操作,可接入工厂中控系统,实现数据实时传输和远程参数调整,投加精度可达±2%,大幅提升药剂利用...
-
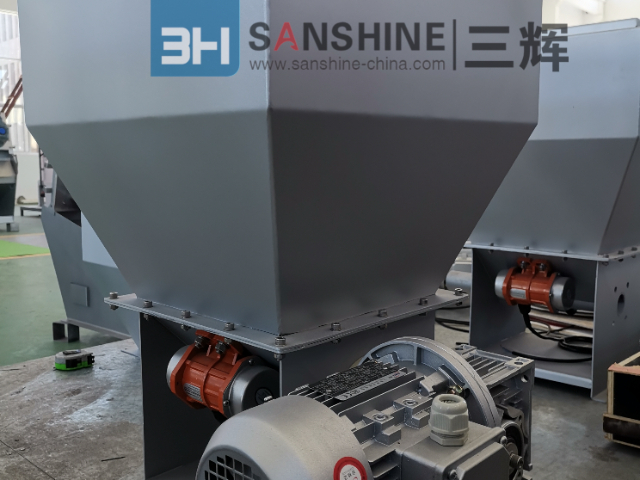 青海水处理全自动加药装置定购
液体加药装置是针对液态药剂设计的投加设备,结构简单、投加精细,适配各类液态药剂的定量投加场景,如污水处理中的液碱、次氯酸钠,化工生产中的液态助剂等。设备由储药箱、计量泵、管路阀门、过滤器及电控系统组成,储药箱采用PE或不锈钢材质,根据药剂腐蚀性选择适配材质,避免药剂与箱体发生反应。工作时,液态药剂储存于储药箱中,经过滤器去除杂质后,由计量泵直接抽取并定量投加至处理系统,计量泵采用隔膜式结构,密封性好,无泄漏风险,流量可根据工艺需求精细调节。该装置无需溶解搅拌环节,工艺流程更简化,占地空间小,安装便捷,现场只需连接管路与电源即可投用。部分型号配备液位报警功能,储药箱液位过低时自动提醒补药,防止断...
-
贵州振动进料全自动加药装置供应商
针对印染行业产生的高色度污泥(色度>1000倍),加药系统需兼顾絮凝脱水与脱色效果,采用“脱色剂+絮凝剂”的复合加药方案。脱色阶段投加聚合氯化铝铁(PAFC),其不*具有凝聚作用,还能吸附部分色素分子,投加量100-150mg/L;同时投加活性炭粉(投加量300-500mg/L),增强脱色效果,色度去除率可达80%以上。絮凝阶段投加阳离子聚丙烯酰胺(投加量2-3‰),促进脱色后的污泥颗粒凝聚。加药后通过曝气混合装置充分混合,曝气强度0.3m³/(m²·min),持续4-6分钟,既提升混合效果,又促进活性炭吸附色素。处理后泥饼含水率77%-80%,过滤水色度降至100倍以下,符合后续处理水质要求...
-
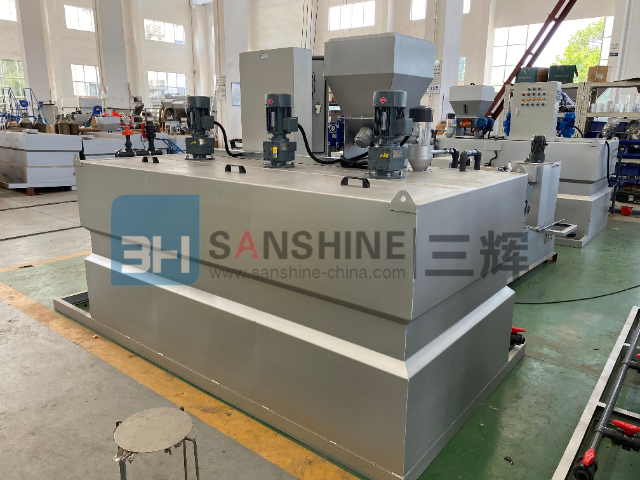 陕西流量控制全自动加药装置批发
加药系统的药剂溶解效率直接影响絮凝效果,针对聚丙烯酰胺溶解不充分易产生“鱼眼”结块的问题,需优化溶解箱的搅拌结构与运行参数。搅拌桨叶采用双层斜桨设计,上层桨叶距液面20cm,负责打散药剂结块;下层桨叶距箱底15cm,确保箱内药剂均匀混合。搅拌转速分阶段调控:药剂投加初期采用高速搅拌(150-200r/min),持续5-8分钟,快速分散药剂;溶解中期切换至中速搅拌(80-120r/min),持续15-20分钟,促进药剂充分溶解;溶解后期低速搅拌(40-60r/min),维持溶液均匀,避免过度搅拌破坏分子链。同时,溶解箱顶部增设药剂分散器,将粉状药剂均匀撒入水中,进一步提升溶解效率,溶解不充分率可...
-
辽宁水处理全自动加药装置定制
污泥脱水加药系统的重点是药剂选型与精细投加,针对市政剩余污泥高有机质、高粘性的特点,优先选用阳离子聚丙烯酰胺(CPAM)作为絮凝剂,分子量选型范围在1200-1800万之间。投加前需将药剂配制成0.1%-0.3%的水溶液,通过变频计量泵输送至叠螺机进料口前端的混合器,确保药剂与污泥充分反应。实际运行中,投加量需根据污泥浓度动态调整,当污泥浓度为99.2%-99.5%时,CPAM投加量控制在2-3‰;若污泥经浓缩后浓度提升至98%-99%,投加量可降至1.5-2‰,既能保证絮凝效果,又能避免药剂浪费。全自动加药装置广泛应用于市政污水工业废水循环水处理等多个领域。辽宁水处理全自动加药装置定制加药装...
-
黑龙江流量控制全自动加药装置厂家
针对垃圾焚烧飞灰洗涤污泥(含大量重金属与粉尘),加药系统需采用“重金属固化+高效絮凝”的一体化方案。重金属固化阶段投加磷酸盐(投加量1000-1500mg/L),与重金属离子反应生成难溶的磷酸盐沉淀;同时投加石灰粉(投加量5%-10%),调节污泥pH值至10-11,增强固化效果。絮凝阶段投加阴离子聚丙烯酰胺(分子量1200-1500万),投加量3-5‰,促进固化后的污泥颗粒凝聚。加药系统需配备强力搅拌装置,确保药剂与污泥充分混合;同时采用全封闭设计,避免粉尘扩散与重金属泄漏。处理后泥饼重金属浸出浓度符合危废填埋标准,含水率控制在79%-82%,实现垃圾焚烧飞灰污泥的无害化处置。全自动加药装置满...
-
山东全自动加药装置源头厂家
加药系统的管道防堵塞设计是保障连续运行的关键,针对药剂溶液易结晶、污泥易沉积导致的管道堵塞问题,需采取多重防护措施。管道选用UPVC耐腐蚀材质,内径≥50mm,减少流动阻力;每10米管道设置1个排污阀,每日停机后开启排污阀清理管道内残留药剂与污泥;关键节点(如计量泵进出口、混合器连接口)安装Y型过滤器,过滤精度100目,拦截杂质颗粒。此外,在管道外壁包裹电伴热带,当环境温度低于10℃时开启伴热,将管道内温度维持在15-25℃,防止药剂结晶堵塞管道,堵塞故障率可降低70%以上。品质全自动加药装置供应,请选无锡三辉环保装备有限公司 ,有需要可以电话联系我司哦。山东全自动加药装置源头厂家针对医院污水...
-
青海食品水处理全自动加药装置供应商
工业废水处理中的加药系统需适配不同水质特性,针对化工废水产生的高毒性、难降解污泥,加药环节需采用“预处理+主絮凝”的复合工艺。先投加硫酸铝(投加量50-80mg/L)进行破稳,破坏污泥胶体结构;再投加阴离子聚丙烯酰胺(APAM)增强絮凝效果,分子量选用800-1200万,投加量3-5‰。加药系统需配备在线水质监测仪,实时检测污泥Zeta电位,当电位处于-10~0mV时,絮凝效果比较好。某化工园区采用该加药方案后,污泥沉降速度提升40%,后续叠螺机处理量稳定在设计值的110%。全自动加药装置节能降耗按需投加不浪费助力企业实现绿色低碳生产。青海食品水处理全自动加药装置供应商污泥脱水加药系统的重点...
-
安徽流量控制全自动加药装置咨询
高盐污泥因含盐量高(通常超过5000mg/L),盐离子会破坏污泥胶体稳定性,常规聚丙烯酰胺絮凝剂易出现絮凝失效问题,因此需针对性设计加药适配方案。要点在于药剂选型与预处理调节,药剂优先选用耐盐型聚丙烯酰胺,该类药剂分子结构中引入了亲水性磺酸盐基团,能在高盐环境中有效抵抗盐离子的抑制作用,保持良好的絮凝活性。加药环节需采用“预处理+主絮凝”两步法:先投加纯碱(碳酸钠)调节污泥pH值,投加量控制在100-150mg/L,将污泥pH值稳定至6.5-7.5的比较好絮凝区间,同时纯碱可与部分金属盐离子反应生成沉淀,降低盐离子浓度;再投加耐盐型阳离子聚丙烯酰胺(CPAM),投加量控制在3-4‰。某滨海污水...
-
山东污水处理全自动加药装置批发
针对农业面源污染产生的高悬浮物污泥(悬浮物含量>5000mg/L),加药系统需采用“预处理沉淀+高效絮凝”的方案。预处理阶段通过沉淀池去除部分大颗粒悬浮物,降低后续加药负荷;絮凝阶段选用高分子量阳离子聚丙烯酰胺(分子量1800-2000万),投加量2.5-3.5‰,其长分子链可有效吸附悬浮颗粒,形成大粒径絮体。加药系统配备在线悬浮物监测仪,实时反馈污泥悬浮物含量,动态调整药剂投加量;同时采用管道混合器与污泥充分混合,混合时间控制在3-5分钟,絮凝体沉降速度可达0.5m/min以上,后续叠螺机处理量稳定在15-20m³/h,泥饼含水率控制在78%-81%。全自动加药装置优化加药工艺提升系统稳定性...
-
 辽宁振动进料全自动加药装置价格
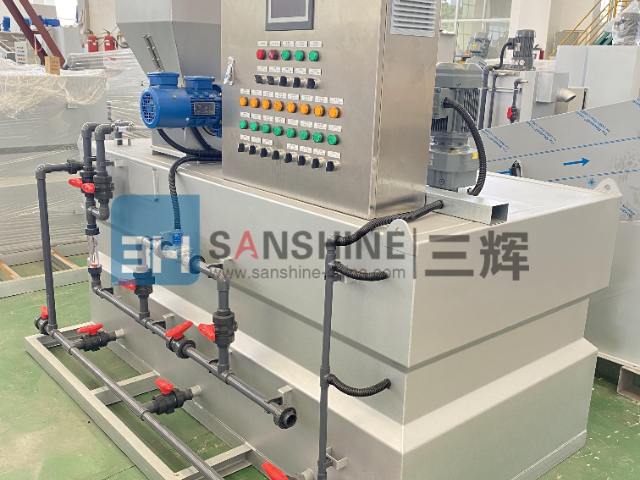
干粉加药装置是专为固体粉状药剂设计的自动化投加设备,解决了人工投加干粉药剂易扬尘、配比不准、溶解不充分的问题,适配水处理、化工等行业的干粉药剂投加需求。设备主要由干粉料仓、螺旋给料机、溶解搅拌箱、计量泵及电控系统组成。工作时,干粉药剂储存于密闭料仓中,螺旋给料机根据工艺需求,精细控制干粉下料量,避免扬尘污染;干粉进入溶解搅拌箱后,与自来水按设定比例混合,搅拌器低速旋转加速溶解,防止药剂结块;溶解后的药溶液经计量泵定量投加至处理系统,全程自动化运行。料仓配备破拱装置,防止干粉药剂架桥堵塞,螺旋给料机的下料速度可无级调节,适配不同药剂的投加量需求。设备整体密封性好,操作环境更清洁,投加精度高,***...
-
 辽宁水处理全自动加药装置源头厂家
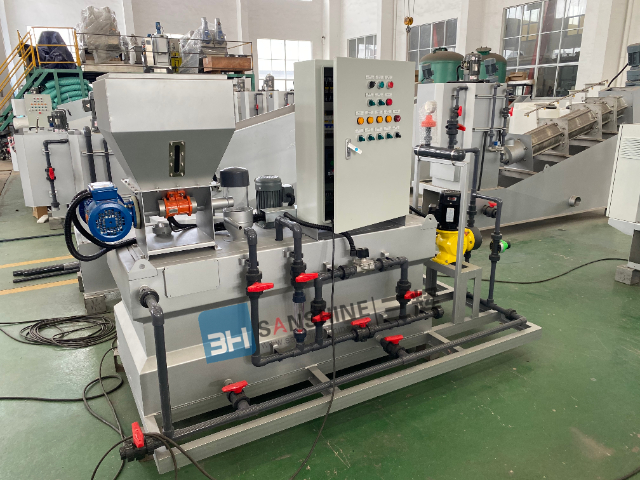
加药系统的管道防堵塞设计是保障连续运行的关键,针对药剂溶液易结晶、污泥易沉积导致的管道堵塞问题,需采取多重防护措施。管道选用UPVC耐腐蚀材质,内径≥50mm,减少流动阻力;每10米管道设置1个排污阀,每日停机后开启排污阀清理管道内残留药剂与污泥;关键节点(如计量泵进出口、混合器连接口)安装Y型过滤器,过滤精度100目,拦截杂质颗粒。此外,在管道外壁包裹电伴热带,当环境温度低于10℃时开启伴热,将管道内温度维持在15-25℃,防止药剂结晶堵塞管道,堵塞故障率可降低70%以上。全自动加药装置采用智能控制系统准确调节投加量确保水质稳定达标。辽宁水处理全自动加药装置源头厂家低温环境下加药系统的运行优...
-
湖北污泥处理全自动加药装置价格
加药装置是水处理、化工等领域实现药剂精细投加的自动化设备,主要作用是将絮凝剂、消毒剂、酸碱调节剂等药剂按配比溶解、搅拌并定量投加至处理系统,保障工艺稳定运行。其主要由溶药箱、搅拌器、计量泵、管路阀门及电控系统组成。溶药箱用于储存药剂并完成溶解混合,搅拌器通过低速旋转加速药剂溶解,避免结块;计量泵是**投加部件,采用柱塞式或隔膜式结构,可根据工艺需求精细调节流量;电控系统则实现启停控制、流量调节,部分型号还支持液位联动。工作时,药剂经溶解搅拌后,由计量泵按设定参数输送至投加点,与待处理介质充分混合。该装置按投加药剂类型可分为絮凝加药装置、消毒加药装置等,广泛应用于市政污水处理、工业废水处理、自来...
-
天津污泥处理全自动加药装置源头厂家
加药系统作为污泥脱水工艺的关键前置环节,其应急处理措施的完善性直接决定脱水工艺能否连续稳定运行,需针对常见故障场景制定明确的应急处置流程。针对药剂供应中断故障,需在加药系统设计时配备应急备用药剂箱,容量满足至少24小时的比较大药剂消耗量,当主药剂箱液位低于警戒值且无法及时补药时,自动切换至备用药剂箱供药,确保加药不中断。针对计量泵故障,采用“一用一备”的双泵配置,当运行计量泵出现流量异常、泄漏等故障时,操作人员应立即切换至备用计量泵,并启动故障泵检修流程。针对污泥性质突变故障(如pH值异常、污染物浓度骤升),需手动介入调整加药量,同时通过投加硫酸(酸性调节)或纯碱(碱性调节)快速修正污泥pH值...
-
贵州流量控制全自动加药装置
全自动加药装置是集药剂溶解、搅拌、投加、监测、控制于一体的智能化设备,通过PLC电控系统实现全程自动化运行,无需人工实时值守,适配大中型水处理工程的药剂投加需求。设备由溶药箱、搅拌器、计量泵、液位传感器、流量计、PH检测仪及PLC控制柜组成。工作时,液位传感器实时监测溶药箱液位,低液位时自动报警并提示补料;PH检测仪或流量计采集工艺参数,将信号传输至PLC控制柜,控制柜根据预设值自动调节计量泵流量,精细控制药剂投加量;搅拌器则根据药剂溶解情况,自动启停或调节转速,保证药剂溶解均匀。该装置支持远程监控与操作,可接入工厂中控系统,实现数据实时传输和远程参数调整,投加精度可达±2%,大幅提升药剂利用...
-
 辽宁污水处理全自动加药装置定购
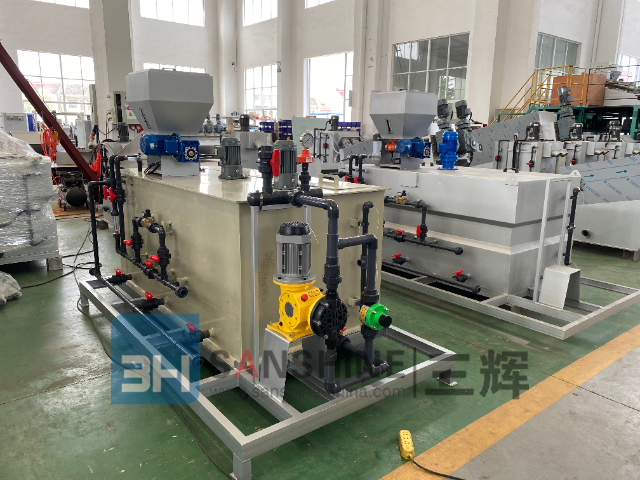
加药系统中药剂浪费的主要症结多为药剂与污泥混合不充分,导致局部药剂过量而部分污泥未充分絮凝,既提升处理成本又影响脱水效果。针对这一问题,可采用“静态混合+管道搅拌”的双重强化混合方案。静态混合器选用SK型高效混合元件,内部设置12组螺旋叶片,污泥与药剂在管道内通过叶片的分割、剪切、重组实现初步均匀混合;后续配套管道式搅拌器,采用不锈钢材质桨叶,搅拌转速精细控制在60-80r/min,既能进一步提升混合均匀度,又可避免因搅拌强度过大破坏已形成的絮凝体。某食品加工厂针对高淀粉含量污泥的处理痛点,改造原有加药混合系统后,药剂投加量从3‰降至2.2‰,泥饼含水率从82%稳定降至77%,年节省聚丙烯酰胺...
-
湖北市政污水全自动加药装置批发
针对低温低浊污泥(温度<5℃,浊度<100NTU),常规加药方案易出现絮凝体细小、沉降缓慢的问题,需采用“低温高效药剂+升温辅助”的加药策略。药剂选用低温型阳离子聚丙烯酰胺,其在低温环境下仍能保持较高的活性,投加量控制在3-4‰;同时投加聚合氯化铝铁(PAFC)作为助凝剂,投加量80-100mg/L,增强絮凝效果。升温辅助措施通过在加药混合管道外包裹电伴热带实现,将污泥与药剂混合后的温度提升至10-15℃,促进絮凝反应进行。加药后絮凝体沉降速度可提升40%以上,后续叠螺机处理量稳定,避免因絮凝体细小导致的滤缝堵塞问题。全自动加药装置优化加药工艺提升系统稳定性降低环保违规运行风险。湖北市政污水全...
-
 北京化工废水全自动加药装置定购
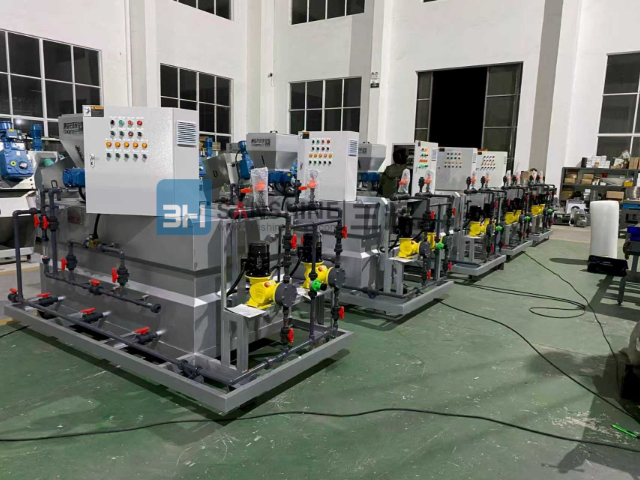
液体加药装置是针对液态药剂设计的投加设备,结构简单、投加精细,适配各类液态药剂的定量投加场景,如污水处理中的液碱、次氯酸钠,化工生产中的液态助剂等。设备由储药箱、计量泵、管路阀门、过滤器及电控系统组成,储药箱采用PE或不锈钢材质,根据药剂腐蚀性选择适配材质,避免药剂与箱体发生反应。工作时,液态药剂储存于储药箱中,经过滤器去除杂质后,由计量泵直接抽取并定量投加至处理系统,计量泵采用隔膜式结构,密封性好,无泄漏风险,流量可根据工艺需求精细调节。该装置无需溶解搅拌环节,工艺流程更简化,占地空间小,安装便捷,现场只需连接管路与电源即可投用。部分型号配备液位报警功能,储药箱液位过低时自动提醒补药,防止断...
-
山东流量控制全自动加药装置咨询
一体化加药装置是集成化的药剂投加解决方案,专为中小型水处理工程设计,将溶药、搅拌、投加、控制等功能整合于一体,大幅简化安装与操作流程。设备主体为一体式箱体结构,内部集成溶药腔、搅拌组件、计量泵组、管路及智能控制柜,部分型号还配备液位传感器、流量计等监测元件。工作流程高度自动化:操作人员只需将固体药剂投入溶药腔,按设定比例加水,搅拌器自动完成溶解混合;电控系统根据液位或流量信号,驱动计量泵精细投加药剂,无需人工实时值守。相较于传统分体式加药设备,一体化加药装置占地空间小、安装便捷,出厂前已完成调试,现场只需连接管路与电源即可投用。其适配多种药剂,可应用于小区污水处理、泳池水质维护、工业循环水处理...
-
重庆水处理全自动加药装置定制
高温环境(40℃以上)下加药系统运行时,需重点解决药剂活性下降与设备老化问题。药剂选用耐高温型聚丙烯酰胺,其分子链结构经过改性处理,在40-60℃环境下仍能保持良好的絮凝活性,避免高温导致分子链断裂。加药箱采用保温隔热设计,外层包裹隔热棉,内层加装温度传感器,当箱内温度超过45℃时自动开启降温风扇,将温度控制在40℃以下。计量泵选用高温适配型,密封件采用氟橡胶材质,抵抗高温老化;管道选用耐高温PVC材质,避免高温变形。通过上述措施,加药系统在高温环境下可稳定运行,絮凝效果不受影响。需要品质全自动加药装置供应建议选无锡三辉环保装备有限公司 !重庆水处理全自动加药装置定制针对农业面源污染产生的高悬...
-
湖南振动进料全自动加药装置定制
针对高氨氮污泥(氨氮含量>800mg/L)的处理,加药系统需采用“脱氮预处理+絮凝脱水”的协同方案,避免氨氮挥发污染环境并提升脱水效果。脱氮预处理阶段投加复合脱氮剂(含次氯酸钙与沸石粉复配成分),投加量控制在1200-1500mg/L,其中次氯酸钙可将氨氮氧化分解为氮气,沸石粉吸附残留氨离子,确保预处理后污泥氨氮含量降至100mg/L以下;同时调节污泥pH值至7.5-8.5,为后续絮凝反应创造适宜条件。絮凝阶段投加阳离子聚丙烯酰胺(投加量3-4‰),促进脱氮后污泥颗粒凝聚。加药系统需配备在线氨氮监测仪,实时反馈脱氮效果,动态调整脱氮剂投加量;脱氮反应池采用曝气搅拌装置,曝气强度0.4m³/(m...
-
安徽市政污水全自动加药装置源头厂家
一体化加药装置整合了药剂储存、溶解、搅拌、计量、投加等多个功能于一体,大幅简化了加药流程,减少了设备占地面积。装置的药剂溶解罐采用不锈钢材质,耐腐蚀、抗磨损,配备了高效搅拌器,可快速将药剂溶解均匀,避免了药剂结块影响投加效果。计量泵采用进口品牌,具有稳定性强、投加精度高的特点,可根据处理需求灵活调整投加量。一体化加药装置的控制系统支持手动和自动两种运行模式,自动模式下可与在线监测仪表联动,实现药剂投加的闭环控制;手动模式便于设备调试和维护。该装置适用于小型污水处理站、医院污水处理、食品加工废水处理等场景,可有效提升加药环节的自动化水平和处理效果。品质全自动加药装置供应,选无锡三辉环保装备有限公...