-
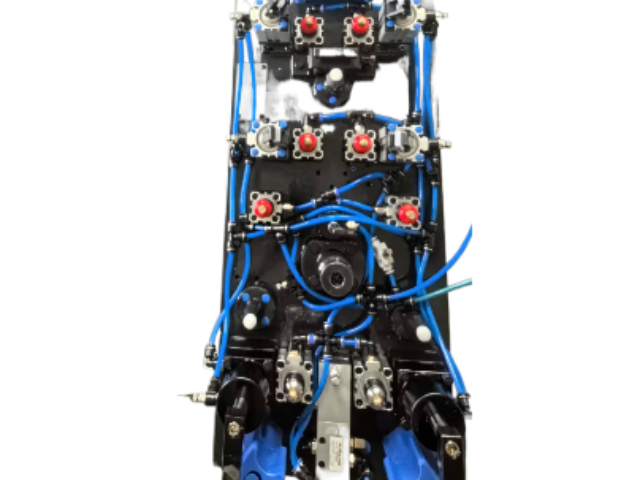
 连云港弹性夹具价格
发布时间:2025.11.05
液压夹具与强磁铁的组合装夹方式,完美解决了薄板零件的变形问题。对于 2-5mm 厚的铝合金、铜合金薄板,传统液压夹具单点夹紧易导致中间隆起,而在夹具底座嵌入强磁铁(单块吸附力 1.8-3kg),配合液...
-
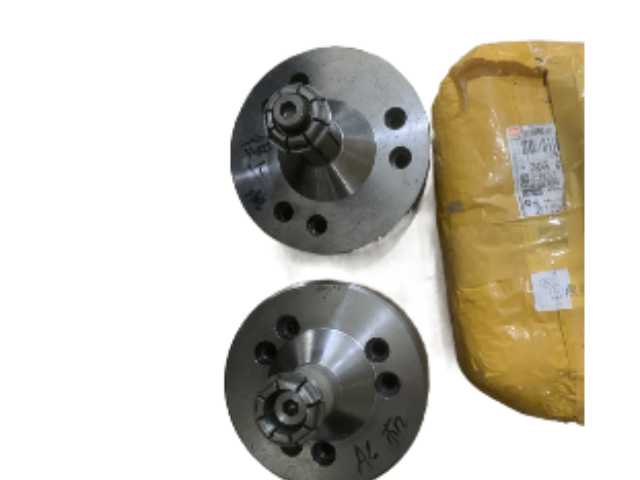 盐城工业夹具大概多少钱
发布时间:2025.11.04
在批量工件加工场景中,液压夹具与气压夹具的合理搭配能大幅提升生产效率。液压夹具凭借稳定的大夹持力(通常可达 5-50kN),适合处理需长期保持夹紧状态的重型工件,避免加工过程中因振动导致的精度偏差;而...
-
 盐城液压夹具要多少钱
发布时间:2025.11.03
液压夹具的夹紧力可通过液压系统精确调节,这一特点使其在复杂曲面工件加工中优势明显。复杂曲面工件加工时,不同部位所需夹持力不同,过大或过小都会影响加工精度,而液压夹具能通过调节压力阀,为不同部位提供适配...
-
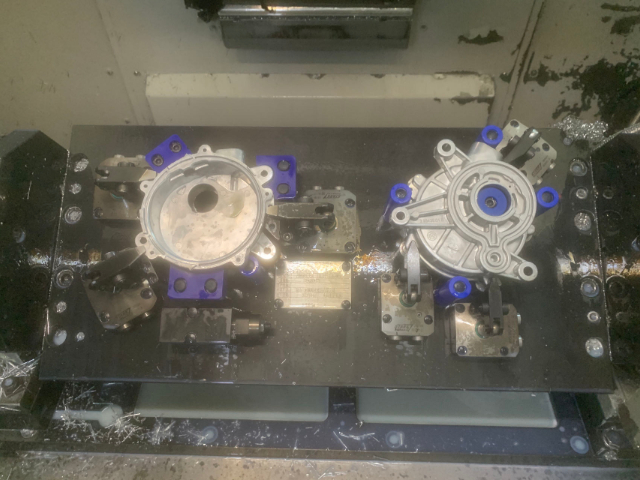 苏州工装夹具售价
发布时间:2025.11.03
气压夹具的快速换模功能与机器人联动,打造了高效自动化生产线。通过标准化快换接口,气压夹具可在 3-5 分钟内完成夹爪更换,适配 3-8 种不同工件加工,配合机器人抓取系统,实现每分钟 20-35 件的...
-
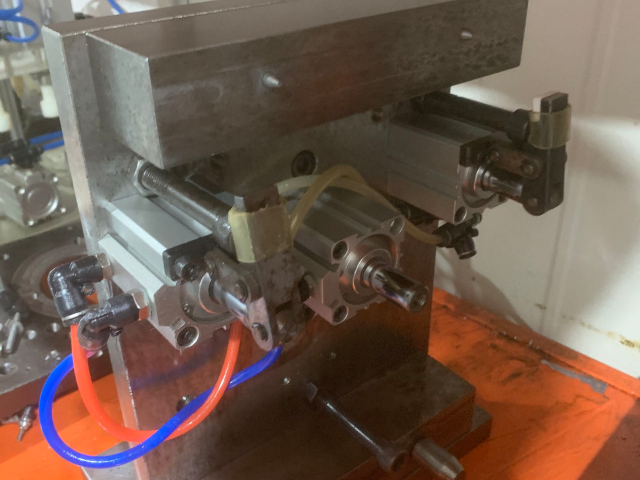 江苏自动夹具供应商家
发布时间:2025.11.03
多工位工装夹具通过在同一夹具底座上设计 2-6 个单独装夹单元,实现多件工件同步加工,大幅提升设备利用率,尤其适合钻孔、铣削、攻丝等单工序加工场景。例如在数控钻床上使用四工位工装夹具,可同时装夹 4 ...
-
 南通机床夹具使用方法
发布时间:2025.11.02
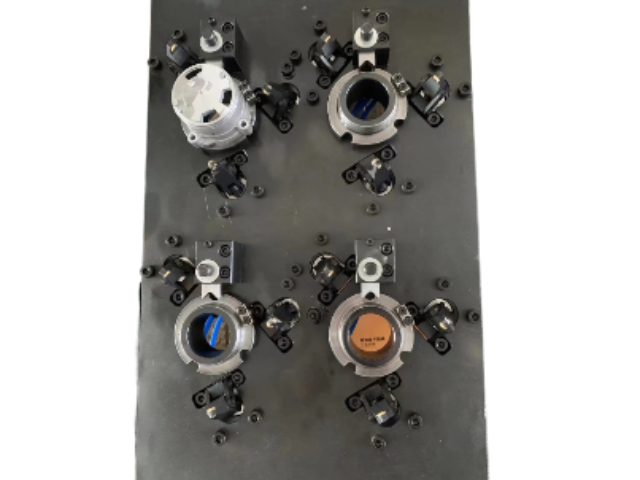
液压与气压夹具的混合联动系统,为复杂生产线提供了全能解决方案。重型承重部件用液压夹具(30-50kN 夹持力)固定,轻型辅助件用气压夹具(1-5kN 夹持力)装夹,通过 PLC 系统实现动作协同,装夹...
-
 上海汽车夹具定制价格
发布时间:2025.11.01
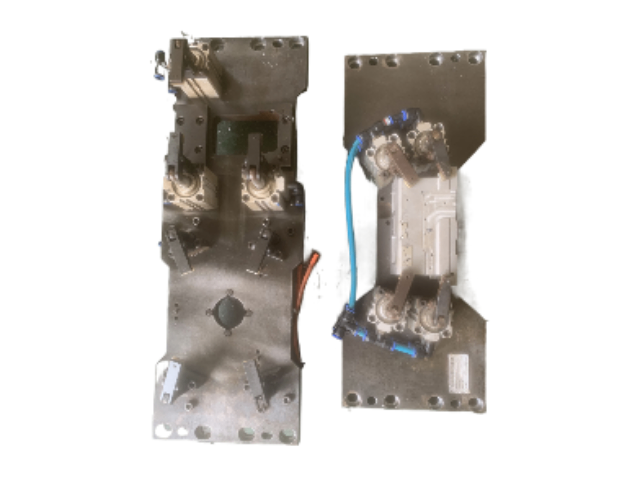
气压夹具的低温适应性强,在低温加工环境中,气动元件不易受温度影响,能保持稳定性能,而液压油在低温下易粘度升高,影响液压夹具的动作灵活性。在冷藏设备零部件加工、低温实验室工件加工等场景中,气压夹具是更推...
-
 盐城定位夹具图片
发布时间:2025.11.01
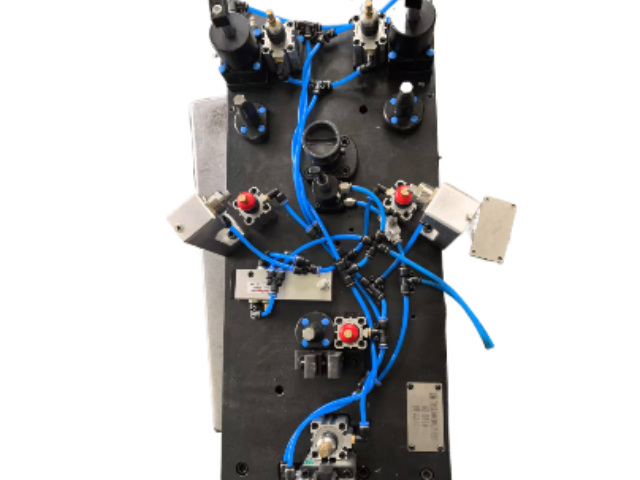
液压夹具在航空航天零部件加工中发挥着关键作用。航空航天零部件多采用强度较高合金材料,加工难度大、精度要求较高,如飞机发动机叶片、机身框架等,需要夹具提供均匀且精确的夹持力,避免加工过程中出现变形。昆山...
-
 上海气缸夹具大概多少钱
发布时间:2025.10.31
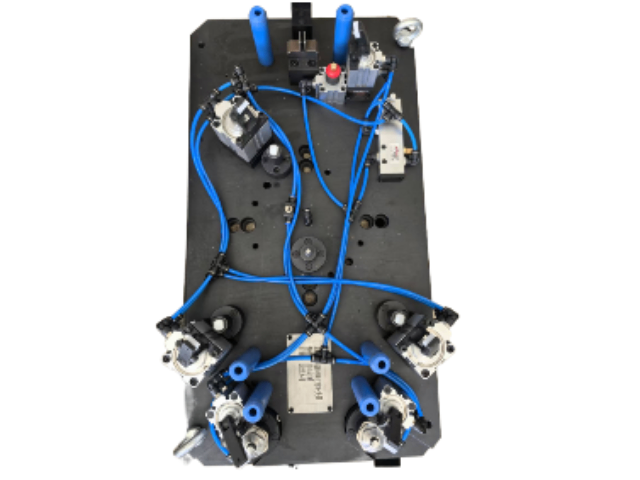
多工位工装夹具通过在同一夹具底座上设计 2-6 个单独装夹单元,实现多件工件同步加工,大幅提升设备利用率,尤其适合钻孔、铣削、攻丝等单工序加工场景。例如在数控钻床上使用四工位工装夹具,可同时装夹 4 ...
-
常州车床夹具代加工
发布时间:2025.10.31
维护液压夹具时,除了日常检查油位、清理杂物,定期更换液压油与密封件也很重要。液压油长期使用会出现杂质沉淀、粘度下降,影响系统压力稳定性;密封件老化则可能导致漏油,降低夹持力。很多企业因忽视维护导致夹具...
-
 福建摩擦焊夹具近期价格
发布时间:2025.10.30
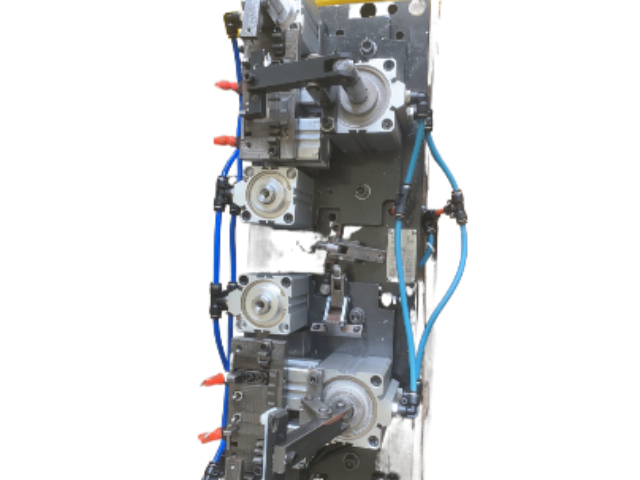
液压夹具的油温智能冷却系统,保障了高温加工场景的稳定运行。在连续切削、焊接等高温环境中,液压油温度易升至 60-80℃,导致粘度下降影响压力传递,而加装水冷式冷却器后,可将油温控制在 30-45℃,夹...
-
连云港治具夹具功能
发布时间:2025.10.29
气压夹具以压缩空气为动力源,通过气缸驱动夹持机构,具有操作便捷、响应快、无污染的特点,特别适合电子元件组装、小型五金件冲压等自动化批量生产场景。日常使用只需连接气源,检查气管密封与电磁阀动作,维护成本...
-
 上海压板式夹具生产企业
发布时间:2025.10.29
气压夹具在自动化生产线中应用较多,其可与 PLC 控制系统无缝对接,实现夹具动作的自动化控制,减少人工操作,提升生产效率与一致性。例如在自动化电子元件组装线上,气压夹具可通过 PLC 控制,配合机械臂...
-
扬州自动夹具市场报价
发布时间:2025.10.29
防刮伤工装夹具是表面精密工件加工的关键保障,尤其适配家电外壳、光学镜片、前沿装饰件等对表面光洁度要求较高的产品。这类夹具的夹紧部位采用柔性材质(如硅胶、PU 软胶、羊毛毡),通过增大接触面积分散夹持力...
-
常州工业夹具售价
发布时间:2025.10.29
防刮伤工装夹具是表面精密工件加工的关键保障,尤其适配家电外壳、光学镜片、前沿装饰件等对表面光洁度要求较高的产品。这类夹具的夹紧部位采用柔性材质(如硅胶、PU 软胶、羊毛毡),通过增大接触面积分散夹持力...
-
 安徽立式铣床夹具指什么
发布时间:2025.10.29
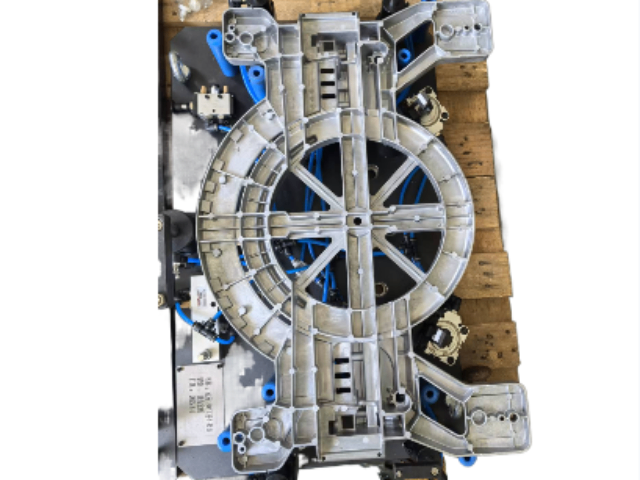
组合式工装夹具凭借模块化设计,成为多品种小批量生产的性价比之选。它由基础模块(如底座、支撑块、导向杆)与功能模块(如夹紧钳、定位销、分度盘)组成,可根据不同工件需求灵活拆拼,无需为每种工件单独制作专门...
-
 无锡半自动夹具供应商家
发布时间:2025.10.28
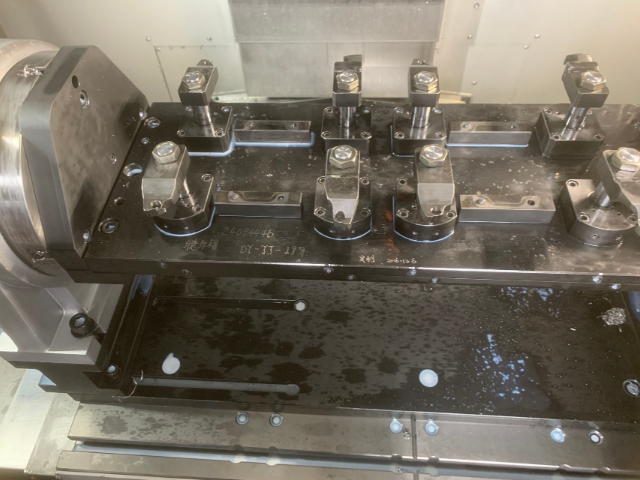
大吨位液压夹具在重型工件吊装与加工一体化场景中不可或缺。针对 6-10 吨的地铁管片、大型轴承座等工件,液压夹具可提供 50-100kN 的夹持力,配合真空吸附吊装机构,实现 “抓取 - 装夹 - 加...
-
苏州弹性夹具怎么样
发布时间:2025.10.28
气压夹具的低温适应性强,在低温加工环境中,气动元件不易受温度影响,能保持稳定性能,而液压油在低温下易粘度升高,影响液压夹具的动作灵活性。在冷藏设备零部件加工、低温实验室工件加工等场景中,气压夹具是更推...
-
泰州汽车夹具多少钱
发布时间:2025.10.28
气压夹具的模块化设计能明显提升生产灵活性,特别适合多品种、小批量生产场景。通过更换不同的夹紧模块,一套气压夹具可适配多种型号工件的加工,减少夹具更换时间,降低设备投入成本。例如在小家电生产中,同一生产...
-
 安徽夹具供应商家
发布时间:2025.10.28
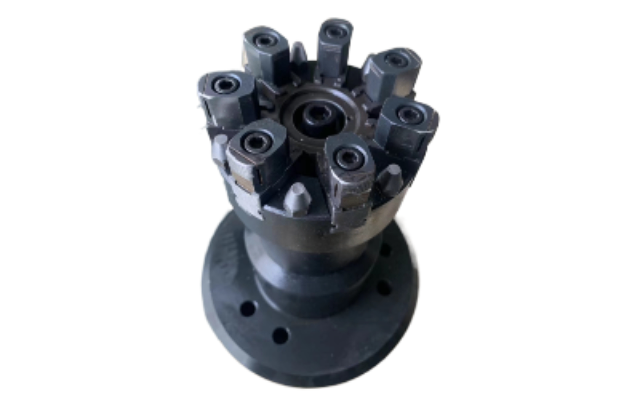
在重型机械加工领域,液压夹具的性能优势尤为突出。这类加工场景中,工件重量大、加工精度要求高,传统夹具难以提供足够稳定的夹持力,而液压夹具可通过调节液压油压力,轻松实现大夹持力输出,确保工件在铣削、磨削...
-
无锡五金夹具图片
发布时间:2025.10.28
气压夹具的微压控制功能,适配精密电子元件的柔性加工需求。电子芯片外壳、光学镜片等工件耐受夹持力极低(只 0.1-0.5kN),气压夹具通过精密调压阀将压力波动控制在 ±2%,搭配硅胶夹爪避免表面划伤。...
-
安徽数控车床夹具哪里买
发布时间:2025.10.27
液压夹具是依靠液压系统传递动力,实现工件精确夹持的工装设备,其重要优势在于夹持力大且稳定,能应对重型零件加工中较大的切削力,避免工件位移或变形,像大型齿轮、轴类零件的铣削加工就很适用。使用时,先根据工...
-
泰州立式铣床夹具多少钱
发布时间:2025.10.27
气压夹具的安装便捷性强,无需复杂的液压管路布置,只需连接压缩空气源即可投入使用,能减少设备安装时间与空间占用。对于车间布局紧凑或需要临时调整生产线的企业,气压夹具的这一优势尤为明显。昆山定丽在定制气压...
-
镇江铣床夹具一般多少钱
发布时间:2025.10.27
液压夹具与强磁铁的组合装夹方式,完美解决了薄板零件的变形问题。对于 2-5mm 厚的铝合金、铜合金薄板,传统液压夹具单点夹紧易导致中间隆起,而在夹具底座嵌入强磁铁(单块吸附力 1.8-3kg),配合液...
-
无锡弹性夹具哪家便宜
发布时间:2025.10.27
在批量工件加工场景中,液压夹具与气压夹具的合理搭配能大幅提升生产效率。液压夹具凭借稳定的大夹持力(通常可达 5-50kN),适合处理需长期保持夹紧状态的重型工件,避免加工过程中因振动导致的精度偏差;而...
-
浙江工装夹具要多少钱
发布时间:2025.10.27
多工位工装夹具通过在同一夹具底座上设计 2-6 个单独装夹单元,实现多件工件同步加工,大幅提升设备利用率,尤其适合钻孔、铣削、攻丝等单工序加工场景。例如在数控钻床上使用四工位工装夹具,可同时装夹 4 ...
-
山东液压夹具代加工
发布时间:2025.10.27
医疗器械制造对夹具的卫生性与精度要求较高,气压夹具因无油污、易清洁的优势,较多应用于医疗器械外壳打磨、精密部件组装等工序;而部分医疗器械重型部件加工,如手术床支架加工,则需要液压夹具提供稳定夹持力。昆...
-
扬州压板式夹具怎么用
发布时间:2025.10.27
大尺寸工装夹具专为大型结构件(如机床床身、工程机械车架、船舶构件)加工设计,其底座采用强度较高铸铁或焊接钢结构,通过多组夹紧油缸 / 气缸与可调支撑块,实现对长 3-10 米、重 5-20 吨工件的稳...
-
江西摩擦焊夹具价格行情
发布时间:2025.10.26
多工位工装夹具通过在同一夹具底座上设计 2-6 个单独装夹单元,实现多件工件同步加工,大幅提升设备利用率,尤其适合钻孔、铣削、攻丝等单工序加工场景。例如在数控钻床上使用四工位工装夹具,可同时装夹 4 ...
-
浙江半自动液压夹具定制价格
发布时间:2025.10.26
液压夹具与真空吸附技术的结合,为薄壁工件加工提供了高效解决方案。这类复合夹具以液压系统提供基础夹持力(通常 10-25kN),搭配真空吸盘形成分布式吸附力,可将 0.5-2mm 厚的钛合金、铝合金薄板...