商机详情 -
南通机床夹具使用方法
液压与气压夹具的混合联动系统,为复杂生产线提供了全能解决方案。重型承重部件用液压夹具(30-50kN 夹持力)固定,轻型辅助件用气压夹具(1-5kN 夹持力)装夹,通过 PLC 系统实现动作协同,装夹效率比单一夹具提升 2 倍以上。例如在农机变速箱组装线,混合夹具系统可同时完成壳体与齿轮的装夹。昆山定丽能根据生产线需求,定制混合联动夹具系统,提供整体调试服务。若您需要复杂生产线的夹具方案,欢迎随时电话咨询昆山定丽,获取专属定制服务。液压夹具的压力调节有锁定装置吗,防误触更改?南通机床夹具使用方法
液压夹具的压力反馈功能可实时监控夹持状态,部分液压夹具配备压力传感器,能将夹持力数据反馈至控制系统,一旦出现压力异常,系统可及时报警,避免因夹持力不足导致工件加工报废或设备损坏。如在高精度齿轮加工中,压力反馈功能能确保夹具始终保持稳定夹持力,保障齿轮加工精度。昆山定丽在定制高精度液压夹具时,可根据用户需求加装压力反馈系统,实现夹持状态的实时监控与预警,同时提供数据对接服务,便于用户融入生产管理系统。若您需要具备监控功能的夹具,欢迎电话咨询昆山定丽。苏州定位夹具怎么样液压夹具需使用指定型号滤芯吗,保障油路清洁?
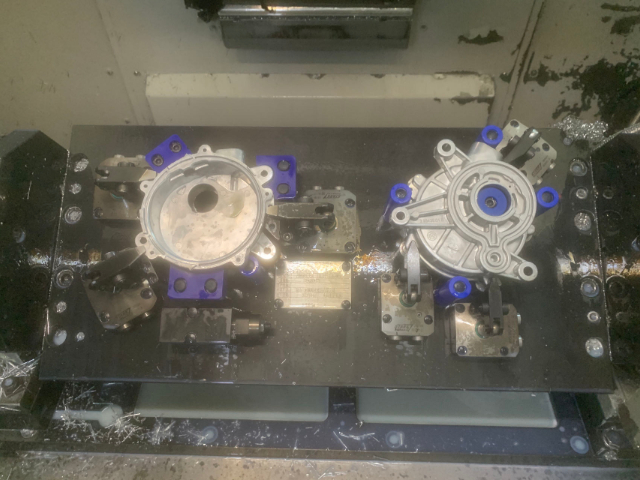
液压夹具在精密加工中能有效保障尺寸精度,其通过高精度导轨与定位销,可将重复定位误差控制在 0.005-0.01mm,满足孔位、平面度等关键尺寸的加工要求。例如在多面铣削加工中,液压夹具可通过多组油缸同步夹紧,确保工件各加工面的垂直度误差≤0.008mm。使用时需注意夹具安装的水平度校准,建议每季度用水平仪检测一次,避免因安装偏差影响加工精度。昆山定丽定制精密液压夹具时,会采用数控加工中心制造重要部件,保障尺寸公差,同时提供上门安装校准服务。如需高精度加工用夹具,欢迎电话咨询昆山定丽了解精度保障措施。
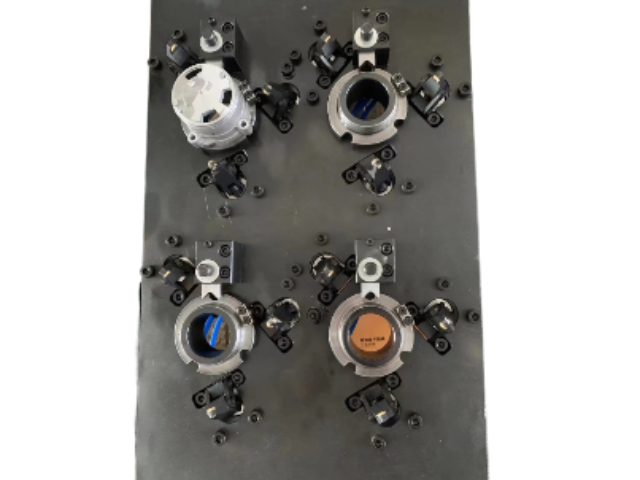
多工位工装夹具通过在同一夹具底座上设计 2-6 个单独装夹单元,实现多件工件同步加工,大幅提升设备利用率,尤其适合钻孔、铣削、攻丝等单工序加工场景。例如在数控钻床上使用四工位工装夹具,可同时装夹 4 个法兰盘工件,机床加工一个工件时,操作人员可同步在其他工位装卸工件,实现 “加工 - 装卸” 并行,将设备 idle 时间缩短 60% 以上。这类夹具的设计要点在于工位间距需适配机床刀具行程,避免加工干涉,同时各工位定位精度需保持一致(偏差≤0.03mm)。使用时需定期检查各工位夹紧机构的同步性,确保所有工件夹持力均匀。昆山定丽可根据您的加工设备规格、工件尺寸,定制多工位工装夹具,优化工位布局与夹紧同步控制。若您想提升设备加工效率,欢迎电话咨询昆山定丽了解多工位夹具定制方案。液压夹具比工装夹具,大夹紧力需求场景更适用!

液压夹具与气压夹具的合理搭配,能实现生产线加工效率较大化。在一条综合加工生产线上,重型关键部件加工用液压夹具保障精度与稳定,轻型辅助部件加工用气压夹具提升速度,两者协同运作,兼顾精度与效率。例如在汽车底盘加工线上,底盘框架等重型部件用液压夹具夹持加工,而底盘上的小型支架则用气压夹具快速加工。昆山定丽会根据用户生产线的加工流程与工件特点,为用户规划液压与气压夹具的搭配方案,定制适配的各类夹具,确保生产线高效运转。若您想优化生产线夹具配置,欢迎电话咨询昆山定丽。气压夹具安装无需复杂管路,快速连接机床!苏州定位夹具怎么样
气压夹具夹紧力可调,通过调压阀适配不同工件!南通机床夹具使用方法
气压夹具在高海拔低压环境中的适配性,可通过增压系统实现性能升级。高海拔地区大气压力只为平原的 50%-70%,常规气压夹具夹持力会下降 30% 以上,而加装增压阀后,能将气源压力从 0.4MPa 提升至 0.8MPa,恢复标准夹持力(0.8-12kN)。例如在海拔 5000 米的高原加工车间,定制化气压夹具可通过类似空间站的气密技术维持压力稳定,确保工件装夹牢固。昆山定丽能针对高海拔场景,定制带增压模块的气压夹具,配备压力补偿传感器实时调节参数。若您在高原地区有夹具需求,可联系昆山定丽定制专属方案,欢迎来电咨询细节。南通机床夹具使用方法