-
 烟台便携钻机经销
发布时间:2026.04.11
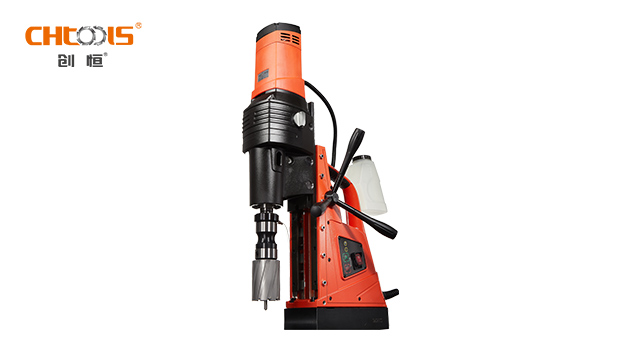
过载保护功能则是磁座钻机的 “安全卫士”。当钻机在钻孔过程中遇到突发阻力,如钻头被异物卡住、工件材质不均匀导致负载瞬间增大时,过载保护系统会立即启动。它通过智能感应装置,精细监测电机的电流、温度等参数...
-
 河北螺尖丝锥供应商
发布时间:2026.04.11
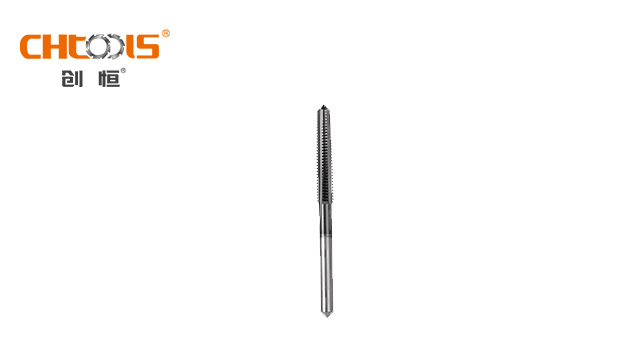
轮毂丝锥是专门用于加工汽车轮毂螺栓孔的高精度螺纹刀具,其设计需兼顾**度和高效率。由于轮毂通常采用合金钢或铝合金材质,丝锥必须具备优异的耐磨性和抗冲击性能。常见的轮毂丝锥采用粉末冶金高速钢或超细晶粒硬...
-
 福州便携钻机非标定制
发布时间:2026.04.10
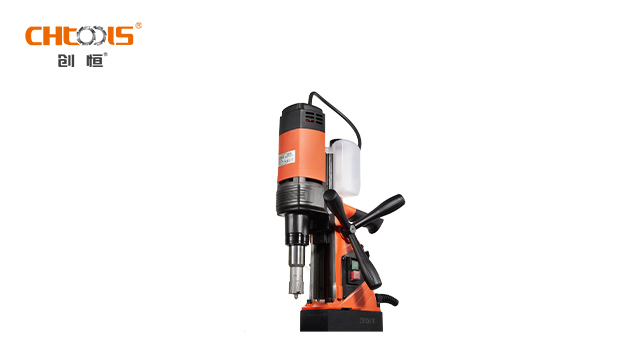
DEXI得喜品牌推出的DX-H35/DX-H35S 卧式磁座钻,其整机高度240mm,堪称狭小空间钻孔作业的 “秘密武器”。在钻孔能力上,比较大空心钻孔可达 35mm,超越众多同类产品。别看它身形小巧...
-
 杭州深孔钻销售
发布时间:2026.04.09
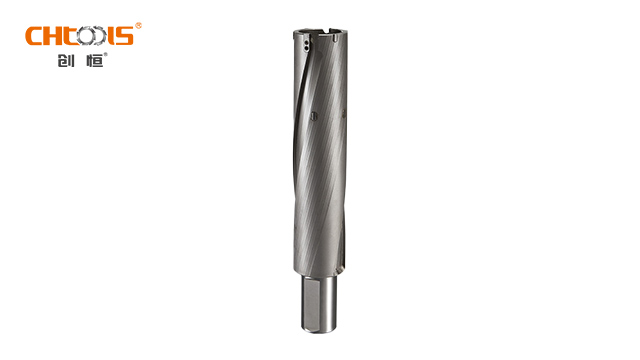
S钻是一种高效能的钻孔工具,其独特的设计和优越的性能,使得S钻在市场上受到普遍关注和认可。刀片通常由高速度钢(HSS)或硬质合金制成,这些材料能够承受高温和高压,确保在钻孔过程中的耐磨性。刀片的设计也...
-
 南通盲孔丝锥经销
发布时间:2026.04.09
表面涂层丝锥是在丝锥基体表面涂覆一层特殊材料的丝锥,涂层的种类丰富多样,如 TiN、TiCN、CrN、TiAlN 等。这些涂层具有不同的特性,TiN 涂层呈金黄色,具有良好的涂层硬度和润滑性,涂层附着...
-
 南通刃倾角丝锥报价
发布时间:2026.04.09
挤压丝锥与常见的切削丝锥不同,它并非通过切除材料来形成螺纹,而是巧妙地利用材料的塑性变形原理,将工件材料挤入特定的螺纹形状中。这种独特的加工方式决定了挤压丝锥主要适用于延伸性良好的材料,并且在通孔和盲...
-
 天津螺旋槽丝锥经销
发布时间:2026.04.08
左旋丝锥与右旋丝锥是螺纹加工中常见的两种工具,其主要区别在于旋转方向与排屑特性。左旋丝锥的螺纹呈逆时针方向旋转,切削时产生的切屑向下排出,适用于通孔加工或需要向下排屑的场合。而右旋丝锥则采用顺时针旋转...
-
湖州刃倾角丝锥批发零售
发布时间:2026.04.07
模具行业的定位螺母加工需要高精度螺母丝锥。模具定位螺母用于保证模具型腔的相对位置精度,螺纹的位置度误差需控制在 0.01-0.02mm 以内。模具专门用的螺母丝锥采用整体磨削工艺,工作部分的径向跳动不...
-
 安徽左旋丝锥非标定制
发布时间:2026.04.07
石油化工行业的高压螺母加工需要耐高压螺母丝锥。石油化工设备中的高压螺母用于管道和压力容器连接,需承受数百公斤的压力,螺纹的密封性能至关重要。高压螺母专门用的丝锥采用梯形螺纹设计,牙型角为 30°,增大...
-
 烟台英制丝锥哪家好
发布时间:2026.04.06
公制丝锥是按照公制螺纹标准进行设计制造的丝锥。公制螺纹在全球范围内应用普遍,具有统一的尺寸规格体系,其螺距、直径等参数都按照特定的标准进行设置。公制丝锥的牙型角通常为 60 度,这种设计使得螺纹连接具...
-
大连挤压丝锥制造厂家
发布时间:2026.04.06
马氏体不锈钢的**度特性对丝锥的刚性提出了更高要求。马氏体不锈钢经过淬火处理后硬度较高,加工时切削力大,普通丝锥容易出现弯曲或断裂现象。直槽丝锥因具有较强的整体刚性,在加工马氏体不锈钢时表现更为稳定。...
-
 山西通孔丝锥非标定制
发布时间:2026.04.05
螺旋槽丝锥的独特之处在于其切削刃呈螺旋状分布。这一巧妙设计让它在加工中展现出诸多优势,尤其擅长加工不通孔螺纹,也就是盲孔。在加工时,切屑会顺着螺旋槽向上排出,有效避免了切屑在孔内残留,极大地提高了螺纹...
-
 聊城螺尖丝锥价格
发布时间:2026.04.05
手用丝锥是丝锥的一种重要类型,主要适用于手动操作场景。在小批量生产或者维修工作中,手用丝锥经常大显身手。它一般由碳素工具钢或合金工具钢通过滚牙(或切牙)工艺制成。与机用丝锥相比,手用丝锥的制造精度可能...
-
 合肥英制丝锥代理
发布时间:2026.04.05
不锈钢薄壁件攻丝更依赖挤压丝锥技术。薄壁不锈钢零件刚性差,采用切削丝锥加工时容易因受力过大而产生变形,影响零件精度。挤压丝锥通过塑性变形形成螺纹,无切屑产生,降低了切削力,非常适合薄壁不锈钢件加工。挤...
-
 德州先端丝锥多少钱
发布时间:2026.04.05
手用丝锥是丝锥的一种重要类型,主要适用于手动操作场景。在小批量生产或者维修工作中,手用丝锥经常大显身手。它一般由碳素工具钢或合金工具钢通过滚牙(或切牙)工艺制成。与机用丝锥相比,手用丝锥的制造精度可能...
-
 舟山反螺旋丝锥非标定制
发布时间:2026.04.05
高速钢丝锥是应普遍的丝锥材质类型之一。高速钢具有较高的硬度、耐磨性和耐热性,能够在较高的切削速度下保持良好的切削性能。高速钢又可细分为 HSS(普通高速钢)、HSS - C(含钴高速钢)、HSS - ...
-
福州螺尖丝锥多少钱
发布时间:2026.04.04
螺母丝锥专为螺母内螺纹加工设计,凭借高效排屑、高精度成型、长寿命三大优势,成为汽车、紧固件、机械制造等行业的理想选择。 螺母丝锥采用全磨制齿形,齿距误差控制在±0.01mm以内,确保螺纹精度达ISO ...
-
沈阳螺旋槽丝锥报价
发布时间:2026.04.04
轮毂丝锥,作为汽车轮毂螺纹加工的主要利器,其设计与性能专为适配轮毂制造与维修场景,具有鲜明特性。轮毂丝锥多采用含钴高速钢材质,这种钢材硬度高达 HRC63 - 66,能有效抵抗加工过程中的磨损。相较于...
-
烟台螺母丝锥非标定制
发布时间:2026.04.04
右旋螺旋容屑槽是丝锥设计中常见的类型,其螺旋方向与丝锥的切削旋向相适配。当丝锥右旋切削时,右旋螺旋容屑槽能巧妙引导切屑沿着螺旋槽有序排出,如同为切屑开辟了一条 “绿色通道”。这种设计在加工韧性材料,如...
-
九江反螺旋丝锥价格
发布时间:2026.04.04
螺旋槽丝锥:作为螺纹加工的工具,螺旋槽丝锥凭借独特的结构设计与材料优势,在金属加工领域占据重要地位。高效排屑,适配复杂工况,螺旋槽丝锥采用**右旋15°-45°螺旋角设计,通过螺旋气流将切屑快速导出,...
-
福州通孔丝锥供应商
发布时间:2026.04.04
铝合金轮毂加工专门用的丝锥注重防粘刀性能。铝合金轮毂质地较软,加工时易产生积屑瘤,导致螺纹表面出现划痕或撕伤,影响装配精度。铝合金轮毂专门用的丝锥表面采用特殊涂层处理,如 CrN 涂层,具有优异的润滑...
-
 九江锂电池钻机制造厂家
发布时间:2026.04.03
在现代工程施工、资源勘探等领域,钻孔作业是一项基础且关键的环节。自动进刀钻机采用了智能控制系统,可精细地控制进刀速度与深度。与传统手动进刀方式相比,它能极大地提升钻孔作业的效率与精度。通过预先设定参数...
-
 辽宁船舶钻机供应商
发布时间:2026.04.03
搭载高性能电机,输出功率可达2500W,能驱动不同规格的钻头。无论是普通碳钢、不锈钢,还是高强度合金钢,磁座钻机都能凭借强大动力,快速穿透。其转速可根据加工材料和钻孔直径灵活调节,范围从80rpm到3...
-
盲孔用丝锥价格
发布时间:2026.04.03
液压系统用密封螺母加工对螺纹表面质量要求较高。密封螺母通过螺纹配合实现液压油密封,任何表面缺陷都可能导致泄漏。密封螺母专门用的丝锥采用超精磨削工艺,切削刃刃口圆角控制在 0.01-0.03mm,避免加...
-
沈阳螺尖丝锥多少钱
发布时间:2026.04.03
公制丝锥是按照公制螺纹标准进行设计制造的丝锥。公制螺纹在全球范围内应用普遍,具有统一的尺寸规格体系,其螺距、直径等参数都按照特定的标准进行设置。公制丝锥的牙型角通常为 60 度,这种设计使得螺纹连接具...
-
辽宁英制丝锥经销
发布时间:2026.04.03
不锈钢盲孔深螺纹加工需采用加长切削锥丝锥。当不锈钢盲孔深度超过 3 倍直径时,普通丝锥的切削锥长度不足,无法有效将切屑排出孔外,容易造成丝锥堵塞。加长切削锥不锈钢丝锥将切削锥长度增加至普通丝锥的 1....
-
 潍坊空心钻制造厂家
发布时间:2026.04.03
铲钻,作为一种高效能的钻孔工具,在现代制造业中发挥着至关重要的作用。其独特的设计和的性能,使得铲钻在金属加工、机械制造等多个领域得到了广泛应用。铲钻由刀杆和可换头部的刀片组成,刀杆柄部有侧固柄和莫氏柄...
-
金华加长丝锥经销
发布时间:2026.04.03
粉末冶金高速钢是通过粉末冶金工艺制成的高性能材质,其内部组织均匀,碳化物分布细密,避免了传统高速钢中碳化物偏析的问题。这种材质制成的丝锥综合了高速钢的韧性和硬质合金的耐磨性,在高温下仍能保持较高的硬度...
-
南京细牙丝锥非标定制
发布时间:2026.04.03
铝合金轮毂加工专门用的丝锥注重防粘刀性能。铝合金轮毂质地较软,加工时易产生积屑瘤,导致螺纹表面出现划痕或撕伤,影响装配精度。铝合金轮毂专门用的丝锥表面采用特殊涂层处理,如 CrN 涂层,具有优异的润滑...
-
 湖州安装螺丝钻制造厂家
发布时间:2026.04.02
高速钢钢板钻是一种专为金属板材加工设计的高效切削工具,广泛应用于建筑、机械制造、汽车工业、船舶制造等领域。其独特的设计和质优的材料赋予了它的加工性能,能够满足高硬度、**度的金属板材钻孔需求。其设计有...