标签列表 - 瑞宏机械(上海)有限公司
-
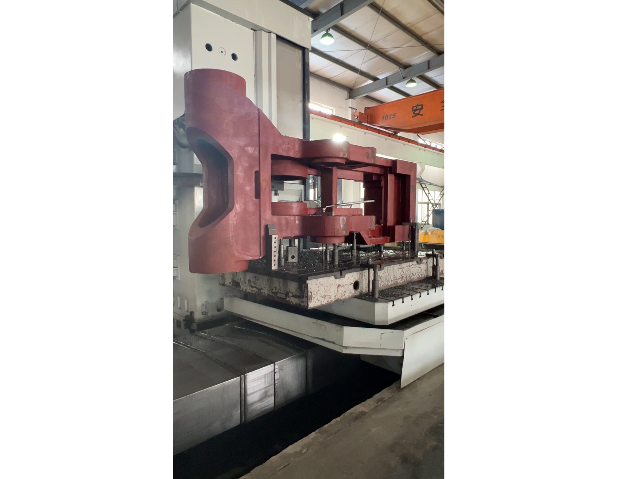 镇江铝件铣加工定制
接下来,我们将探讨微加工策略。这是一种利用极小刀具直径进行加工的技术,刀具直径范围通常在φ1至0mm之间,具有短切削长度、宽范围的外圆缩径能力以及高精度和镀层优化。微加工对机床的要求包括高主轴精度、高转速、CNC控制系统,以及防止主轴伸长的热稳定性。其应用领域普遍,适用于在各种材料上进行型腔加工。在探讨高进给加工策略和微加工策略时,我们不可避免地需要关注切削参数的计算。这些参数对于确保加工效率和精度至关重要。通过这些计算方法和参数的合理设定,我们可以更好地理解和应用高进给加工策略和微加工策略,从而实现高效、精确的加工效果。铣加工刀具选择影响表面质量。镇江铝件铣加工定制铣削加工策略的定义:(1)...
发布时间:2025.08.21 -
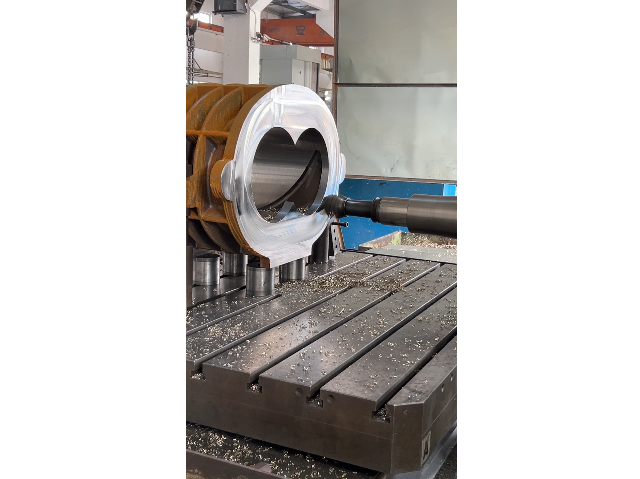 浙江平面铣加工精选厂家
铣削加工需要加工的零件材料硬度较高,难以进行其他加工方式。铣削加工适用于各种硬度的材料,包括金属、塑料和木材等,可以很好地解决这一问题。再次,需要加工的零件数量较大,需要高效率的加工方式。铣削加工具有较高的加工效率,可以通过自动化设备和工艺流程,实现大批量生产,提高生产效率。此外,铣削加工还适用于需要加工多种形状和尺寸的零件,或者需要在同一台设备上完成多种加工操作的场合。铣削加工具有高度的灵活性和通用性,可以根据需要进行不同的切削操作和加工组合,满足各种不同的加工需求。先进铣加工技术提高模具加工精度。浙江平面铣加工精选厂家铣削总结:1)检查机床功率和刚度,以保证所用的铣刀直径能够在机床使用刀具...
-
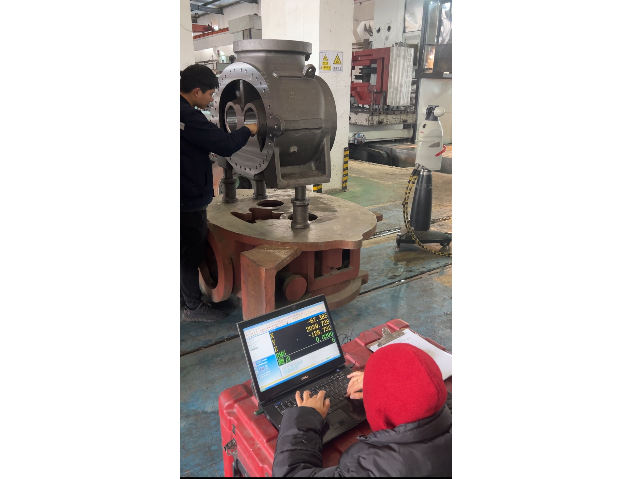 铝车铣加工价格
铣削加工技术概览,从基本到高级,一应俱全!1)铣削基础操作,涵盖平面铣削、铣槽、侧铣以及仿形铣削等主要工艺。2)高级铣削技术,涵盖斜坡铣、螺纹插补、摆线铣削、推拉式仿形铣削、插铣、等高线铣削以及钻削等顶端工艺。铣削加工策略详解:高性能加工,高性能加工策略旨在实现较高的金属切除率。其特点是切削宽度为Dc的1倍,切削深度则为1~5倍Dc,具体数值依据工件材料而定。在这种策略下,刀具需特别设计以应对高切屑负载,从而达成高金属切除率的目标。此外,机床的高稳定性、高功率和高刚性夹紧系统也是不可或缺的。此策略主要适用于大批量生产或单件产品的高金属切除率加工需求。铣加工可实现以铣代磨工艺。铝车铣加工价格数控...
-
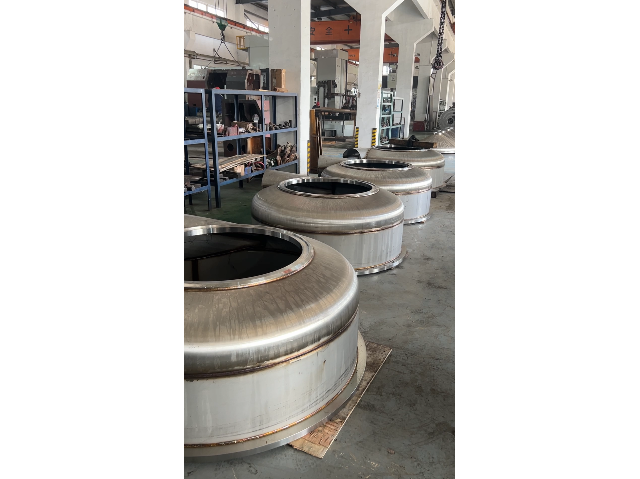 扬州双面铣加工市场价格
强大的监控功能:CNC系统的计算机不*负责控制机床的运动,还具备对机床进行全方面监控的能力。它可以预先对可能导致故障的因素发出警报,从而有效地预防某些故障的发生,确保机床的稳定运行。数控铣削加工工艺详解:数控铣削加工涵盖了多种工艺内容,包括对工件上的曲线轮廓进行铣削,如直线、圆弧、螺纹或螺旋曲线,以及特别由数学表达式给出的非圆曲线与列表曲线的铣削。此外,还包括对具有严格尺寸要求的孔或平面的加工。数控铣削能有效提升生产效率,减轻工人劳动强度,是各类加工任务中的理想选择。数控铣加工精度达高水准,稳定可靠。扬州双面铣加工市场价格此策略主要适用于大批量生产或单件产品的高金属切除率加工需求。1)刀具特性...
-
宁波数控铣加工市价
高效加工生产:数控机床明显减少了零件加工中的机动时间与辅助时间。其主轴转速和进给量的范围远超普通机床,加之出色的结构刚性,使得数控机床能够进行大切削用量的强力切削甚至高速切削,极大地节约了生产时间。智能故障诊断:现代CNC系统,如SINUMERIK80数控系统,通常配备了软件故障查找功能。这一功能不*能检测计算机本身的故障,还能对外部设备进行诊断。通过CRT界面,系统能自动识别并分类故障,从而明显提升检修工作的效率。不断改进铣加工工艺水平。宁波数控铣加工市价加工阶段:在程序执行过程中,数控系统会对程序进行译码、寄存和运算处理,然后向机床的伺服机构发出相应的运动指令。这些指令会驱动机床的各个运动...
-
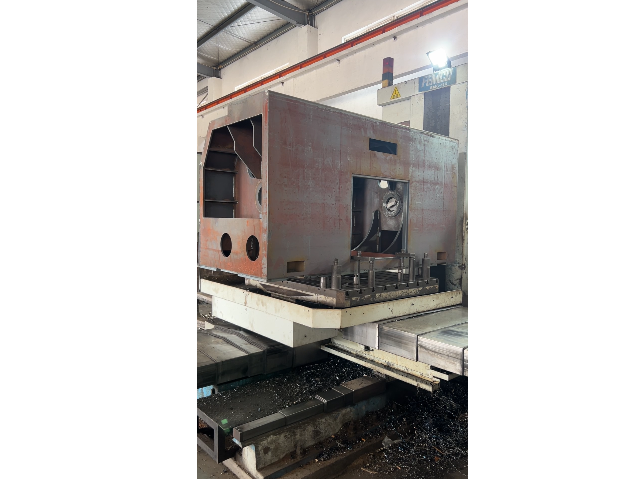 南通龙门铣加工参考价
常见加工设备:1、车床,工作原理:工件旋转,刀具移动切削。应用范围:模具中,常加工圆的铜公,圆的呵芯,缧纹件,以及模胚上的一些配件:如法兰,唧嘴,撑头,限位柱,圆的介子。加工精度:±0.01mm定料注意:圆件注意加长10-20装夹余量。2、铣床,工作原理:工件不同,刀具旋转切削。应用范围:模具的开框,镶件的开粗,以及钻孔:顶小孔,穿丝孔,缧丝底孔,小模的运水孔。加工精度:±0.02mm定料注意:定毛料时单边加大1.5-2.0mm。铣加工中及时清理切屑。南通龙门铣加工参考价高进给加工策略在多种材料上都有普遍的应用,包括从软钢到淬硬钢、钛合金与不锈钢等。它特别适合作为高速加工之前的预加工步骤,同时...
-
湖州铝车铣加工工艺
数控铣削操作要点:1、在铣刀旋转未完全停止前,不能用手去制动。2、铣削中不要用手清理切屑,也不要用嘴吹,以防切屑损伤皮肤和眼睛。3、在机动快速进给时,要把手轮离合器打开,以防手轮快速旋转伤人。4、工作台换向时,须先将换向手柄停在中间位置,然后再换向,不准直接换向。5、铣削键槽轴类或切割薄的工件时,严防铣坏分度头或工作台面。6、工作后,将工作台停在中间位置,升降台落到较低的位置上。7、对于数控立式铣床,工作前应根据工艺要求进行有关工作程序、主轴转速、刀具进给量、刀具运动轨迹和连续越位等项目的预选。将电气旋钮置于“调正”位置进行试车,确认无问题后,再将电气旋钮置于自动或半自动位置进行工作。铣加工刀...
-
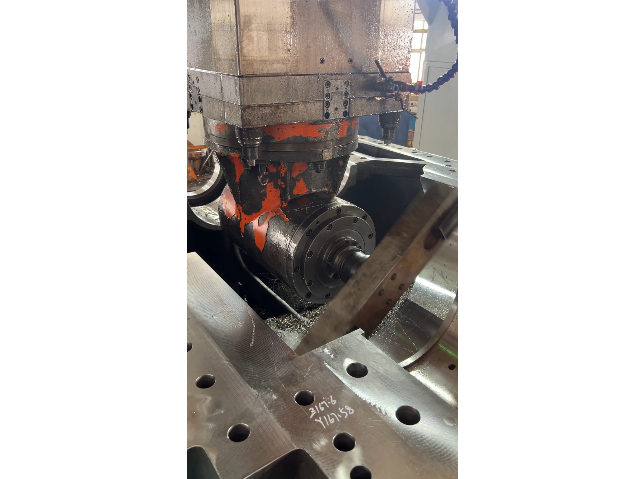 江苏非标铣加工制造
常见加工设备:1、车床,工作原理:工件旋转,刀具移动切削。应用范围:模具中,常加工圆的铜公,圆的呵芯,缧纹件,以及模胚上的一些配件:如法兰,唧嘴,撑头,限位柱,圆的介子。加工精度:±0.01mm定料注意:圆件注意加长10-20装夹余量。2、铣床,工作原理:工件不同,刀具旋转切削。应用范围:模具的开框,镶件的开粗,以及钻孔:顶小孔,穿丝孔,缧丝底孔,小模的运水孔。加工精度:±0.02mm定料注意:定毛料时单边加大1.5-2.0mm。铣加工刀具磨损小,延长使用寿命,降低成本。江苏非标铣加工制造铣削总结:在进行铣削加工时,我们需要注意以下几点以确保较佳加工效果:机床功率与刚度检查:选择铣刀时,应确保...
-
苏州铝车铣加工制造商
铣削加工策略的定义:(1)普通加工:普通加工适用于一般用途,其切削宽度与切削深度比率可灵活调整,以适应不同工序。这种策略主要使用具有较长切削刃和较小芯部直径的刀具,对机床无特别要求,且通常配备基本的CNC技术。其应用领域普遍,包括小批量生产及多种材料加工。(2)高速加工:高速加工策略结合了小的径向切削深度、高切削速度与进给速度。此策略能明显提高材料切除率,同时降低表面粗糙度Ra值。其特点是切削力低、热量传递少、毛刺减少以及高尺寸精度。高速加工需要稳定的刀具、高速CNC控制、高转速机床及快速工作台进给。它特别适用于模具工业中的淬硬钢加工,以及交货时间紧迫的情况。铣加工过程中,精细控制切削路径,优...
-
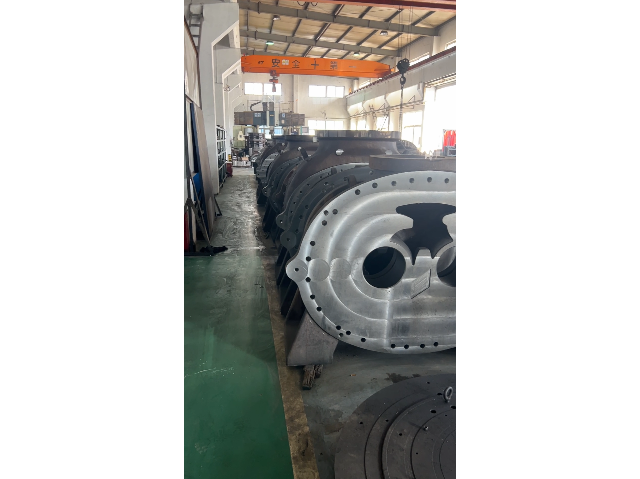 镇江铝车铣加工定制价格
编程阶段紧随准备阶段之后,是数控铣削生产工艺流程中的又一关键环节。在这一阶段,需要依据先前确定的加工工艺信息,精心编写数控加工程序。这些程序是对整个加工工艺过程的详细描述,是后续加工操作的蓝本。同时,还需仔细填写相应的程序单,以便于后续的加工控制与追溯。将精心编写的数控加工程序,通过键盘或其它输入方式,准确无误地输入到数控系统中。如今,借助计算机网络技术的进步,甚至可以直接通过计算机与机床数控系统进行通信(DNC),实现程序的便捷传输。通过铣加工修正零件尺寸偏差。镇江铝车铣加工定制价格铣削加工是一种高效、高精度的金属切削工艺,适用于制造各种复杂形状和尺寸的零件,如平面、沟槽、齿轮等。其特点包括...
-
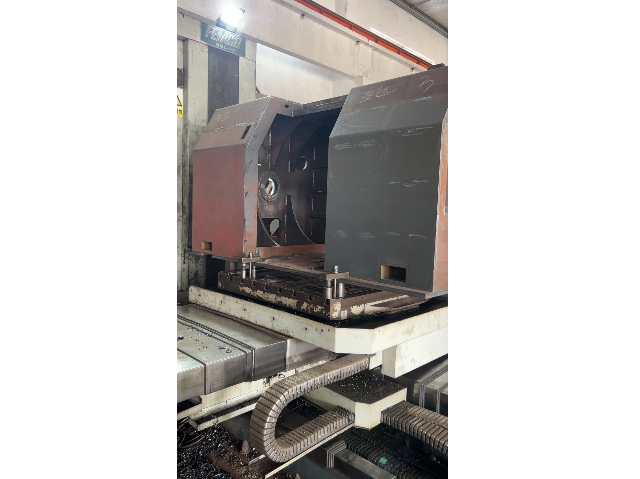 盐城铣加工流程
常见加工设备:1、线割加工,工作原理:利用钼丝的走动,将工件割开。精度高,光洁度好!应用范围:模仁中加工镶件孔,斜顶导向孔,顶小孔。加工异形工件,异形铜公,异形铜公夹板。加工精度:±0.002-0.005mm;加工注意:钼丝直径为0.1-0.3mm,线割时加上火花位会自然形成一个0.2-0.3的R角。设备分类:可以分为快走丝,中走丝,慢走丝。越慢精度越高。2、放电加工,工作原理:工件不动,利用电极的上下运动,腐蚀成形。应用范围:加工已经热处理或刀具无法加工的位置,如深的骨位,异形件。加工精度: ±0.01-0.02mm;加工注意:加工速度与电流量有很大的关系,一般均分为粗幼公,粗公的火花位0....
-
南京数控铣加工精选厂家
数控铣削加工工艺详解:接下来,我们将深入探讨数控铣削加工的各个环节。这一工艺不*涉及铣床的操作,还包括刀具的选择、切削参数的设定以及加工过程的监控等多个方面。通过全方面解析数控铣削加工工艺,我们将更好地理解其背后的科学原理和技术要求,从而为实际生产中的问题提供有效的解决方案。近年来,中国数控机床行业在政策扶持和企业创新推动下,发展迅猛,行业规模持续扩大。2019年,该产业规模已达3270亿元。展望未来,随着5G设备、新能源汽车、智能穿戴设备等新兴领域的蓬勃发展,数控机床产业将迎来更为广阔的发展空间。预计到2022年,产业规模将攀升至4024.3亿元,以8.2%的年复合增长率实现快速增长。铣加工...
-
绍兴大型铣加工生产厂家
铣削加工需要加工的零件材料硬度较高,难以进行其他加工方式。铣削加工适用于各种硬度的材料,包括金属、塑料和木材等,可以很好地解决这一问题。再次,需要加工的零件数量较大,需要高效率的加工方式。铣削加工具有较高的加工效率,可以通过自动化设备和工艺流程,实现大批量生产,提高生产效率。此外,铣削加工还适用于需要加工多种形状和尺寸的零件,或者需要在同一台设备上完成多种加工操作的场合。铣削加工具有高度的灵活性和通用性,可以根据需要进行不同的切削操作和加工组合,满足各种不同的加工需求。传统铣加工向高速铣发展。绍兴大型铣加工生产厂家铣床一保作业范围:1、清洗调整工作台、丝杆手柄及柱上镶条;2、检查、调整离合器;...
-
金华CNC铣加工价格
数控铣削简介:数控铣床作为数控机床的重要一环,其地位不容忽视。铣削加工是一种常见的切削加工方法,通过刀具的主运动和工件的进给运动来完成切削。这种加工方式在铣床上或铣镗床上进行,主要依赖铣刀或镗刀等工具进行金属切削。其明显特点是高精度、高效率的加工方式,使得铣削加工在金属切削领域占据举足轻重的地位。数控铣床的构成:现代数控铣床与其他数控设备相似,主要由数控系统、伺服系统和机床本体三大部分组成。这些组件协同工作,确保了数控铣床的高效、精确加工能力。选择合适的铣削速度很关键。金华CNC铣加工价格常见加工设备:1、线割加工,工作原理:利用钼丝的走动,将工件割开。精度高,光洁度好!应用范围:模仁中加工镶...
-
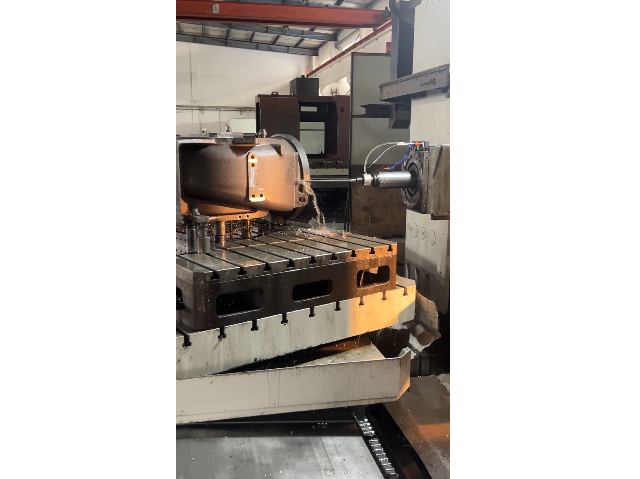 上海铝件铣加工原理
铣削要点汇总:在铣削过程中,需要综合考虑多个因素以确保高效且安全的加工。这些要点包括:确保机床具有足够的功率和刚度,以便所选铣刀直径能在机床使用时的悬伸尽可能短,从而减少不必要的振动。选择适当的铣刀齿数,避免在加工时因过多刀片同时与工件啮合而引发振动。同时,在铣削狭窄工件或型腔时,要确保有足够的刀片与工件啮合,以保证加工质量。设定合适的每齿进给量,以确保在切屑足够厚时获得良好的切削效果,进而减少刀具磨损。推荐使用正前角槽型刀片,以实现平稳的切削并降低功率消耗。根据工件宽度选择合适的铣刀直径,以确保加工效果和刀具寿命。设定正确的主偏角,通常45度适用于一般铣削情况。精确调整铣刀位置,确保其与工件...
-
苏州铣加工
微加工。微加工是一种采用极小刀具直径的加工策略,刀具直径范围通常在φ1至0mm之间。这种策略的特点是切削长度短,但外圆缩径范围宽,同时具备高精度和镀层特性。机床方面,微加工要求主轴具有高精度、高转速,以及良好的CNC控制和热稳定性,以防止主轴伸长。其应用领域普遍,适用于在多种材料上进行各种型腔加工。切削参数的计算公式是微加工中不可或缺的一环。通过合理的切削参数,可以确保加工的精确度和效率。这些参数包括切削深度、进给速度以及切削速度等,它们的选择直接影响着加工质量和生产效率。卧式铣床高效加工,产能可观。苏州铣加工操作规程:1、铣削不规则的工件及使用虎钳、分度头及专门使用夹具持工件时,不规则工件的...
-
湖州龙门铣加工
铣削加工是一种高效、高精度、高质量的金属切削工艺,适用于各种具有复杂形状和尺寸的零件制造。随着制造业的不断发展,铣削加工将继续发挥重要作用,并不断推动制造业的进步和发展。特征:①铣刀各刀齿周期性地参与间断切削。②每个刀齿在切削过程中的切削厚度是变化的。③每齿进给量αf(毫米/齿),表示铣刀每转过一个刀齿的时间内工件的相对位移量。铣削加工是机械加工领域中常见的一种加工方法,具有高效、高精度等特点,在工业生产和制造中应用普遍。通过铣加工修正零件尺寸偏差。湖州龙门铣加工高进给加工策略在多种材料上都有普遍的应用,包括从软钢到淬硬钢、钛合金与不锈钢等。它特别适合作为高速加工之前的预加工步骤,同时也可用于...
-
舟山深孔钻铣加工参考价
加工工艺:(1)工件上的曲线轮廓,直线、圆弧、螺纹或螺旋曲线、特别是由数学表达式给出的非圆曲线与列表曲线等曲线轮廓。(2)已给出数学模型的空间曲线或曲面。(3)形状虽然简单,但尺寸繁多、检测困难的部位。(4)用普通机床加工时难以观察、控制及检测的内腔、箱体内部等。(5)有严格尺寸要求的孔或平面。(6)能够在一次装夹中顺带加工出来的简单表面或形状。(7)采用数控铣削加工能有效提高生产率、减轻劳动强度的一般加工内容。铣加工时考虑材料热处理影响。舟山深孔钻铣加工参考价蚀纹前的准备:1、工件需要蚀纹的位置不能有火花纹与刀纹。2、如工件还得进行另外的表面处理,如氮化,应先做好蚀纹工序。3、一般深度的蚀纹...
-
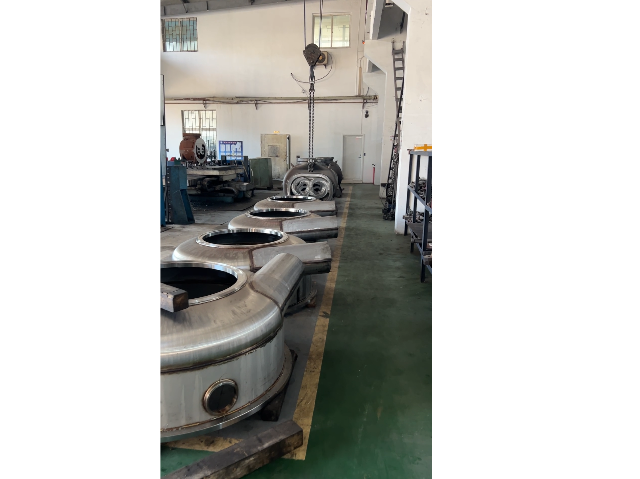 南京高精度铣加工精选厂家
钳工:模具制作师傅的统称,只不过,现在整个模具的生产流程分工很细,如铣床,磨床都有专业的技师。所以钳工狭义的主要是指整个模具进度跟进,与然后安装,调试的模具师傅。锉刀正确使用:1锉刀的选择:锉刀的粗细,是根据加工工件的性质,加工余量,尺寸精度和表面粗糙度来决定的。粗锉刀,用于软金属,加工余量大,精度等级低,表面粗糙度大的工件。细锉刀,用于加工余量小,精度等级高,表面精糙度小的工作。2平面的锉削:锉削平面,常用直锉法,交叉锉法,顺向锉法,推锉法。合理设计铣加工工装夹具。南京高精度铣加工精选厂家此策略主要适用于大批量生产或单件产品的高金属切除率加工需求。1)刀具特性:专门设计的刀尖、极短的切削长度...
-
苏州铝件铣加工价位
编程阶段紧随准备阶段之后,是数控铣削生产工艺流程中的又一关键环节。在这一阶段,需要依据先前确定的加工工艺信息,精心编写数控加工程序。这些程序是对整个加工工艺过程的详细描述,是后续加工操作的蓝本。同时,还需仔细填写相应的程序单,以便于后续的加工控制与追溯。将精心编写的数控加工程序,通过键盘或其它输入方式,准确无误地输入到数控系统中。如今,借助计算机网络技术的进步,甚至可以直接通过计算机与机床数控系统进行通信(DNC),实现程序的便捷传输。铣加工可实现以铣代磨工艺。苏州铝件铣加工价位铣削加工技术概览,从基本到高级,一应俱全!1)铣削基础操作,涵盖平面铣削、铣槽、侧铣以及仿形铣削等主要工艺。2)高级...
-
扬州数控铣加工供应厂家
尽管具体的计算公式可能因不同的材料和加工需求而有所不同,但以下是一些常见的切削参数计算方法,供读者参考:进给速度的计算:进给速度是影响加工效率的关键因素。它通常根据刀具直径、工件材料、切削深度以及机床性能进行综合计算。合理的进给速度可以在保证加工质量的同时,提高生产效率。切削深度的设定:切削深度是指每次切削时刀具切入工件的深度。它需要根据工件材质、刀具性能以及机床刚度等因素进行合理设定。过深的切削可能导致刀具损坏或工件表面质量下降。切削速度的选择:切削速度直接影响切削过程中的热量产生和刀具磨损。选择适当的切削速度需要综合考虑工件材料、刀具材质以及机床的转速范围。铣加工刀具选择影响表面质量。扬州...
-
苏州数控铣加工价格
接下来,我们将探讨微加工策略。这是一种利用极小刀具直径进行加工的技术,刀具直径范围通常在φ1至0mm之间,具有短切削长度、宽范围的外圆缩径能力以及高精度和镀层优化。微加工对机床的要求包括高主轴精度、高转速、CNC控制系统,以及防止主轴伸长的热稳定性。其应用领域普遍,适用于在各种材料上进行型腔加工。在探讨高进给加工策略和微加工策略时,我们不可避免地需要关注切削参数的计算。这些参数对于确保加工效率和精度至关重要。通过这些计算方法和参数的合理设定,我们可以更好地理解和应用高进给加工策略和微加工策略,从而实现高效、精确的加工效果。选择合适的铣削速度很关键。苏州数控铣加工价格铣削加工策略的定义:(1)普...
-
金华异形件铣加工供应
加工工艺:(1)工件上的曲线轮廓,直线、圆弧、螺纹或螺旋曲线、特别是由数学表达式给出的非圆曲线与列表曲线等曲线轮廓。(2)已给出数学模型的空间曲线或曲面。(3)形状虽然简单,但尺寸繁多、检测困难的部位。(4)用普通机床加工时难以观察、控制及检测的内腔、箱体内部等。(5)有严格尺寸要求的孔或平面。(6)能够在一次装夹中顺带加工出来的简单表面或形状。(7)采用数控铣削加工能有效提高生产率、减轻劳动强度的一般加工内容。铣加工过程严格执行标准。金华异形件铣加工供应本文介绍了铣削加工的定义,常见的铣削机床及其分类,以及常用的铣削加工方法。铣削加工是机械加工中常用的一种方法,具有高效、高精度、灵活等优点,...
-
铝件铣加工精选厂家
精度校正:铣床X轴校正,稍微放松4根螺栓,但需确定4根螺栓仍存有部分的磨擦阻力,此时利用头部旋转螺栓调整左右角度。过程中须置百分表于主轴端面以测量工作台之正确位置。铣床Y轴校正,稍微放松3根螺栓,但须确定3根螺栓不能太松,以利做微调的工作,此时利用臂旋转螺栓置一百分表于主轴端面以测量工作台之正确位置。铣床水平校正,放置水平仪在工作台面上。检察水平仪A点和B点,容许值在0.06mm/m。如果需要可安置垫片在机床下。铣加工设备,高效节能,降低生产成本。铝件铣加工精选厂家常见加工设备:1、车床,工作原理:工件旋转,刀具移动切削。应用范围:模具中,常加工圆的铜公,圆的呵芯,缧纹件,以及模胚上的一些配件...
-
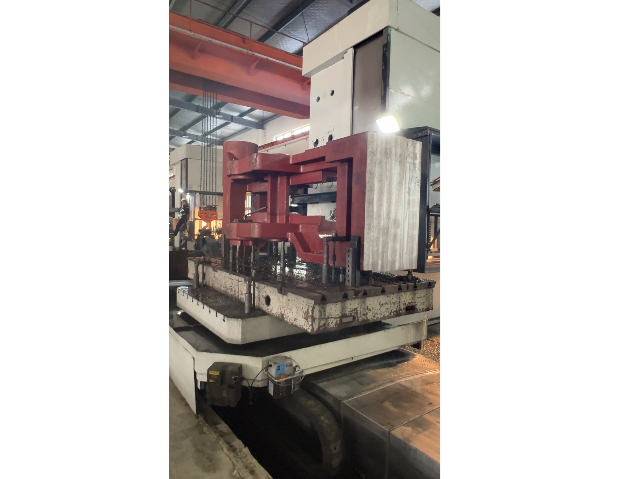 无锡铣加工供应商
高速加工,是结合使用小的径向切削深度、高的切削速度与进给速度的加工策略;根据采用的方法、可达到很高的材料切除率和较低的Ra值。这个策略的典型特征是切削力低、传递到刀具和工件上的热量少、毛刺的形成减少和工件的尺寸精度高;在高速加工下,使用比普通加工更快的切削速度,可以达到高金属切除率与好的表面粗糙度。1)刀具特性:稳定(芯部直径较大和切削长度较短),清晰且成形良好的容屑空间,有利于良好的排屑,镀层。2)应用领域:模具工业的淬硬钢 (48-62 HRC) 进行半精加工与精加工,交货时间短。当使用正确刀具与先进的加工方法时,这项技术也可以应用在许多其他材料上。3)机床要求:高速的 CNC 控制、高转...
-
苏州全自动铣加工厂家
高速加工,是结合使用小的径向切削深度、高的切削速度与进给速度的加工策略;根据采用的方法、可达到很高的材料切除率和较低的Ra值。这个策略的典型特征是切削力低、传递到刀具和工件上的热量少、毛刺的形成减少和工件的尺寸精度高;在高速加工下,使用比普通加工更快的切削速度,可以达到高金属切除率与好的表面粗糙度。1)刀具特性:稳定(芯部直径较大和切削长度较短),清晰且成形良好的容屑空间,有利于良好的排屑,镀层。2)应用领域:模具工业的淬硬钢 (48-62 HRC) 进行半精加工与精加工,交货时间短。当使用正确刀具与先进的加工方法时,这项技术也可以应用在许多其他材料上。3)机床要求:高速的 CNC 控制、高转...
-
镇江异形件铣加工市价
关于铣削加工,你是否已全方面了解?接下来,我们将深入探讨铣削的各种加工方法。01 铣削加工方法:1)铣削基本加工,涵盖了平面铣削、铣槽、侧铣以及仿形铣削等多个方面。02 先进铣削加工方法,接下来,我们将进一步探讨铣削的先进加工方法,包括斜坡铣、螺纹插补、摆线铣削、推拉式仿形铣削、插铣、等高线铣削以及钻削等多个领域。铣削加工策略的定义:铣削加工策略可分为多种类型,每种类型都有其特定的应用场景和要求。在微加工领域,由于刀具直径极小,因此对切削参数的精确控制显得尤为重要。铣加工技术,实现零件复杂结构一次成型。镇江异形件铣加工市价数控铣削的明显特点:数控铣削作为一种高效的金属切削工艺,具有诸多明显特点...
-
嘉兴双面铣加工市场价格
铣削加工是一种高效、高精度、高质量的金属切削工艺,适用于各种具有复杂形状和尺寸的零件制造。随着制造业的不断发展,铣削加工将继续发挥重要作用,并不断推动制造业的进步和发展。特征:①铣刀各刀齿周期性地参与间断切削。②每个刀齿在切削过程中的切削厚度是变化的。③每齿进给量αf(毫米/齿),表示铣刀每转过一个刀齿的时间内工件的相对位移量。铣削加工是机械加工领域中常见的一种加工方法,具有高效、高精度等特点,在工业生产和制造中应用普遍。铣加工设备,支持多轴联动,满足复杂加工需求。嘉兴双面铣加工市场价格铣削加工的主要特点是可以进行高速切削,加工效率高,加工精度高,表面质量好,且能够加工复杂的形状和尺寸。因此,...
-
镇江铣加工市场价格
铣削加工策略的定义:(1)普通加工,普通加工策略适用于一般用途,其切削宽度与切削深度比率可灵活调整,以适应不同工序需求。在这种策略下,所使用的刀具具有较长的切削刃和较小的芯部直径,对精度要求不高。机床方面无特别要求,通常配备基本的CNC技术。其应用领域普遍,包括小批量生产以及多种材料加工。(2)高速加工,高速加工策略的特点在于小径向切削深度、高切削速度与进给速度的结合。这种策略能实现高材料切除率和低Ra值,同时降低切削力和热量,减少毛刺,提高尺寸精度。高速加工需要稳定的刀具、高速CNC控制、高转速机床和工作台高进给速度。铣加工可加工多种类型材料。镇江铣加工市场价格铣削加工方法概览:铣削作为一种...
-
浙江主轴铣加工价位
加工工艺:(1)工件上的曲线轮廓,直线、圆弧、螺纹或螺旋曲线、特别是由数学表达式给出的非圆曲线与列表曲线等曲线轮廓。(2)已给出数学模型的空间曲线或曲面。(3)形状虽然简单,但尺寸繁多、检测困难的部位。(4)用普通机床加工时难以观察、控制及检测的内腔、箱体内部等。(5)有严格尺寸要求的孔或平面。(6)能够在一次装夹中顺带加工出来的简单表面或形状。(7)采用数控铣削加工能有效提高生产率、减轻劳动强度的一般加工内容。定期校准铣床确保加工精度。浙江主轴铣加工价位高进给加工,高进给加工策略注重的是高效的加工速度和进给率。通过优化刀具路径和机床性能,实现快速且精确的铣削作业。这种策略常用于追求高生产效率...