商机详情 -
四川铣加工工艺参数
多轴联动铣加工是一种能够实现多方向、多角度同时加工的技术,适用于复杂曲面和结构的零件制造。在实际生产中,这种加工方式通过多轴设备的协调运动,能够完成传统单轴或双轴设备难以实现的加工路径,极大地丰富零件的几何形状表现。想象一下,在航空发动机叶片的加工过程中,多轴联动技术使刀具能够灵活绕工件旋转,确保每一个细节都能被精确切削,提升零件的几何精度和表面质量。相比传统铣削,多轴联动减少了工件的装夹次数,降低了人为误差,也缩短了加工周期,提高了生产的连贯性和稳定性。应用场景较广,涵盖了汽车发动机缸体、变速箱齿轮、模具制造等领域,尤其适合复杂结构和曲面零件的生产。通过计算机数控系统的编程,能够实现路径的精细规划,满足不同材质和形状的加工需求。瑞宏机械在这一领域积累了丰富经验,配备了多轴联动设备,能够承接多种复杂零件的加工任务。公司依托成熟的工艺流程和严格的质量管理,确保每一件产品都符合客户的技术要求。自动化铣加工通过智能控制系统,实现连续作业,大幅提高生产效率和加工一致性。四川铣加工工艺参数
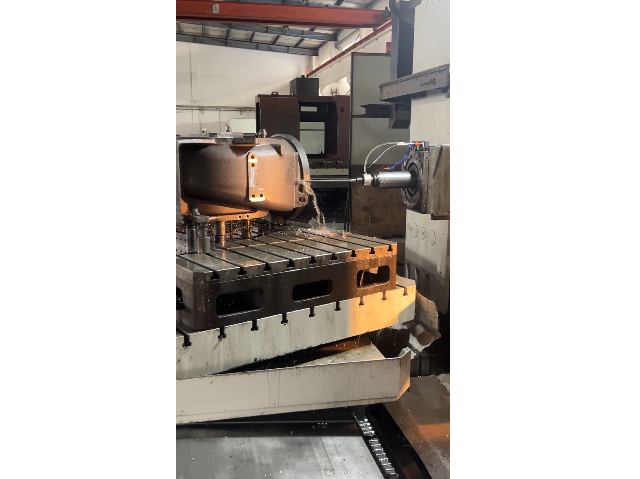
铣削要点概览:在铣削过程中,需注意以下几点以确保加工质量和刀具寿命:仔细检查机床的功率和刚度,确保所选铣刀直径与机床相适应,并尽量缩短刀具悬伸。选择适当齿数的铣刀,避免在加工时因过多刀片同时与工件啮合而引发振动。在铣削狭窄工件或型腔时,需确保有足够的刀片与工件啮合。设定合适的每齿进给量,以确保在切屑足够厚时获得良好的切削效果,从而减少刀具磨损。推荐使用正前角槽型刀片,以实现平稳切削并降低功率消耗。根据工件宽度选择合适的铣刀直径。确立正确的主偏角,通常45度适用于一般铣削情况。精确调整铣刀位置,确保其与工件正确啮合。只在必要时使用切削液,因为干铣通常能延长刀具的使用寿命。江苏自动化铣加工原理铣加工设备,高效节能,降低生产成本。
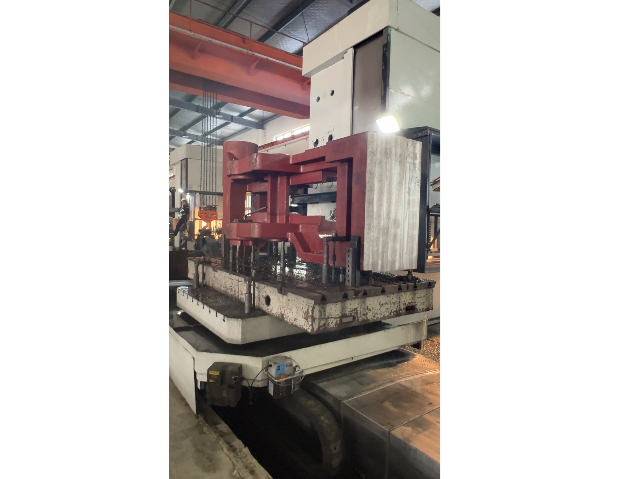
铣加工是通过旋转刀具对工件进行切削,以实现零件的成形和尺寸精度的一种机械加工方法。这种工艺因其高效、精确和灵活性而被普遍应用于各个行业。瑞宏机械(上海)有限公司作为一家专业从事铣加工的企业,以其先进的设备和技术为基础,为多个行业提供优良的铣加工解决方案。本文将详细探讨铣加工适用于哪些类型的产品。一、汽车行业汽车制造是铣加工较普遍应用的行业之一。在汽车生产过程中,许多关键部件都需要经过铣削,以确保它们的尺寸精度和表面质量。发动机部件:发动机缸体、气缸盖和曲轴等部件均需进行铣削,以达到所需的形状和尺寸。这些部件要求严格的公差,以确保发动机性能和效率。底盘结构件:底盘上的连接部件,如支架和悬挂系统组件,也常常需要通过铣削来实现强度高和良好的配合。内饰零件:汽车内饰中使用的塑料或金属零件,如仪表盘框架、门把手等,也可以通过铣削来实现复杂形状。二、航空航天行业航空航天工业对零部件有着较高的要求,因此对精密加工技术有着更高的需求。铣加工在这一领域发挥着重要作用:结构组件:飞机机身、翼梁等结构组件需要承受巨大的压力与应力,通过铣削可以确保其在飞行过程中的安全性与稳定性。
模具零件的铣加工是制造过程中极具技术含量的环节,直接影响模具的使用寿命和成型质量。模具零件通常形状复杂,尺寸要求严格,涉及多种铣削工艺,包括平面铣削、轮廓铣削以及细节的钻孔与镗孔。加工时,数控铣床通过计算机程序精确控制刀具轨迹,实现复杂曲面的高精度加工。模具材料多为高硬度合金或钢材,铣削过程中需合理调整切削参数,防止工件变形和刀具损坏。多轴联动设备的应用,使得复杂结构的模具零件能够一次装夹完成多面加工,减少误差积累,提高加工效率。自动换刀系统支持多工序连续作业,提升生产节奏。模具零件的加工既注重尺寸精度,还需保证表面质量和形状一致性,以确保模具成型产品的稳定性和质量。瑞宏机械(上海)有限公司在模具零件加工领域积累了丰富经验,拥有多台先进的数控铣床和加工中心,能够应对各种复杂模具零件的加工需求。公司通过严格的工艺流程和质量管理,确保每一件模具零件都符合设计要求,助力客户实现产品的高效成型和长久使用。涡轮机叶片铣加工过程中,曲面光滑度和尺寸公差控制直接关系到叶片的气动性能和耐用性。
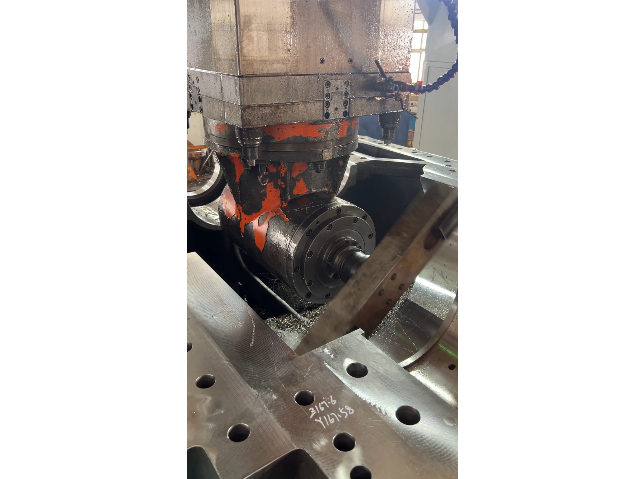
硬质材料的铣加工因其材料本身的高硬度和韧性,通常面临更高的技术挑战。此类材料包括强度高的合金、工具钢等,广泛应用于模具制造、航空航天等领域。加工硬质材料时,刀具磨损速度较快,加工过程中需要精确调节切削参数以延长刀具寿命并保证工件表面质量。逆铣工艺在硬质材料加工中较为常见,因为它有助于减少切削力和加工振动,从而提升加工稳定性。数控铣床的应用使得复杂形状和细节的硬质材料零件得以高效加工,结合自动换刀系统,能够实现多工序的连续作业,提升生产效率。在实际操作中,合理选择刀具材质和涂层,以及优化切削速度和进给量,是确保加工质量的关键。硬质材料的铣削要求尺寸精确,还需保证表面无裂纹、无烧伤,满足后续使用的性能需求。加工设备的刚性和稳定性同样重要,能够有效抑制振动,保证加工过程的顺畅。铣加工过程中,严格控制切削力,防止零件变形。江苏自动化铣加工原理
铣加工与检测环节紧密相连。四川铣加工工艺参数
铣加工报价并非单一数字,而是多种因素综合作用的结果。影响报价的关键因素包括工件的材质、尺寸、复杂程度以及加工工艺的难度。不同材质的工件在切削过程中对刀具的磨损和加工参数有不同要求,硬质材料通常需要更耐用的刀具和更细致的加工方案,这会增加加工成本。工件尺寸和形状的复杂性直接影响加工时间和设备使用效率,复杂的轮廓和深槽加工需要更多的程序编制和刀具更换,进而影响报价。加工精度的要求也会对报价产生影响,较高的精度通常意味着更严格的工艺控制和更多的检测环节。设备类型的选择同样关键,立式铣床适合平面和简单轮廓加工,卧式铣床则适合深槽和复杂批量生产,数控铣床和加工中心能够实现自动换刀和多工序连续加工,提升加工效率但设备成本较高。此外,订单量和交货周期也会影响报价,批量加工通常能分摊设备调试和编程成本,缩短交货时间可能需要加班或调整生产计划。报价反映了加工的直接成本,也体现了技术支持、质量保障和售后服务的综合价值。四川铣加工工艺参数