-
 苏州CNC镗加工供应
发布时间:2025.03.23
刀具夹持方式的选用:刀具的夹持稳定性和工件的稳固性,在内孔加工中也非常重要,它决定了加工时振动的量级,并决定这种振动是否会加大。刀杆的夹紧单元满足所推荐的长度、表面粗糙度和硬度是非常重要的。刀杆的夹紧...
-
 宁波电焊接
发布时间:2025.03.23
不锈钢的焊接方法与注意事项:不锈钢的焊接工艺和焊接方法的选择,与被焊工件的材质、牌号、化学成分、焊件结构类型以及焊接性能要求等紧密相关。在操作时,必须综合考虑这些因素来确定较适合的焊接方法。常见的焊接...
-
 湖州固态焊接工艺
发布时间:2025.03.22
方法:手工焊(MMA):手工焊是一种非常普遍的、易于使用的焊接方法。电弧的长度靠人的手进行调节,它决定于电焊条和工件之间缝隙的大小。同时,当作为电弧载体时,电焊条也是焊缝填充材料。这种焊接方法很简单,...
-
 金华刨台铣镗加工价格
发布时间:2025.03.22
镗孔方式,镗孔涉及三种不同的加工方式:工件旋转,刀具作进给运动:在这种方式下,孔的轴心线与工件的回转轴线保持一致。孔的圆度主要受机床主轴回转精度的影响,而轴向几何形状误差则与刀具进给方向和工件回转轴线...
-
 金华粗镗加工市场价格
发布时间:2025.03.22
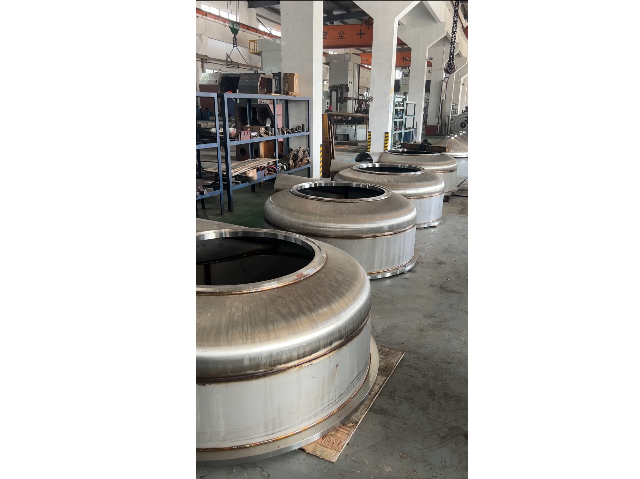
镗孔工艺:镗孔是一种通过切削刀具在预制孔基础上进行扩孔的加工方法。这种工艺既可以在专业的镗床上进行,也可以在车床上完成。镗孔的三种方式:镗孔工艺包含三种不同的加工方式。1)工件旋转,刀具作进给运动。这...
-
上海高速钻镗加工生产厂家
发布时间:2025.03.22
镗孔加工过程中,孔加工后的尺寸、形位及表面质量变化都可能引发加工误差。这些误差主要受到以下因素的影响:刀杆的长径比过大或悬伸过长、刀片材质与工件材质的不匹配、镗削用量的不合理、余量调整分配的不恰当、初...
-
 江苏数控铣加工行价
发布时间:2025.03.21
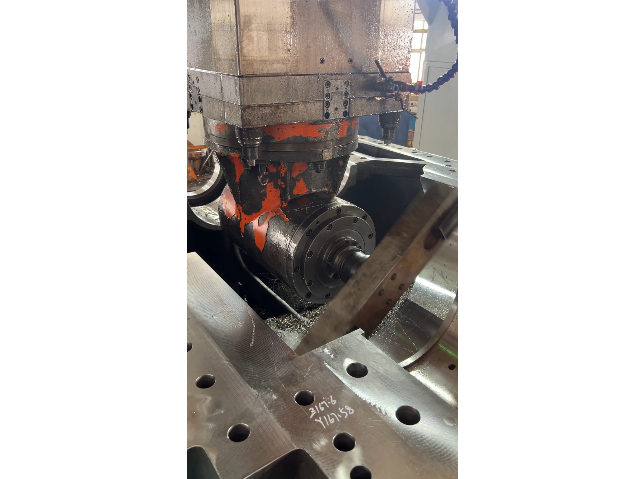
按控制方式分类:可分为仿形铣床、程序控制铣床和数控铣床等。按布局形式和适用范围分类:主要的有升降台铣床、龙门铣床、单柱铣床和单臂铣床、仪表铣床、工具铣床等。(1)升降台铣床有多功能式、卧式和立式几种,...
-
 金华汽车零配件机加工
发布时间:2025.03.21
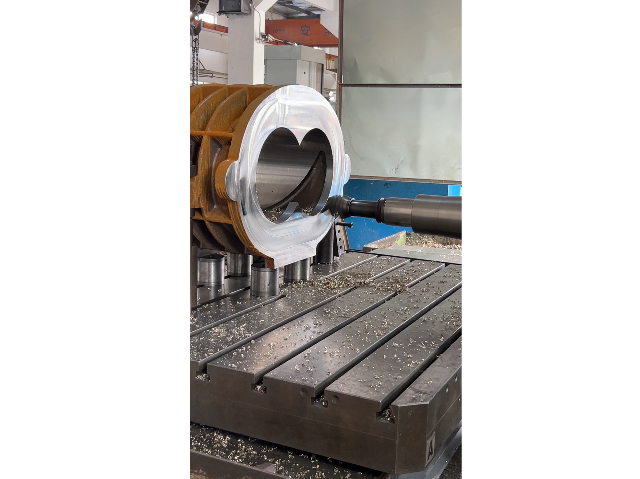
机械加工的基本概念:机械加工是一种通过去除材料来制造零件、工具和仪器的技术性过程。这个过程通常涉及使用各种机床,如铣床、车床和钻床,通过精确的切割和成形操作将原材料转化为所需的形状和尺寸。在制定机械加...
-
 江苏气压焊接方法
发布时间:2025.03.21
钨极惰性气体保护电焊:钨极惰性气体保护焊,简称TIG焊,是一种常见的焊接方法。它包括手工焊、半自动焊和自动焊三种形式。在不锈钢的焊接中,钨极氩弧焊的应用尤为普遍。由于其适应于各种位置的焊接,且通常不会...
-
安徽镗加工生产厂家
发布时间:2025.03.20
镗铣的工作流程:1.准备工作:首先,需要选择合适的刀具和夹具,将待加工的工件固定在机床上。2.对刀操作:调整刀具与工件的相对位置,确保切削深度和宽度符合加工要求。3.开始加工:启动机床,使刀具旋转并沿...
-
 南京切槽镗加工工艺
发布时间:2025.03.20
单刃镗刀:单刃镗刀刀头结构与车刀类似,刀头装在刀杆中,根据被加工孔孔径大小,通过手工操纵,用螺钉固定刀头的位置。刀头与镗杆轴线垂直可镗通孔,倾斜安装可镗盲孔。单刃镗刀结构简单,可以校正原有孔轴线偏斜和...
-
 盐城全自动铣加工
发布时间:2025.03.20
铣削加工方法全方面解析。铣削,作为机械加工中的一种重要方法,其应用普遍且多样化。它涵盖了平面铣削、铣槽、侧铣以及仿形铣削等多种加工方式。这些不同的加工方法,使得铣削成为金属加工行业中不可或缺的一环。复...
-
 台州盲孔镗加工定制价格
发布时间:2025.03.20
镗削时,工件安装在机床工作台或机床夹具上,镗刀装夹在镗杆上(也可与镗杆制成整体),由主轴驱动旋转。当采用镗模时,镗杆与主轴浮动联接,加工精度取决于镗模的精度;不采用镗模时,镗杆与主轴刚性联接,加工精度...
-
 湖州铝合金零件机加工制造
发布时间:2025.03.20
程序格式:常规加工程序由开始符(单列一段)、程序名(单列一段)、程序主体和程序结束指令(一般单列一段)组成。程序的然后还有一个程序结束符。程序开始符与程序结束符是同一个字符:在ISO代码中是%,在EI...
-
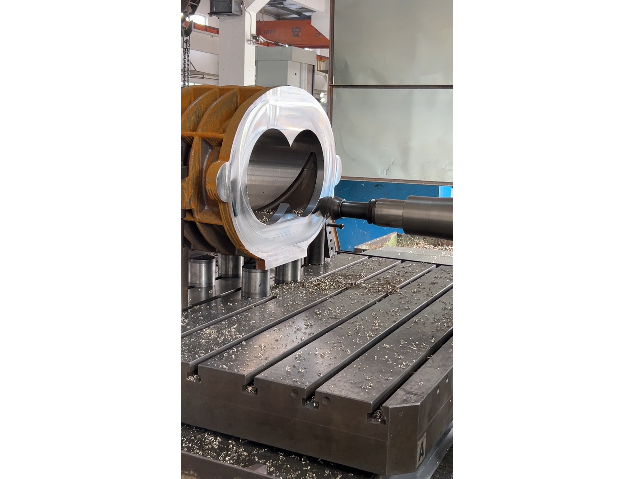 铸钢件镗加工流程
发布时间:2025.03.19
用于钢制镗刀杆的镗刀片型号有:CNMG332、CNMG432和CNMG542;DNMG332和DNMG442;SNMG432;TNMG332和TNMG432;VNMG332和VNMG432;WNMG3...
-
台州五轴机加工生产厂家
发布时间:2025.03.19
机加工注意事项:1、操作人员应按照规定要求进行操作,如要离开机床,那么应关闭气源、电源,不能让机床处于无人状态;2、机床不能超负荷、超性能使用,及时进行预防性维修及设备保养;3、刀具、工件等应正确进行...
-
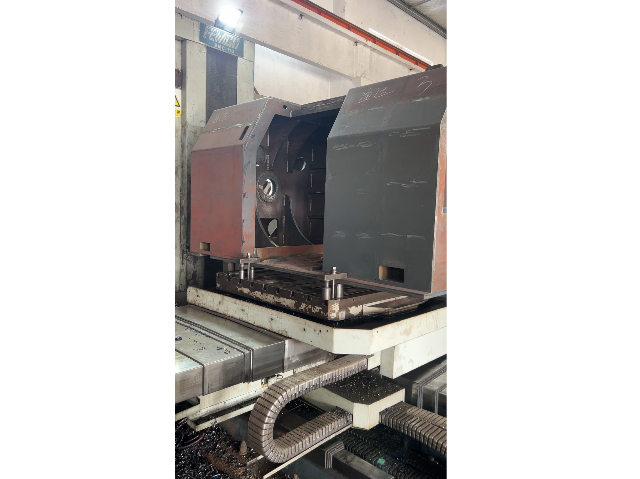 金华五金配件机加工价位
发布时间:2025.03.19
数控加工(numerical control machining),是指在数控机床上进行零件加工的一种工艺方法,数控机床加工与传统机床加工的工艺规程从总体上说是一致的,但也发生了明显的变化。用数字信息...
-
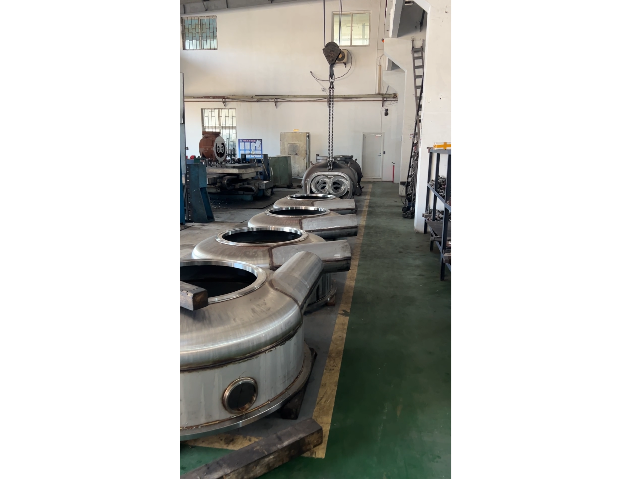 台州数控镗加工市场价格
发布时间:2025.03.19
内孔加工的一般规则是:1、使刀具悬伸较小并选择尽可能大的刀具尺寸,以便获得较高的加工精度及稳定性。2、由于受加工零件孔径的空间限制,刀具尺寸的选择也会受到限制,加工时还须考虑到排屑和径向移动。3、为确...
-
上海深孔钻铣加工供应商
发布时间:2025.03.19
特点:铣削加工不*效率高,能在短时间内完成大量切削工作,而且精度也相当可观,能够达到较高的尺寸精度和表面光洁度。此外,其适用范围普遍,无论是金属还是非金属材料,都能通过铣削实现精确加工。设备与工具介绍...
-
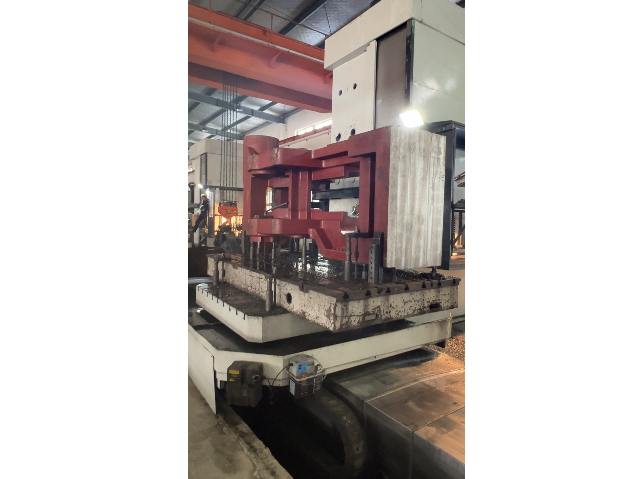 宁波物理焊接方法
发布时间:2025.03.19
焊接方法选择:奥氏体不锈钢的焊接方法选择需遵循特定原则,以充分发挥其冶金特性。首先,应避免使用过低或过高的焊接热输入,因为过低的线能量会导致奥氏体相析出减少,进而影响工艺和使用性能;而过高的热输入则可...
-
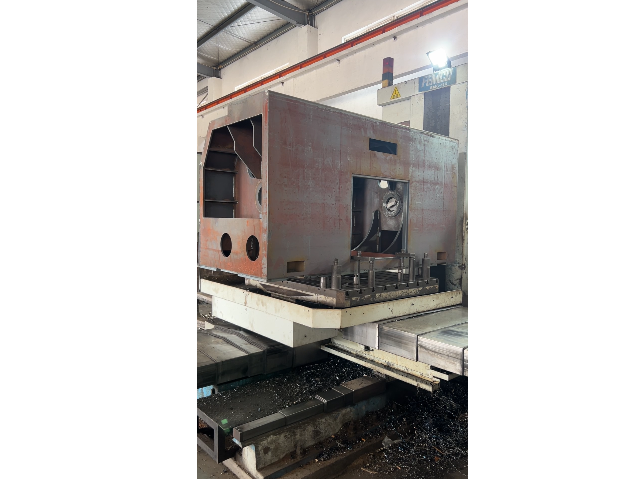 安徽削件铣加工制造商
发布时间:2025.03.19
高进给加工,高进给加工策略注重的是高效的加工速度和进给率。通过优化刀具路径和机床性能,实现快速且精确的铣削作业。这种策略常用于追求高生产效率和加工质量的场合,如汽车制造、航空航天等领域。高进给加工策略...
-
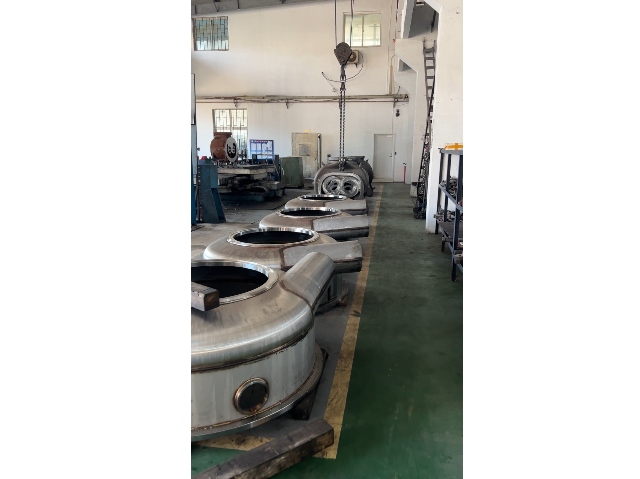 南通弯折件机加工原理
发布时间:2025.03.19
机加工件成本核算全解析。你是否对机加工件的成本核算感到好奇?这里我们就来深入探讨一下这个话题!成本构成:机加工件的成本主要由材料成本、人工成本、运输成本、消耗成本以及税收构成。每家公司的具体成本构成可...
-
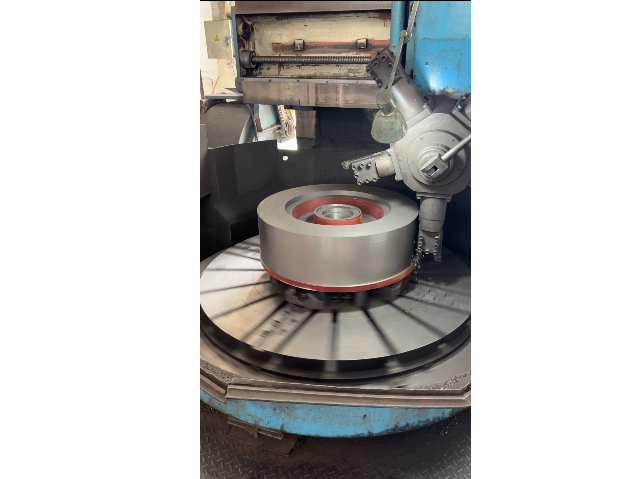 上海铣加工制造
发布时间:2025.03.19
铣削总结:1)检查机床功率和刚度,以保证所用的铣刀直径能够在机床使用刀具的悬伸尽可能短;2)铣刀的齿数适中,以确保在加工时没有太多的刀片同时和工件啮合而引起振动。铣削狭窄工件或型腔时要有足够的刀片和工...
-
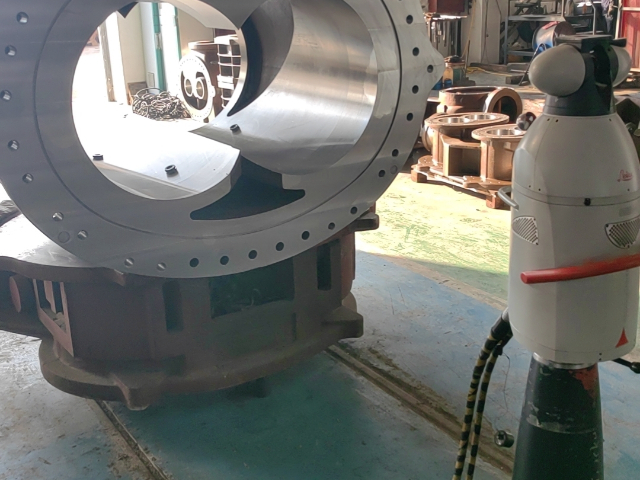 浙江普通镗加工市价
发布时间:2025.03.19
镗床的应用领域普遍,涵盖了航空航天、汽车、电子以及化工等多个行业。在航空航天领域,镗床被用于制造航空发动机涡轮、叶片、轴承等关键部件,其高精度的加工能力确保了这些部件的精度和质量。汽车行业中,随着汽车...
-
苏州非标件机加工制造商
发布时间:2025.03.18
工艺分析:1、尺寸标注应符合数控加工的特点,在数控编程中,所有点、线、面的尺寸和位置都是以编程原点为基准的。因此零件图上较好直接给出坐标尺寸,或尽量以同一基准引注尺寸。2、定位基准可靠,在数控加工中,...
-
 绍兴镗加工中心
发布时间:2025.03.18
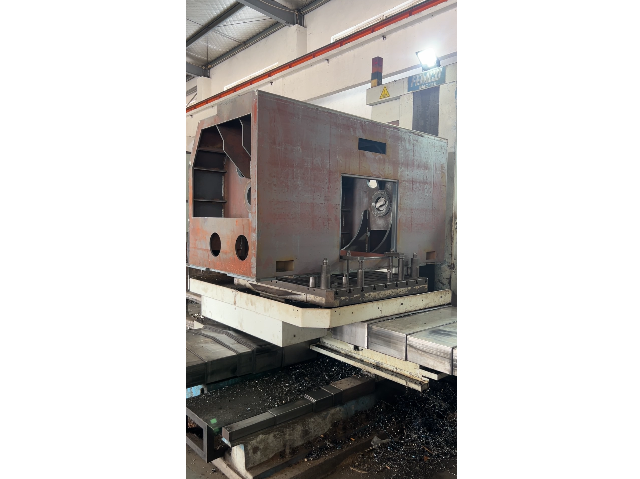
为了确保金刚镗的高精度和优良表面,所使用的机床(金刚床)必须具备高几何精度和刚度。主轴支承常采用精密角接触球轴承或静压滑动轴承,高速旋转部件需精确平衡。此外,进给机构必须保持平稳,以保证工作台的平稳低...
-
 金华五金配件机加工工艺
发布时间:2025.03.18
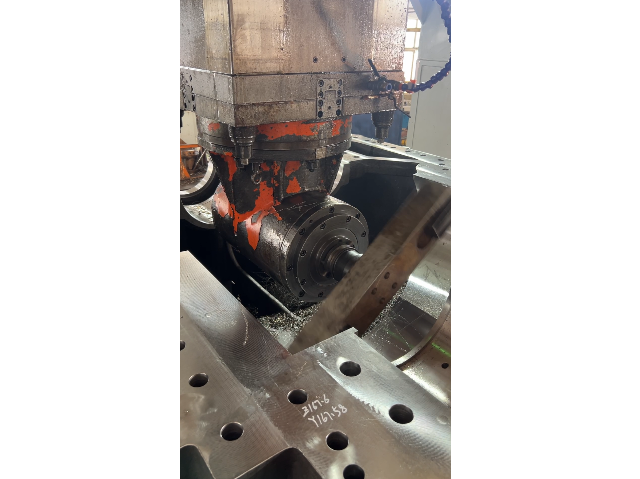
二是圆弧形车刀。圆弧形车刀是以一圆度或线轮廓度误差很小的圆弧形切削刃为特征的车刀。该车刀圆弧刃每一点都是圆弧形车刀的刀尖,应此,刀位点不在圆弧上,而在该圆弧的圆心上。圆弧形车刀可以用于车削内外表面,特...
-
镇江熔化焊接工艺
发布时间:2025.03.18
焊接方法选择:奥氏体不锈钢的焊接方法选择需遵循特定原则,以充分发挥其冶金特性。首先,应避免使用过低或过高的焊接热输入,因为过低的线能量会导致奥氏体相析出减少,进而影响工艺和使用性能;而过高的热输入则可...
-
 上海雕铣机加工参考价
发布时间:2025.03.18
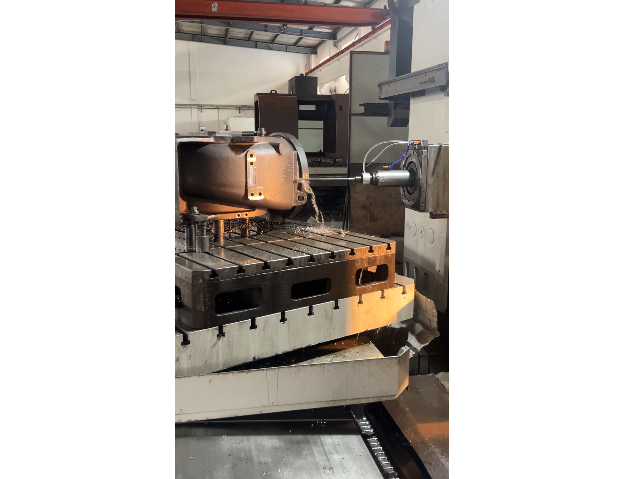
较短进给路线的类型及实现方法如下。⑴较短的切削进给路线。切削进给路线较短,可有效提高生产效率,降低刀具损耗。安排较短切削进给路线时,还要保证工件的刚性和加工工艺性等要求。⑵较短的空行程路线。①巧用起刀...
-
 江苏气保焊接工程
发布时间:2025.03.18
在整体上,我们把耐空气,水汽等弱性腐蚀介质同时还能够防止生锈吧钢种成为不锈钢,在我们的生活中,不锈钢的运用极其普遍,随着不锈钢种类的不断增多,各种各样类型的不锈钢也不断出现,随着不锈钢在我们生活的应用...