-
 盐城刨台铣镗加工市场价格
发布时间:2025.04.26
镗孔加工刀具的选用考量:在镗削加工过程中,选择何种类型的刀具至关重要,它直接受到被加工产品的需求、实际加工设备的条件以及多种其他因素的影响。这些因素综合起来,将对镗刀的选用和较终的加工效果产生深远的影...
-
 无锡铝件铣加工供应商
发布时间:2025.04.26
铣削加工技术概览,从基本到高级,一应俱全!1)铣削基础操作,涵盖平面铣削、铣槽、侧铣以及仿形铣削等主要工艺。2)高级铣削技术,涵盖斜坡铣、螺纹插补、摆线铣削、推拉式仿形铣削、插铣、等高线铣削以及钻削等...
-
 舟山高速镗加工价位
发布时间:2025.04.25
加工效率的差异:数控车床凭借其自动化功能,能够高效地完成大批量加工任务。而镗床则主要对铸、锻、钻的孔进行进一步加工,旨在扩大孔径、提升精度、降低表面粗糙度,以及进行孔位置纠偏。这种通过镗床进行的加工被...
-
 绍兴缸筒镗加工定制价格
发布时间:2025.04.25
镗铣加工过程中的关键要点:1.刀具选择:根据工件的材质、硬度和加工要求选择合适的刀具,以提高切削效率和加工质量。2.切削参数设置:合理设置切削速度、进给量和切削深度等参数,以确保加工过程的稳定性和精度...
-
 安徽精密铣加工
发布时间:2025.04.25
微加工:微加工策略采用极小的刀具直径进行加工,直径范围通常在Ø1至0mm之间。这种策略要求机床具备高主轴精度、高转速、CNC控制以及良好的热稳定性,以防止主轴伸长。其应用范围普遍,可用于在众多材料上进...
-
 常州汽车零配件机加工供应商
发布时间:2025.04.24
选择数控铣削用刀具:在数控加工中,铣削平面零件内外轮廓及铣削平面常用平底立铣刀,该刀具有关参数的经验数据如下:一是铣刀半径RD 应小于零件内轮廓面的较小曲率半径Rmin,一般取RD=(0.8一 0.9...
-
上海异形件铣加工厂家
发布时间:2025.04.24
高效加工生产:数控机床明显减少了零件加工中的机动时间与辅助时间。其主轴转速和进给量的范围远超普通机床,加之出色的结构刚性,使得数控机床能够进行大切削用量的强力切削甚至高速切削,极大地节约了生产时间。智...
-
湖州雕铣机加工参考价
发布时间:2025.04.23
拟定工艺路线必须遵循一系列的原则,以确保加工的顺利进行。1、操作人员必须严格遵循操作规定,若需暂时离开机床,务必确保气源和电源已关闭,以防止机床无人看管;2、机床的使用应在其承载能力和性能范围内,同时...
-
 泰州高精度铣加工生产厂家
发布时间:2025.04.23
铣削加工策略的定义:(1)普通加工,普通加工策略适用于一般用途,其切削宽度与切削深度比率可灵活调整,以适应不同工序需求。该策略主要特点包括:使用相对较长的切削刃和较小的芯部直径的刀具,对机床无特别要求...
-
 苏州钢件焊接市价
发布时间:2025.04.23
采用数控等离子切割机和激光数控切割机对不锈钢薄板进行加工,已成为现代加工领域的常用方法。不锈钢,这一价格实惠的材料,在各个领域中有着普遍的应用,而不同的用途对其焊接性能有着不同的要求。例如,一类餐具通...
-
 金华焊接件机加工行价
发布时间:2025.04.22
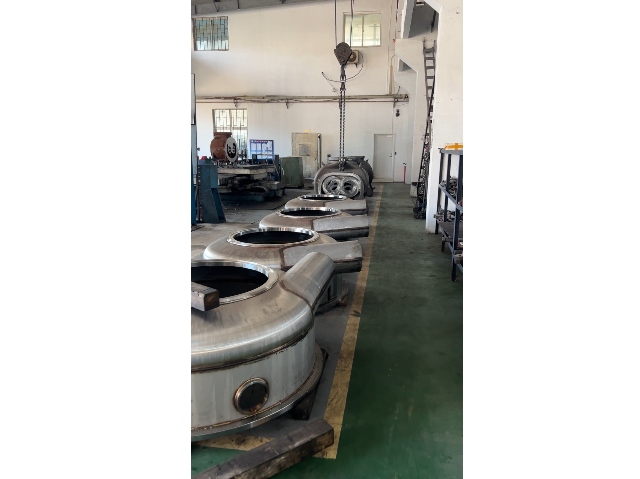
机加工有哪些工艺?1,车削加工,主要设备为数控车床,加工形式为工件夹持在车床上旋转,刀具延工件的轴线或经线进行切削加工,主要加工工件外观为圆件。新的车铣复合设备可在圆件的基础上进行简单的铣削钻孔加工。...
-
 上海冶金焊接方法
发布时间:2025.04.22
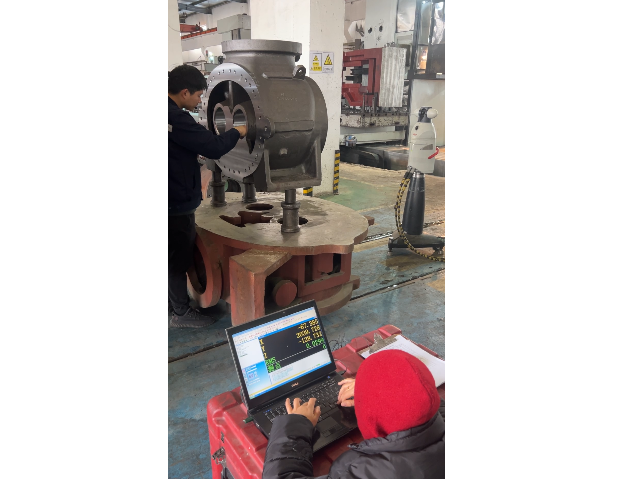
TIG焊接:TIG焊接,即钨极惰性气体保护焊,其特点是电弧在难熔的钨电焊丝与工件之间产生。在此过程中,纯氩气作为保护气体,而送入的焊丝不带电,既可手动送入也可机械送入。在某些特定应用中,甚至无需送入焊...
-
 舟山弯折件机加工参考价
发布时间:2025.04.22
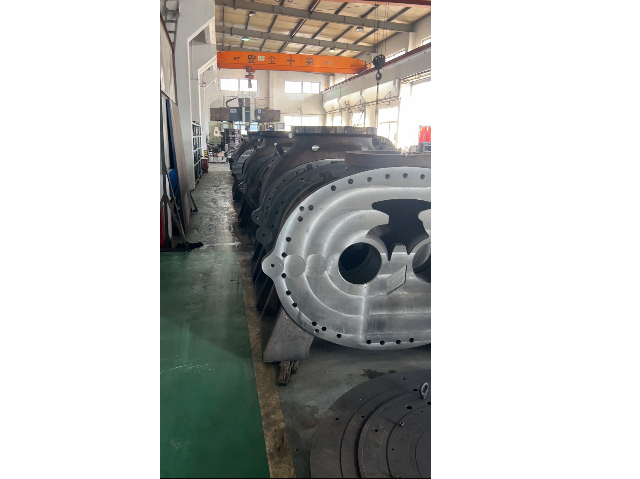
加工工艺:在机加工车间,先进的CAD/CAM(计算机辅助设计计算机辅助制造)系统被普遍应用于数控机床的自动编程。零件的几何形状能够自动从CAD系统传输至CAM系统,机械工人在虚拟显示屏上灵活选择适合的...
-
 南通立式镗加工制造
发布时间:2025.04.22
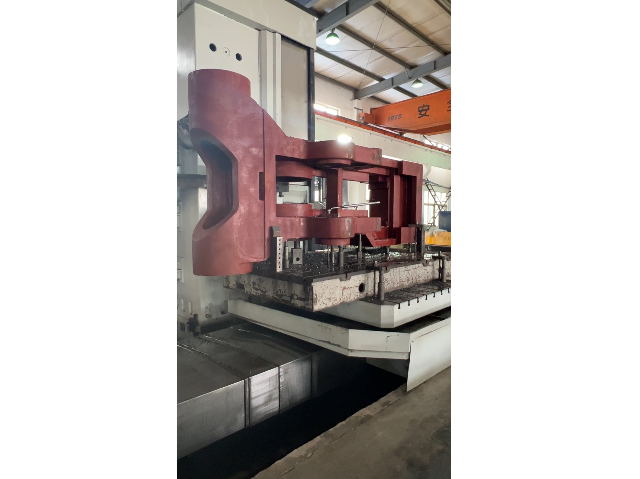
镗刀挠曲计算实例:加工条件:工件材料:AISI1045碳钢,硬度HB250;切削深度:0.1″,进给量:0.008英寸/转;刀杆直径:1″,刀杆的弹性模量:E=30×106psi,刀杆的悬伸量:4″。...
-
扬州铣加工工艺
发布时间:2025.04.21
钳工:模具制作师傅的统称,只不过,现在整个模具的生产流程分工很细,如铣床,磨床都有专业的技师。所以钳工狭义的主要是指整个模具进度跟进,与然后安装,调试的模具师傅。锉刀正确使用:1锉刀的选择:锉刀的粗细...
-
 宁波气压焊接工程
发布时间:2025.04.21
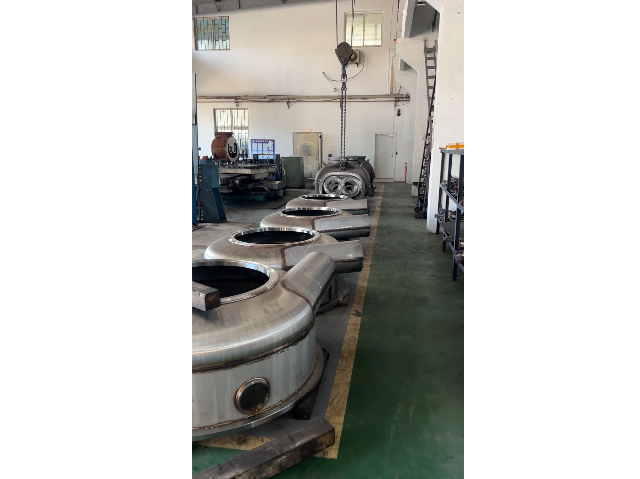
不锈钢焊接要点与注意事项:背面保护措施的实施,在进行对接打底焊时,为防止底层焊道的背面被氧化,需在背面实施气体保护措施。氩气保护与施焊操作角度的把控,为使氩气能有效地保护焊接熔池并便于施焊操作,应将钨...
-
 台州大型铣加工原理
发布时间:2025.04.21
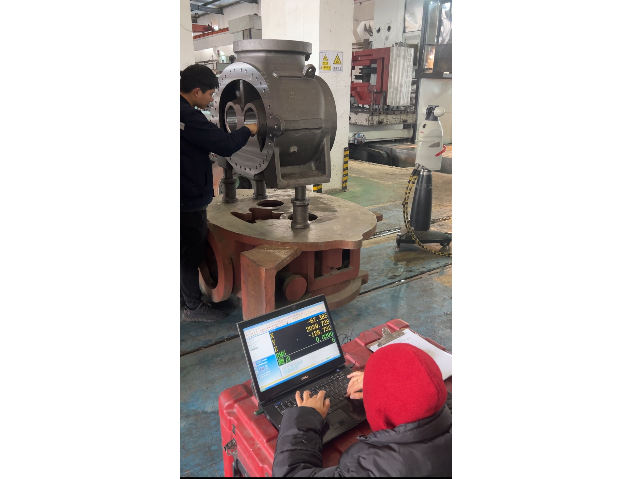
铣床种类:按其结构分类:(1)平面铣床:用于铣削平面和成型面的铣床,床身水平布置,通常工作台沿床身导轨纵向移动,主轴可轴向移动。它结构简单,生产效率高。(2)仿形铣床:对工件进行仿形加工的铣床。一般用...
-
 金华焊接工艺
发布时间:2025.04.21
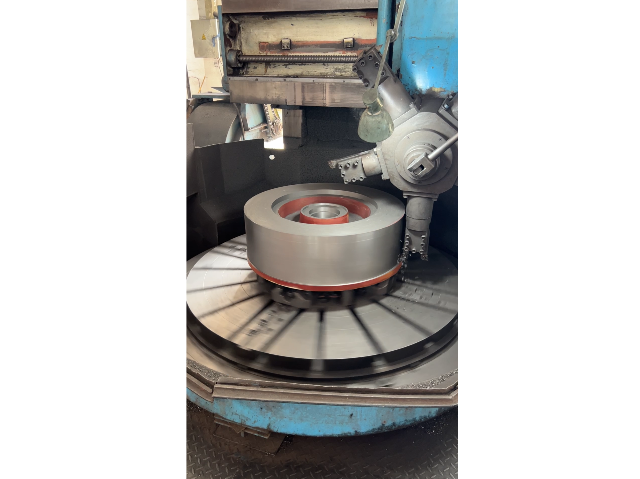
方法:手工焊(MMA):手工焊是一种非常普遍的、易于使用的焊接方法。电弧的长度靠人的手进行调节,它决定于电焊条和工件之间缝隙的大小。同时,当作为电弧载体时,电焊条也是焊缝填充材料。这种焊接方法很简单,...
-
 宁波双面铣加工供应商
发布时间:2025.04.21
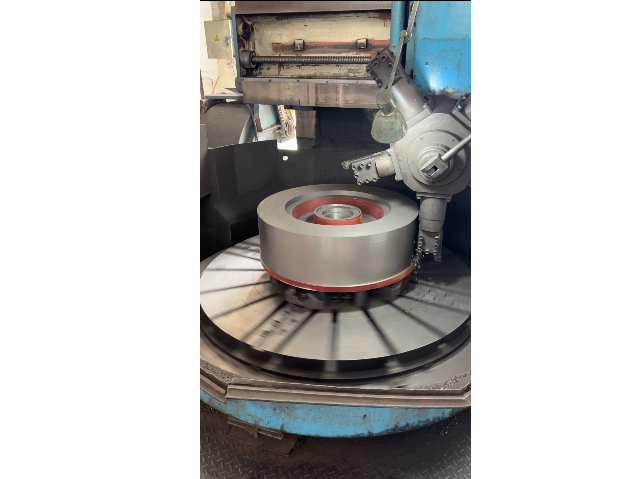
铣削加工的定义:铣削加工是指利用铣刀在工件表面上进行切削加工,将工件表面部分切除,形成所需的形状和尺寸。铣削加工是机械加工中常用的一种加工方法,具有高效、高精度、灵活等优点。常见的铣削机床及其分类:常...
-
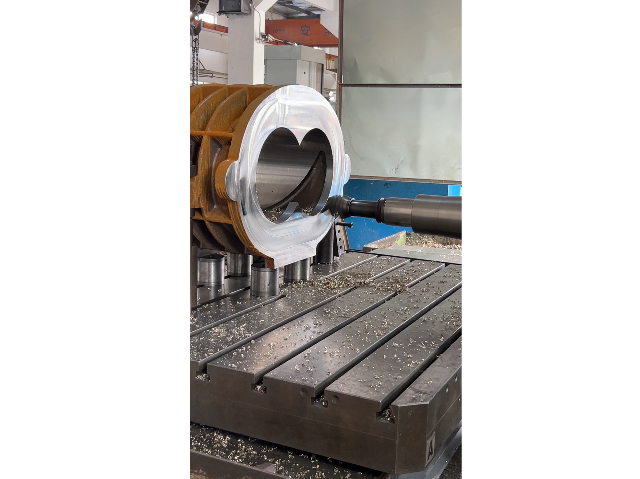 南京磨齿机加工定制价格
发布时间:2025.04.21
选择数控车削用刀具:数控车削车刀常用的一般分成型车刀、尖形车刀、圆弧形车刀以及三类。成型车刀也称样板车刀,其加工零件的轮廓形状完全由车刀刀刃的形伏和尺寸决定。数控车削加工中,常见的成型车刀有小半径圆弧...
-
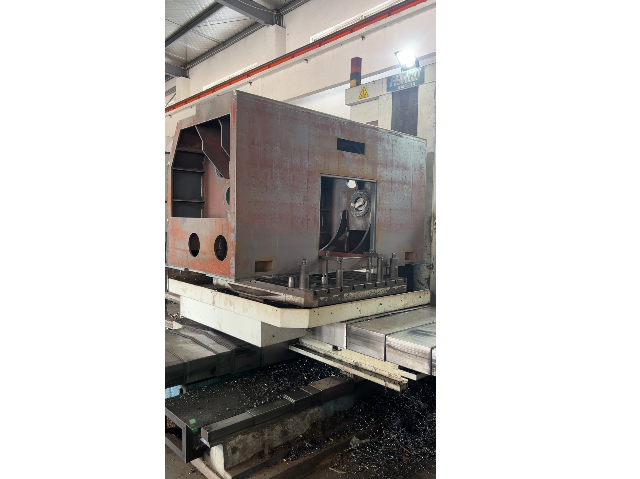 湖州钢结构焊接工艺
发布时间:2025.04.21
不锈钢腐蚀类型剖析:奥氏体不锈钢在焊接过程中,面临的主要质量问题包括晶间腐蚀和应力腐蚀破裂。同时,也可能出现不同程度的腐蚀疲劳、焊缝腐蚀、点蚀以及氢脆现象。通常,不锈钢的腐蚀问题并非单一类型,而是多种...
-
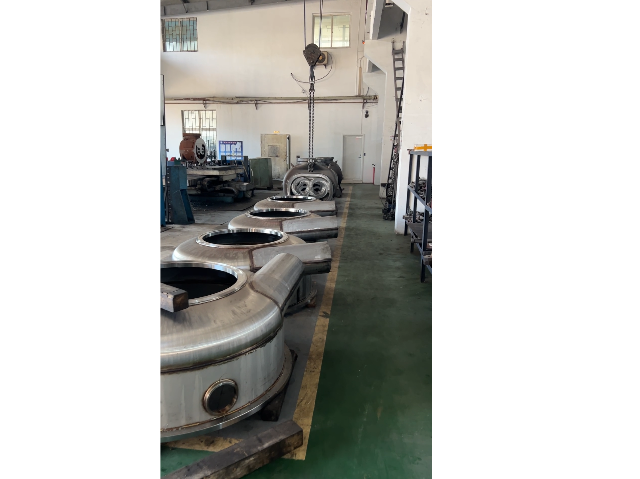 舟山数控铣加工价格
发布时间:2025.04.21
铣削加工是一种高效、高精度的金属切削工艺,适用于制造各种复杂形状和尺寸的零件,如平面、沟槽、齿轮等。其特点包括高速切削、加工效率高、加工精度高、表面质量好等。适用于材料硬度高、数量大、需多种加工操作的...
-
无锡主轴铣加工供应
发布时间:2025.04.21
铣床周六周日保养范围:1、清洁:(1)清理各部位积屑;(2)擦拭工作台、床身导轨面、各丝杆、机床各表面及死角、各操作手柄及手轮;(3)拆卸清洗油毛毡,清理铁片杂质。2、润滑:(1)各部油嘴、导轨面、丝...
-
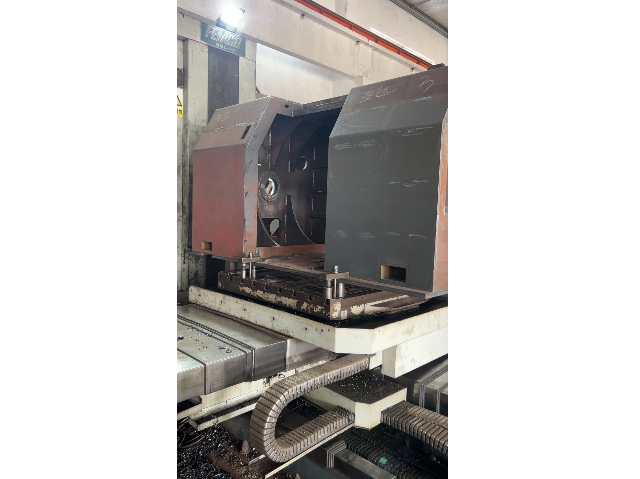 镇江不锈钢铣加工定制
发布时间:2025.04.21
铣削加工是一种高效、高精度、高质量的金属切削工艺,适用于各种具有复杂形状和尺寸的零件制造。随着制造业的不断发展,铣削加工将继续发挥重要作用,并不断推动制造业的进步和发展。特征:①铣刀各刀齿周期性地参与...
-
杭州化学焊接加工
发布时间:2025.04.20
不锈钢的常见焊接方法及工艺:不锈钢的焊接方法多样,包括离子焊接、氩弧焊接、手工电弧焊和埋弧焊技术等。其中,手工电弧焊在不锈钢焊接中占据重要地位。为了防止焊接接头在高温下停留过久而形成贫铬区,以及避免热...
-
 绍兴五轴机加工供应商
发布时间:2025.04.20
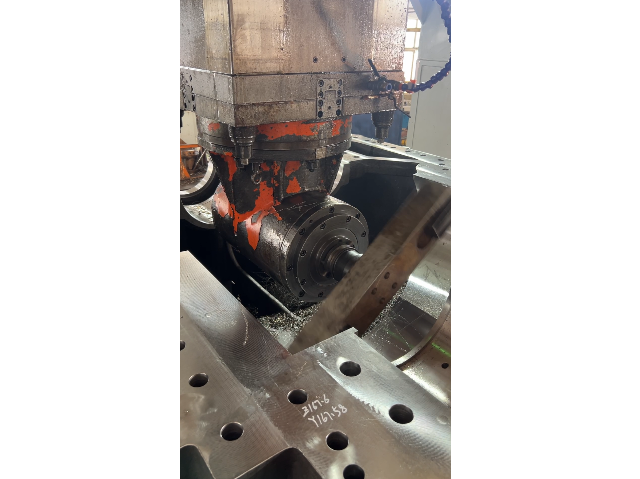
调试过程注意事项:1)编辑、修改、调试好程序。若是首件试切必须进行空运行,确保程序正确无误。2)按工艺要求安装、调试好夹具,并清理各定位面的铁屑和杂物。3)按定位要求装夹好工件,确保定位正确可靠。不得...
-
 镇江普通镗加工哪家好
发布时间:2025.04.20
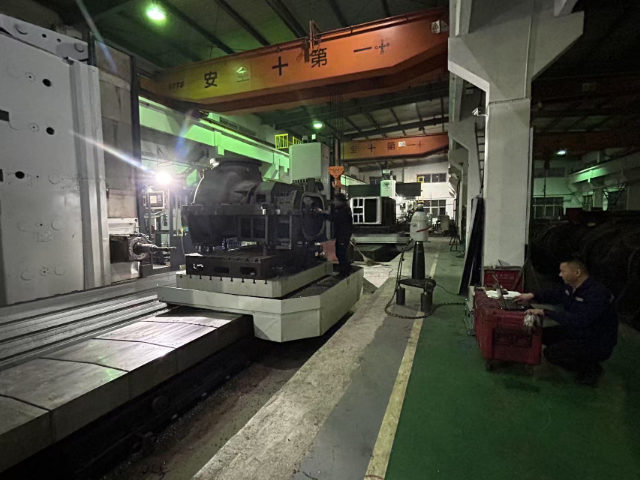
汽车行业的应用:随着汽车工业的飞速发展,对汽车发动机的质量与性能提出了更为严苛的要求,这也进一步推动了镗床技术在汽车制造中的应用。汽车引擎的缸体、缸套以及曲轴孔等主要部件,都离不开高精度镗床的精细打磨...
-
苏州刨台铣镗加工厂家
发布时间:2025.04.20
镗加工——瑞宏机械(上海)有限公司在精密机加工领域,镗加工无疑是一项工艺,而瑞宏机械(上海)有限公司正是此领域的佼佼者。我们专注于镗钻加工,致力于为客户提供高精度、高质量的机加工解决方案。...
-
南通不锈钢铣加工供应
发布时间:2025.04.20
接下来,我们将逐一探讨这些策略的定义和特点。(1)普通加工。普通加工是一种适用于多种场合的加工策略。其切削宽度与切削深度比率灵活多变,可根据具体工序进行调整。在这种策略下,所使用的刀具特性适中,机床要...
-
舟山精密零件铣加工市场价格
发布时间:2025.04.20
微加工。微加工是一种采用极小刀具直径的加工策略,刀具直径范围通常在φ1至0mm之间。这种策略的特点是切削长度短,但外圆缩径范围宽,同时具备高精度和镀层特性。机床方面,微加工要求主轴具有高精度、高转速,...