-
 宁波焊接件机加工原理
发布时间:2025.05.21
实际操作机床时,可通过手工对刀操作把刀具的刀位点放到对刀点上,即“刀位点”与“对刀点”的重合。所谓 “刀位点”是指刀具的定位基准点,车刀的刀位点为刀尖或刀尖圆弧中心。平底立铣刀是刀具轴线与刀具底面的交...
-
 台州冶金焊接工艺
发布时间:2025.05.21
焊接:1 焊后检验,焊接完成后,我们依据AWSD6-1999相关章节的规定,对试件进行了全方面的外观检查和射线检验。结果显示,试件未出现裂纹、夹渣、未融合、未焊透或咬边等任何缺陷,完全符合要求。2 理...
-
 盐城磨齿机加工哪家好
发布时间:2025.05.21
工序集中:数控机床一般带有可以自动换刀的刀架、刀库,换刀过程由程序控制自动进行,因此,工序比较集中。工序集中带来巨大的经济效益:⑴减少机床占地面积,节约厂房。⑵减少或没有中间环节(如半成品的中间检测、...
-
 宁波削件铣加工市场价格
发布时间:2025.05.20
高进给加工策略在多种材料上都有普遍的应用,包括从软钢到淬硬钢、钛合金与不锈钢等。它特别适合作为高速加工之前的预加工步骤,同时也可用于深型腔的加工。此外,该策略在CAM编程中的简便性也备受赞誉,用户可以...
-
 杭州数控镗加工市价
发布时间:2025.05.19
组合式镗刀与模块化镗刀:组合式镗刀,其主要特点在于刀杆与刀片的可替换性,赋予了它高度的灵活性。当刀片磨损时,只需轻松更换,无需更换整个刀具,从而明显降低了使用成本。然而,相较于整体式镗刀,其制造成本可...
-
 镇江高速钻镗加工生产厂家
发布时间:2025.05.19
从刀具应用的角度出发:1、刀片槽型的选用:刀片槽型对切削过程有着决定性的影响,内孔加工一般选用切削锋利,刃口强度高的正前角槽型刀片。2、刀具主偏角的选用:内孔车削刀具的主偏角影响径向力、轴向力以及合成...
-
 上海精密铣加工定制价格
发布时间:2025.05.19
常见加工设备:1、CNC即数控铣,工作原理:工件不同,刀具旋转切削。应用范围:前后模座,3D模仁,各类铜公粗精加工。适合加工各类平面,曲面。加工精度:±0.01-0.02mm。定料注意:模仁大件常定精...
-
 扬州数控镗加工定制价格
发布时间:2025.05.18
镗孔加工精度高,内孔车削受孔径长度限刀具选择,需优化加工方案。切削力、刀具设计、夹持方式等影响加工质量。刀具磨损、加工误差、表面质量及测量误差需关注。镗孔加工的精度非常高,精镗孔的尺寸精度可达IT8~...
-
 扬州镗加工价位
发布时间:2025.05.18
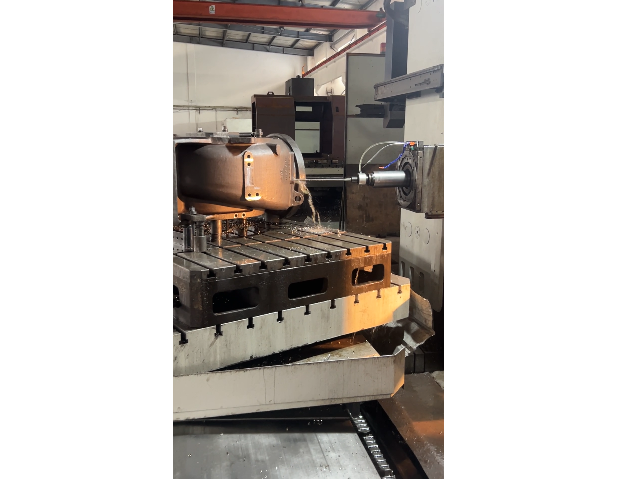
内孔加工的一般规则是:1、使刀具悬伸较小并选择尽可能大的刀具尺寸,以便获得较高的加工精度及稳定性。2、由于受加工零件孔径的空间限制,刀具尺寸的选择也会受到限制,加工时还须考虑到排屑和径向移动。3、为确...
-
 无锡焊接参考价
发布时间:2025.05.17
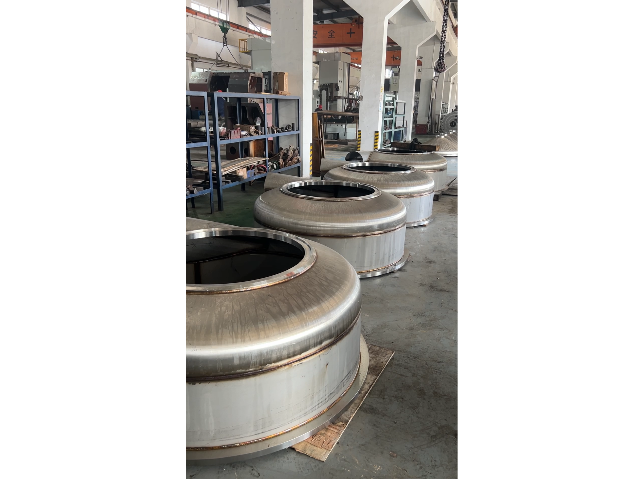
焊接参数:包括焊接电流,钨极直径,弧长,电弧电压,焊接速度,保护气流,喷嘴直径等。(1)焊接电流是决定焊缝成形的关键因素。通常根据焊件材料,厚度,及坡口形状来决定的。(2)焊极直径根据焊接电流大小决定...
-
 高速镗加工价格
发布时间:2025.05.16
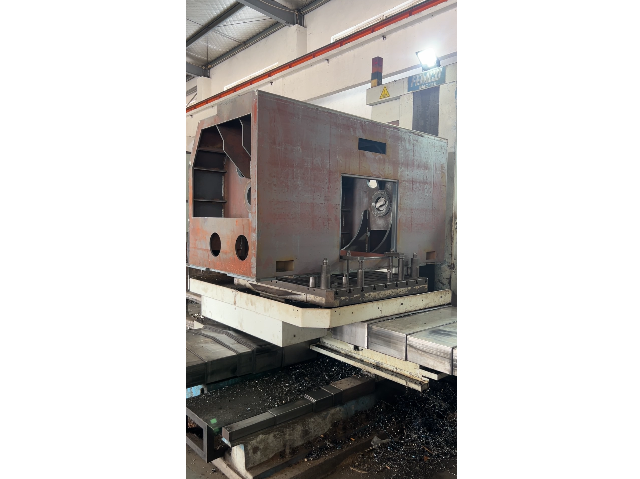
镗削加工。镗削加工的特点:加工精度高:镗削加工可以实现高精度的孔加工,其尺寸精度可以达到微米级别。在汽车制造中,发动机缸体、变速器壳体等关键部件的孔加工精度要求非常高。镗削加工能够满足这些严格的精度...
-
 湖州焊接件机加工定制
发布时间:2025.05.16
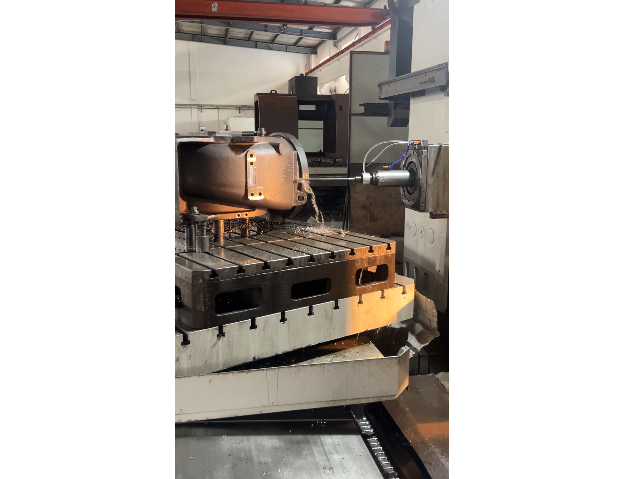
切削用量:数控编程时,编程人员必须确定每道工序的切削用量,并以指令的形式写人程序中。切削用量包括主轴转速、背吃刀量及进给速度等。对于不同的加工方法,需要选用不同的切削用量。切削用量的选择原则是:保证零...
-
 绍兴钢件焊接厂家
发布时间:2025.05.16
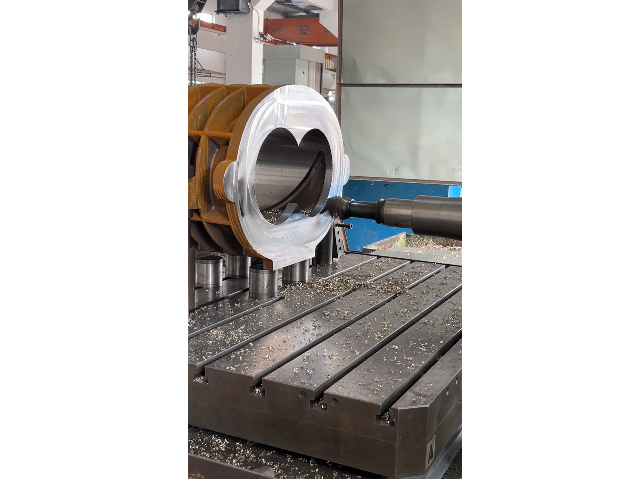
值得注意的是,铬镍不锈钢在焊接过程中会因重复加热而析出碳化物,从而影响其耐腐蚀性和力学性能。然而,铬镍不锈钢焊条凭借出色的耐腐蚀性和抗氧化性,在化工、化肥、石油以及医疗机械制造等领域得到了普遍应用。此...
-
 江苏物理焊接厂家
发布时间:2025.05.16
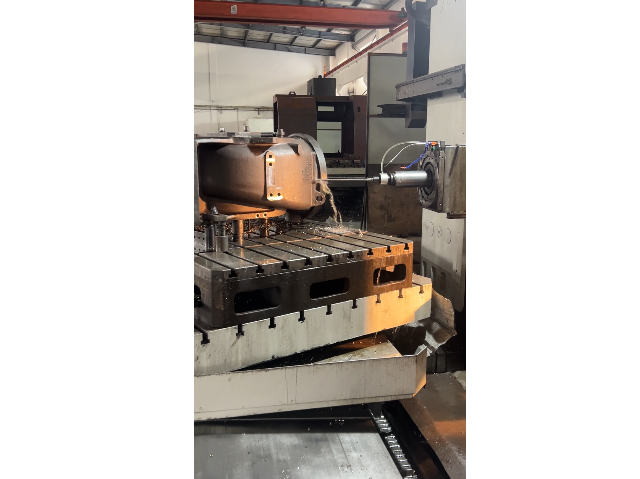
不锈钢焊口,即焊缝,是在不锈钢、碳钢或合金钢产品的生产或施工过程中,通过焊条将两件产品连接起来所形成的缝隙。这个连接缝就称为焊口,也被称作焊缝。不锈钢药芯焊丝焊接要点及注意事项:(1)采用平特性焊接电...
-
南通冶金焊接市价
发布时间:2025.05.16
电阻焊接:电阻焊接是一种通过通电使工件加热并接触在一起来进行焊接的方法。在电阻焊接过程中,电流通过接触面产生电阻热,使接触面熔化并连接在一起。电阻焊接具有焊接速度快、生产效率高等优点,适用于大量生产的...
-
 南通锻焊接
发布时间:2025.05.15
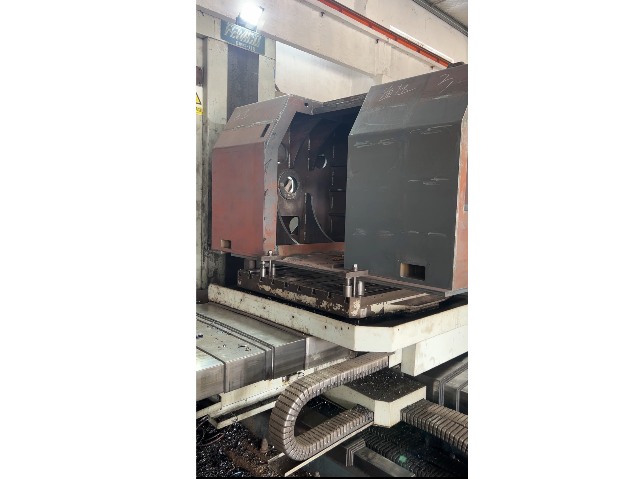
常见不锈钢焊接方法及工艺:氩弧焊:对于厚度较小的不锈钢焊件而言,需要优先使用氩弧焊方式,该种焊接方式的优势表现在良好的焊接熔池保护作用,焊接质量高、电弧稳定性强、热量集中、无熔渣、焊接变形幅度小。在焊...
-
 泰州缸筒镗加工行价
发布时间:2025.05.15
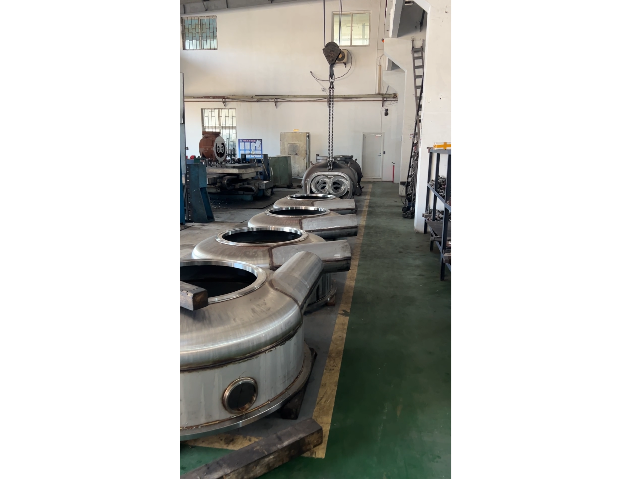
镗加工——瑞宏机械(上海)有限公司在精密机加工领域,镗加工无疑是一项工艺,而瑞宏机械(上海)有限公司正是此领域的佼佼者。我们专注于镗钻加工,致力于为客户提供高精度、高质量的机加工解决方案。...
-
泰州五金配件机加工原理
发布时间:2025.05.15
选择数控铣削用刀具:在数控加工中,铣削平面零件内外轮廓及铣削平面常用平底立铣刀,该刀具有关参数的经验数据如下:一是铣刀半径RD 应小于零件内轮廓面的较小曲率半径Rmin,一般取RD=(0.8一 0.9...
-
南通高速镗加工厂家
发布时间:2025.05.15
铰孔过程中需使用适当的切削液进行冷却、润滑和清洗,以预防积屑瘤的产生并确保及时清理切屑。相较于磨孔和镗孔,铰孔具有较高的生产率,并能有效保证孔的精度。但需注意,铰孔无法校正孔轴线的位置误差,因此孔的位...
-
 无锡双面铣加工原理
发布时间:2025.05.15
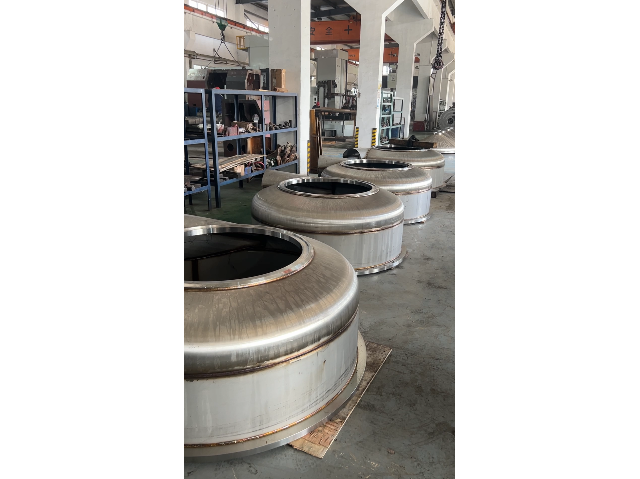
铣削总结:在进行铣削加工时,我们需要注意以下几点以确保较佳加工效果:机床功率与刚度检查:选择铣刀时,应确保其直径能在机床允许范围内,且刀具悬伸尽可能短,从而充分利用机床的性能。铣刀齿数选择:齿数适中是...
-
苏州气保焊接制造商
发布时间:2025.05.15
需注意的是,铬不锈钢的可焊性在一般情况下较差,因此,在焊接过程中应严格控制工艺、热处理条件,并选用适宜的电焊条。而铬镍不锈钢焊条,凭借其突出的耐腐蚀性和抗氧化性,在化工、化肥、石油、医疗机械制造等领域...
-
金华异形件铣加工制造
发布时间:2025.05.14
加工对象:(1)平面类零件,平面类零件的特点表现在加工表面既可以平行水平面,又可以垂直于水平面,也可以与水平面的夹角成定角;在数控铣床上加工的绝大多数零件属于平面类零件,平面类零件是数控铣削加工中较简...
-
舟山粗镗加工供应厂家
发布时间:2025.05.14
加工效率高:随着现代镗床技术的不断发展,镗削加工的效率也在不断提高。在舞台灯光设备的制造中,需要大量的高精度孔来安装各种光学元件和电子元件。镗削加工可以快速地加工出这些孔,提高生产效率。例如,舞台灯光...
-
 盐城主轴铣加工价位
发布时间:2025.05.14
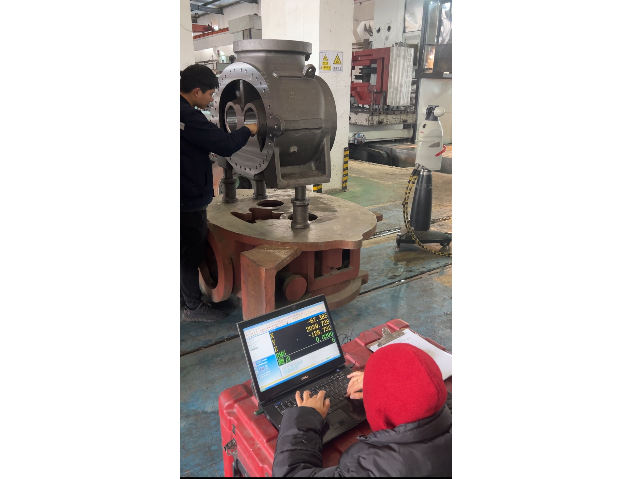
铣削是以铣刀作为刀具加工物体表面的一种机械加工方法。铣床有卧式铣床,立式铣床,龙门铣床,仿形铣床,多功能铣床,杠铣床。铣削是指使用旋转的多刃刀具切削工件,是高效率的加工方法。工作时刀具旋转(作主运动)...
-
 扬州冷压焊接技巧
发布时间:2025.05.14
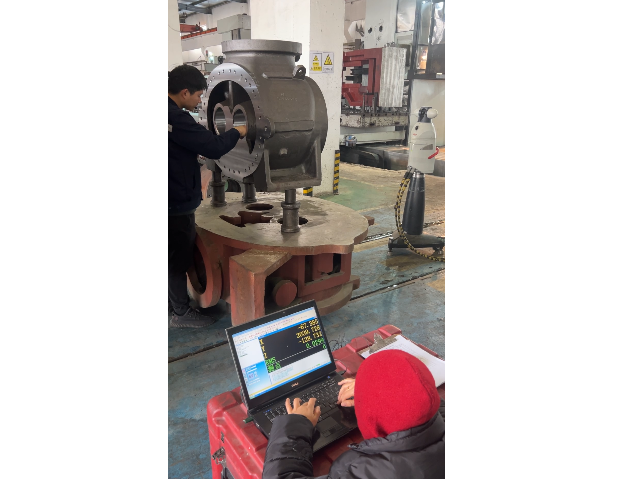
先焊收缩量大的焊缝也是一个有效的策略,因为这样可以使先焊的焊缝在收缩时受到的阻力较小,从而降低相应应力。当结构上同时存在对接焊缝和角焊缝时,应优先焊接对接焊缝,然后再焊角焊缝。通过减小焊接能量,可以降...
-
 杭州五轴机加工供应
发布时间:2025.05.14
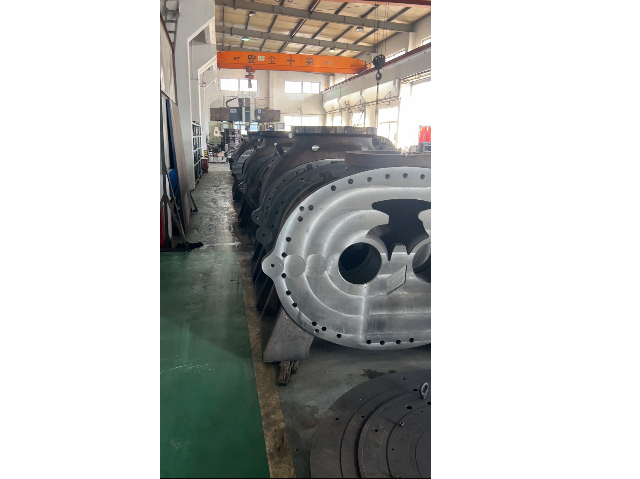
机加工的应用领域:机加工在制造业中具有普遍的应用领域,包括:1. 汽车制造业:汽车制造过程中需要大量机加工零件,如发动机缸体、曲轴、齿轮等。机加工技术保证了这些零件的尺寸精度和表面质量,从而确保了汽车...
-
 绍兴焊接加工
发布时间:2025.05.13
为何实心不锈钢焊丝需要带脉冲的电源才能实现射流过渡和无飞溅焊接?在实心不锈钢焊丝MIG焊接时,若使用φ1.2焊丝且电流I≥260—280A,则可以实现射流过渡。但电流小于此值时,熔滴会呈现短路过渡状态...
-
嘉兴铝件铣加工流程
发布时间:2025.05.13
铣削加工策略的定义:(1)普通加工:普通加工适用于一般用途,其切削宽度与切削深度比率可灵活调整,以适应不同工序。这种策略主要使用具有较长切削刃和较小芯部直径的刀具,对机床无特别要求,且通常配备基本的C...
-
常州热压焊接方法
发布时间:2025.05.13
不锈钢的分类方式多样,常见的有按组织状态分类,如马氏体钢、铁素体钢、奥氏体钢等,以及按成分分类,如铬不锈钢、铬镍不锈钢等。其中,奥氏体型不锈钢因其优良的焊接性和普遍的适用性,在不锈钢中占据了约70%的...
-
上海化学焊接厂家
发布时间:2025.05.13
随着市场上对于不锈钢产品应用的不断增加,不锈钢,作为一种已经在工业还有生活中应用非常普遍的产品,它不*啃作为电壶为人们生活提供便利,还在一些工业还有电器行业等方面工作效率的提高起到一定的运用,而不锈钢...