-
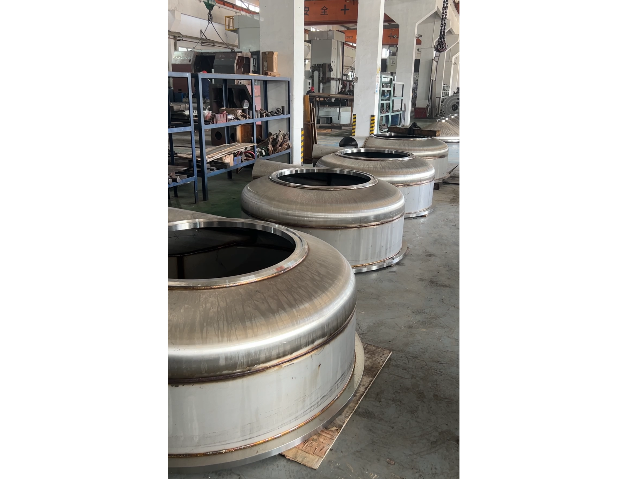
 无锡自动化零件机加工市价
发布时间:2025.12.21
选择夹具的基本原则:数控加工的特点对夹具提出了两个基本要求:一是要保证夹具的坐标方向与机床的坐标方向相对固定;二是要协调零件和机床坐标系的尺寸关系。除此之外,还要考虑以下几点:1、当零件加工批量不大时...
-
无锡CNC机加工参考价
发布时间:2025.12.20
选择数控车削用刀具:数控车削车刀常用的一般分成型车刀、尖形车刀、圆弧形车刀以及三类。成型车刀也称样板车刀,其加工零件的轮廓形状完全由车刀刀刃的形伏和尺寸决定。数控车削加工中,常见的成型车刀有小半径圆弧...
-
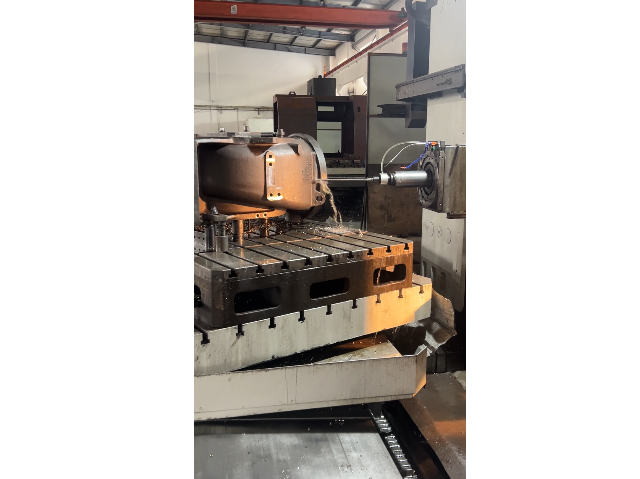 扬州软钎焊接市场价格
发布时间:2025.12.20
焊接方法选择:奥氏体不锈钢因受其自身的冶金特性的制约,在选择焊接方法时应遵循如下原则:①避免使用过低或过高的焊接热输入。过低的线能量会使奥氏体相析出大量减少,甚至形成纯铁素体组织,工艺和使用性能大幅度...
-
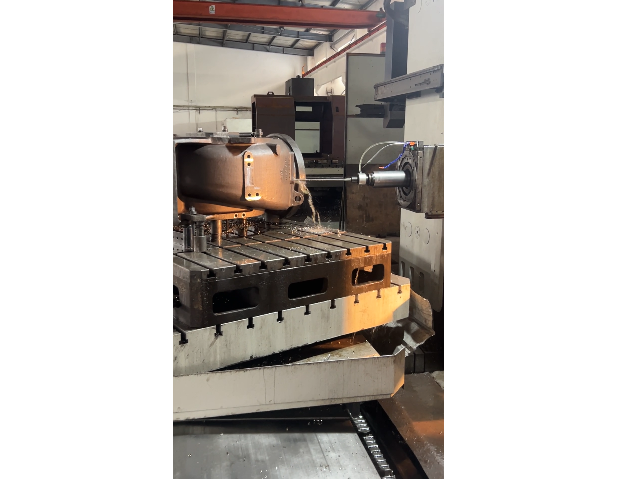 金华高速镗加工制造商
发布时间:2025.12.19
镗削是一种用刀具扩大孔或其它圆形轮廓的内径切削工艺,其应用范围一般从半粗加工到精加工,所用刀具通常为单刃镗刀(称为镗杆)。镗孔是镗削的一种。用反镗刀对反镗孔进行加工的方法叫反镗加工。在数控机床上,我们...
-
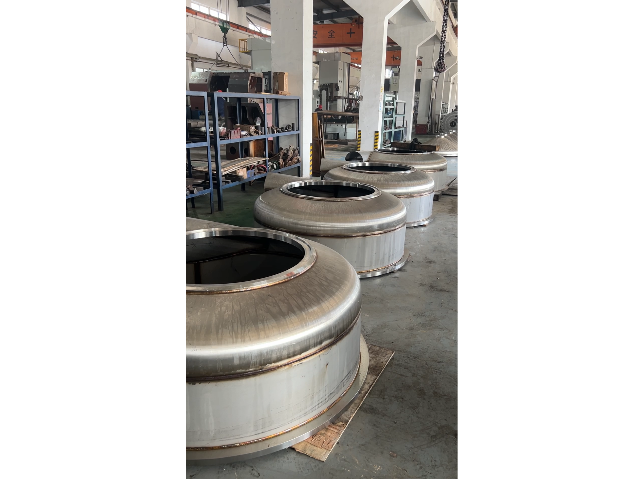 安徽熔化焊接流程
发布时间:2025.12.18
不锈钢TIG焊要点及注意事项:(1)采用垂直外特性的电源,直流时采用正极性(焊丝接负极)。(2)一般适合于6mm以下薄板的焊接,具有焊缝成型美观,焊接变形量小的特点。(3)保护气体为氩气,纯度为99....
-
 南通非标件机加工中心
发布时间:2025.12.18
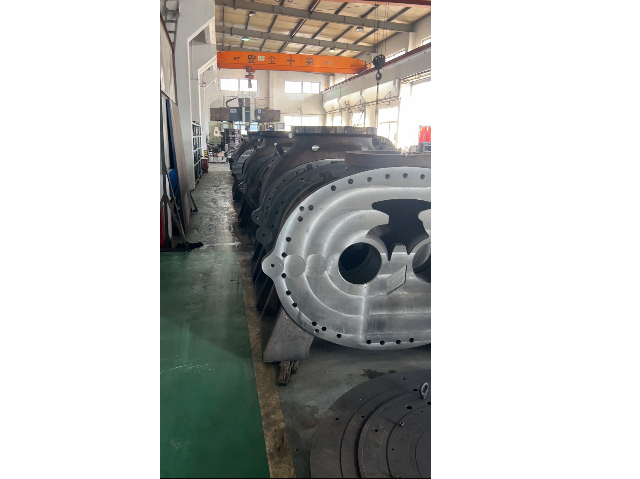
接下来,我们简要了解一下机加工的生产过程和工艺过程。生产过程涵盖了从原材料(或半成品)到制成产品的整个流程,包括原材料的运输、保存,生产的准备,毛坯的制造,零件的加工和热处理,以及产品的装配和调试等环...
-
 无锡精密镗加工原理
发布时间:2025.12.17
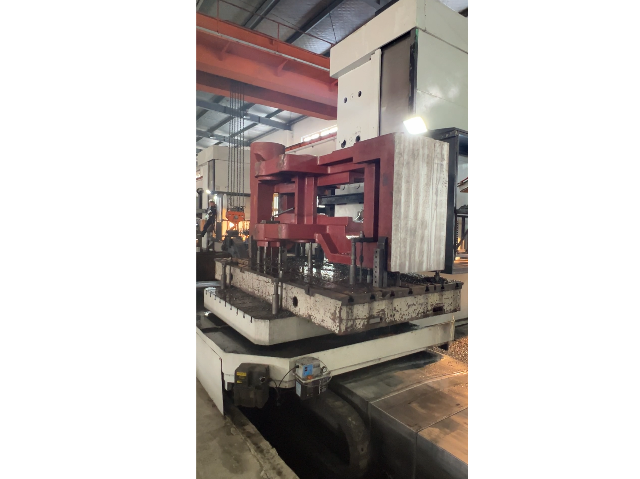
镗削是一种用刀具扩大孔或其它圆形轮廓的内径切削工艺,其应用范围一般从半粗加工到精加工,所用刀具通常为单刃镗刀(称为镗杆)。用反镗刀对反镗孔进行加工的方法叫反镗加工。在数控机床上,我们往往使...
-
 浙江切削零件机加工制造商
发布时间:2025.12.17
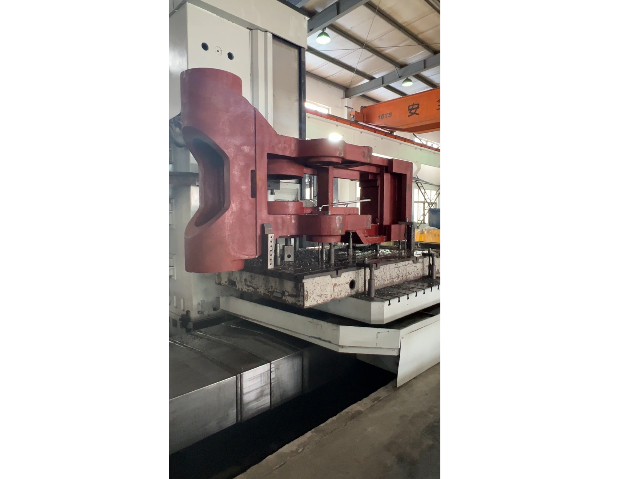
选择夹具的基本原则:数控加工的特点对夹具提出了两个基本要求:一是要保证夹具的坐标方向与机床的坐标方向相对固定;二是要协调零件和机床坐标系的尺寸关系。除此之外,还要考虑以下几点:1、当零件加工批量不大时...
-
 嘉兴汽车零配件机加工供应商
发布时间:2025.12.17
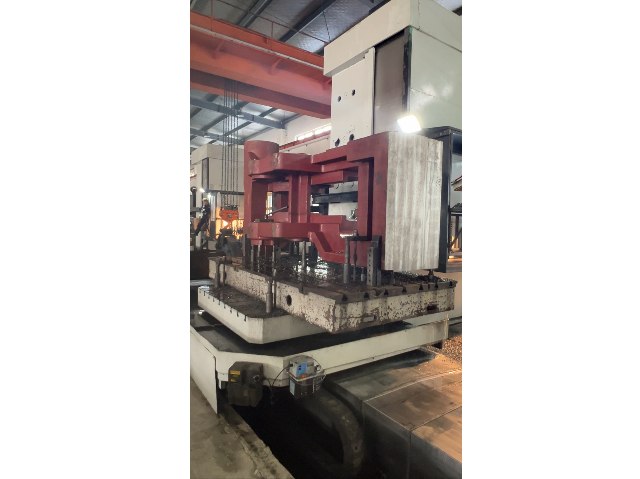
机械加工的应用领域与未来趋势。机械加工在各行业的应用:机械加工普遍应用于各个行业,包括汽车、航空航天、医疗设备和电子产品等。在汽车行业,机械加工用于制造发动机零件、传动系统和车身结构件。在航空航天领域...
-
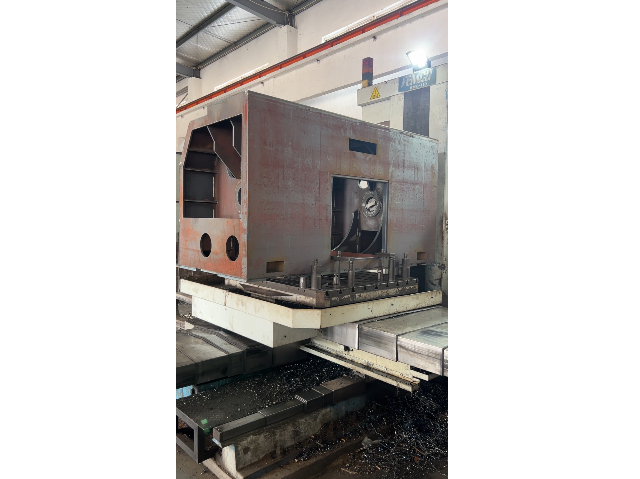 冲压件机加工供应
发布时间:2025.12.16
选择数控车削用刀具:数控车削车刀常用的一般分成型车刀、尖形车刀、圆弧形车刀以及三类。成型车刀也称样板车刀,其加工零件的轮廓形状完全由车刀刀刃的形伏和尺寸决定。数控车削加工中,常见的成型车刀有小半径圆弧...
-
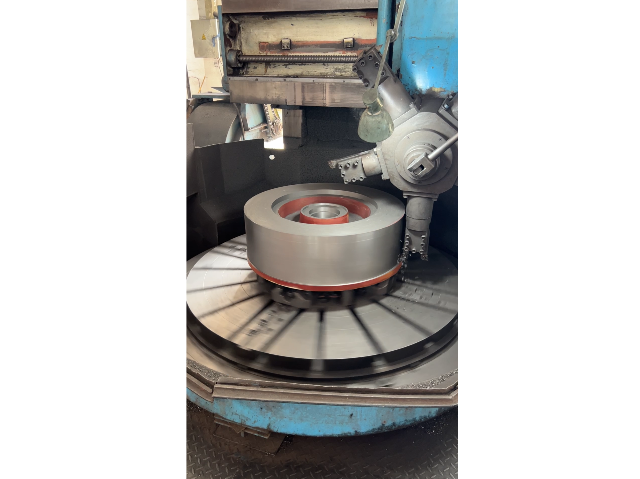 常州钢件焊接技巧
发布时间:2025.12.16
推荐采用快速焊和窄焊道技术。在焊接过程中,应确保地线与焊件紧密接触,避免在焊件上随意引弧,以保护焊件表面不受损伤。建议减少横向摆动,单次焊缝长度不超过焊条走丝的3倍,并保持稳定的运条速度和适中的电弧长...
-
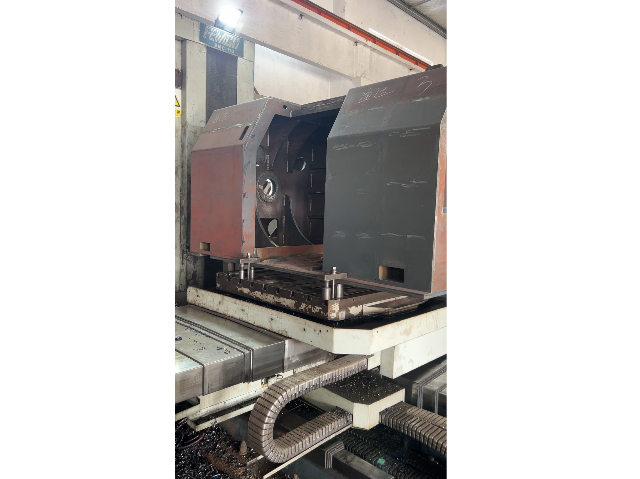 浙江CNC机加工行价
发布时间:2025.12.15
机械加工的应用领域与未来趋势。机械加工在各行业的应用:机械加工普遍应用于各个行业,包括汽车、航空航天、医疗设备和电子产品等。在汽车行业,机械加工用于制造发动机零件、传动系统和车身结构件。在航空航天领域...
-
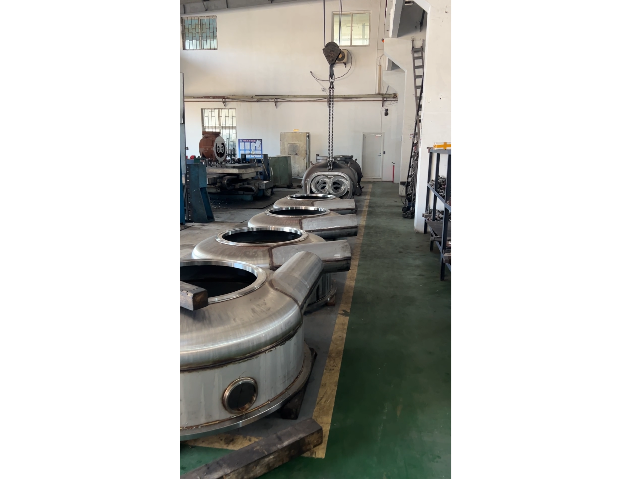 苏州高速钻镗加工厂家
发布时间:2025.12.15
表面质量:在镗削过程中,已加工表面出现鱼鳞状或螺纹状的切纹是一种常见的表面质量现象。这主要是由于刀具的进给和转速不匹配所造成的。主要由于镗削加工过程中的刚性振动以及刀具磨损所导致。镗削加工过程中,操作...
-
 盐城力学焊接行价
发布时间:2025.12.15
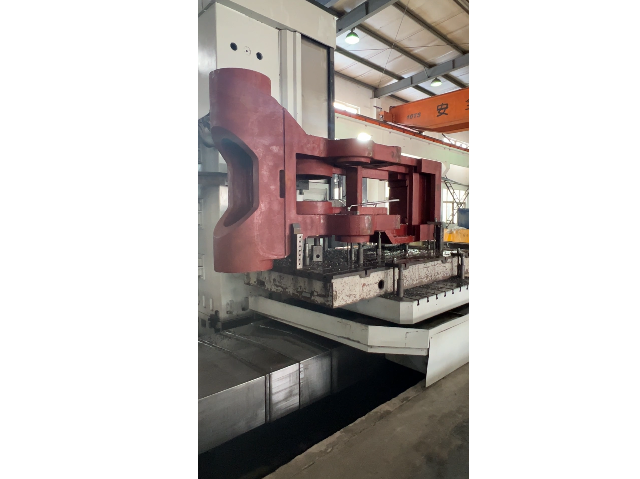
不锈钢焊口,即焊缝,是在不锈钢、碳钢或合金钢产品的生产或施工过程中,通过焊条将两件产品连接起来所形成的缝隙。这个连接缝就称为焊口,也被称作焊缝。不锈钢药芯焊丝焊接要点及注意事项:(1)采用平特性焊接电...
-
 江苏磨齿机加工厂家
发布时间:2025.12.14
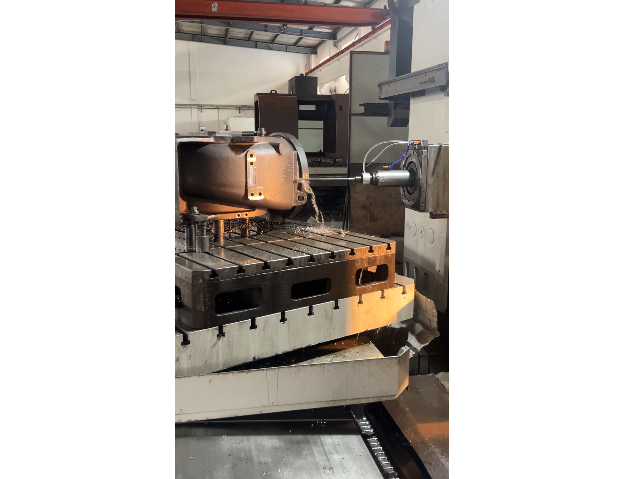
磨削则常用于汽车曲轴、轴承等精密零件的精加工。它能实现高达1微米(1/1000毫米)的金属表面精度。磨削过程中,高速旋转的砂轮与工件产生相对运动,通过砂轮的磨损去除工件材料,达到预定形状和尺寸。虽然磨...
-
 盐城钢结构焊接价格
发布时间:2025.12.14
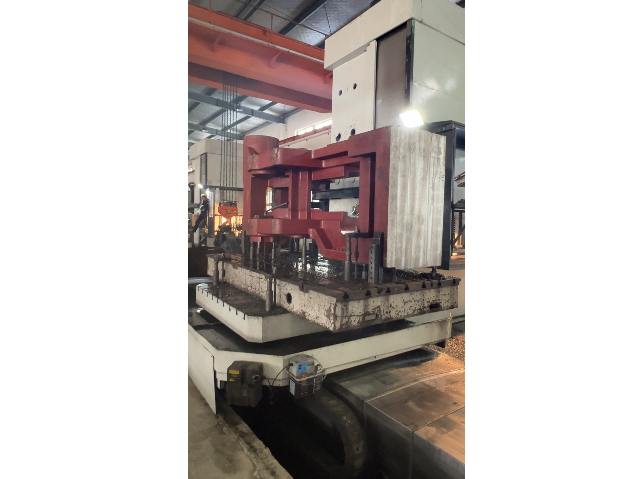
MIG/MAG焊接:这是一种自动气体保护电弧焊接方法。在这种方法中,电弧在保护气体屏蔽下在电流载体金属丝和工件之间稳定发热,机器送入的金属丝作为焊条,在自身电弧下融化。由于MIG/MAG焊接法的通用性...
-
 南通化学焊接市场价格
发布时间:2025.12.14
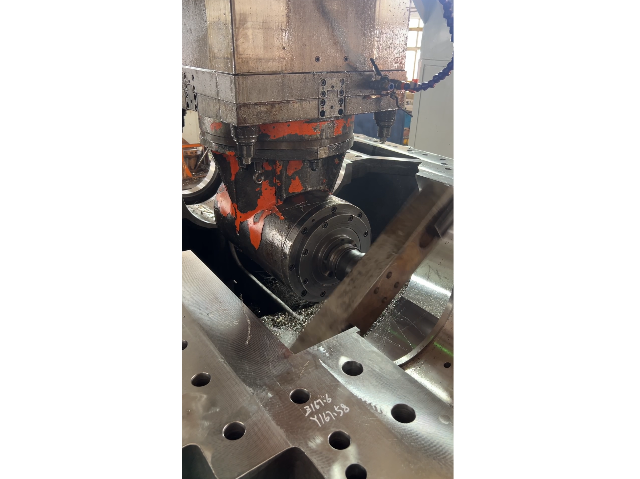
不锈钢腐蚀类型剖析:腐蚀疲劳:腐蚀介质的存在会降低金属材料的耐疲劳性能,这一现象被称为腐蚀疲劳。其断面特征是在大面积上覆盖着腐蚀产物,而在小面积上则显得粗糙。腐蚀疲劳可能导致多条裂纹的产生,这些裂纹通...
-
盐城非标件机加工制造商
发布时间:2025.12.14
机加工的应用领域:机加工在制造业中的应用极为普遍,几乎涉及到所有需要零部件的行业。例如,汽车制造业中,发动机、底盘等关键部件都需要经过精密的机加工;航空航天领域对零部件的精度和性能要求更高,机加工技术...
-
舟山扩散焊接制造商
发布时间:2025.12.14
不锈钢的分类方式多样,常见的有按组织状态分类,如马氏体钢、铁素体钢、奥氏体钢等,以及按成分分类,如铬不锈钢、铬镍不锈钢等。其中,奥氏体型不锈钢因其优良的焊接性和普遍的适用性,在不锈钢中占据了约70%的...
-
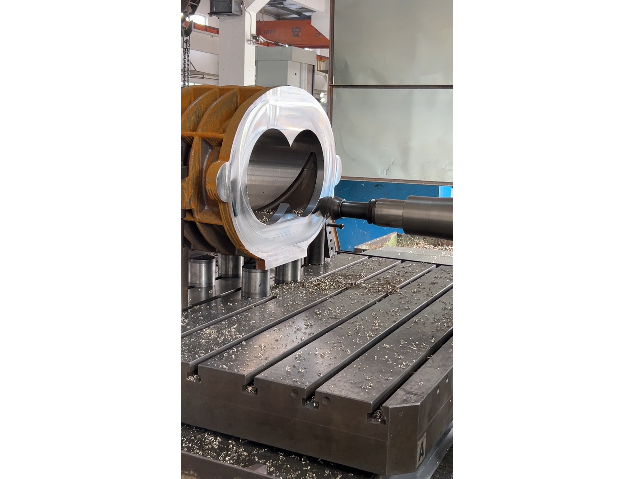 金华双面镗加工生产厂家
发布时间:2025.12.13
分析镗刀挠曲和截面惯性矩的计算公式可知,在镗削加工时应遵循以下原则:(1)镗刀的悬伸量应尽可能小。因为随着悬伸量的增大,挠曲量也会随之增大。例如,当悬伸量增大1.25倍时,在刀杆外径和切削参数保持不变...
-
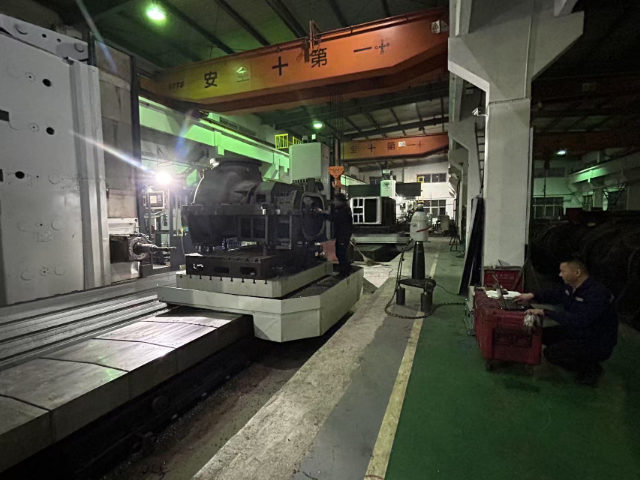 安徽普通镗加工行价
发布时间:2025.12.13
钻孔常用的刀具包括麻花钻、中心钻和深孔钻,其中麻花钻是较为常见的,其直径规格范围为Φ0.1-80mm。然而,由于钻头在构造上的限制,其弯曲刚度和扭转刚度相对较低,定心性也不佳,因此钻孔加工的精度通常只...
-
湖州力学焊接供应商
发布时间:2025.12.13
焊接工艺:坡口型式、坡口准备,奥氏体不锈钢坡口型式应考虑焊接层数和填充金属量,在保证工作效率的同时满足焊缝的力学性能要求,对于全焊透对接接头采用V型坡口,坡口角度为35±5℃。焊口组对前采用机械方法对...
-
镇江自动化零件机加工定制
发布时间:2025.12.13
机械加工的主要步骤,机械加工过程通常包括以下几个主要步骤:设计零件:首先,设计师会使用计算机辅助设计(CAD)软件创建零件的详细图纸和三维模型。创建CAM文件:设计完成后,工程师会将CAD文件转换为计...
-
苏州数控机加工厂家
发布时间:2025.12.13
机加工工艺。机加工工艺包括:零件设计:根据产品要求和材料特性设计零件形状和尺寸。工艺编制:确定加工方法、加工顺序和加工参数。材料选择:选择适合零件性能要求的材料。加工过程:按工艺要求进行加工,包括切削...
-
盐城雕铣机加工行价
发布时间:2025.12.12
数控机床是一种用计算机来控制的机床,用来控制机床的计算机,不管是专门使用计算机、还是通用计算机都统称为数控系统。机械加工过程中常见的挑战:机械加工过程中可能遇到各种挑战,包括:材料选择:不同材料的加工...
-
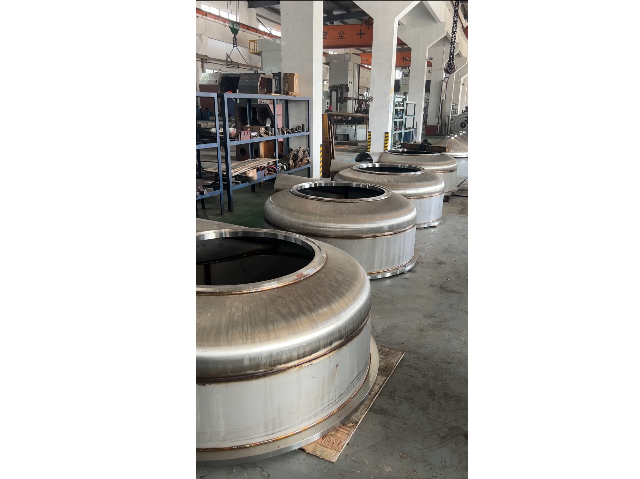 扬州立式镗加工供应商
发布时间:2025.12.12
切屑的有效排出:内孔车削加工中,排屑对于加工效果和安全性能的影响也非常重要,特别是在加工深孔和盲孔时尤为如此。较短的螺旋屑是内孔车削较理想的切屑,该类型切屑比较容易被排出,并且在切屑折断时不会对切削刃...
-
绍兴物理焊接加工
发布时间:2025.12.12
不锈钢的焊接性:奥氏体不锈钢的抗拉强度高、塑性、韧性也好,但屈服点较低,相对于碳素钢高温强度高、耐氧化性好,适用于高温使用,可作为耐热钢用,同时具有相当好的冲击韧度。奥氏体不锈钢比其它不锈钢容易焊接,...
-
江苏自动化零件机加工制造
发布时间:2025.12.12
数控机床发展的初期是以连续轨迹的数控机床为主,连续轨迹控制。连续轨迹控制又称轮廓控制,要求刀具相对于零件按规定轨迹运动。以后又大力发展点位控制数控机床。点位控制是指刀具从某一点向另一点移动,只要然后能...
-
苏州不锈钢焊接厂家
发布时间:2025.12.12
焊接工艺控制要点,奥氏体不锈钢焊接工艺控制要点如下:①焊接时尽量选用较小的焊接热输入,即在保证焊接质量的前提下采用小的焊接电流和较快的焊接速度;②控制焊接弧长,弧长应较短;③层间温度控制在要求的范围内...
-
嘉兴全自动焊接哪家好
发布时间:2025.12.12
不锈钢焊条主要分为铬不锈钢焊条和铬镍不锈钢焊条。这两类焊条中,符合国标的产品均需遵循国标GB/T983-2012的规定进行考核。铬不锈钢焊条具有出色的耐蚀性、耐热性和耐蚀性能,常用于电站、化工和石油设...