-
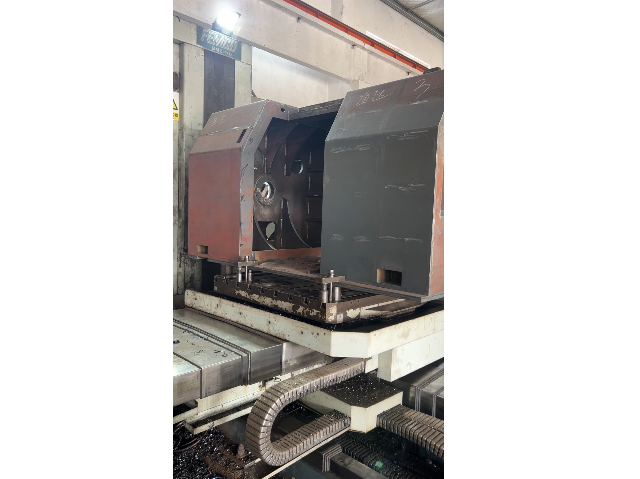
 镇江数控镗加工工艺
发布时间:2026.04.15
定制化设备生产中,往往需要加工各类非标准零件,非标准零件的内孔加工需求各不相同,镗加工可以适配各类非标准零件的加工需求。瑞宏机械擅长处理非标准零件的加工订单,能够根据非标准零件的图纸和要求,定制加工方...
-
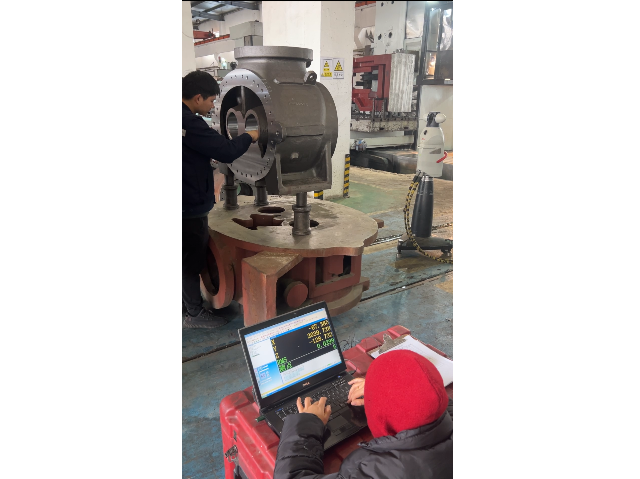 镇江缸筒镗加工参考价
发布时间:2026.04.14
深孔加工是机械加工中一类比较特殊的加工场景,对加工工艺和设备都有一定要求,镗加工在深孔加工场景中有着广泛的应用,能够完成深孔的精细加工,提升孔的尺寸精度和表面质量。瑞宏机械(上海)有限公司深耕精密机加...
-
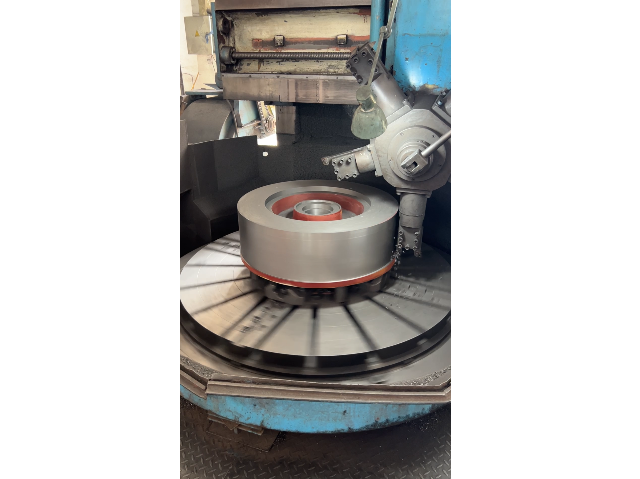 浙江刨台铣镗加工制造商
发布时间:2026.04.14
加工效率是很多客户选择加工服务商时会关注的要点,加工效率不*影响订单的交付周期,也会影响客户自身的生产进度,所以提升加工效率对加工服务商来说非常重要。瑞宏机械(上海)有限公司多年来一直关注加工流程的优...
-
苏州双面镗加工定制价格
发布时间:2026.04.13
工件加工后的表面光洁度对后续装配和使用都有影响,如何保障表面光洁度是镗加工中需要关注的问题。瑞宏机械(上海)有限公司在加工过程中,会通过多个方式提升加工后的表面光洁度。首先是选择合适的刀具,精加工阶段...
-
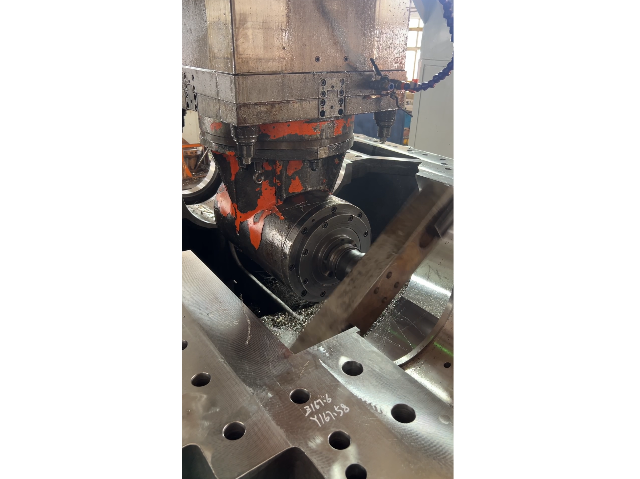 嘉兴力学焊接厂家
发布时间:2026.02.26
市场价格钢结构焊接市场价格与钢材类型、结构复杂程度、焊接工作量等相关。一般建筑钢结构焊接价格根据不同构件和焊接要求,每吨价格在几千元到上万元不等。大型复杂钢结构如桥梁、高层钢结构建筑,因对焊接...
-
 冶金焊接供应商
发布时间:2026.02.25
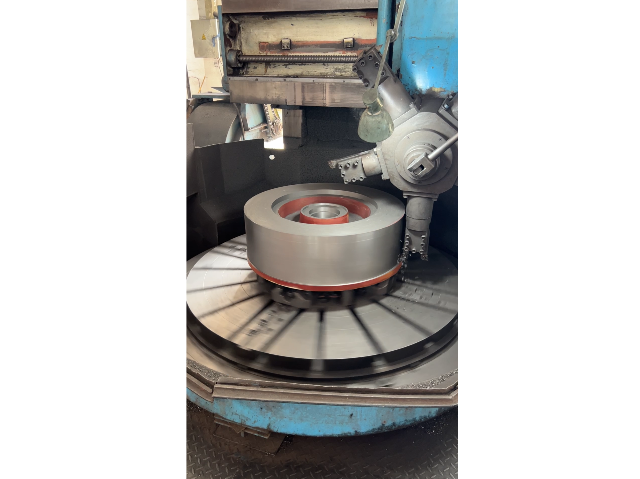
不锈钢腐蚀类型剖析:焊缝腐蚀:焊缝腐蚀有两种主要类型:热影响区腐蚀和刃状(刀口)腐蚀。在不锈钢焊接件的焊缝两旁,由于焊接时处于敏感的温度范围(450~850℃),容易发生晶间腐蚀。刃状(刀口)腐蚀的特...
-
 杭州精密镗加工定制价格
发布时间:2026.01.29
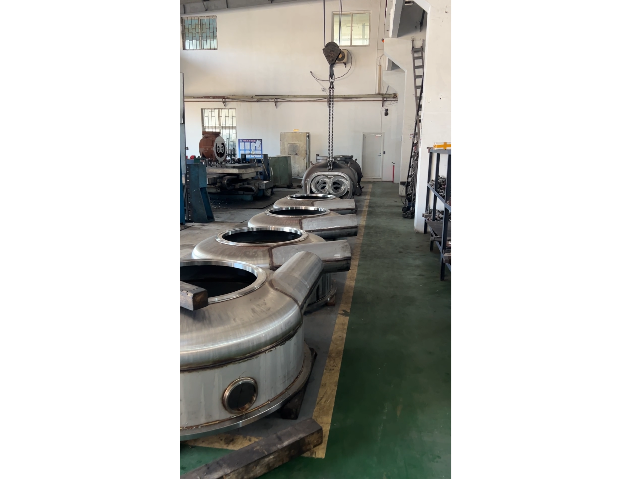
在镗孔加工过程中,由于刀具需要连续切削,因此容易出现磨损和破损的情况。这种磨损不*会降低孔加工的尺寸精度,还会导致表面粗糙度值的增加。同时,如果微调进给单元的标定出现异常,就会引发调整误差,进而影响加...
-
 盐城立式镗加工供应
发布时间:2026.01.28
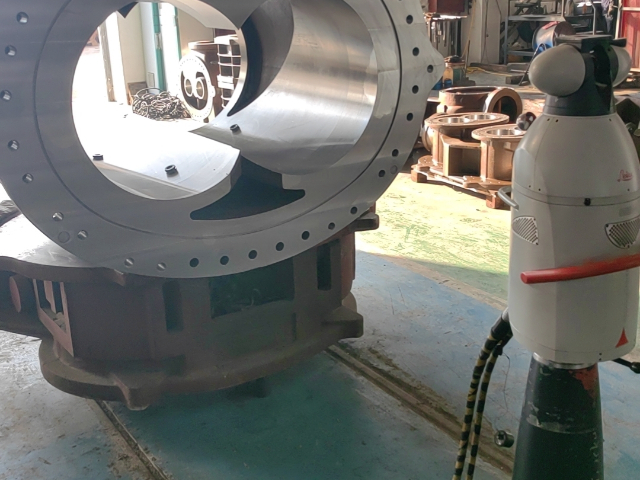
坐标镗床:坐标镗床配备了高精度的坐标测量设备,确保刀具与工件之间维持精确的相对位置。其加工精密孔的精度可达到IT5级以上,特别适用于对加工精度要求较高的工件、夹具、模具以及量具的制造。镗床的应用领域:...
-
台州高速镗加工哪家好
发布时间:2026.01.28
瑞宏机械(上海)有限公司——镗加工技术者在机加工行业的广阔天地里,镗加工以其高精度和灵活性脱颖而出,成为众多领域不可或缺的关键工艺。瑞宏机械(上海)有限公司,作为镗加工技术的佼佼者,我们专...
-
 江苏高精度镗加工中心
发布时间:2026.01.27
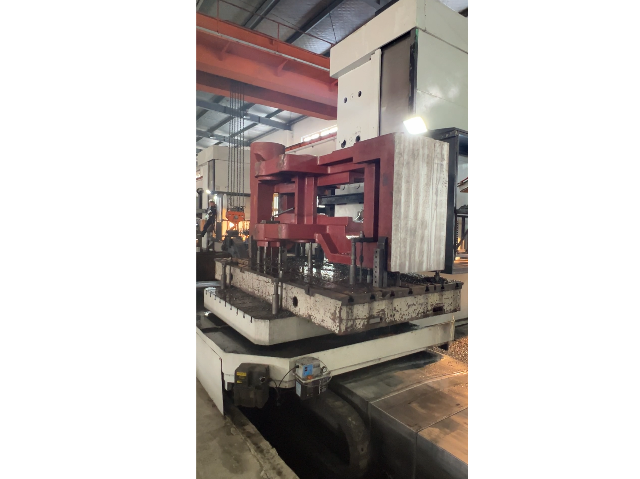
分析镗刀挠曲和截面惯性矩的计算公式可知,在镗削加工时应遵循以下原则:(1)镗刀的悬伸量应尽可能小。因为随着悬伸量的增大,挠曲量也会随之增大。例如,当悬伸量增大1.25倍时,在刀杆外径和切削参数保持不变...
-
杭州高精度镗加工供应商
发布时间:2026.01.27
刀具旋转并作进给运动:在这种方式中,由于镗杆的悬伸长度不断变化,其受力变形也随之改变。靠近主轴箱处的孔径较大,而远离主轴箱处的孔径较小,同样会产生锥孔现象。同时,随着镗杆悬伸长度的增加,主轴自重引起的...
-
 南通普通镗加工生产厂家
发布时间:2026.01.27
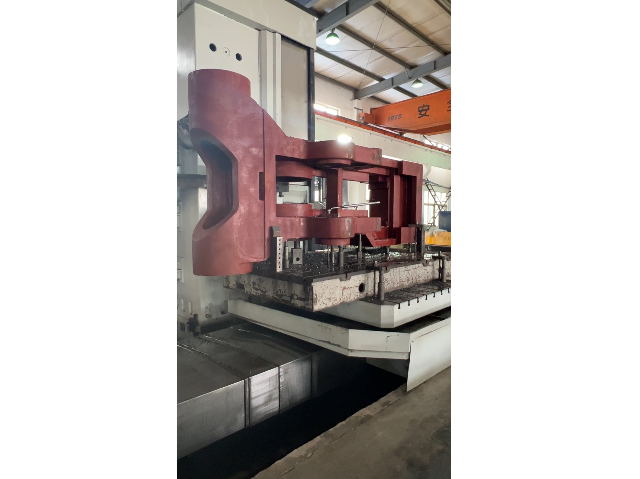
加工范围的不同:由于加工原理的差异,车床与镗床在加工范围上也各有侧重。车床适用于加工轴对称零件,如外圆、内圆、端面、锥度、螺纹及曲面等,其多样化的切削方式可通过调整车刀切削刃来实现。而镗床则更擅长处理...
-
无锡深孔镗加工制造商
发布时间:2026.01.26
精度需求的差异:在机械加工领域,精度要求是选择机床的关键因素。车床在加工过程中,以其简单的结构和较低的成本,更适合处理低精度的加工任务,例如平面、棱柱和螺旋零件的制造。这使得车床在汽车零部件、轴承、轴...
-
杭州刨台铣镗加工厂家
发布时间:2026.01.26
镗床,这款专为孔加工而设计的机床,以镗刀为主要工具,对工件预制的孔进行精细的镗削。其工作原理是镗刀的旋转为主运动,配合镗刀或工件的移动进行进给。镗床不*能加工出高精度的孔,还能在一次定位的情况下完成多...
-
高速钻镗加工供应商
发布时间:2026.01.26
在粗镗阶段,尺寸公差等级通常为IT12~IT11,表面粗糙度Ra值为25~5μm;半精镗时,尺寸公差等级的提升为IT10~IT9,表面粗糙度Ra值减小至3~2μm;而到了精镗阶段,尺寸公差等级更是能达...
-
 浙江铸钢件镗加工制造商
发布时间:2026.01.26
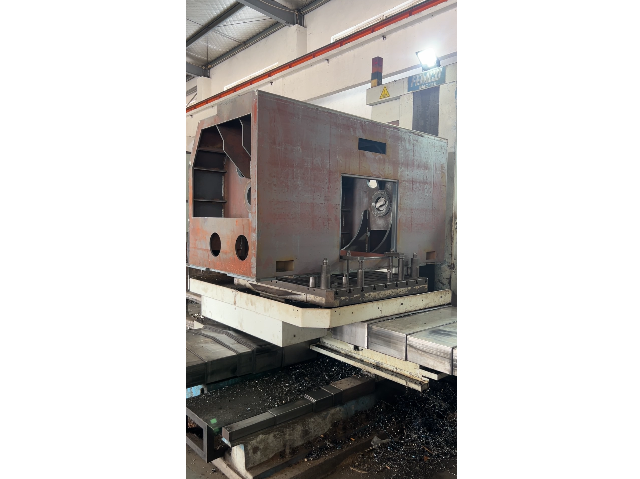
镗削加工的详细探讨:镗孔工艺,作为机械加工中不可或缺的一环,涵盖了普遍的镗削加工细节。这一工艺不*在汽车、航空航天等众多领域发挥着重要作用,更是制造高精度孔洞的关键步骤。通过深入探讨镗削加工的各个方面...
-
 宁波双面镗加工行价
发布时间:2026.01.26
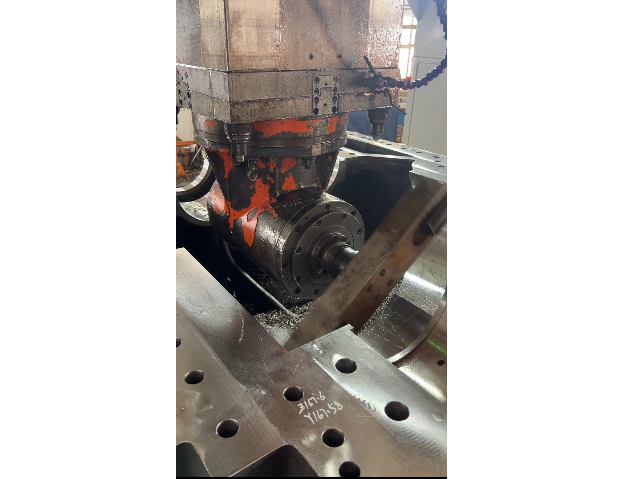
增强产品竞争力:在市场竞争日益激烈的这里,产品的质量和性能是企业竞争力的关键。镗削加工可以为企业提供高精度、高质量的产品,增强企业的市场竞争力。例如,在舞台灯光设备的市场中,高质量的光学元件和电子元件...
-
无锡龙门式镗加工厂家
发布时间:2026.01.25
在现代机械加工领域中,镗削加工作为一种重要的加工方式,具有独特的特点和明显的优势。它在汽车领域、食品工业、舞台灯光等多个行业中都发挥着重要作用。镗削加工是一种用镗刀对已有的孔进行扩大或加工出高精度孔的...
-
安徽刨台铣镗加工市场价格
发布时间:2026.01.25
加工效率的差异:数控车床凭借其自动化功能,能够高效地完成大批量加工任务。而镗床则主要对铸、锻、钻的孔进行进一步加工,旨在扩大孔径、提升精度、降低表面粗糙度,以及进行孔位置纠偏。这种通过镗床进行的加工被...
-
CNC镗加工制造
发布时间:2026.01.25
镗加工的适用范围:1.精密机械加工,如电子、仪器、航空航天等领域,这些领域对零件精度和质量要求较高,需要采用精密加工方式,镗加工就是一种常用的方法。2.汽车零部件加工,如汽车发动机缸体、缸盖等,这些零...
-
龙门式镗加工精选厂家
发布时间:2026.01.25
按加工对象分类:通用镗刀:特点:其设计适用于多种不同的材料和孔径,因此具有普遍的适用性。优点:这种镗刀的使用范围非常普遍,能够满足多种加工需求。缺点:然而,由于其设计缺乏针对性,所以在某些特定情况下,...
-
 泰州缸筒镗加工厂家
发布时间:2026.01.25
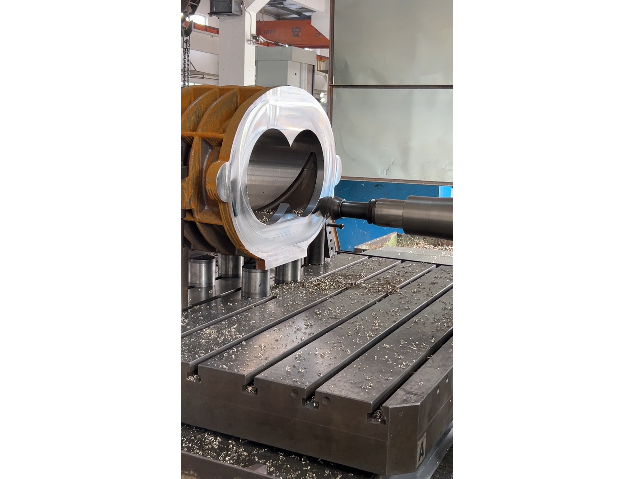
镗刀材料:刀杆材料:镗刀杆由钢、钨基高密度合金或硬质合金制成。合金钢是较常用的刀杆材料,也有一些镗刀杆制造商采用AISI1144碳高速钢。无论何种牌号的碳钢和合金钢,都有相同的弹性模量:E=30×10...
-
台州内外圆孔镗加工原理
发布时间:2026.01.25
主要由于镗削加工中的刚性振动以及刀具磨损所导致。镗削加工过程中,操作人员需要负责调整分配层吃刀量,这一环节若处理不当,便可能导致加工尺寸精度出现问题。在调整分配进刀余量的过程中,任何细微的操作失误都可...
-
绍兴普通镗加工制造商
发布时间:2026.01.25
常用的金属加工方法:镗削:机器零件大小不一,因此金属切削加工方法也呈现多样性。在众多方法中,镗削以其独特性质脱颖而出。镗削不*在加工原理上与其他方法有许多共通之处,更因切削运动形式的差异而拥有其独特的...
-
 绍兴高速钻镗加工价格
发布时间:2026.01.24
镗削加工:镗刀有三个基本元件:可转位刀片、刀杆和镗座。镗座用于夹持刀杆,夹持长度通常约为刀杆直径的4倍。装有刀片的刀杆从镗座中伸出的长度称为悬伸量(镗刀的无支承部分)。悬伸量决定了镗孔的较大深度,是镗...
-
 南京粗镗加工市场价格
发布时间:2026.01.24
镗刀挠曲计算实例:加工条件:工件材料:AISI1045碳钢,硬度HB250;切削深度:0.1″,进给量:0.008英寸/转;刀杆直径:1″,刀杆的弹性模量:E=30×106psi,刀杆的悬伸量:4″。...
-
 浙江内外圆孔镗加工供应商
发布时间:2026.01.24
接下来,我们将深入探讨镗床与车床的异同。这两种机床都采用旋转方式进行加工,但它们的加工原理却各有千秋。对于机械制造行业的从业者来说,了解并区分这两种机床的特点和适用场景显得尤为重要。加工原理的差异:车...
-
上海卧式镗加工中心
发布时间:2026.01.24
切屑的有效排出:内孔车削加工中,排屑对于加工效果和安全性能的影响也非常重要,特别是在加工深孔和盲孔时尤为如此。较短的螺旋屑是内孔车削较理想的切屑,该类型切屑比较容易被排出,并且在切屑折断时不会对切削刃...
-
杭州盲孔镗加工参考价
发布时间:2026.01.24
在镗孔加工前,还需要仔细检查工装、工件的定位基准以及各定位元件的稳定性。同时,用卡尺检测待加工初孔的直径,并测算预留加工余量,以确保加工过程的顺利进行。在加工过程中,需要保持设备的重复定位精度和动态平...
-
舟山精密镗加工行价
发布时间:2026.01.24
镗刀材料:刀杆材料:镗刀杆由钢、钨基高密度合金或硬质合金制成。合金钢是较常用的刀杆材料,也有一些镗刀杆制造商采用AISI1144碳高速钢。无论何种牌号的碳钢和合金钢,都有相同的弹性模量:E=30×10...