标签列表 - 成都正川精机机电设备有限公司
-
 青白江区石墨砂线机大概费用
金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的加工速度有关系,以加工时,在加工区两导线轮之间金刚石线保持不拉弓成直线状态,是适合的加工速度。如何快速测出这个适合材料的加工速度?加工时,我们始终奉行一点:加工走直线时,金刚石线在加工区的两导轮之间是呈直线状态,加工的速度为合适的。所以,当一个材料,你不知道应该用什么速度来切,可以先做切割效率检测。方法是:找一块相同硬度的材料或者加工件的废料,切割一条直缝。切割时,从厂家推荐的加工速度,慢慢地加速度到拉弓,然后减速到不拉弓,就用那个速度切一段,如果一直不拉弓,表示按那个速度切就ok了。比如,切翡...
发布时间:2024.01.18 -
 温江区大理石砂线机大概费用
金刚石线的线径与切割速度C型往复走丝金刚石线切形机使用的金刚线直径一般在0.2-0.45mm。C型金刚线切形机适合对切缝要求更小,损耗要求更低的客户。环形金刚石线切形机使用的金刚线直径在0.65mm-0.7mm,因为现阶段环形线的制造技术使得只有0.65mm左右的环形线能高速运转。金刚线母线在0.65mm,电镀上金刚石以后的线径大,所以环形线的切缝比C型切缝大;而且环形线电镀的金刚石颗粒大,因此更锋利,切割速度也更快。用户应根据自己的需求选择适合自己的机型。导线轮造价不同C型往复走丝金刚线切形机的导线轮直径在100mm左右,导线轮造价成本低。环形金刚线切形机的导线轮直径在250mm左右,导线轮...
-
 温江区大理石砂线机批发公司
一种多路伺服电机驱动控制供电系统,包括交流电源、整流变压器、应急控制继电器、DC总线和应急断电保护装置;所述整流变压器的输入端连接所述交流电源,用于将交流电源转换为直流电源;所述应急控制继电器的输入端与所述整流变压器的输出端连接,输出端与所述DC总线连接,用于控制所述整流变压器的输出端与DC总线的导通与断开;所述应急断电保护装置与所述应急控制继电器连接,用于根据控制信号控制所述应急控制继电器的断开与重启。本实用新型可以根据接收到的控制信号控制DC总线断电,避免了关键的驱动控制器和伺服电机被破坏,是智能化伺服驱动控制中重要的安全防护环节。金刚砂线切割机用途。温江区大理石砂线机批发公司砂线机金刚石...
-
 铜仁市伺服砂线机产品介绍
金属导电材料适合用电火花线切割机加工,各种脆性材料适合金刚石线切割机加工。金属材料有黏性,排屑困难,所以不适合用金刚石线切割机加工。如果非要弄明白金刚石线切割机和电火花线切割机比较哪个好。这个只能用它们都可以加工的材料来比较看哪一种设备更适合这个材料。比如有些导电材料或者半导电材料,像导电陶瓷、石墨、太阳能硅片等,它们用金刚石线切割机和电火花线切割机都能加工。只有这两种机床都可以加工的材料才得出金刚石线切割机和电火花线切割机比较出哪个好的结果,其实,准确的应该说是哪一种加工方式更适合才对。导电陶瓷、石墨、太阳能硅片这些都属于脆性材料,用电火花线切割的方式效果就不如金刚石线切割机的加工效果了。但...
-
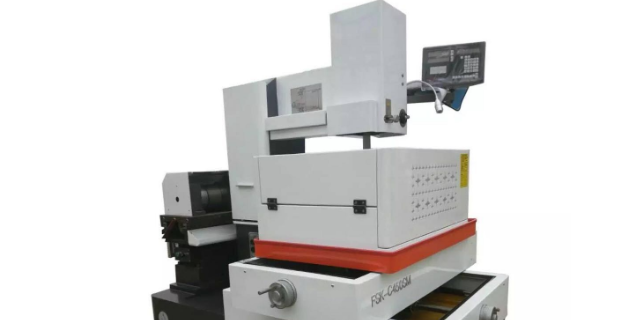 贵阳市高效便捷砂线机
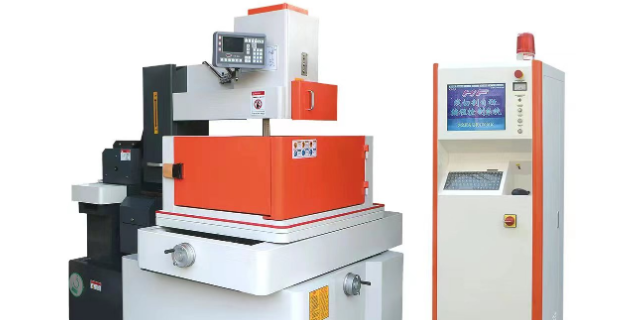
常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?虽然听起来两种机床都是线切割设备,但是,两种线切割却是不一样的设备,一种是切韧性导电金属的叫电火花线切割机,一种是切所有脆性材料的叫金刚石线切割机。具体的来说,其实两种机床无法比较。因为它们不是一回事儿。用通俗的理解方式,简单来说,电火花线切割机是一根钢丝线通电之后,产生高温,这根钢线一直在往复高速运动,靠近这根高温的钢线周围,它的热量会把靠近钢丝线的金属融化掉,用这种方式来加工的,这根钢丝线加工时不用力,它是一种特殊的加工方式。而金刚石线是一根钢线上面电镀金刚石颗粒或微粉,钢线往复高速运动,与...
-
温江区电火花砂线机供应商家
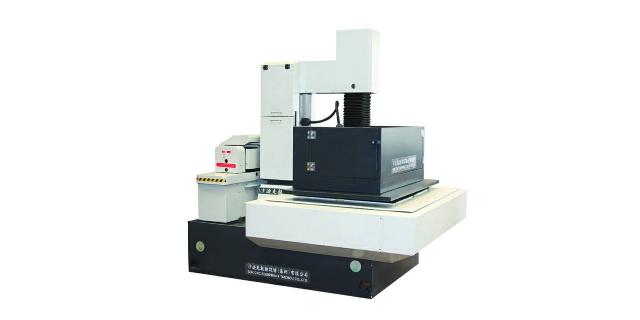
立式结构和卧式结构的金刚石线切割机床,各有各的优势,可以根据不同需要而选择不同结构的机床。它们的进刀方式不同:立式结构的金刚石线竖着从侧面进刀切割;卧式结构的金刚石线横着从工件的下方或者从工件的上方进刀切割。大体上,金刚石线切割机床立式结构有C型、T型或厂型结构,卧式结构有设计为框架结构或龙门式结构。立式结构一般设计为接近经典的三角形全支撑结构,这种线架在切割加工时两导轮的距离是固定的,只有工作台和转台在运动,误差精度范围主要因素在工作台和转台上;卧式框架结构金刚石线切割机加工区导线轮由四根柱子类似弹簧一样的导轨控制,所以卧式框架结构的导线轮是运动的,加上工作台和转台,比立式结构的机床多了影响...
-
 自贡市高速精密砂线机产品介绍
金刚石线切割机能不能割金属材料呢?我们可以肯定地是:“能,我们切过”。但不推荐用金刚石线切金属。金刚石线切割机能切割一切比砂线硬度小的脆性材料,包括导电材料、半导电材料、不导电的材料。但是,使用金刚石线切割机切金属却不是一个好的选择。效果还不错,但是切割速度会非常慢,边缘会产生毛刺。导电金属材料的线切割加工方式可以选择电火花线切割机床,要求高的可以选择中走丝机床,要求不高的可以选择快走丝机床。能导电的金属材料用电火花线切割机床来切割,无论是切割效率还是成本都比金刚石线切割机更能让人接受一些。这里要考虑的是一些特殊情况,只有在导电金属材料中混合夹杂了一些非导电材料,而对加工速度不做要求和不计加工...
-
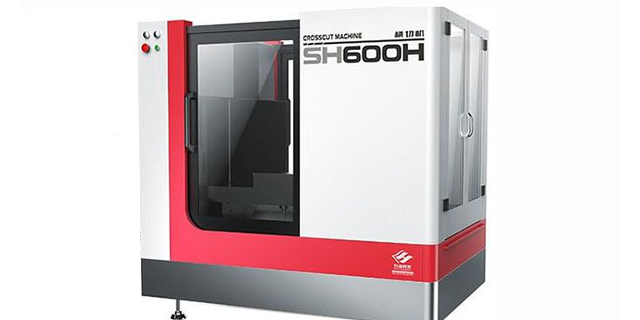 曲靖大功率砂线机经销商
金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的加工速度有关系,以加工时,在加工区两导线轮之间金刚石线保持不拉弓成直线状态,是适合的加工速度。如何快速测出这个适合材料的加工速度?加工时,我们始终奉行一点:加工走直线时,金刚石线在加工区的两导轮之间是呈直线状态,加工的速度为合适的。所以,当一个材料,你不知道应该用什么速度来切,可以先做切割效率检测。方法是:找一块相同硬度的材料或者加工件的废料,切割一条直缝。切割时,从厂家推荐的加工速度,慢慢地加速度到拉弓,然后减速到不拉弓,就用那个速度切一段,如果一直不拉弓,表示按那个速度切就ok了。比如,切翡...
-
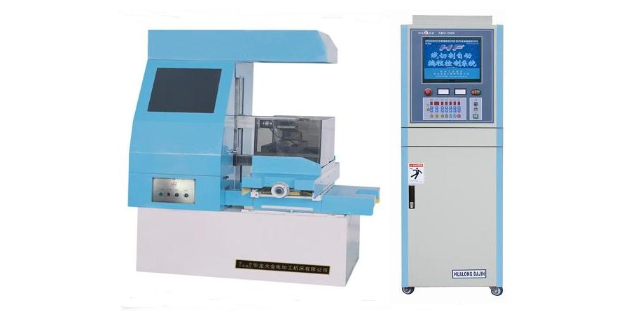 攀枝花市玉石砂线机常见问题
立式结构和卧式结构的金刚石线切割机床,各有各的优势,可以根据不同需要而选择不同结构的机床。它们的进刀方式不同:立式结构的金刚石线竖着从侧面进刀切割;卧式结构的金刚石线横着从工件的下方或者从工件的上方进刀切割。大体上,金刚石线切割机床立式结构有C型、T型或厂型结构,卧式结构有设计为框架结构或龙门式结构。立式结构一般设计为接近经典的三角形全支撑结构,这种线架在切割加工时两导轮的距离是固定的,只有工作台和转台在运动,误差精度范围主要因素在工作台和转台上;卧式框架结构金刚石线切割机加工区导线轮由四根柱子类似弹簧一样的导轨控制,所以卧式框架结构的导线轮是运动的,加上工作台和转台,比立式结构的机床多了影响...
-
 温江区玉石砂线机批发
金刚石线切割机能不能割金属材料呢?我们可以肯定地是:“能,我们切过”。但不推荐用金刚石线切金属。金刚石线切割机能切割一切比砂线硬度小的脆性材料,包括导电材料、半导电材料、不导电的材料。但是,使用金刚石线切割机切金属却不是一个好的选择。效果还不错,但是切割速度会非常慢,边缘会产生毛刺。导电金属材料的线切割加工方式可以选择电火花线切割机床,要求高的可以选择中走丝机床,要求不高的可以选择快走丝机床。能导电的金属材料用电火花线切割机床来切割,无论是切割效率还是成本都比金刚石线切割机更能让人接受一些。这里要考虑的是一些特殊情况,只有在导电金属材料中混合夹杂了一些非导电材料,而对加工速度不做要求和不计加工...
-
仁怀市本地砂线机哪家好
弓架运动结构金刚石线切割机主要是切形状类的机床,但因为机床震动较大,只能切厚片,不能切薄片。它的工作原理是通过一根电镀金刚石线,由弓架带动上下往复运动,与工件发生切削从而达到加工的目的。用电镀金刚石线做为刀具,对工件进行加工,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。往复循环走丝结构能切薄片,能切形状,在金刚石线很细的情况下切形状不能切太厚。往复走丝运动式金刚石线切割机的工作原理是利用一根金刚石线高速往复走丝运动,与工件接触发生磨削而达到加工的目的。砂线切割机抖动大怎么处理??仁怀市本地砂线机哪家好砂线机从另一个角度理解:电火花线切割机是属于特殊加工机床,它是...
-
贵阳市大功率砂线机订制价格
从另一个角度理解:电火花线切割机是属于特殊加工机床,它是使用一根金属丝放电产生高温,对工件进行腐蚀达到加工的目的。金刚石线切割机是属于刀具机床,它是一种物理切割的加工方式,是使用一根电镀有金刚石颗粒的金属丝,经过反复运行,与工件之间产生摩擦,达到加工的目的,如果见过木匠做木工的,就明白金刚石线切割机就是一种锯的方式,而电火花线切割机是高温融解的方式。两种机床对加工作用的对象也不同,金刚石线切割机适合所有脆性材料,包括能导电的、不能导电的和半导电的材料,只要低于金刚石硬度的材料都可以切,注意哦,这里说的是脆性材料,不太适合黏性的金属材料。电火花线切割机只适合导电的材料,适合导电的金属材料。可以说...
-
 南充市本地砂线机
金属导电材料适合用电火花线切割机加工,各种脆性材料适合金刚石线切割机加工。金属材料有黏性,排屑困难,所以不适合用金刚石线切割机加工。如果非要弄明白金刚石线切割机和电火花线切割机比较哪个好。这个只能用它们都可以加工的材料来比较看哪一种设备更适合这个材料。比如有些导电材料或者半导电材料,像导电陶瓷、石墨、太阳能硅片等,它们用金刚石线切割机和电火花线切割机都能加工。只有这两种机床都可以加工的材料才得出金刚石线切割机和电火花线切割机比较出哪个好的结果,其实,准确的应该说是哪一种加工方式更适合才对。导电陶瓷、石墨、太阳能硅片这些都属于脆性材料,用电火花线切割的方式效果就不如金刚石线切割机的加工效果了。但...
-
巴中市本地砂线机批发公司
机床由床身、座标工作台、弓架、工作液箱及附件等组成。加工用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线、园弧等几何图形。1.机床的主要组成部分。本机床主要由工作台部分、底座部分、弓架部分、电气部分、防护部分组成。2.结构布局与特点。整机采用床身固定。工作台在床身上作X向/Y向移动,弓架在立柱上作Z向往复运动,立柱采用中国台湾产直线导轨磨损小,使用寿命长等特点。弓架往复运动的平稳和可靠性。整机布局合理、美观,机床整体的刚性。金刚砂线切割走刀速度。巴中市本地砂线机批发公司砂线机金属导电材料适合用电火花线切割机...
-
四川大功率砂线机供应商家
金刚石线的线径与切割速度C型往复走丝金刚石线切形机使用的金刚线直径一般在0.2-0.45mm。C型金刚线切形机适合对切缝要求更小,损耗要求更低的客户。环形金刚石线切形机使用的金刚线直径在0.65mm-0.7mm,因为现阶段环形线的制造技术使得只有0.65mm左右的环形线能高速运转。金刚线母线在0.65mm,电镀上金刚石以后的线径大,所以环形线的切缝比C型切缝大;而且环形线电镀的金刚石颗粒大,因此更锋利,切割速度也更快。用户应根据自己的需求选择适合自己的机型。导线轮造价不同C型往复走丝金刚线切形机的导线轮直径在100mm左右,导线轮造价成本低。环形金刚线切形机的导线轮直径在250mm左右,导线轮...
-
 武侯区陶瓷砂线机批发价格
往在切割质量相对较高的情况下得出的大概切割速度,并不是快的切割速度,也不能所有金刚石线切割机的加工速度。材料使用金刚石线切割方式的切割速度受多方因素的影响,比如金刚石线切割机的行程、切割工艺、材料的硬度、材料的脆性程度、材料的尺寸、金刚石线的磨损程度、金刚石线的数量、金刚石线的线径等,甚至切削液的选择都能影响加工速度。附上从网上搜来的莫氏硬度介绍:莫氏硬度是表示矿物硬度的一种标准,又称摩氏硬度。莫斯硬度应用划痕法将棱锥形金刚钻针刻划所试矿物的表面而发生划痕,习惯上矿物学或宝石学上都是用莫氏硬度。用测得的划痕的深度分十级来表示硬度(刻划法):滑石(talc)1(硬度小),石膏(gypsum)2,...
-
锦江区高效便捷砂线机销售电话
三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一个长方形碳化硅晶体材料,长50cm,宽42cm,我们要从42cm的一面进刀,那么切割长度就是50cm,补偿为8cm,切割参数就设置为58cm;反之从50cm的一面进刀,切割长度为42cm,补偿加8cm,切割参数就设置为50cm。这个补偿可以根据材料的硬度、机床进给速度、尺寸大小和对表面加工质量要求来设置。材料硬的,假如在不了解的情况下,要把切割速度和进给速度都放慢,机床旁边不能离人,要观察金刚石线的弯曲度。一般来说,越是硬的材料,进给速度太快的情况下,金刚石线会被拉伸弯弓,误差就越大。2、摆动切...
-
重庆数控智能砂线机供应商家
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。金刚砂线切...
-
铜仁市石墨砂线机批发价格
不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。一起来看一下翡翠切割速度设置方法。多数翡翠的莫氏硬度为6.5~7之间,少数老坑料的硬度在7.5左右,部分新坑料在6以下。不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。翡翠,是玉石的一种,是在地质作用过程中形成的以硬玉为主,次为绿辉石、钠铬辉石、霓石、角闪石、钠长石等矿物成分组成的达到玉级的多晶体。翡翠的结晶特点单斜晶系,常呈柱状、纤维状、毡状致密体,原料呈块状,次生料为砾石状。所以切割翡翠时,基本上不考虑晶向崩裂的问题。对于硬度较低的翡翠,切割速度可达到13000mm²/小时,硬度高的翡翠9000mm²/小时,硬度达到7.5的翡翠,...
-
重庆玉石砂线机咨询报价
一种砂线切割机,包括底座,工作台,夹具组件,滑轮机构和贮线机构;其中:所述夹具组件,包括基座,转盘,夹具,转盘电机和转盘蜗轮箱;转盘电机与转盘蜗轮箱传动连接,转盘锁固在转盘蜗轮箱的输出轴上,由其驱动旋转;在转盘圆周等分角处,分别设置有三至四个通过螺栓定位的夹具;所述贮线机构,锁固在两平行线性导轨的滑块上,线性导轨与贮线辊轴线平行锁固在底座上.本实用新型巧妙地将贮线机构安装在线性导轨上,使得其可自适应与滑轮对齐,减少砂线与滑轮摩擦;夹具组件中的转盘能夹持工件适当旋转一角度,改变进给角度,使切割更加顺利.切割石墨片的方法-导热绝缘材料。重庆玉石砂线机咨询报价砂线机被切割的工件尺寸大小。小尺寸的工件...
-
自贡市实验室砂线机行价
金刚石线切割机能不能割金属材料呢?我们可以肯定地是:“能,我们切过”。但不推荐用金刚石线切金属。金刚石线切割机能切割一切比砂线硬度小的脆性材料,包括导电材料、半导电材料、不导电的材料。但是,使用金刚石线切割机切金属却不是一个好的选择。效果还不错,但是切割速度会非常慢,边缘会产生毛刺。导电金属材料的线切割加工方式可以选择电火花线切割机床,要求高的可以选择中走丝机床,要求不高的可以选择快走丝机床。能导电的金属材料用电火花线切割机床来切割,无论是切割效率还是成本都比金刚石线切割机更能让人接受一些。这里要考虑的是一些特殊情况,只有在导电金属材料中混合夹杂了一些非导电材料,而对加工速度不做要求和不计加工...
-
广元市大功率砂线机批发公司
根据加工材料的价值来选择金刚石线的规格。材料价值高,如高价值的宝石和翡翠等材料,可选择规格小的,如选择0.2~0.25mm规格之间的金刚石线,比0.35mm规格的切缝更小,节省了0.1mm的割缝浪费,切14刀就是节省了一个手镯的厚度。材料价值不高的,可以选择规格大一点的金刚石线。根据加工速度来选择金刚石线的规格。加工速度快,可选择规格大的金刚石线;加工速度慢,可选择规格小的金刚石线。根据机床行程大小来选择金刚石线的规格。机床行程越大,金刚石线运行距离就越大,加工时容易会造成金刚石线抖动,影响切割质量。因此,机床行程越大,给的张力也越大,机床行程小,给的张力也小。故,机床行程越大的可选择规格大的...
-
 雅安市电火花砂线机供应商家
一种高精度电动机保护装置,包括电动机、电流互感器、电压互感器、控制器和电源,所述电动机、所述电流互感器、所述电压互感器和所述控制器分别均与所述电源电连接,所述电动机、所述电流互感器和所述电压互感器分别均与所述控制器电连接,所述控制器正面的顶端设置有显示屏,所述控制器正面的底端设置有若干控制按钮,所述控制器顶端的一侧设置有报警器,所述控制器顶端的另一侧设置有天线。有益效果:能够对电动机形成有效保护,避免造成电动机的损坏,有效提高电动机的使用寿命。砂线切割机抖动大怎么处理??雅安市电火花砂线机供应商家砂线机单向环形线结构的金刚石线切形机,该结构由一根圆环形的金刚石线由导向轮带动朝着一个方向单方向高...
-
遵义市高效便捷砂线机供应商家
一种多路伺服电机驱动控制供电系统,包括交流电源、整流变压器、应急控制继电器、DC总线和应急断电保护装置;所述整流变压器的输入端连接所述交流电源,用于将交流电源转换为直流电源;所述应急控制继电器的输入端与所述整流变压器的输出端连接,输出端与所述DC总线连接,用于控制所述整流变压器的输出端与DC总线的导通与断开;所述应急断电保护装置与所述应急控制继电器连接,用于根据控制信号控制所述应急控制继电器的断开与重启。本实用新型可以根据接收到的控制信号控制DC总线断电,避免了关键的驱动控制器和伺服电机被破坏,是智能化伺服驱动控制中重要的安全防护环节。玻璃砂线切割机, 玻璃微切机, 玻璃平切机。遵义市高效便捷...
-
昆明砂线机
但是,同一种材料同一种金刚石线径切割速度一致的情况下,环形线切形机的切割质量却可能优于往复走丝结构金刚石线切形机。因为环形线切形机是单向循环不用换向,往复走丝结构却需要停顿换向,换向会有个几秒钟的停顿消除惯性再运行,换向时候的切缝就没有不换向的切缝重合得那么完美了。原因也是因为惯性,导轮在旋转时突然换向,会产生轻微的抖动。上面看起来环形线的优势更明显,下面分析一下往复循环走丝和环形线的不同点。,对金刚石线的利用。往复走丝结构金刚石线切割机的金刚石线是一根单线,环形结构金刚石线是一个圆环。往复走丝结构的金刚石线切割机,只要贮丝筒能装得下足够长的金刚石线,可以切硬度较高的材料。而环形结构金刚石线的...
-
乐山市伺服砂线机电话多少
三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一个长方形碳化硅晶体材料,长50cm,宽42cm,我们要从42cm的一面进刀,那么切割长度就是50cm,补偿为8cm,切割参数就设置为58cm;反之从50cm的一面进刀,切割长度为42cm,补偿加8cm,切割参数就设置为50cm。这个补偿可以根据材料的硬度、机床进给速度、尺寸大小和对表面加工质量要求来设置。材料硬的,假如在不了解的情况下,要把切割速度和进给速度都放慢,机床旁边不能离人,要观察金刚石线的弯曲度。一般来说,越是硬的材料,进给速度太快的情况下,金刚石线会被拉伸弯弓,误差就越大。2、摆动切...
-
南充市石墨砂线机
金刚石线切割机能不能割金属材料呢?我们可以肯定地是:“能,我们切过”。但不推荐用金刚石线切金属。金刚石线切割机能切割一切比砂线硬度小的脆性材料,包括导电材料、半导电材料、不导电的材料。但是,使用金刚石线切割机切金属却不是一个好的选择。效果还不错,但是切割速度会非常慢,边缘会产生毛刺。导电金属材料的线切割加工方式可以选择电火花线切割机床,要求高的可以选择中走丝机床,要求不高的可以选择快走丝机床。能导电的金属材料用电火花线切割机床来切割,无论是切割效率还是成本都比金刚石线切割机更能让人接受一些。这里要考虑的是一些特殊情况,只有在导电金属材料中混合夹杂了一些非导电材料,而对加工速度不做要求和不计加工...
-
乐山市数控智能砂线机批发价格
金刚石线的价格。环形线是由一根较长的钢丝线互相缠绕,在接头的地方焊接起来,打磨光滑之后再去电镀,才可能保证环形线的焊接点不会在加工过程中突然断裂而影响加工精度。成品环形线的长度要求误差不能太多。这就导致了环形线的制作成本较高,所以它的售价自然会高。,对材料的要求。前面说到环形线的总长度在3~5米之间,对切割材料的尺寸大小和硬脆程度都有一定限制。对材料要求尺寸不能太大,也不能太硬,否则会因为磨损过快无法保证金刚石线的使用寿命。相对环形线结构来说,往复循环走丝对材料的要求就宽泛多了。,切割细节。往复循环走丝结构金刚石线切形机可使用0.25~0.35mm线径的金刚石线,切缝小,能切割出更多细节,比如...
-
 泸州市本地砂线机大概费用
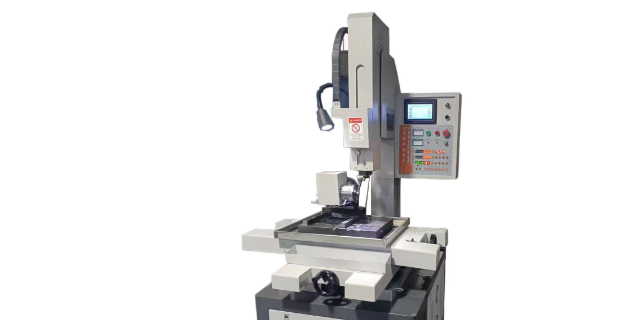
立式结构和卧式结构的金刚石线切割机床,各有各的优势,可以根据不同需要而选择不同结构的机床。它们的进刀方式不同:立式结构的金刚石线竖着从侧面进刀切割;卧式结构的金刚石线横着从工件的下方或者从工件的上方进刀切割。大体上,金刚石线切割机床立式结构有C型、T型或厂型结构,卧式结构有设计为框架结构或龙门式结构。立式结构一般设计为接近经典的三角形全支撑结构,这种线架在切割加工时两导轮的距离是固定的,只有工作台和转台在运动,误差精度范围主要因素在工作台和转台上;卧式框架结构金刚石线切割机加工区导线轮由四根柱子类似弹簧一样的导轨控制,所以卧式框架结构的导线轮是运动的,加上工作台和转台,比立式结构的机床多了影响...
-
德阳市玉石砂线机行价
金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适用于切割金属材料会呢?首先一个切割速度的问题,我之前在其他厂家工作时,曾经我们做过用金刚石线切割机切割直径为100mm钛合金圆柱的试验,客户原先是使用的锯条切割,切割一片使用的时间为15分钟,但切缝太宽,为了节省成本,客户想找别的方式切割钛合金。用其他厂家的快走丝电火花线切割机切割一片耗时2个小时(120分钟),用我们的快走丝电火花线切割机切割一片耗时1小时20分钟(80分钟),用我们的往复运动式金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。这就表示电火花线切割机床切割直径为100mm的...