标签列表 - 成都正川精机机电设备有限公司
-
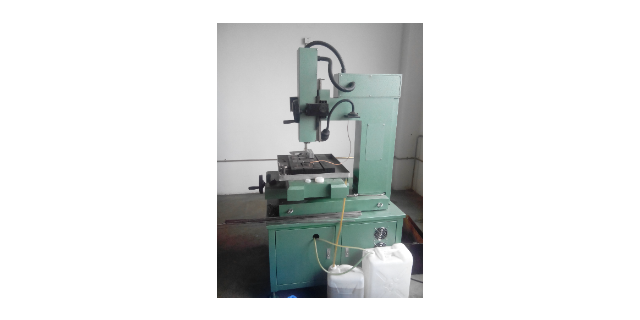 四川一站式穿孔机采购
电火花穿孔机在加工中无切削力,加工的零件表面质量好,精度高,孔的深径比和加工效率比一般机械要高。能直接从复杂形面加工,也能处理难加工的材料,如:淬火钢、硬质合金、钛合金等。使用铜管作为电极,成本较低。主要用于喷油孔、喷丝孔、油路板等的加工。电火花穿孔机的铣削加工工艺如下:1.加工方式:在加工轮廓或挖深槽时可以选择生成圆弧段程序。由于机器在沿曲面加工时需选择直线加工方式,包括切入切出程序,这有利于电极损耗补偿计算。2.加工余量:该参量的数值要求大于放电间隙,精加工时加工余量并不为零,且前一道工序要给后一道工序留下余量。3.铣削的精度:加工精度越高,弦线对空间曲线的逼近度越高,空间微直线段越多,程...
发布时间:2025.05.20 -
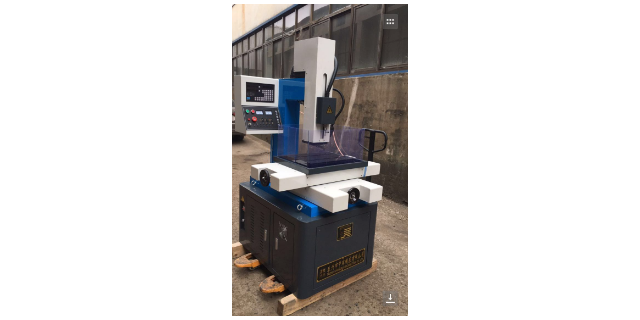 穿孔机生产厂家
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液...
-
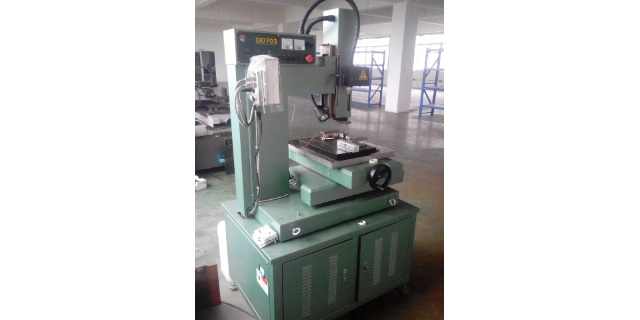 数控智能穿孔机批发价格
穿孔过程的三个阶段指的是什么?斜轧穿孔整个过程可以分成三个阶段:个不稳定过程—为管坯前端金属逐步充满变形区,即从管坯同轧辊开始接触(一次咬入)到前端金属出变形区,这个阶段中存在着一次咬入和二次咬入。稳定过程—这是穿孔过程的主要阶段,从管坯前端金属充满变形区到管坯尾端金属开始离开变形区为止。第二个不稳定过程—为管坯尾端金属逐渐离开变形区到金属全部离开轧辊为止。稳定过程和不稳定过程有着明显的差别,在生产中可以很容易看到毛管头尾尺寸和中间部分尺寸有差别,一般是毛管前端直径大、尾端椭圆度大,而中间部分尺寸是一致的。造成头部直径大的原因是:前端金属在逐渐充满变形区,金属同轧辊接触面上的曳入摩擦力是逐渐增...
-
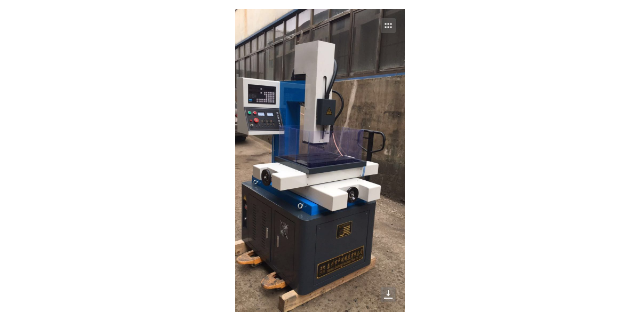 四川穿孔机批发
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液...
-
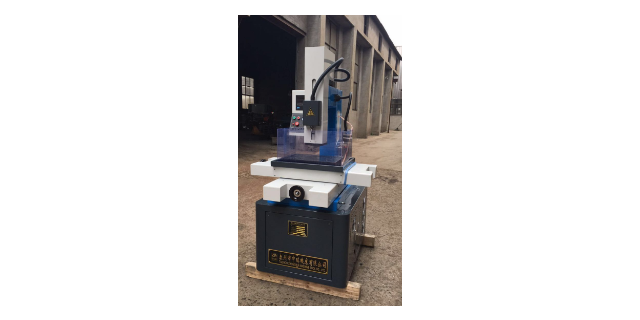 高速精密穿孔机
导板和导盘的比较导板和导盘是穿孔机常用的导位装置,导辊是一种老式的导位装置,现在几乎不用了。导板和导盘的区别为:1)导板对孔型的封闭好,可以根据变形区的长度设计导板的长度,而导盘在变形呈弧形分布,接触长度较短,轧辊和导盘的间隙逐渐增大,金属容易进入辊缝而产生链带;2)因导盘的主动旋转,可以提高穿孔效率,管坯也容易咬入。导板则次之3)使用导板的穿孔机的延伸系数(即可以生产的毛管小壁厚)比使用导盘的穿孔机要大。电火花对外加工-电火花对外加工厂家。高速精密穿孔机穿孔机常用的轧辊平衡装置有哪几种?轧辊平衡机构的作用是使轧辊或转鼓紧紧压在压下丝杠的端部,以消除丝杠和轧辊之间的间隙,使轧辊或转鼓能随压下螺...
-
 四川海航穿孔机按需选型
电火花穿孔机是指用电火花加工原理,加工尺寸小于5mm的孔的电火花加工机床。用于加工中小型冲模,其加工特点是不受金属材料硬度的限制,可先将模板淬火后用本机加工所需要的孔型,以保证质量和提高使用寿命。工具电极材料采用钢、铸铁、铜均可。穿孔机根据应用的介质不同大致分为两种,一种是液体穿孔机,由于液体加工时要通过铜棒小孔,可能堵塞铜棒小孔,所以小可加工0.15mm的细孔,深度也只能加工350mm。是普遍应用的,另外一种是气体穿孔机,经过铜棒小孔的介质采用的是气体,所以不易被堵塞,可加工更精密的小孔。穿孔机开机只向上走,别的按钮不管用是哪的事?四川海航穿孔机按需选型穿孔机电火花穿孔机也称电火花打孔机、电...
-
四川海航穿孔机厂家
机架盖的打开方式?常见的机架盖打开方式有以下几种:1)整体拆卸的机架盖,多见于老式的小机组,如76机组和100的卧式穿孔机;2)机架盖侧翻式,利用液压缸将机架盖侧翻起来并放置在机架牌坊的一侧,不足的地方是增加了厂房的高度;3)侧移式,现代的穿孔机多采用此种方式,可以将机架盖移到一侧或者将机架盖一分为二分别移到两侧。4)无机盖式,压下装置装在牌坊的内侧,轧辊拆装很方便。常用的轧辊平衡装置有哪几种?轧辊平衡机构的作用是使轧辊或转鼓紧紧压在压下丝杠的端部,以消除丝杠和轧辊之间的间隙,使轧辊或转鼓能随压下螺丝一起进退。轧辊的平衡装置主要通过液压缸完成(老式穿孔机采用弹簧),作用的位置视转鼓的样式而定,...
-
大功率穿孔机批发价
顶头更换的标准是什么?在穿孔过程中,顶头承受着交变热应力、摩擦力及机械力,力的大小影响顶头的寿命。顶头过分磨损会划伤毛管内表面,粘钢后产生内折。顶头一般是轧制的、锻造的或者是铸钢的。搬运顶头时应保护表面的氧化层,避免脱落,否则影响使用寿命。更换标准是:1)顶头头部磨损,磨损带长度超过5mm,破损面积超过30cm2.2)穿孔段出现裂纹;裂纹长度超过60mm,宽度在1.0mm左右。3)粘钢,有粘钢就该更换。剔废的顶头原则上不能重复使用,若重车,需要再次热处理。穿孔机常见问题的解决方法。大功率穿孔机批发价穿孔机这种穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点...
-
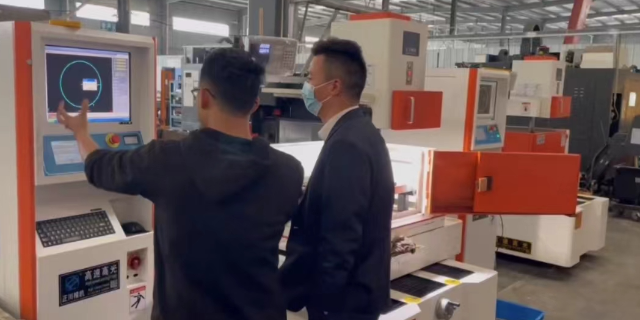 成都高速精密穿孔机按需选型
穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量要求较低;2)冲头上的平均单位压力比压力穿孔小50%左右,因而工具消耗较小;3)穿孔过程中主要是坯料的中心部分金属变形,使中心粗大而疏松的组织很好的加工而致密化,同时在压应力作用下,毛管内外表面不易产生裂纹。4)生产率比压力穿孔高,可达每分钟两支;以上两种穿孔多生产特殊钢种的无缝钢管,现存的机组很少,因变形量很小,毛管短且厚,因而在热轧无缝钢管机组中要设置斜轧延伸机,将毛管的外径和壁厚减小并使管子...
-
成都高速精密穿孔机生产
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线速度也随之相应增加,它正好与金属变形的流动速度逐渐增加相一致。其作用:一是“拉着”金属向出口方向流动,有利于抑制孔腔产生;二是减少了毛管的扭转变形,减小(甚至消除)了毛管的周向剪切应力。二者都有利于高合金管坯的穿孔。(2)可穿轧薄壁毛管,提高毛管质量。由于锥形辊和导盘的作用,改善了金属的变形条件和运动学条件,减少了金属在变形区中的附加变形,既有利于提高毛管的径壁比(桶形辊斜轧穿孔机的D/S在15左右,锥形辊斜轧穿孔机的D/S超过20),又有利于提高毛管内、外表面质量和壁厚精度。毛管的壁厚不均可控...
-
电火花穿孔机怎么定价
导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,可以只设计一种导板。导板的纵剖面形状应与轧辊辊形相对应,也有入口锥、压缩带和出口锥组成。导板入口锥主要起到引导管坯的作用,使管坯中心线对准穿孔中心线。当管坯与上、下导板接触时,它起着限制管坯椭圆度的作用。限制椭圆度是为了避免过早形成孔腔,同时促进金属的纵向延伸。导板的出口锥起限制毛管横变形,并控制毛管轧后外径的作用。压缩带是过渡带,它不在导板的中间,而是向入口方向移动,移动值一般在20~30mm,也有到50mm的。移动的目的是:可以减小管坯在顶头上开始辗轧时的椭圆度和减小导板的轴向阻力,提高穿孔...
-
电火花穿孔机品牌
1、按规定正确穿戴防护用品,戴好防护眼镜,工作服应扎紧扣好。2、检查机械、脉冲电源、控制旋钮、显示仪表、抽风机等部位,确认安全可靠方可工作。3、按规定在润滑部位定时注入规定的润滑油或润滑脂,以保证机构运转灵活,特别是倒向器和轴承,要定期检查更换(暂定半年)。4、操作室内禁止使用明火或吸烟,工作现场必须配备足够灭火器材,并确保完好。5、定期检查清洗工作液箱内过滤器有无切屑沉淀物堵塞,检查工作液泵是否完好,有无异常声音。6、检查抽风设备是否完好。电火花穿孔机有问题,自己学会搞,一年省几千元红包钱。电火花穿孔机品牌穿孔机穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔...
-
四川一站式穿孔机直销
电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属成型。与电火花线切割机床、成型机不同的是,它电脉冲的电极是空心铜棒,介质从铜棒孔中间的细孔穿过,起冷却和排屑作用。电极与金属间放电产生高温腐蚀金属达到穿孔的目的,用于加工超硬钢材、硬质合金、铜、铝及任何可导电性物质的细孔。小可加工0.015mm的小孔,也可加工带有锥度的小孔,被使用在精密模具加工中,一般被当作电火花线切割机床的配套设备,用于电火花线切割加工的穿丝孔、化纤喷丝头、喷丝板的喷丝孔、滤板、筛板的群孔、发动机叶片、缸体的散热孔、液...
-
数控智能穿孔机厂价
二辊式穿孔机和三辊式穿孔机的特点?二辊式穿孔机主要有带导辊的穿孔机、带导板的穿孔机和带导盘的穿孔机,带导辊的穿孔机一般不常用,只用于穿孔软而粘的有色金属,如铜管、钛管等。带导板的穿孔机具有孔型封闭好、接触变形区长、穿出的毛管壁厚可以更薄的特点而仍然得到重视;带导盘的穿孔机越来越得到发展,它的特点是:1)生产率高,这是由于主动导盘对轧件产生轴向拉力作用,导致毛管轴向速度增加。快可以达到3~4支/分;2)由于导盘的轴向力作用,使管坯咬入容易一些,减少了形成管端内折的可能性,也可以提高壁厚的精度;3)导盘比导板有较高的耐磨性,从而减少了换工具的时间并提高了工具寿命;三辊式穿孔机的特点是:i.由于三个...
-
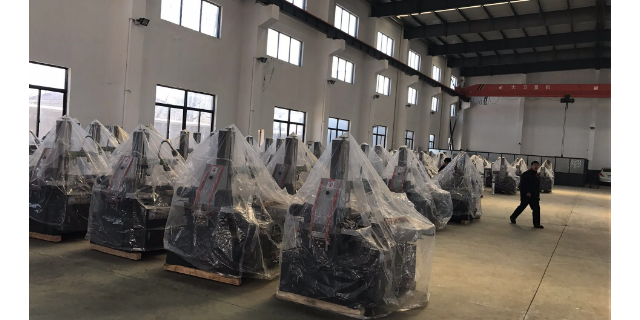 四川实验室穿孔机厂家现货
这种穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量要求较低;2)冲头上的平均单位压力比压力穿孔小50%左右,因而工具消耗较小;3)穿孔过程中主要是坯料的中心部分金属变形,使中心粗大而疏松的组织很好的加工而致密化,同时在压应力作用下,毛管内外表面不易产生裂纹。4)生产率比压力穿孔高,可达每分钟两支;中国电火花加工机床公司排名。四川实验室穿孔机厂家现货穿孔机主传动的方式及特点?穿孔机的主传动电机可以使用直流电机或交流电机。直流电机一般通过传动轴直...
-
小型穿孔机市场报价
穿孔的发展过程是什么?在无缝钢管生产过程中,穿孔工艺被广泛应用而且是非常经济的。1886年德国的曼内斯曼兄弟申请了用斜辊穿孔机生产管状断面产品的。中描述了金属变形时内部力的作用和使用两个或多个呈锥形的轧辊进行穿孔,因此被称作曼内斯曼穿孔过程。由R.C斯蒂菲尔发明的导板使得穿孔后的毛管长度得到增加。后来S.狄舍尔发明了导盘,使穿孔效率得到更大提高。在1981年出现了双支撑的锥形辊穿孔机(单支撑的锥形辊穿孔机由R.C斯蒂菲尔发明于1899年发明),它比以前的穿孔机在金属的变形上有明显的改进。德国和美国在20世纪上半叶将穿孔进行了很大改进,后半叶德国、俄罗斯和日本又将穿孔机向前推进了一步,近一段时间...
-
四川小型穿孔机厂家有哪些
二辊式穿孔机和三辊式穿孔机的特点?二辊式穿孔机主要有带导辊的穿孔机、带导板的穿孔机和带导盘的穿孔机,带导辊的穿孔机一般不常用,只用于穿孔软而粘的有色金属,如铜管、钛管等。带导板的穿孔机具有孔型封闭好、接触变形区长、穿出的毛管壁厚可以更薄的特点而仍然得到重视;带导盘的穿孔机越来越得到发展,它的特点是:1)生产率高,这是由于主动导盘对轧件产生轴向拉力作用,导致毛管轴向速度增加。快可以达到3~4支/分;2)由于导盘的轴向力作用,使管坯咬入容易一些,减少了形成管端内折的可能性,也可以提高壁厚的精度;3)导盘比导板有较高的耐磨性,从而减少了换工具的时间并提高了工具寿命;电火花穿孔机有问题,自己学会搞,一...
-
 成都家政穿孔机加工中心
顶头更换的标准是什么?在穿孔过程中,顶头承受着交变热应力、摩擦力及机械力,力的大小影响顶头的寿命。顶头过分磨损会划伤毛管内表面,粘钢后产生内折。顶头一般是轧制的、锻造的或者是铸钢的。搬运顶头时应保护表面的氧化层,避免脱落,否则影响使用寿命。更换标准是:1)顶头头部磨损,磨损带长度超过5mm,破损面积超过30cm2.2)穿孔段出现裂纹;裂纹长度超过60mm,宽度在1.0mm左右。3)粘钢,有粘钢就该更换。剔废的顶头原则上不能重复使用,若重车,需要再次热处理。电火花穿孔机对安装场所及位置有何要求?成都家政穿孔机加工中心穿孔机工作中,1、操作者应站在绝缘橡皮或木踏板上。2、禁止用手触及电极。3、装卸...
-
 四川小孔加工穿孔机供应商
顶头更换的标准是什么?在穿孔过程中,顶头承受着交变热应力、摩擦力及机械力,力的大小影响顶头的寿命。顶头过分磨损会划伤毛管内表面,粘钢后产生内折。顶头一般是轧制的、锻造的或者是铸钢的。搬运顶头时应保护表面的氧化层,避免脱落,否则影响使用寿命。更换标准是:1)顶头头部磨损,磨损带长度超过5mm,破损面积超过30cm2.2)穿孔段出现裂纹;裂纹长度超过60mm,宽度在1.0mm左右。3)粘钢,有粘钢就该更换。剔废的顶头原则上不能重复使用,若重车,需要再次热处理。电火花加工的基本知识。四川小孔加工穿孔机供应商穿孔机电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂...
-
小型穿孔机直销
导板的设计要素有些?导板的设计原则是:一种管坯需要设计一种导板,如果是用一种管坯生产不同尺寸的毛管,可以只设计一种导板。导板的纵剖面形状应与轧辊辊形相对应,也有入口锥、压缩带和出口锥组成。导板入口锥主要起到引导管坯的作用,使管坯中心线对准穿孔中心线。当管坯与上、下导板接触时,它起着限制管坯椭圆度的作用。限制椭圆度是为了避免过早形成孔腔,同时促进金属的纵向延伸。导板的出口锥起限制毛管横变形,并控制毛管轧后外径的作用。压缩带是过渡带,它不在导板的中间,而是向入口方向移动,移动值一般在20~30mm,也有到50mm的。移动的目的是:可以减小管坯在顶头上开始辗轧时的椭圆度和减小导板的轴向阻力,提高穿孔...
-
穿孔机怎么买
工作中,1、操作者应站在绝缘橡皮或木踏板上。2、禁止用手触及电极。3、装卸工件、定位、校正电极、擦试机床时,必须切断脉冲电源。4、工作液面应保持高于工件表面50~60mm,以免液面过低着火。5、及时排除分解出来的有害气体。6、严禁一人同时操作两台以上机床。操作时不许离开工作岗位,如需离开,必须停机。工作结束,工作结束时,必须切断电源,清理机床上切屑、油污和现场卫生,整理工作现场。填写设备运转记录及交接班记录。自制简易电火花打孔教程。穿孔机怎么买穿孔机电火花穿孔机也称电火花打孔机、电火花小孔机、电火花细孔放电机,其工作原理是利用连续上下垂直运动的细金属铜管(称为电极丝)作电极,对工件进行脉冲火花...
-
四川小孔加工穿孔机推荐厂家
(1)可穿轧高合金钢等低塑性难变形金属。锥形辊斜轧穿孔机的轧辊直径由入口向出口方向逐渐增大,轧辊的线速度也随之相应增加,它正好与金属变形的流动速度逐渐增加相一致。其作用:一是“拉着”金属向出口方向流动,有利于抑制孔腔产生;二是减少了毛管的扭转变形,减小(甚至消除)了毛管的周向剪切应力。二者都有利于高合金管坯的穿孔。(2)可穿轧薄壁毛管,提高毛管质量。由于锥形辊和导盘的作用,改善了金属的变形条件和运动学条件,减少了金属在变形区中的附加变形,既有利于提高毛管的径壁比(桶形辊斜轧穿孔机的D/S在15左右,锥形辊斜轧穿孔机的D/S超过20),又有利于提高毛管内、外表面质量和壁厚精度。毛管的壁厚不均可控...
-
四川高速精密穿孔机直销
顶头的种类有些?顶头按冷却方式来分,有内水冷、内外水冷、不水冷顶头(穿孔过程和待轧时间内都不冷却,主要指生产合金钢用的钼基顶头):按顶头和顶杆的连接方式来分,有自由连接和用连接头连接顶头。按水冷内孔来分,有阶梯形、锥形和弧形内孔顶头。内孔与外表面之间的壁厚有等壁和不等壁两种。按顶头材质分,有碳钢、合金钢和钼基顶头。从扩径段分:有2段式、3段式、4段式。扩径率小于20%用2段式顶头,大于20%用3或4段式顶头。电火花机加工怎么收费的?四川高速精密穿孔机直销穿孔机穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧...
-
综合穿孔机加工
管坯定心机的组成结构?定心方法有两种,即热定心和冷定心。热定心是用压缩空气或液压在热状态下冲孔。特点是生产效率高,设备简单,同时由于冲头形状与顶头鼻部形状相适应,能获得良好的定心孔形状。从近些年的发展来看,热定心工序有逐步被取消的趋势。冷定心是在离线状态下在机床上钻孔,冷定心在高合金或重要用途钢管的生产中采用。推钢机的作用及形式?为了将管坯推入轧辊之间,在穿孔机的前台安置推钢机。老式的推钢机采用气动,另外还有链式推钢机和液压推钢机。推钢机的前端装有可以转动的推钢头。现代的推钢机速度可以设定即靠近轧辊前高速推进以节省时间,靠近轧辊时降速以适应管坯的咬入状况。电火花对外加工-电火花对外加工批发、促...
-
实验室穿孔机品牌推荐
穿孔工序在现代钢管生产中的作用?在无缝钢管生产中,穿孔工序的作用是将实心的管坯穿成空心的毛管。整个生产过程一般包括穿孔、轧管和定减径工序。穿孔作为金属变形的***道工序,穿出的管子壁厚较厚、长度较短、内外表面质量较差,因此叫做毛管。如果在毛管上存在一些缺陷,经过后面的工序也很难消除或减轻。所以在现代钢管生产中穿孔工序的起着重要作用。3.管坯穿孔的方式有几种?管坯的穿孔方式有,压力穿孔,推轧穿孔和斜轧穿孔。电火花穿孔机对安装场所及位置有何要求?实验室穿孔机品牌推荐穿孔机顶头的种类有些?顶头按冷却方式来分,有内水冷、内外水冷、不水冷顶头(穿孔过程和待轧时间内都不冷却,主要指生产合金钢用的钼基顶头)...
-
成都综合穿孔机厂
这种穿孔方式使用方坯,穿出的毛管较短,变形量很小,延伸系数一般不大于1.1。推轧穿孔的优点如下:1)坯料中心处于压应力状态,过程是冲孔和纵轧相结合,不会产生二辊斜轧的内折缺陷,毛管内表面质量好,对坯料质量要求较低;2)冲头上的平均单位压力比压力穿孔小50%左右,因而工具消耗较小;3)穿孔过程中主要是坯料的中心部分金属变形,使中心粗大而疏松的组织很好的加工而致密化,同时在压应力作用下,毛管内外表面不易产生裂纹。4)生产率比压力穿孔高,可达每分钟两支;电火花穿孔机小能穿多大的孔?光洁度如何?成都综合穿孔机厂穿孔机1、按规定正确穿戴防护用品,戴好防护眼镜,工作服应扎紧扣好。2、检查机械、脉冲电源、控...
-
成都海航穿孔机按需选型
二辊式穿孔机和三辊式穿孔机的特点?二辊式穿孔机主要有带导辊的穿孔机、带导板的穿孔机和带导盘的穿孔机,带导辊的穿孔机一般不常用,只用于穿孔软而粘的有色金属,如铜管、钛管等。带导板的穿孔机具有孔型封闭好、接触变形区长、穿出的毛管壁厚可以更薄的特点而仍然得到重视;带导盘的穿孔机越来越得到发展,它的特点是:1)生产率高,这是由于主动导盘对轧件产生轴向拉力作用,导致毛管轴向速度增加。快可以达到3~4支/分;2)由于导盘的轴向力作用,使管坯咬入容易一些,减少了形成管端内折的可能性,也可以提高壁厚的精度;3)导盘比导板有较高的耐磨性,从而减少了换工具的时间并提高了工具寿命;三辊式穿孔机的特点是:i.由于三个...
-
电火花穿孔机批发厂家
顶头的使用方式有几种?顶头的使用方式主要有以下几种:1)顶头与顶杆连接在一起一同进行循环的。顶头损坏后需要离线进行更换,一般情况下,一组顶杆6~7支,冷却站在轧线之外,占地面积较大,设备较复杂。2)顶头在线循环。即使用一支顶杆,每穿孔一次,顶头更换一次,一般情况下使用三个顶头,顶头循环的次序是1,2,3,再1,2,3。这种方式只更换顶头,使用方便,生产节奏快。但要求顶头的定位精确,工具加工精度高,设备运转正常,否则的话,容易发生顶头与顶杆连接不牢,顶头脱落的情况。3)一个顶头/顶杆单独使用。当顶头损坏后,须在线更换顶头顶杆,降低了机组作业率。电火花机哪家做得比较好。电火花穿孔机批发厂家穿孔机管...
-
伺服穿孔机现货
顶头的种类有些?顶头按冷却方式来分,有内水冷、内外水冷、不水冷顶头(穿孔过程和待轧时间内都不冷却,主要指生产合金钢用的钼基顶头):按顶头和顶杆的连接方式来分,有自由连接和用连接头连接顶头。按水冷内孔来分,有阶梯形、锥形和弧形内孔顶头。内孔与外表面之间的壁厚有等壁和不等壁两种。按顶头材质分,有碳钢、合金钢和钼基顶头。从扩径段分:有2段式、3段式、4段式。扩径率小于20%用2段式顶头,大于20%用3或4段式顶头。电火花穿孔机精度能达到多少?伺服穿孔机现货穿孔机1、按规定正确穿戴防护用品,戴好防护眼镜,工作服应扎紧扣好。2、检查机械、脉冲电源、控制旋钮、显示仪表、抽风机等部位,确认安全可靠方可工作。...
-
成都物流穿孔机采购
后台升降辊道的作用和结构形式?升降辊的作用是穿孔前支持顶杆的前行到轧制等待位,穿孔结束后将顶杆上的毛管往后输送,同时也起支持顶杆和毛管的作用。一个穿孔过程中有三个位置即顶杆位、毛管位和下降位。升降辊道多有6~7个辊组成,间隔的布置在三辊定心装置之间。为了提高短毛管从机架内脱出的速度,很多机组在出口个升降辊的上方安装一个夹送辊,增加了轴向力,加快了毛管脱出速度。升降辊的驱动有电机集中传动的,也有电机单独传动的,而升降辊的上升和下降更多采用液压缸的动作并依靠调整丝杠的限制来达到不同位置的目的。的驱动方式是采用液压马达驱动并靠有位置传感器定位的液压缸进行升降位置调节。打孔机日常保养须知 打孔机常见故...