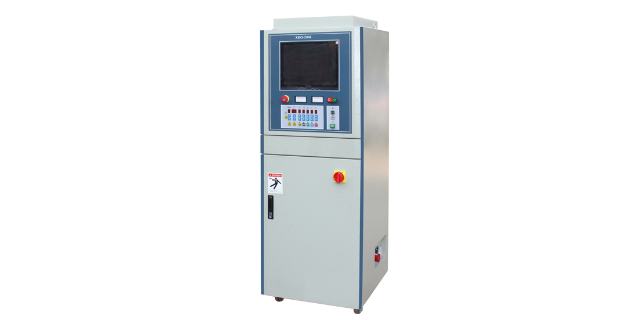
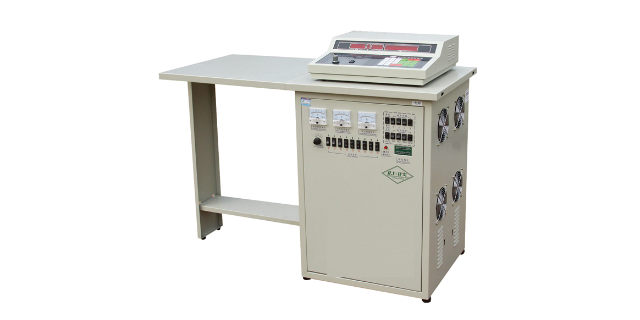
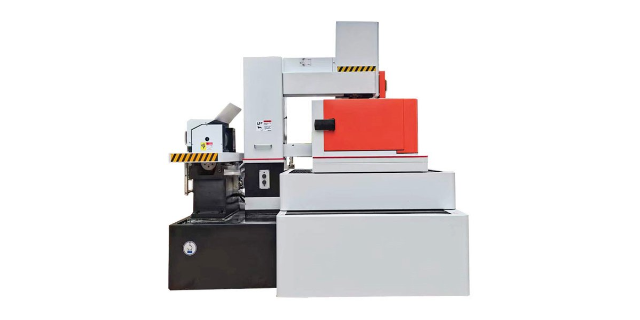
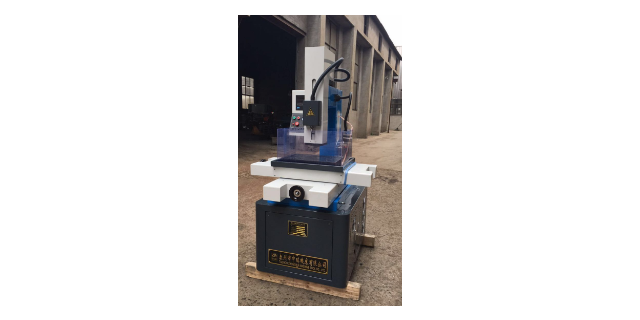
电火花线切割的加工方式分为两种:单次切割和多次切割,其中多次切割的加工方式在中走丝、慢走丝电火花线切割机中可以实现。单次切割的加工方式是指利用电极丝对表面进行一次切割。单次切割过程中,采用大的脉冲能量...
1、输入输出装置输入装置可将不同加工信息传递于计算机。在数控机床产生的初期,输入装置为穿孔纸带,现已趋于淘汰;目前,使用键盘、磁盘等,方便了信息输入工作。输出指输出内部工作参数(含机床正常、理想工作状...
金刚石线切割机的切割速度与机床的加工精度有直接的关系,被加工的材料的硬度、尺寸大小与金刚石线切割机的加工速度有关系,以加工时,在加工区两导线轮之间金刚石线保持不拉弓成直线状态,是适合的加工速度。如何快...
架模是比较花时间的一个工作,看熟练程度和经验能力不同而快慢不同。架模首先要选择机床,根据不同机床的特性和性能和工件的要求,要选择机床是因为有的机床精度差有点光洁度不行,有的加工慢等等,选好机床后考虑到...
一般中小型数控车床多采用倾斜床身或水平床身斜滑板结构。因为这种布局结构具有机床外形美观,占地面积小,易于排屑和冷却液的排流,便于操作者操作与观察,易于安装上下料机械手,实现自动化等特点。倾斜床身还有一...
穿孔工序在现代钢管生产中的作用?在无缝钢管生产中,穿孔工序的作用是将实心的管坯穿成空心的毛管。整个生产过程一般包括穿孔、轧管和定减径工序。穿孔作为金属变形的***道工序,穿出的管子壁厚较厚、长度较短、...
快走丝加工的原理是什么呢,下面我们大家一起来分析一下。电火花线切割是指电极接线脉冲电源的阴极,工件给脉冲电源的阳较高频脉冲电源供电后,工件与电极之间的距离小于放电距离时,脉冲功率将介质(操作液)电离...
线切割机床的工作原理线切割机床是一种属于电加工的范畴的机器,是1960年的前苏联人发明,是一种利用了在场中积累自由正离子和电子很快地形成一个类似于线状的被电离的导电通道来进行切割,这就是线切割机床的工...
主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格结构尺寸,并布置有足够***筋板,如立柱中间布置有对连整体筋板。采用度铸铁和树脂砂工艺铸造,具有二次时效工艺以消除残余应力,整机具有足够的...
外折和外结疤毛管的外折和外结疤与钢质缺陷、操作不当、加热制度不合理以及工具质量不良等因素有关。(1)钢质缺陷。当管坯表面存在裂纹、严重划痕、耳子、结疤、翻皮或皮下气泡时,在穿孔过程中都有可能产生外折或...
但是,同一种材料同一种金刚石线径切割速度一致的情况下,环形线切形机的切割质量却可能优于往复走丝结构金刚石线切形机。因为环形线切形机是单向循环不用换向,往复走丝结构却需要停顿换向,换向会有个几秒钟的停顿...
快走丝电火花线切割机虽然加工成本比较低,但是加工质量也差,无法满足小模数齿轮精度和表面粗糙度的要求,不适合用于小模数齿轮的制造。中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地...
四川大功率快走丝线切割机床加工
四川高速切割线切割机床维修改造团队
成都全自动穿孔机厂家现货
成都数控智能自动穿丝线切割机床厂
家政穿孔机厂家
自动穿丝线切割机床多少钱一台
高效便捷砂线机厂价
快走丝线切割机床维修团队
德阳实验室自动穿丝线切割机床生产厂家
达州市大锥度线切割机床批发