标签列表 - 浙江定川机电制造有限公司
-
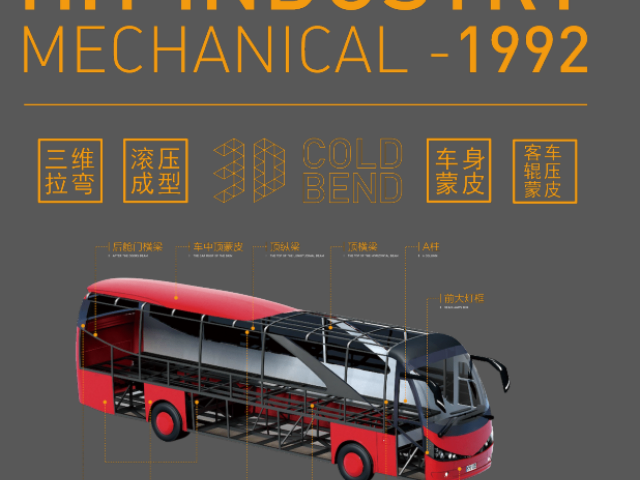 浙江汽车侧顶蒙皮
太阳能热水器支架辊压件需适应户外日晒雨淋环境,具备耐候性、强度较高与安装便捷的特点。原材料选用 Q235B 或 Q355B 热轧钢带,厚度 2-3.5mm,进场前进行除锈与校平处理,校平精度≤0.2mm/m,表面无明显划痕。辊压成型采用全自动辊压生产线,由放卷、校平、辊压、冲孔、切断等工序组成,生产效率 12-18m/min。轧辊模具根据支架安装角度与承重需求设计,采用渐进式成型方式,每道次压下量控制在合理范围,成型后支架截面尺寸公差 ±0.3mm,角度误差≤0.3°。辊压过程中通过张力控制系统保持钢带张力稳定(8-12kN),防止支架产生波浪形变形。冲孔采用数控冲床,孔径公差 ±0.15mm...
发布时间:2026.02.13 -
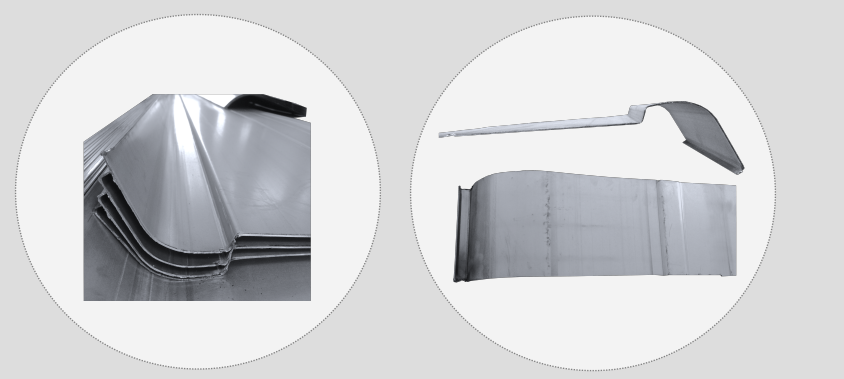 整体式车身骨架工艺
辊压件的硬度检测用于评估材料经辊压、热处理后的硬度状态,保障产品耐磨性与强度。检测前需对辊压件检测部位进行打磨、抛光,去除氧化皮与表面杂质,确保检测面平整光滑。硬度检测采用洛氏硬度计、布氏硬度计或维氏硬度计,根据材料厚度与硬度范围选择合适的检测方法。对于厚度>5mm 的辊压件,采用布氏硬度计,试验力 3000N,钢球直径 10mm,测量后读取布氏硬度值(如 HB220-250);厚度较薄或精度要求高的辊压件,采用维氏硬度计,试验力 100-500g,测量压痕对角线长度计算硬度值;表面硬化处理的辊压件,采用洛氏硬度计,选用 HRC 标尺,测量表面硬度(如 HRC58-62)。检测时需选取至少 3...
-
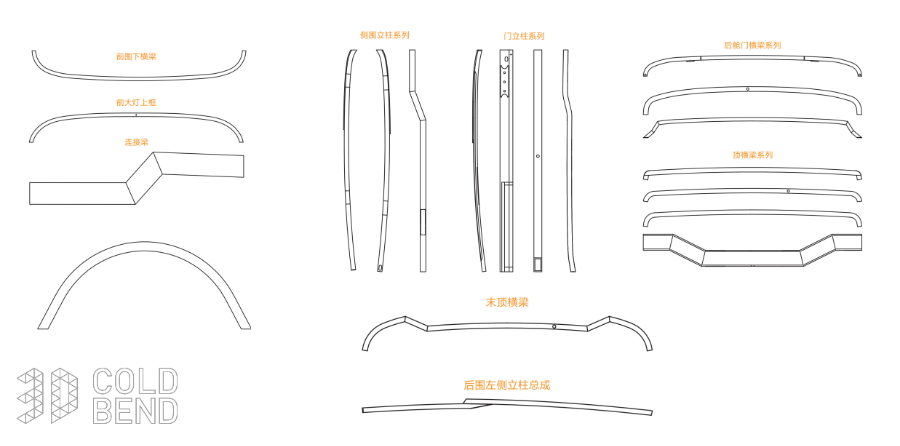 钢材质座椅导轨价格
生物可降解材料辊压件的材料技术聚焦于环保性,使用后可在自然环境中降解,减少环境污染,适用于一次性用品、包装材料等。常用生物可降解材料包括聚乳酸(聚乳酸)、聚己二酸丁二醇酯(PBS)、淀粉基复合材料等,聚乳酸 由玉米、秸秆等可再生资源制成,降解后生成二氧化碳与水,力学性能接近 PP,但脆性较大、耐热性差;PBS 韧性好、耐热性优于 聚乳酸,降解性能优异;淀粉基复合材料成本低、降解性好,但强度较低,需与 聚乳酸、PBS 共混改性。生物可降解材料辊压前需进行干燥处理,去除水分;辊压温度根据材料调整,聚乳酸 控制在 160-190℃,PBS 控制在 140-170℃。辊压件的降解性能需符合 GB/T ...
-
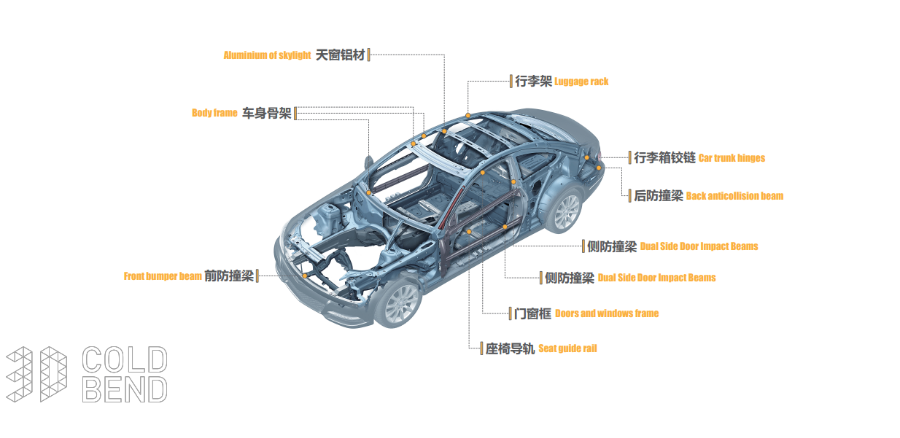 吉林车身辊压件
辊压机设计过程中注重维护便利性,采用多项设计措施,降低设备维护难度与成本。设备结构设计简洁合理,零部件布局紧凑,便于操作人员接近维护部位。设置检修门、观察窗等,便于设备的检查与维修。关键零部件如轴承、密封件、耐磨衬板等采用标准化、模块化设计,便于更换。液压系统、润滑系统设置放油口、过滤器等,便于油液的更换与过滤。电气控制系统设置故障诊断功能,能够快速定位故障部位,便于维修。通过维护便利性设计,设备的维护周期缩短,维护成本降低,提高了设备的运行效率。在线冲孔、压花可在成型过程中同步完成。吉林车身辊压件陶瓷辊压件的材料技术聚焦于耐高温、耐磨性与硬度,适用于高温、高磨损环境(如冶金、化工领域)。常用...
-
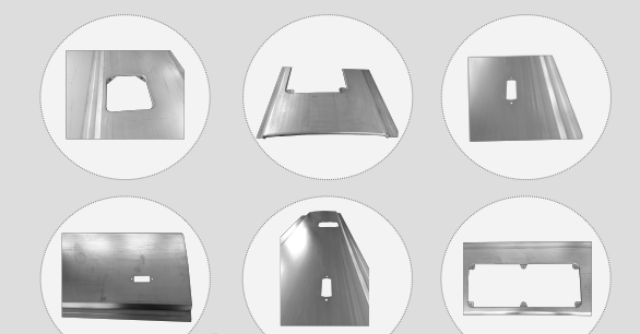 大客车整体蒙皮价格
磁性材料辊压件的材料技术结合了磁性功能与辊压成型性,适用于电气、电子领域的磁性部件(如磁芯、磁辊)。常用磁性材料包括铁氧体、钕铁硼、钐钴等,铁氧体成本低、耐腐蚀性好,但磁性能一般;钕铁硼磁性能优异(最大磁能积高),但耐腐蚀性较差、脆性大;钐钴耐高温性能好(使用温度≤300℃),磁性能稳定,但成本较高。磁性材料辊压件的制造采用粉末冶金工艺,先将磁性粉末与粘结剂混合,经辊压成型后进行烧结或固化,铁氧体烧结温度 1100-1300℃,钕铁硼烧结温度 1050-1100℃。辊压过程中需控制磁场取向,使磁畴排列一致,提升磁性能;辊压后需进行充磁处理,获得所需磁性。磁性材料辊压件需避免剧烈冲击与高温环境,...
-
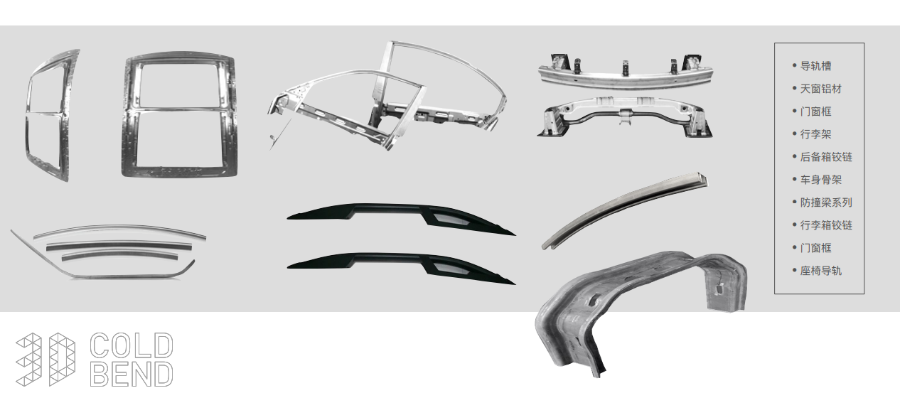 江苏辊压件行价
健身器材辊压件(如跑步机滚筒、哑铃支架)需具备强度较高、耐磨性与稳定性,制造工艺围绕运动场景的受力特点展开。原材料选用 Q235B 钢板、无缝钢管或不锈钢管,钢板厚度 2-5mm,钢管壁厚 2-4mm,抗拉强度≥470MPa,确保承受运动时的冲击与载荷。辊压成型针对不同部件设计针对性工艺,滚筒采用无缝钢管辊压成型,通过数控辊压机实现滚筒圆度精度≤0.05mm,表面粗糙度 Ra0.8μm,确保跑步机运行顺滑。支架类零件采用多道次连续辊压,成型后截面尺寸公差 ±0.2mm,直线度误差≤0.2mm/m,无扭曲变形。辊压过程中控制压下量与速度,避免材料撕裂或产生裂纹,成型后进行焊接加工,采用 CO₂气...
-
 河北铝合金辊压件
健身器材辊压件(如跑步机滚筒、哑铃支架)需具备强度较高、耐磨性与稳定性,制造工艺围绕运动场景的受力特点展开。原材料选用 Q235B 钢板、无缝钢管或不锈钢管,钢板厚度 2-5mm,钢管壁厚 2-4mm,抗拉强度≥470MPa,确保承受运动时的冲击与载荷。辊压成型针对不同部件设计针对性工艺,滚筒采用无缝钢管辊压成型,通过数控辊压机实现滚筒圆度精度≤0.05mm,表面粗糙度 Ra0.8μm,确保跑步机运行顺滑。支架类零件采用多道次连续辊压,成型后截面尺寸公差 ±0.2mm,直线度误差≤0.2mm/m,无扭曲变形。辊压过程中控制压下量与速度,避免材料撕裂或产生裂纹,成型后进行焊接加工,采用 CO₂气...
-
安徽大巴车顶侧蒙皮
建筑龙骨辊压件(如吊顶龙骨、隔墙龙骨)是建筑装饰行业的基础材料,需具备轻质、强度较高、防火、隔音等特性。原材料选用 Q235 冷轧钢带或镀锌钢带,厚度 0.6-1.2mm,镀锌钢带镀锌层厚度≥120g/m²,耐腐蚀性强。辊压成型采用全自动连续辊压生产线,由放卷、校平、辊压、冲孔、切断、堆垛等工序组成,生产效率 20-30m/min。轧辊模具根据龙骨类型(U 型、C 型、T 型)设计,成型后龙骨截面尺寸公差 ±0.2mm,冲孔孔径公差 ±0.1mm,孔位度误差≤0.2mm,确保安装时龙骨拼接符合要求。辊压过程中通过张力控制系统保持钢带张力稳定,防止龙骨产生波浪形变形,直线度误差≤0.3mm/m。...
-
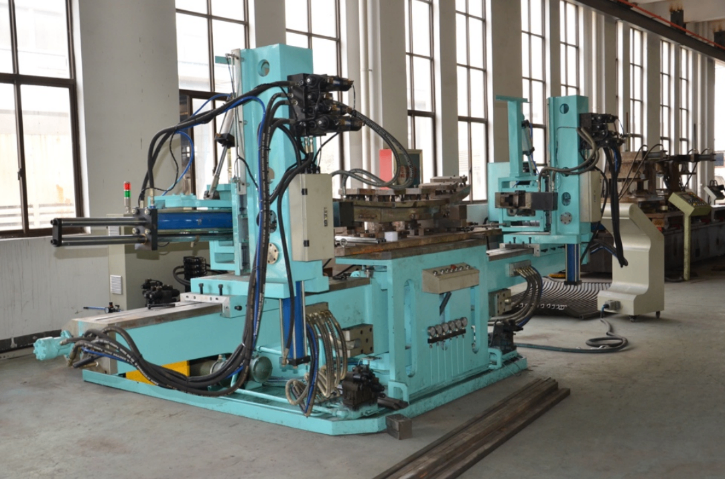
 上海整体式蒙皮辊轧成型机
工业滤网框架辊压件用于支撑滤网,需具备结构稳定、耐腐蚀、易装配等特点,其制造工艺围绕滤网适配性与使用环境展开。原材料选用 Q235B 钢板、不锈钢板或铝合金板,厚度 1.0-2.5mm,不锈钢板选用 304 材质,铝合金板选用 6061 材质,根据使用环境选择合适材质。辊压成型采用 6-10 道次连续辊压,轧辊模具根据滤网尺寸与安装方式设计,框架截面尺寸公差 ±0.2mm,边框直线度误差≤0.2mm/m,确保与滤网贴合紧密。辊压设备配备简易纠偏装置,材料跑偏量≤±0.15mm,成型后框架无扭曲变形。后续进行钻孔或冲槽加工,孔径公差 ±0.2mm,槽宽公差 ±0.1mm,便于滤网安装与固定。表面...
-
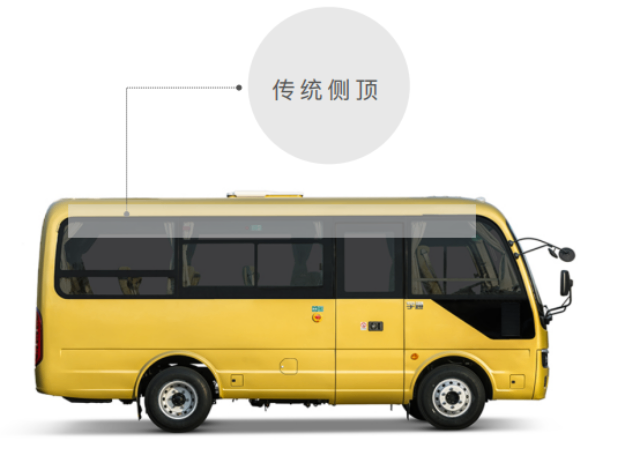 商务车整体蒙皮供应
聚苯醚(PPO)辊压件的材料技术关键是耐高温、耐腐蚀性与尺寸稳定性,使用温度范围 - 40℃至 150℃,能抵抗酸碱、有机溶剂等腐蚀介质,适用于高温、腐蚀环境下的结构件。PPO 本身成型性较差,通常与 PS 共混改性,改善成型性,同时保持优异的耐高温性能。PPO 辊压前需进行干燥处理(温度 120-140℃,时间 3-4 小时),去除水分。辊压温度控制在 260-300℃,确保材料充分熔融,均匀变形;辊压后需进行退火处理(100-120℃保温 1-2 小时),消除残余应力。PPO 耐候性较差,需添加抗紫外线剂,避免长期户外使用;PPO 成本较高,适用于对性能要求苛刻的应用场景。物流人员根据发...
-
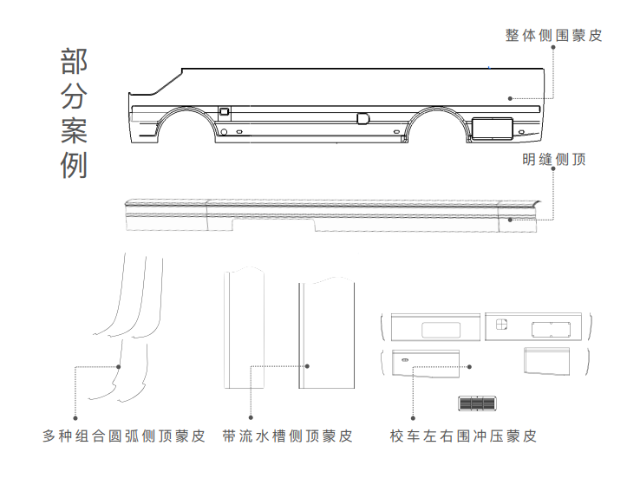 江苏双辊辊压件价格
纺织机械辊压件(如纺织罗拉、导纱辊)需具备较高精度、高顺滑性与耐磨性,确保纺织过程中纱线传输稳定。原材料选用 45 号钢、不锈钢或铝合金,45 号钢经热处理后耐磨性好,不锈钢耐腐蚀,铝合金轻量化,根据纺织机械需求选择。辊压成型采用超精密数控辊压机,配备较高精度轧辊,轧辊经抛光处理,表面粗糙度 Ra0.05μm,确保罗拉与导纱辊表面顺滑。成型工艺为 6-10 道次连续辊压,罗拉圆度误差≤0.01mm,直线度误差≤0.02mm/m,表面无螺旋纹、划痕等缺陷。辊压过程中采用针对性润滑油,避免表面污染,成型后进行热处理,45 号钢采用调质 + 表面淬火,硬度 HRC58-62,不锈钢与铝合金采用去应力...
-
浙江车身辊压件
纳米改性辊压件的材料技术通过添加纳米粒子(如纳米碳酸钙、纳米二氧化硅、纳米黏土)改善基体材料的性能,实现性能升级。纳米粒子尺寸小(1-100nm),比表面积大,与基体材料结合紧密,能明显提升强度、硬度、耐磨性等性能。例如,在塑料辊压件中添加 1%-5% 纳米碳酸钙,可提升拉伸强度 10%-20%、硬度 5%-10%,同时改善成型性;在金属辊压件中添加纳米氧化铝,可提升耐磨性 30%-50%、高温稳定性。纳米改性材料的关键技术是确保纳米粒子均匀分散,避免团聚,通常采用超声分散、偶联剂处理等方法。辊压工艺需根据改性材料的性能调整,如纳米改性塑料需适当降低加工温度,避免纳米粒子团聚;纳米改性金属需控...
-
上海整体式立柱冷弯
辊压件的尺寸一致性检测用于评估批量生产的辊压件尺寸差异,确保产品的互换性与装配稳定性。检测从同一批次生产的辊压件中随机抽取 30-50 件样品,测量关键尺寸参数(如截面尺寸、长度、孔径等),计算尺寸的平均值、标准差与变异系数,变异系数≤1% 为合格,确保批量产品尺寸波动在允许范围内。尺寸一致性检测需使用高精度测量设备,确保测量数据的准确性与可靠性。对于尺寸一致性超差的批次,需排查生产设备(如轧辊磨损、设备精度下降)、原材料波动、工艺参数不稳定等因素,及时调整生产过程,提升批量生产的尺寸一致性,保障产品的装配互换性。切断断面毛刺需控制在严格的工艺标准之内。上海整体式立柱冷弯自修复材料辊压件的材...
-
铝合金左右围冲压蒙皮行价
锌合金辊压件的材料技术注重成型性与装饰性,常用材质为 Zn-Al-Cu 系合金(如 ZA27),含铝 25%-28%、铜 2%-3%,强度高于纯锌,塑性良好,适合制造复杂形状的装饰性辊压件。锌合金密度为 6.6-6.8g/cm³,比重大于铝合金,手感厚重,表面可通过电镀、喷涂进一步提升装饰效果与耐腐蚀性。锌合金辊压前需进行均质化处理(350-380℃保温 3-4 小时),消除铸造组织中的偏析与气孔,提升材料均匀性。辊压温度控制在 150-200℃,降低变形抗力,避免开裂;辊压后需进行时效处理(200-220℃保温 2 小时),稳定组织,提升尺寸稳定性。锌合金耐腐蚀性较差,需避免在潮湿、酸碱环境...
-
江苏汽车辊压件哪家好
辊压件的尺寸一致性检测用于评估批量生产的辊压件尺寸差异,确保产品的互换性与装配稳定性。检测从同一批次生产的辊压件中随机抽取 30-50 件样品,测量关键尺寸参数(如截面尺寸、长度、孔径等),计算尺寸的平均值、标准差与变异系数,变异系数≤1% 为合格,确保批量产品尺寸波动在允许范围内。尺寸一致性检测需使用高精度测量设备,确保测量数据的准确性与可靠性。对于尺寸一致性超差的批次,需排查生产设备(如轧辊磨损、设备精度下降)、原材料波动、工艺参数不稳定等因素,及时调整生产过程,提升批量生产的尺寸一致性,保障产品的装配互换性。不锈钢辊压件在生产时需控制轧制温度,避免过热导致表面氧化和性能下降。江苏汽车辊...
-
天津铝合金辊压件
辊压件的弯曲角度检测针对弯曲成型的辊压件,确保弯曲角度符合设计要求,保障装配配合精度。检测采用角度尺、激光角度仪或三坐标测量仪,测量精度 ±0.1°,测量弯曲部位的实际角度与设计角度的偏差,角度误差≤±0.5° 为合格,对于高精度要求的产品,角度误差需控制在 ±0.2° 以内。检测时需选取弯曲部位的关键截面进行测量,确保角度测量的准确性。对于多弯曲角度的辊压件,需逐个测量每个弯曲角度,均需符合设计要求。弯曲角度超差的产品,可采用折弯机进行矫正处理,矫正后重新检测,直至角度达标,避免因角度偏差影响产品的装配与使用。辊压件的材料选择需考虑强度、韧性和成形性,常用的有低碳钢、不锈钢和铝型材。天津铝...
-
安徽钢材质车身冷湾件
辊压件的尺寸稳定性检测用于评估辊压件在长期使用或环境变化后,尺寸保持不变的能力。检测采用自然时效或人工时效方法,自然时效将辊压件放置在标准环境中(20±5℃,湿度 40%-60% RH),放置时间 30-90 天,定期测量关键尺寸,尺寸变化率≤0.1% 为合格。人工时效采用烘箱或环境试验箱,模拟高温、高湿环境(如 60℃、80% RH),放置时间 10-20 天,加速时效过程,时效后尺寸变化率≤0.15% 为合格。对于精密辊压件,还需进行温度循环时效测试,经历多次高低温循环后,尺寸变化率仍需符合要求。尺寸稳定性不合格的产品,使用过程中可能出现变形,影响装配精度与使用性能,需优化辊压工艺(如增加...
-
浙江车身辊压件规格
生物可降解材料辊压件的材料技术聚焦于环保性,使用后可在自然环境中降解,减少环境污染,适用于一次性用品、包装材料等。常用生物可降解材料包括聚乳酸(聚乳酸)、聚己二酸丁二醇酯(PBS)、淀粉基复合材料等,聚乳酸 由玉米、秸秆等可再生资源制成,降解后生成二氧化碳与水,力学性能接近 PP,但脆性较大、耐热性差;PBS 韧性好、耐热性优于 聚乳酸,降解性能优异;淀粉基复合材料成本低、降解性好,但强度较低,需与 聚乳酸、PBS 共混改性。生物可降解材料辊压前需进行干燥处理,去除水分;辊压温度根据材料调整,聚乳酸 控制在 160-190℃,PBS 控制在 140-170℃。辊压件的降解性能需符合 GB/T ...
-
大客车车顶侧蒙皮价位
环氧树脂辊压件的材料技术聚焦于强度、耐腐蚀性与粘接性,适用于结构件、复合材料基体、绝缘部件。环氧树脂分为双酚 A 型、双酚 F 型、酚醛型等,双酚 A 型环氧树脂成型性好、成本较低,双酚 F 型环氧树脂粘度低、韧性好,酚醛型环氧树脂耐高温性能更佳。环氧树脂辊压件的制造通常与增强材料(如玻璃纤维、碳纤维)复合,采用预浸料辊压成型工艺,加热温度控制在 120-180℃,压力 0.5-1.0MPa,使树脂固化,形成较好强度复合材料。辊压过程中需控制树脂含量(30%-50%),确保增强材料与树脂充分结合,避免气泡、缺胶等缺陷。环氧树脂固化后脆性较大,可通过添加增韧剂(如橡胶颗粒、柔性树脂)提升韧性;耐...
-
江苏校车辊轧生产设备
聚氨酯(PU)辊压件的材料技术注重弹性、耐磨性与减震性,硬度可调(邵氏 A 30-95),适用于缓冲、密封、传动部件(如胶辊、密封圈)。PU 分为热塑性聚氨酯(TPU)与热固性聚氨酯,TPU 成型性好,可重复加工,热固性聚氨酯弹性、耐磨性更佳。PU 辊压件的制造采用浇注或挤出工艺,先制备 PU 基材,再通过辊压调整尺寸与表面质量。辊压温度控制在 80-120℃,确保材料弹性恢复能力,避免产生变形。为提升耐磨性与耐候性,可在 PU 表面添加耐磨涂层或抗紫外线添加剂。PU 耐油性、耐臭氧性较好,但耐高温性能有限(使用温度≤120℃),需避免在高温环境中长时间使用。生产线具备张力波动与故障自动停机...
-
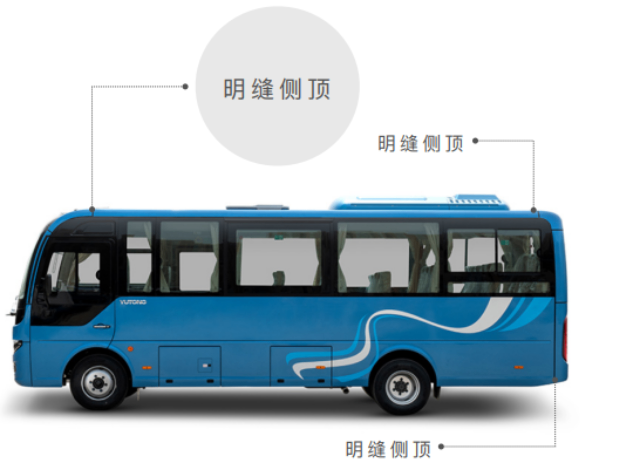
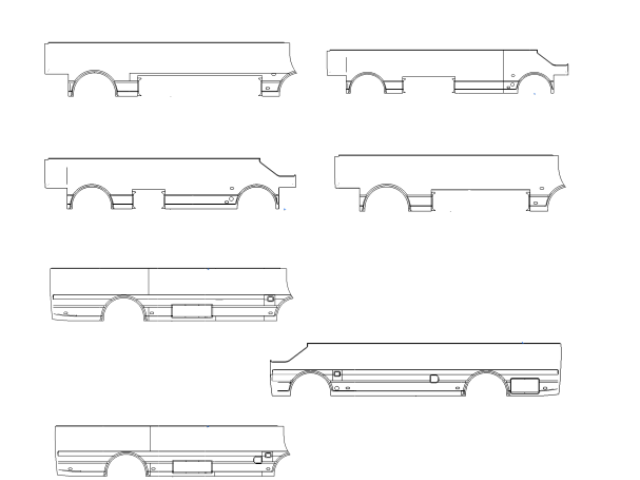 中巴明缝侧顶蒙皮工艺
辊压件的耐磨损性能检测针对运动摩擦部位的辊压件(如导轨、滚筒),评估其表面抵抗磨损的能力,延长使用寿命。检测采用磨损试验机,根据实际摩擦形式选择滑动磨损、滚动磨损或复合磨损试验,设定试验载荷(10-50N)、摩擦速度(0.1-1m/s)与试验时间(1-24 小时)。试验后测量样品的磨损量(重量损失或体积损失),计算磨损率,磨损率≤规定限值(如≤1×10⁻⁵mm³/(N・m))为合格。对于表面有涂层的辊压件,需检测涂层的耐磨性,涂层磨损至基材的时间需≥设计使用寿命。耐磨损性能检测过程中,需定期添加润滑剂(模拟实际使用工况),记录润滑剂对磨损性能的影响。耐磨损性能不足的产品,需改进表面处理工艺(如...
-
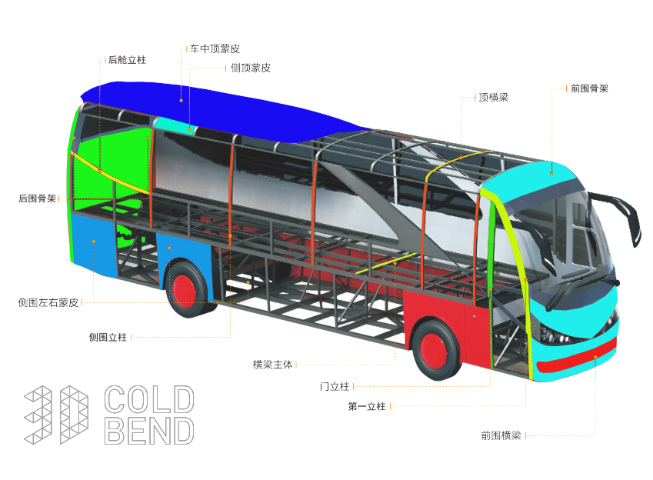 双辊骨架冷弯厂家
农机配件辊压件(如农机车架横梁、播种机导轨)需适应田间恶劣工况,具备强度较高、抗冲击与耐锈蚀特性。原材料选用 Q355B 强度较高钢带,厚度 3-6mm,抗拉强度≥470MPa,屈服强度≥355MPa,材料冲击韧性≥34J/cm²(-20℃)。辊压成型前对钢带进行预处理,采用抛丸除锈,表面粗糙度 Ra3.2-6.3μm,去除氧化皮与杂质,增强后续涂层附着力。辊压采用重型数控辊压机,配备强度较高轧辊,轧辊材质为 9Cr2Mo,经淬火 + 低温回火处理,硬度 HRC62-65,确保承受重载而不变形。成型工艺为 12-16 道次渐进式辊压,每道次压下量根据材料力学性能计算,避免产生裂纹,成型后截面尺...
-
双辊辊压件厂家供应
环氧树脂辊压件的材料技术聚焦于强度、耐腐蚀性与粘接性,适用于结构件、复合材料基体、绝缘部件。环氧树脂分为双酚 A 型、双酚 F 型、酚醛型等,双酚 A 型环氧树脂成型性好、成本较低,双酚 F 型环氧树脂粘度低、韧性好,酚醛型环氧树脂耐高温性能更佳。环氧树脂辊压件的制造通常与增强材料(如玻璃纤维、碳纤维)复合,采用预浸料辊压成型工艺,加热温度控制在 120-180℃,压力 0.5-1.0MPa,使树脂固化,形成较好强度复合材料。辊压过程中需控制树脂含量(30%-50%),确保增强材料与树脂充分结合,避免气泡、缺胶等缺陷。环氧树脂固化后脆性较大,可通过添加增韧剂(如橡胶颗粒、柔性树脂)提升韧性;耐...
-
大客车座椅导轨行价
塑料辊压件的材料技术注重成型性、耐磨性与环境适应性,常用材质包括 PVC、PE、PP、ABS 等。PVC 材料成本较低,硬度可调,通过添加增塑剂可改善塑性,适合制造装饰性、结构性辊压件,但耐候性较差,需添加抗紫外线剂延长使用寿命。PE 材料分为高密度(HDPE)与低密度(LDPE),HDPE 强度高、耐磨性好,适合承受载荷的辊压件;LDPE 塑性优异,适合复杂形状成型。PP 材料耐热性较好(使用温度 - 10℃至 120℃),化学稳定性强,适合接触酸碱介质的辊压件。ABS 材料兼具刚性与韧性,表面光洁度高,适合制造外观要求较高的辊压件。塑料辊压前需进行干燥处理(温度 80-100℃,时间 2-...
-
甘肃商务车辊压件
化工设备辊压件(如化工反应釜支架、管道连接件)需适应化工行业高温、高压、强腐蚀环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢、哈氏合金或钛合金,316L 不锈钢耐酸碱腐蚀,哈氏合金耐强腐蚀介质,钛合金耐高温、耐腐蚀性能优异,根据设备使用工况选择。辊压成型前对原材料进行严格检验,化学成分与力学性能达标,表面无氧化皮、划痕等缺陷。辊压采用特种数控辊压机,配备耐腐蚀轧辊,轧辊材质与配件材质匹配,避免辊压时产生污染。成型工艺为 12-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m,壁厚均匀性误差≤0.1mm。成型后进行焊接加工,采用惰性气体保...
-
四川客车辊压件
电梯导轨辊压件是电梯运行的关键导向部件,其制造精度直接影响电梯运行平稳性与安全性。原材料选用 Q235B 或 Q345B 热轧钢带,厚度 8-12mm,材质均匀,无夹层、气孔等缺陷,抗拉强度≥470MPa。辊压成型采用 20-24 道次较高精度连续辊压工艺,轧辊模具采用三维建模与仿真优化设计,经五轴加工中心精加工,辊面精度≤0.005mm。辊压设备配备光栅尺检测系统,实时监测导轨截面尺寸,误差超过 ±0.02mm 时自动停机调整。成型过程中控制轧制速度 5-8m/min,保证金属组织均匀,避免产生残余应力。成型后进行定尺切断,长度公差 ±1mm,切口经磨削加工,垂直度误差≤0.05mm/m。后...
-
一体成型蒙皮成型工艺
辊压件的装配兼容性检测用于验证辊压件与其他部件的装配配合效果,确保产品能够顺利组装。检测前需准备配套的装配部件,确保配套部件质量合格,尺寸符合装配要求。装配兼容性检测采用实际装配试验,按照产品装配工艺规程进行组装,记录装配过程中的配合情况,如是否存在装配困难、间隙过大或过小、定位不准确等问题。装配间隙检测采用塞尺测量,关键配合部位间隙需控制在设计范围内(通常≤0.5mm),无卡滞、松动现象。对于需要螺栓连接的辊压件,需检测螺栓孔位度与孔径公差,采用坐标测量仪测量孔位度误差≤0.3mm,孔径公差符合 H10 级要求,确保螺栓能够顺利安装且连接牢固。装配兼容性检测过程中发现的问题,需反馈至设计与生...
-
江苏汽车车身骨架
辊压件的螺纹质量检测针对带螺纹的辊压件(如螺纹连接柱、螺母),确保螺纹连接的可靠性与互换性。螺纹质量检测包括螺纹尺寸、螺纹精度、螺纹表面质量等项目。螺纹尺寸采用螺纹千分尺、螺纹量规(通规、止规)检测,螺纹大径、中径、小径公差符合设计要求(如 M10×1.5-6H/6g),通规能顺利旋入,止规旋入深度≤3 圈为合格。螺纹精度采用螺纹轮廓仪检测,螺纹牙型角、螺距、导程误差≤规定限值(如螺距误差≤±0.02mm)。螺纹表面质量采用目视与放大镜观察,无毛刺、牙型残缺、乱扣、锈蚀等缺陷,螺纹表面粗糙度 Ra≤1.6μm。螺纹质量不合格的产品,需进行攻丝修复或报废处理,确保螺纹连接牢固,避免使用过程中出现...
-
浙江一体成型带流水槽侧顶蒙皮
汽车排气系统辊压件(如排气管套管、消声器外壳)需耐高温、耐腐蚀,同时具备良好的密封性。原材料选用铁素体不锈钢带(如 409L),厚度 1.2-2.0mm,耐高温≥800℃,耐腐蚀性符合排气系统工况要求。辊压成型前对不锈钢带进行脱脂处理,去除表面油污,避免辊压时产生氧化皮。辊压采用精密数控辊压机,配备耐高温轧辊,轧辊材质为 Si3N4 陶瓷,硬度 HRC80 以上,确保在高温环境下稳定工作。成型工艺为 8-12 道次连续辊压,截面尺寸公差 ±0.2mm,圆度误差≤0.15mm,确保与其他部件装配密封。辊压过程中采用氩气保护,防止不锈钢高温氧化,成型后进行焊接封口,采用激光焊接,焊缝宽度≤2mm,...
-
 重庆辊压件哪家好
集装箱角件辊压件作为集装箱的关键受力部件,需具备较高的强度与耐腐蚀性,其制造工艺严格遵循行业标准。原材料选用 Q355NH 耐候钢,厚度 10-16mm,耐候性符合 GB/T 4171-2008 要求,锈层附着力强,可在户外自然环境下长期使用。辊压成型前对钢板进行开平与校平,校平精度≤0.3mm/m,表面无明显凹凸缺陷。辊压采用大型数控辊压机,配备重型轧辊,轧辊材质为 Cr12MoV,经深冷处理,硬度 HRC63-66,确保承受大吨位压力而不变形。成型工艺为 16-20 道次渐进式辊压,每道次压下量精确计算,避免材料产生裂纹或分层,成型后角件截面尺寸公差 ±0.5mm,角度误差≤0.3°。成型...