标签列表 - 成都瑞琮环境科技有限公司
-
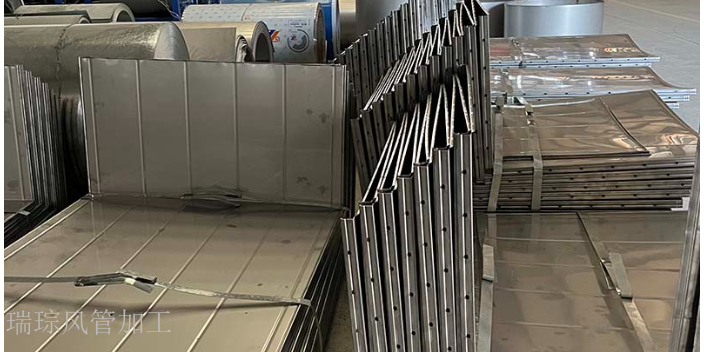 成都防火复合风管加工
复合防火管道的性能不*取决于材料,还与加工工艺密切相关。我们公司拥有一套完善的复合防火管道加工工艺体系,从原材料的预处理到复合成型,每一个环节都严格控制质量。采用先进的热压复合技术,使防火材料与基材紧密结合,提高管道的整体性能。同时,对复合防火管道进行严格的性能检测,包括防火性能、抗压性能、密封性等方面,确保产品符合国家相关标准和客户要求。定制化风管加工服务是我们公司的一大特色。我们深知每个客户的项目都有其独特之处,因此在定制过程中,注重与客户的沟通和协作。从项目初期的需求调研到后期的安装调试,我们的专业团队都会全程参与。根据客户提供的设计要求和现场实际情况,进行详细的技术分析和方案论证,确保...
发布时间:2026.05.08 -
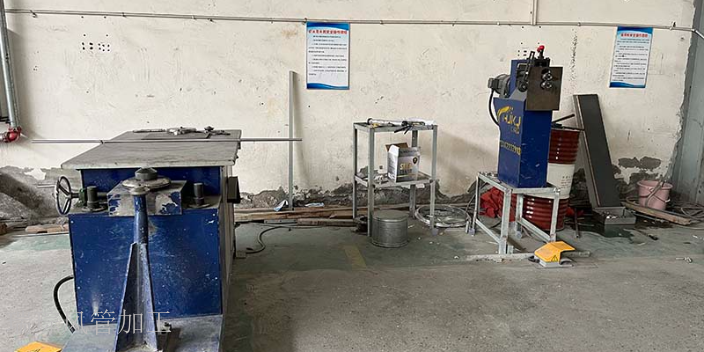 四川白铁皮风管加工公司
瑞琮环境深知不同客户、不同应用场景对风管的需求存在差异,因此推出了风管定制化服务,致力于为客户提供适配的解决方案。公司的定制化服务贯穿于前期沟通、方案设计、生产加工、安装指导等各个环节,专业团队会与客户进行深入对接,详细了解客户的使用场景、性能要求、尺寸规格、预算范围等关键信息,结合自身的技术积累与行业经验,为客户量身打造专属风管方案。无论是特殊尺寸的风管、适配复杂工况的材质选择,还是个性化的功能设计,瑞琮环境都能凭借丰富的经验与先进的设备予以实现。例如中核第二二建设XTJ0001项目的管道制作,便针对核电项目的特殊要求进行了定制,从材质的耐辐射性能到风管的密封精度,都达到了核电项目的严苛...
-
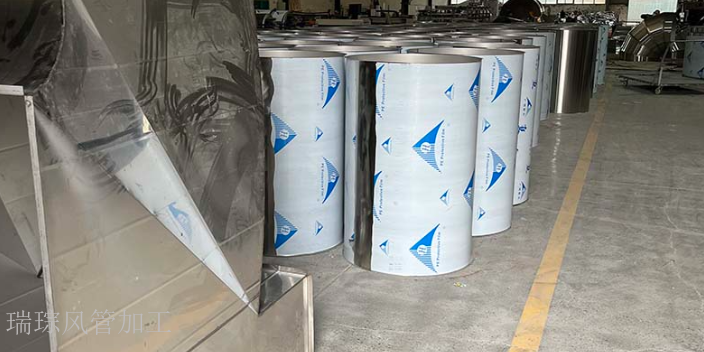 四川圆形风管生产厂家地址
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果。目前主流采用数控裁剪设备,操作前需将设计好的风管尺寸参数导入设备系统,校准设备的切割定位装置,确保切割路径与参数一致。裁剪过程中需控制切割速度与力度,根据材料厚度调整设备参数,例如镀锌钢板厚度较小时,可适当提高切割速度,避免材料因受热过度产生变形;厚度较大时则需降低速度,保证切口平整。裁剪完成后,需对切口进行去毛刺处理,使用工具打磨边缘,防止后续拼接时出现密封不严或划伤操作人员的情况。 凭借安尚川自动上料激光切割机等设备优势,高效开展不锈钢风管加工,满足客户对精度与效率的双重要求。四川圆形风管生产厂家地址 材料存储管理需遵循《通风...
-
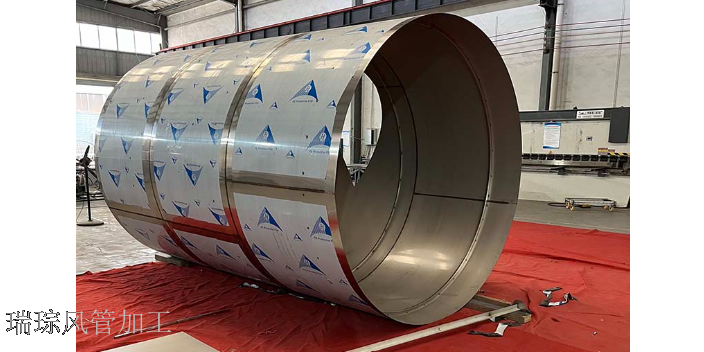 成都圆形风管生产制作
密封胶的涂抹工艺直接影响通风管加工的密封效果(泄漏量≤1m³/(h・㎡)),涂抹前需根据风管材质(镀锌钢板、不锈钢板、彩钢板)选择匹配的密封胶,确保密封胶与基材的附着力≥1.5MPa。镀锌钢板风管可选用中性硅酮密封胶(耐温 - 40-200℃,固化时间 24 小时 / 25℃),不锈钢风管可选用耐候性聚硫密封胶(耐温 - 50-150℃,固化时间 48 小时 / 25℃),彩钢板风管可选用丙烯酸密封胶(耐温 - 30-120℃,固化时间 12 小时 / 25℃),密封胶需符合 GB 16776-2005《建筑用硅酮结构密封胶》的环保要求(有害物质含量≤100g/kg)。涂抹前需清理涂抹区域(拼...
-
 排风管加工价格
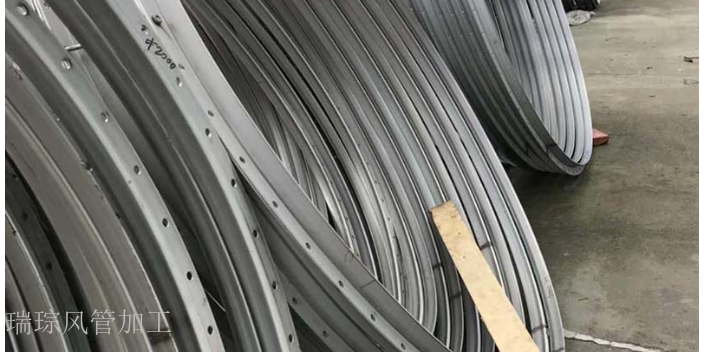
在通风管的成型环节,咬口工艺的选择需结合风管的使用压力(低压≤500Pa,中压500-1500Pa,高压>1500Pa)与尺寸参数(边长≤1250mm或>1250mm)综合判定。低压通风管常用单咬口形式,加工时通过液压咬口机将板材边缘折成180°后相互咬合,咬合深度需控制在8-10mm,咬合间隙≤0.1mm,确保连接强度(抗拉强度≥15MPa)的同时便于拆卸调整。中高压通风管则多采用双咬口或联合角咬口,这类咬口形式的接触面积比单咬口大30%-50%,密封性与抗压性更优,加工时需通过设备上的调节旋钮分3次调整咬口机的模具位置(每次调整幅度≤2mm),每次调整后试咬100mm长的样板,检查咬口...
-
 成都消防排烟管道加工定制电话
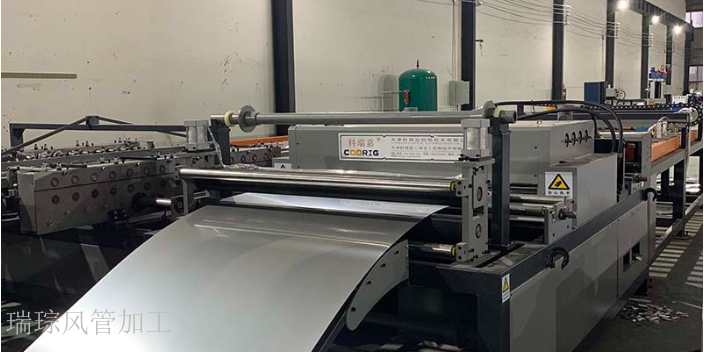
低压通风管(设计压力≤500Pa)的加工工艺可在保证质量的前提下适当简化,以提高加工效率(效率提升 20%-30%),但关键质量指标(如尺寸误差、气密性、强度)仍需符合设计要求(合格率≥99%)。在咬口工艺选择上,可优先选用单咬口形式,相比双咬口减少 1-2 道加工步骤(单咬口只需 1 次咬合,双咬口需 2 次咬合),加工时间缩短 30%-40%,但需确保单咬口的咬合深度(8-10mm)与紧密性(咬合间隙≤0.1mm),避免因工艺简化导致密封不良(泄漏量≤2m³/(h・㎡))。法兰加工可采用共板法兰,无需额外采购与焊接角钢(减少角钢切割、焊接、清理等工序),加工效率比角钢法兰高 50%-60%...
-
 地下车库风管生产定做
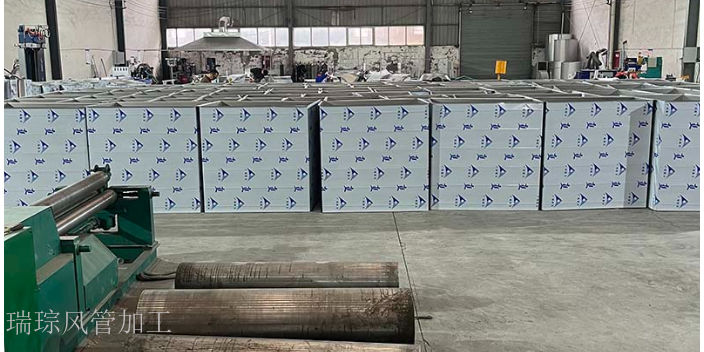
成都瑞琮环境科技针对建筑防火领域的需求,搭建了完善的防火复合风管定制化加工体系,深度贴合GB50014《建筑防火规范》的相关标准,打造出兼具高防火等级、强结构稳定性与长效耐久性的防火复合风管产品。在加工环节,公司针对不同建筑场景的防火等级要求,对原材料配方与加工工艺进行差异化调整,从板材压制、复合成型到接口处理、成品养护,每一个加工步骤都严格遵循防火风管的生产技术规范,确保加工完成的产品防火性能完全符合国家相关标准,可适配各类高防火要求的建筑场景。公司可根据项目的实际通风需求,完成不同规格、不同压力等级、不同防火时长的防火复合风管定制加工,无论是民用建筑的消防排烟系统,还是工业厂房的防火通...
-
 圆形风管生产厂家地址
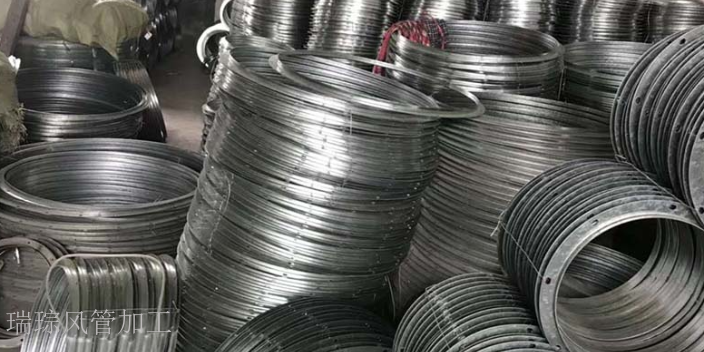
椭圆形风管的加工需先通过专业软件(如AutoCADPlant3D)计算展开尺寸,根据椭圆长轴(a)与短轴(b)确定展开半径(R=(a²+b²)/(2b)),展开误差需≤0.3mm。成型时使用数控椭圆成型机,分3-4次逐步压制(每次压制弧度增量≤15°),压制压力根据板材厚度调整(0.8mm镀锌钢板设为18-20MPa,1.0mm设为22-24MPa),避免一次性压制导致板材褶皱(褶皱高度≤0.2mm)。椭圆度控制是关键,需用椭圆度测量仪在风管两端及中间取3个截面,每个截面测4个点,椭圆度误差≤1%(如长轴1000mm时误差≤10mm)。为保证强度,需在长轴方向每隔1.2-1.5米增设加强环...
-
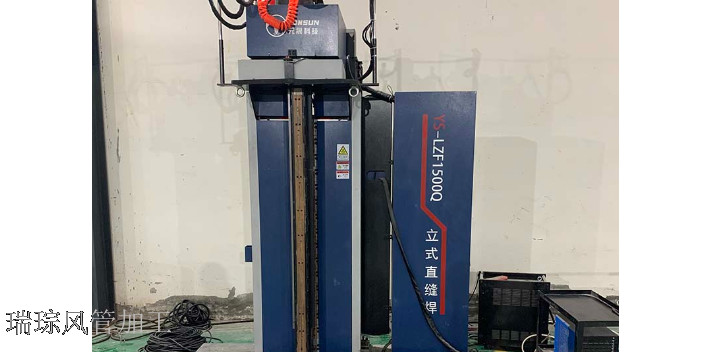 通风管道生产线
表面处理是不锈钢风管加工的ZH一道工序,目的是提升美观度和耐腐蚀性,延长使用寿命。对于普通办公、商业场景,可采用电解抛光,将风管作为阳极放入电解液中,通过电化学作用去除表面 0.01-0.05mm 的氧化层和毛刺,形成光亮镜面效果,反光率可达 80% 以上;在腐蚀性较强的环境中,需进行钝化处理,将风管浸入 20%-30% 的硝酸溶液中,在表面形成 5-10μm 的氧化膜,使抗腐蚀能力提升 3-5 倍。处理后的风管需用去离子水冲洗 3-5 遍,彻底消除残留药剂,避免影响使用,然后用专门的 PE 保护膜覆盖,保护膜厚度≥0.05mm,防止运输安装过程中划伤表面。瑞琮环境的风管加工设备齐全,配备广州...
-
四川防火复合风管生产定做
“匠人匠心,精益求精”是瑞琮环境的企业文化,这一理念深深融入风管生产的每一个环节,成为铸就产品品质的精神内核。在企业文化的指引下,公司始终坚持诚信立业、以人为本的经营原则,将对品质的追求贯穿于原材料采购、生产加工、质量检测、售后服务等全过程。在原材料选择上,公司严格筛选不锈钢、镀锌板、复合防火材料等,确保每一批原材料都符合国家相关标准与产品设计要求;在生产加工环节,技术人员以工匠精神雕琢每一道工序,对风管的尺寸精度、密封性、焊接质量等细节进行严格把控;在质量检测阶段,建立了完善的检测体系,对成品风管进行检测,确保不合格产品绝不出厂。同时,公司积极引进行业内先进的生产自动化装备、信息技术与管...
-
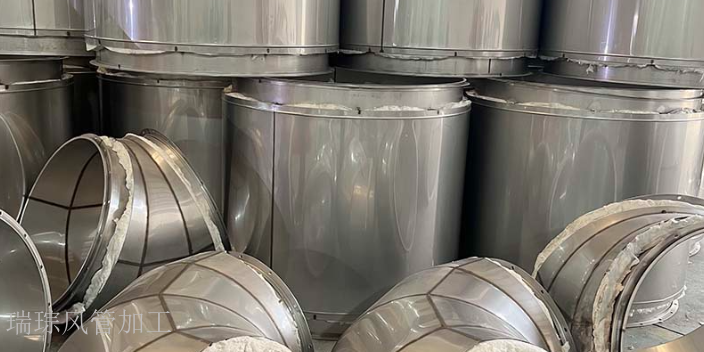 圆形风管加工制作
通风管批量生产的流程优化需从排版、设备调度、质量抽检三方面实施,排版时使用嵌套排版软件(如Optitex),将不同尺寸的风管展开图在板材上优化排列,材料利用率提升至85%以上(传统排版利用率70%-75%),减少边角料产生。设备调度采用流水线作业,按“裁剪→成型→焊接→防腐→检测”顺序布置设备,相邻设备间距1.5-2米,操作人员按工序分工(每人负责1-2道工序),生产效率提升30%-40%。质量抽检采用AQL抽样标准(AQL=1.0),每批次随机抽取5%的风管进行尺寸、气密性、涂层厚度检测,抽检不合格需加倍抽样,仍不合格则全检。同时建立生产台账,记录每批次生产数量、加工时间、设备状态、抽检...
-
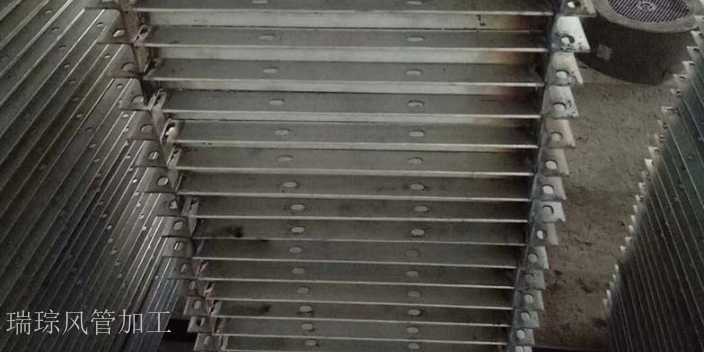 成都铁皮风管生产制作
瑞琮环境的风管产品凭借性能与适配性,成功实现了多应用领域的全覆盖,成为建筑、工业、船舶等多个行业的品质之选。在建筑领域,无论是商业综合体的排油烟系统、高层建筑的消防排烟与新风换气系统,还是住宅的通风管道,公司的风管产品都能适配,为建筑的安全运行与舒适体验提供保障;在工业领域,冶金、化工、制药、电子等行业的生产车间、实验室,都能看到瑞琮环境的工业用风管,其耐高温、耐腐蚀、抗磨损的特性,有效满足了工业生产的复杂需求;在船舶领域,针对海上高湿度、高盐雾的特殊环境,公司的不锈钢风管等产品凭借优异的耐腐蚀性能,成为船舶通风系统的理想选择。随着市场需求的不断变化,瑞琮环境还在持续拓展风管的应用场景,针...
-
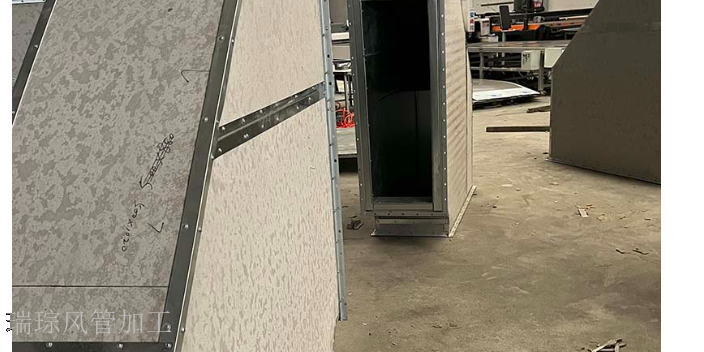 四川焊接风管生产公司有哪些
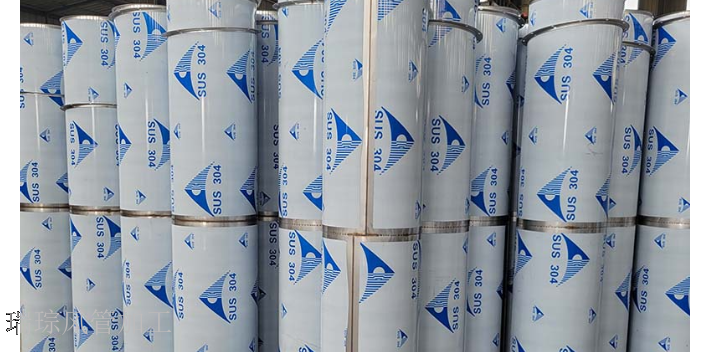
不锈钢风管加工的首道工序是材料甄选,这直接决定了成品的性能与使用寿命。通常选用 304 或 316 型号的不锈钢板,其中 304 不锈钢含铬 18%、镍 8%,具备优异的耐腐蚀性和抗氧化性,在潮湿的地下室、游泳馆等环境中能长期保持稳定;316 不锈钢因添加了 2%-3% 的钼元素,抗点蚀能力比 304 强 2-3 倍,特别适合化工车间、沿海地区等存在氯离子的强腐蚀场景。板材厚度需根据风管尺寸和压力等级双重确定,一般通风系统采用 0.8-1.2mm 板材,像商场、办公楼的新风系统多在此范围;高压系统如工业除尘管道则需 1.5-2mm。选好的板材需经过专业平整机处理,通过多道辊压消除内应力,同时用...
-
 四川消防排烟管道加工价格
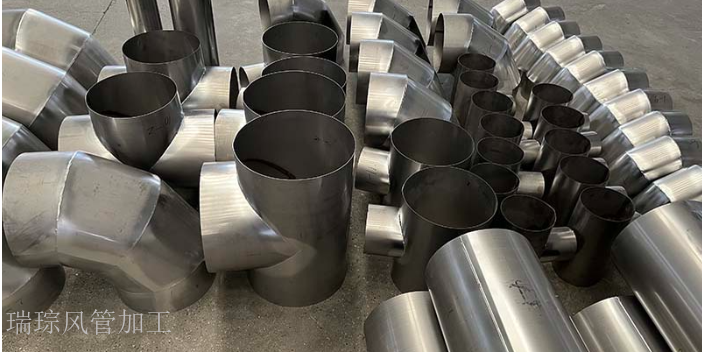
风管加工的数字化转型正在改变传统生产模式。通过 BIM 技术的应用,可在虚拟环境中完成风管的参数化建模,自动生成加工清单和数控代码,实现设计与加工的无缝对接。生产车间的 MES 系统可实时监控各台设备的运行状态,根据订单优先级自动排产,提高设备利用率。在质量追溯方面,每件风管都可通过二维码记录加工信息,包括原材料批次、操作人员、检验结果等,便于后期质量问题的追踪与分析。数字化还实现了供应链的协同,供应商可通过云平台实时查看库存和生产进度,及时补充原材料,缩短生产周期。这种智能化的加工模式,不*提高了生产效率,更提升了整个产业链的响应速度。公司配备科瑞嘉不锈钢 5 线、激光切割机等全链条自动化设...
-
 成都消防风管生产厂家电话
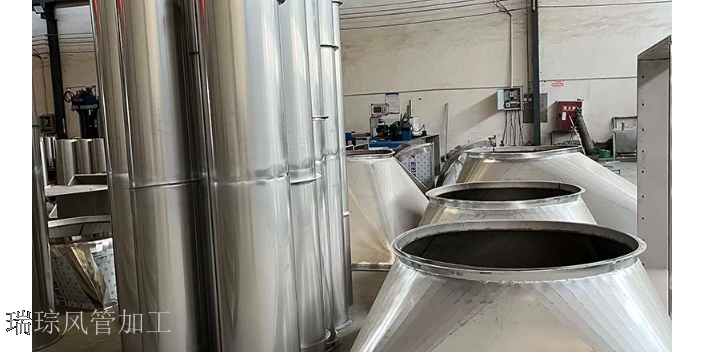
风管加工的材料创新为行业发展提供新动能。近年来,耐腐蚀的铝镁锰合金风管逐渐应用于化工、海洋工程等领域,其加工工艺与传统镀锌钢板类似,但需采用专门用的焊接设备,避免焊接过程中产生氧化层。纤维增强复合材料(FRP)风管则凭借重量轻、强度高的优势,在大跨度建筑中得到推广,加工时采用缠绕成型工艺,可根据设计要求调整纤维缠绕角度,优化风管的力学性能。在绿色建筑领域,可降解的植物纤维复合风管成为研究热点,其加工过程能耗低、污染小,废弃后可自然降解,符合循环经济理念。材料创新不*拓展了风管的应用场景,也推动了加工设备和工艺的升级。中核第二二建设 XTJ0001 项目管道加工任务的顺利交付,彰显我们在大型项目...
-
 成都防火复合风管加工公司有哪些
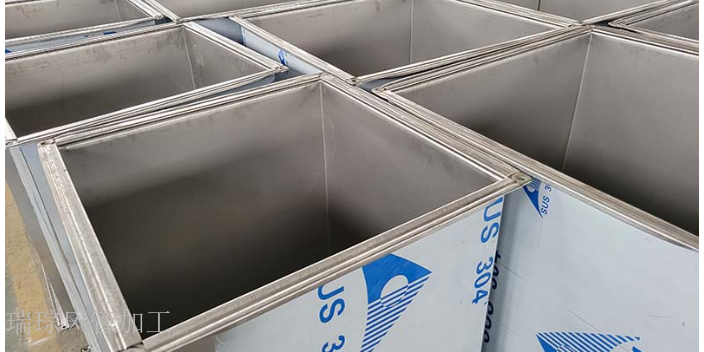
先进的设备是生产品质较高的风管的基础,而专业的人员则是保证产品质量的关键。我们公司的生产人员不*具备丰富的风管加工经验,还不断学习和掌握新的技术和工艺。在生产过程中,他们严格遵守操作规程,注重每一个细节,确保产品质量的稳定性。同时,通过定期的技能培训和技术交流,不断提升员工的专业水平,使公司的加工技术始终保持行业靠前地位。在船舶通风系统中,风管的布局和走向需要考虑船舶的结构和设备布置。我们公司的技术人员在设计船舶通风管道时,会充分与船舶设计单位和施工单位进行沟通协作。根据船舶的具体情况,制定合理的风管布局方案,确保风管能够与船舶的其他系统和设备相互协调,不影响船舶的正常运行。同时,采用轻量化设...
-
消防风管加工厂家电话
通风管法兰连接的紧固力矩需根据螺栓规格(M8、M10、M12)与法兰类型(共板法兰、角钢法兰)精细确定,确保螺栓紧固后法兰面受力均匀(受力偏差≤10%),密封垫压缩量合理(30%-50%),无泄漏(泄漏量≤1m³/(h・㎡)),同时避免力矩过大导致法兰变形(变形量≤0.2mm)或螺栓损坏(损坏率≤0.1%),力矩过小导致密封不严(泄漏量>2m³/(h・㎡))。紧固前需查阅设计标准(如GB50243-2016)或设备说明书,明确规定的力矩值,M8螺栓(材质为Q235镀锌钢,抗拉强度≥410MPa)的紧固力矩为15-20N・m,M10螺栓为25-30N・m,M12螺栓为35-40N・m;对于不...
-
四川镀锌风管生产设计
折弯工序决定了风管的截面形状和气流阻力,矩形风管需折出四个精确的直角,圆形风管则通过多段圆弧平滑拼接而成。数控折弯机通过更换不同曲率的模具,可实现 0-180° 任意角度折弯,折弯半径需根据板材厚度精确计算,一般为板材厚度的 1.5-2 倍,避免因过度弯曲导致材料塑性变形开裂。对于长度超过 6m 的大尺寸风管,需分节折弯后拼接,每节长度控制在 1.5-2m,既便于工厂运输,也能减少现场安装难度。折弯后需用精密角尺检查角度偏差,确保对角线误差不超过 3mm,平面度误差≤1mm/m,保证风管方正,减少气流扰动。公司不断升级加工工艺与设备,致力于打造更节能、更耐用的高品通风管道产品。四川镀锌风管生产...
-
成都白铁风管加工多少钱
内壁防腐处理是延长通风管使用寿命的关键步骤,处理方式需结合使用环境确定。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料,涂料需选择符合环保标准的产品,涂覆前需确保内壁清洁干燥,无灰尘与油污。涂覆过程中需控制涂料厚度,通常需涂刷2-3遍,每遍涂刷后需等待涂料完全干燥再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管,虽本身具有一定防腐性能,但在焊接处仍需进行钝化处理,通过涂抹钝化剂增强焊接处的耐腐蚀能力,确保风管整体防腐效果一致。 秉持以人为本的经营原则开展管道加工,针对不同客户需求优化加工细节,实现产品与场景匹配。成都白铁风管加工多少钱不锈钢风管的美观性使其在一些对外观要求较高的场...
-
 四川白铁皮风管加工公司有哪些
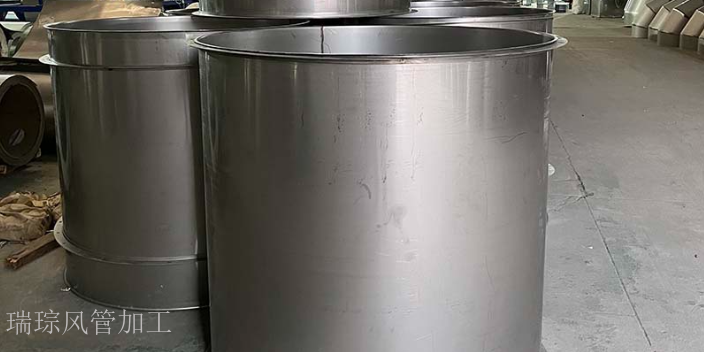
风管与阀门接口的加工需保证尺寸匹配精度(接口直径误差±0.2mm,法兰螺栓孔位偏差≤0.5mm),确保阀门安装后无泄漏(泄漏量≤1m³/(h・㎡))。接口法兰需与阀门法兰规格一致(如DN200阀门配DN200法兰,螺栓孔数量8个,孔距180mm),法兰厚度比普通风管法兰厚0.2-0.3mm(普通10mm增至10.2-10.3mm),增强承载能力。加工时需先将接口段风管与法兰焊接(焊接电流100-120A,焊条直径3.2mm),焊缝高度≥4mm,焊后进行渗透检测(检测液停留时间10-15分钟),无渗漏为合格。接口内壁需与风管内壁平齐(台阶差≤0.1mm),避免气流冲击产生噪音(噪音值≤55d...
-
 成都排风管加工厂商
通风管加工中的操作人员技能要求需明确(技能达标率≥99%),确保操作人员能够熟练完成各工序加工(加工合格率≥99%),避免因技能不足导致加工质量问题(质量问题发生率≤0.5%)。操作人员需熟悉各类加工设备的工作原理(如数控裁剪设备的伺服驱动原理、咬口机的液压传动原理、折弯机的角度控制原理)与操作规范(设备开机、参数设置、加工、关机的操作步骤),能够准确调整设备参数,如根据材料厚度调整裁剪速度(0.5mm厚镀锌钢板800mm/min,1.0mm厚500mm/min)、咬口深度(8-10mm)、焊接温度(2000-2500℃)、焊接电流(80-120A),参数调整准确率≥99%,避免参数错误导...
-
 地下车库风管加工定制联系电话
风管加工的材料创新为行业发展提供新动能。近年来,耐腐蚀的铝镁锰合金风管逐渐应用于化工、海洋工程等领域,其加工工艺与传统镀锌钢板类似,但需采用专门用的焊接设备,避免焊接过程中产生氧化层。纤维增强复合材料(FRP)风管则凭借重量轻、强度高的优势,在大跨度建筑中得到推广,加工时采用缠绕成型工艺,可根据设计要求调整纤维缠绕角度,优化风管的力学性能。在绿色建筑领域,可降解的植物纤维复合风管成为研究热点,其加工过程能耗低、污染小,废弃后可自然降解,符合循环经济理念。材料创新不*拓展了风管的应用场景,也推动了加工设备和工艺的升级。公司为各类建筑项目提供通风消防排烟系统配套加工,覆盖民用、商业、工业建筑全场景...
-
圆形风管加工线
不锈钢风管作为瑞琮环境的产品之一,其品质保障源于专业的人才团队与先进的生产装备。公司拥有一批具备丰富不锈钢风管生产经验的专业人员,深谙不锈钢材质的特性与加工工艺要点,能够把控生产全过程。在设备配置上,引入了科瑞嘉不锈钢超级5线、安尚川自动上料激光切割机、广州元晟激光自动焊等行业前沿设备,实现了从原料切割到焊接成型的自动化、高精度加工。不锈钢材质本身具备耐腐蚀、耐高温、强度高、使用寿命长等天然优势,搭配先进设备的精细化加工,使得瑞琮环境的不锈钢风管能够适配工业生产、船舶航行等复杂严苛的使用环境,有效抵御酸碱腐蚀、高温烘烤等考验,同时保证通风系统的顺畅运行,成为对材质要求较高的领域的风管产品。...
-
 四川螺旋风管加工定做
风管外壁的防护处理需根据安装环境(室内、室外、易碰撞区域)确定具体方案,确保风管在使用周期内(≥10年)免受外界损伤(如撞击、腐蚀、紫外线老化)。在易受碰撞的区域(如车间通道、设备周边,碰撞频率≥1次/月),需在风管外壁包裹防护层,防护层可选用高密度保温棉(密度≥48kg/m³,导热系数≤0.038W/(m・K))或金属防护壳(材质为镀锌钢板,厚度0.8-1.0mm),包裹时需使用不锈钢扎带(宽度10-15mm,厚度0.5mm)固定,扎带间距300-500mm,确保防护层贴合紧密(贴合间隙≤0.5mm),无松动现象(晃动量≤1mm)。在室外安装的风管,除内壁防腐处理外,还需在外壁涂刷防晒涂...
-
成都风管风阀生产多少钱
成都瑞琮环境科技在通风管道全流程加工过程中,始终将国家相关规范与行业标准作为工艺制定的准则,确保每一件出厂产品都完全符合国家标准要求,从加工源头规避工程应用中的合规性风险。公司深度研读GB50014《建筑防火规范》等国家标准,针对不同用途、不同场景的通风管道产品,制定了对应的加工工艺标准,尤其是针对钢质通风管道的材料厚度,严格按照标准中不同管道用途的差异化要求进行加工生产,杜绝出现厚度不达标、工艺不合规的产品。针对防火风管、消防排烟风管等特殊品类产品,公司在加工过程中不*严格遵循防火规范的相关要求,还对产品的耐火极限、漏风量、抗压强度等性能指标进行逐批次检测,确保加工完成的产品完全满足消防...
-
成都防火复合风管加工定制联系方式
产品的多样性和表面处理工艺的丰富性,让我们能够在不同行业中脱颖而出。无论是对耐腐蚀性要求较高的化工行业,还是对卫生标准严格的医药行业,亦或是对美观度有要求的商业办公场所,我们都能提供合适的产品。201/304/316 不锈钢风管可以根据不同的使用环境和成本预算进行选择;特氟龙涂层风管适用于有特殊化学腐蚀的环境;多样的表面处理工艺则能满足不同客户对产品外观的个性化需求。通过不断丰富产品种类和优化表面处理工艺,我们持续提升产品的市场适应性,为更多客户提供品质较优的通风解决方案。公司配备科瑞嘉不锈钢 5 线、激光切割机等全链条自动化设备,实现风管加工智能化升级。成都防火复合风管加工定制联系方式尺寸复...
-
 四川排风管生产定制联系电话
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 公司采用激光自动焊工艺...
-
 螺旋风管加工安装
异形通风管(如弯头、三通、变径管,形状复杂度≥3种)的模具设计需细致(设计精度±0.05mm),确保模具与风管设计形状完全一致(形状匹配度≥99.5%),成型后的风管符合设计要求(尺寸误差≤0.3mm,形状误差≤0.5%)。首先需根据设计图纸(三维模型精度±0.1mm)绘制模具的三维模型(使用CAD软件如SolidWorks,建模精度±0.05mm),明确模具的尺寸(如弯头模具的曲率半径、角度,三通模具的主管与支管直径、连接角度)、弧度(弧度误差±0.1mm/m)、角度(角度误差±0.05°)等参数,确保模具与风管设计形状完全一致,无尺寸偏差(偏差≤0.05mm)。 成都瑞琮持续深耕管道加...
-
 成都矩形风管加工方案
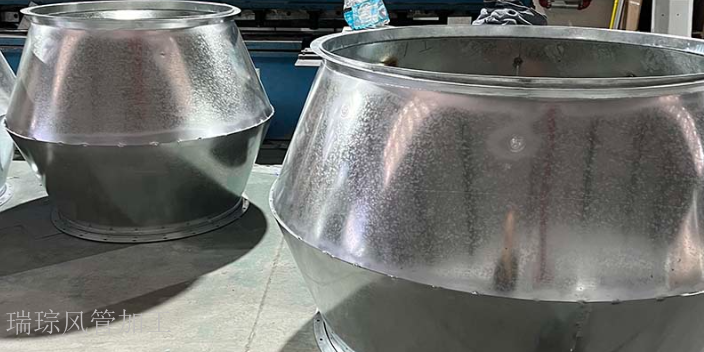
作为西南地区通风管道领域的重要参与者,成都瑞琮环境科技有限公司凭借扎实的技术积累和丰富的项目经验,在行业内树立了良好口碑。公司生产的成都消防排烟管道严格遵循国家消防规范,通过多项检测认证,在高温环境下能保持稳定的排烟性能,为建筑消防安全提供坚实保障。四川不锈钢风管则采用先进的焊接工艺,确保接口严密、漏风率低,适用于食品加工、医药制造等对卫生要求较高的场所。其定制化风管解决方案可适配不同建筑结构,兼顾通风效率与节能需求,持续为西南地区各行业提供可靠的空气流通系统支持。公司可提供防火复合风管定制加工服务,产品耐火等级达标,适配各类高防火要求建筑。成都矩形风管加工方案 异形通风管(如弯头、三通、变...
-
保温烟囱管道生产安装
风管加工的数字化转型正在改变传统生产模式。通过 BIM 技术的应用,可在虚拟环境中完成风管的参数化建模,自动生成加工清单和数控代码,实现设计与加工的无缝对接。生产车间的 MES 系统可实时监控各台设备的运行状态,根据订单优先级自动排产,提高设备利用率。在质量追溯方面,每件风管都可通过二维码记录加工信息,包括原材料批次、操作人员、检验结果等,便于后期质量问题的追踪与分析。数字化还实现了供应链的协同,供应商可通过云平台实时查看库存和生产进度,及时补充原材料,缩短生产周期。这种智能化的加工模式,不*提高了生产效率,更提升了整个产业链的响应速度。公司配备科瑞嘉不锈钢 5 线、激光切割机等全链条自动化设...
热门标签