标签列表 - 成都瑞琮环境科技有限公司
-
 排风管加工厂商
镀锌钢板风管的制作:⑴风管的制作技术要求①制作风管时不得破坏钢板的镀锌保护层。②矩形风管的制作尺寸以外边长为准。矩形风管制作采用剪板机下料,折方机折方,咬口机咬口,局部采用手工。③风管的板材拼接采用单咬口;螺旋风管的闭合缝采用单咬口,弯管的横向缝采用立咬口;矩形风管转角缝采用联合角咬口。上述咬口缝处涂密封胶密封。④风管不得有横向拼接缝,尽量减少纵向拼缝。矩形风管底边宽度等于或小于800mm时,其底边不得有纵向拼接缝。风管板材拼接的咬口缝应错开,不得有十字型拼接缝。消防风管加工厂家就找成都瑞琮环境科技有限公司。排风管加工厂商铆接:通俗的讲铆接就是指两个厚度不大的板,通过在其部位上打洞,然后将铆钉...
发布时间:2023.12.03 -
 风管软接生产定制
在金属风管的加工中,金属板材可以分为普通薄钢板、镀锌薄钢板、铝及铝合金板、不锈钢板、塑料复合钢板等。下面通过的对比认识每一种钢板的特点:1.普通薄钢板——厚度0.5-2.0mm,价格便宜,易加工,易生锈2.镀锌薄钢板——厚度0.25-2.0mm,具有良好耐腐蚀性能3.铝及铝合金板——耐腐蚀,易加工,常用于防爆系统4.不锈钢板——度,高耐腐蚀性,常用于化学工业通风系统5.塑料复合钢板——强度高,耐腐蚀,常用于防尘要求较高的系统空调和耐腐蚀的风管。白铁皮风管加工厂家就找成都瑞琮环境科技有限公司。风管软接生产定制柔性短管安装:1)柔性矩形短管采用角钢法兰连接时,应采用厚度大于等于0.5mm的镀锌板与...
-
 成都防火复合风管生产制作
风管按材质分为金属、非金属及复合材料风管,风管制作所采用的板材、型材以及其他主要成品材料的质量,直接影响通风管道的整体质量,因此在加工制作中应按设计及国家相关产品标准的规定,认真查验其外观及出厂检验合格证明文件。在通风空调工程中,常用的主材有板材、型钢;常用辅材有垫料、螺栓和螺母、铆钉;耗材有氧气、乙炔、锯条、焊条等。风管按材质分为金属、非金属及复合材料风管,风管制作所采用的板材、型材以及其他主要成品材料的质量,直接影响通风管道的整体质量,因此在加工制作中应按设计及国家相关产品标准的规定,认真查验其外观及出厂检验合格证明文件。在通风空调工程中,常用的主材有板材、型钢;常用辅材有垫料、螺栓和螺母...
-
 成都消防风管生产多少钱
共板式无法兰连接的技术要求:a.风管两端的四个法兰面剪角尺寸必须准确,否则加工完后法兰的四个面不平整,会造成风管扭曲,不规则等。b.必须使用与风管法兰面相应配套的共板法兰手动折边机或板料液压折弯机配上下模进行风管与法兰连接面的折边加工,否则会影响法兰面的加工质量,如法兰的损坏扭曲不平等。c.两段风管法兰面必须粘贴好密封胶后再进行连接各坚固四个角码上的螺栓。d.风管法兰面在加工过程中必须注意保持90度直角,过大或过小均会影响风管法兰的质量如风管扭曲、错位及安装和连接上的不便。成都复合风管加工厂家就找成都瑞琮环境科技有限公司。成都消防风管生产多少钱风管的加固:对于直径或边长较大的风管,为了避免风管...
-
 保温烟囱管道加工公司
共板式法兰连接(TDF及TDC)方式:由于法兰由镀锌钢板本身弯曲而成,具有重量轻,密封性好,制作安装方便,基本要求同角钢法兰风管。共板式法兰风管制作的基本要求同角钢法兰风管,在板材冲角、咬口后进入共板式法兰机压制法兰。压好法兰后的半成品运至工地,折方、缝合、安装法兰角,调平法兰面,检验风管对角线误差,在四角用硅胶密封。共板式法兰连接(TDF及TDC)方式:由于法兰由镀锌钢板本身弯曲而成,具有重量轻,密封性好,制作安装方便,基本要求同角钢法兰风管。共板式法兰风管制作的基本要求同角钢法兰风管,在板材冲角、咬口后进入共板式法兰机压制法兰。压好法兰后的半成品运至工地,折方、缝合、安装法兰角,调平法兰面...
-
四川风管加工厂地址
风管法兰的焊接应熔合良好、饱满,无假焊和孔洞;成形法兰内边尺寸允许偏差为+1~+3mm,平面度允许偏差为2mm,对角线之差小于3mm;同一批量加工的相同规格法兰的螺孔排列应一致,并具有互换性。法兰上铆孔、螺孔全采用机械钻孔,且要制作样本进行钻孔,每个样本加工法兰不得多于10个;中、低压系统风管的螺栓及铆钉孔的孔距不得大于150mm,高压系统风管不得大于100mm。矩形风管法兰的四角部位应设有螺孔。成品法兰应先清理毛刺、钝边及焊渣,再除去角钢上的锈迹,然后刷防锈漆两度、面漆一度。防火复合风管加工厂家就找成都瑞琮环境科技有限公司。四川风管加工厂地址共板式无法兰连接的技术要求:a.风管两端的四个法兰...
-
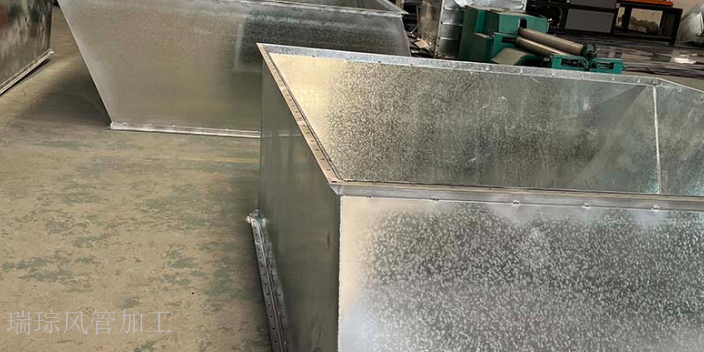 成都防火复合风管生产厂商
风管加工注意事项及质量要求:楞筋或楞线的加固,排列应规则,间隔应均匀,板面不应有明显的变形;角钢或加固筋的加固,应排列整齐、均匀对称,其高度应小于或等于风管的法兰宽度。角钢、加固筋与风管的铆接应牢固、间隔应均匀,不应大于220mm;两相交处应连接成一体;共板法兰风管长边小于等于1600的通丝加固,大于1600的用角钢加固;角钢法兰风管大于等于1250的采用角钢加固,且角钢与风管用拉铆钉(4*10)连接;且所有用于加固的角钢平行于法兰。金属风管与法兰连接时,风管的翻边要平整,并紧贴法兰,风管翻边宽度不小于6mm;风管的咬口缝,翻边四角处,周边,铆钉缝部位均涂密封胶密封。成都风管软接加工厂家就找成...
-
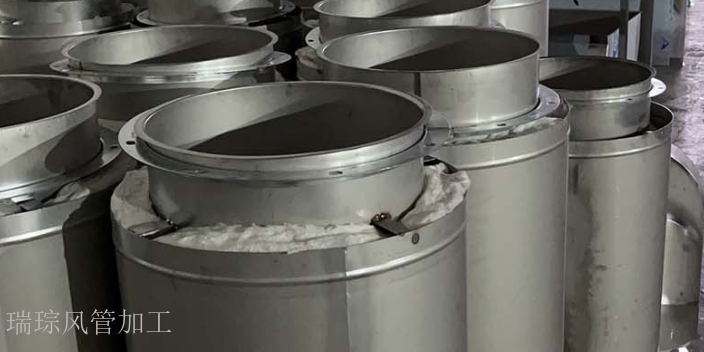 四川螺旋风管生产方案
风管加工注意事项及质量要求:楞筋或楞线的加固,排列应规则,间隔应均匀,板面不应有明显的变形;角钢或加固筋的加固,应排列整齐、均匀对称,其高度应小于或等于风管的法兰宽度。角钢、加固筋与风管的铆接应牢固、间隔应均匀,不应大于220mm;两相交处应连接成一体;共板法兰风管长边小于等于1600的通丝加固,大于1600的用角钢加固;角钢法兰风管大于等于1250的采用角钢加固,且角钢与风管用拉铆钉(4*10)连接;且所有用于加固的角钢平行于法兰。金属风管与法兰连接时,风管的翻边要平整,并紧贴法兰,风管翻边宽度不小于6mm;风管的咬口缝,翻边四角处,周边,铆钉缝部位均涂密封胶密封。成都风管生产厂家就找成都瑞...
-
成都圆形风管加工
风管法兰的制作:(1)风管法兰以角钢或扁钢加工制成。金属矩形风(2)矩形法兰由四根角钢组成,两根为b边长,两根为a+2c(如图);用型钢切割机按线切断,再放在冲床上冲螺栓孔,法兰四角处应设螺栓孔。冲孔钻的角钢放在焊接平台上进行焊接,焊接时用模具卡紧。风管法兰的制作:(1)风管法兰以角钢或扁钢加工制成。金属矩形风(2)矩形法兰由四根角钢组成,两根为b边长,两根为a+2c(如图);用型钢切割机按线切断,再放在冲床上冲螺栓孔,法兰四角处应设螺栓孔。冲孔钻的角钢放在焊接平台上进行焊接,焊接时用模具卡紧。焊接风管加工厂家就找成都瑞琮环境科技有限公司。成都圆形风管加工工程中所选用的成品风管,应提供产品合格...
-
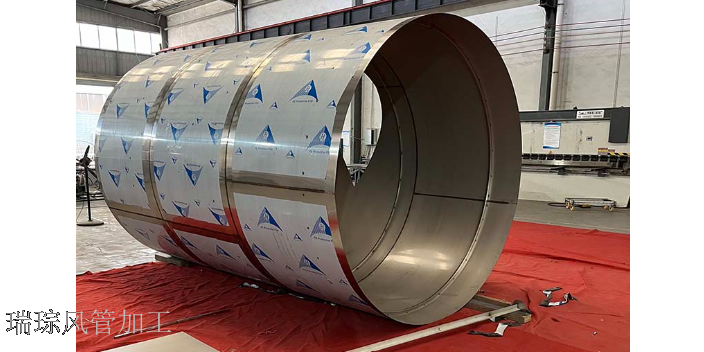 通风管生产方案
风管阀件的安装:1.风阀的安装(1)安装蝶阀、多叶调节阀、防火防烟调节阀等各类风阀前,应检查其结构是否牢固,调节、制动、定位等装置应准确灵活。(2)安装时注意风阀的气流方向,应按风阀外壳标注的方向安装,不得装反。(3)风阀的开闭方向、开启程度应在阀体上有明显和准确的标志。(4)止回阀宜安装在风机压出端,开启方向必须与气流方向一致。(5)阀门在建筑吊顶_上或在风道中安装时,应在吊顶板上或风管壁上设检修孔,一般孔尺寸不小于450X450mm。成都角钢法兰风管加工厂家就找成都瑞琮环境科技有限公司。通风管生产方案共板式无法兰连接的技术要求:a.风管两端的四个法兰面剪角尺寸必须准确,否则加工完后法兰的四...
-
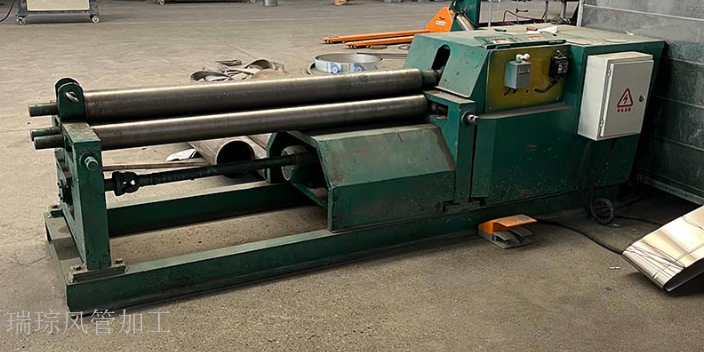 成都复合风管生产定制电话
法兰的组合:用四个M8H20的螺栓将两段风管紧紧连接起来,再用扳手将法兰夹即勾码连同两个法兰紧紧夹紧,以便加强风管法兰的强度,通常法兰夹距离法兰角的尺寸为150mm左右,两个法兰夹之间的空位尺寸为230mm左右,法兰边长1500mm的用4个法兰夹,法兰边900mm—1200mm之间的用3个法兰夹。法兰边为600mm的用2个法兰夹,法兰边长在450mm以下的,在中间用1个法兰夹。法兰的组合:用四个M8H20的螺栓将两段风管紧紧连接起来,再用扳手将法兰夹即勾码连同两个法兰紧紧夹紧,以便加强风管法兰的强度,通常法兰夹距离法兰角的尺寸为150mm左右,两个法兰夹之间的空位尺寸为230mm左右,法兰边长...
-
 成都风管软接生产定做
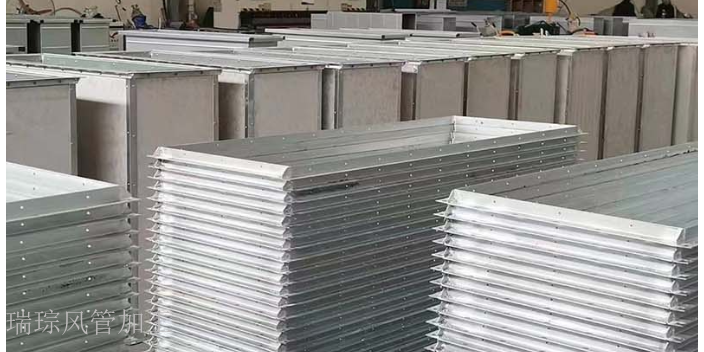
共板法兰风管施工工艺:a.风管在加工时,共板法兰的用料长度即剪角长度为61~62mm,剪角的宽度根据实际使用的板材厚度及咬口的加工方式:如联合角咬口预留量为30mm、按扣式咬口预留量为31mm来确定,先进行风管本身咬口的加工,再利用共板法兰组合机加工风管两个端头的法兰,当风管边长小于400mm以下时,可利用共板式无法兰组合机上附带的小车架进行操作,风管在进行法兰面滚压咬口时,可在共板式无法兰组合机的侧面作一与工作台相对应的简单工装支撑架,以便减轻操作人员的工作强度,也可使法兰面在加工成型时处于均匀平整、竖直不跑偏的状态;法兰夹即勾码下料宽度56~58mm。b.利用共板式无法兰组合机的配套设备共...
-
 通风管加工定做厂家
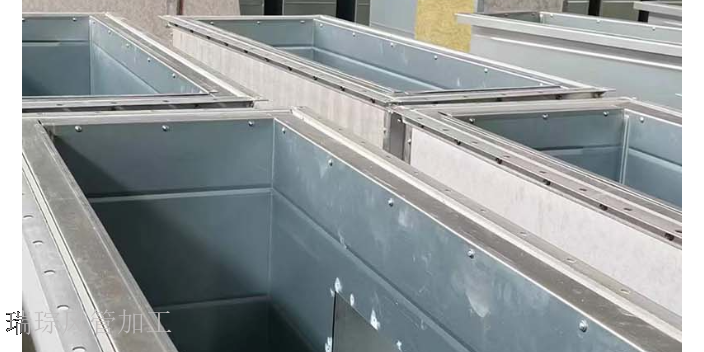
咬口后的板料按画好的折方线放在折方机上,置于下模的中心线。操作时使机械上刀片中心线与下模中心重合,折成所需要的角度。折方时应互相配合并与折方机保持一定距离,以免被翻转的钢板或配重碰伤。咬口完成的风管采用手持电动缝口机进行缝合,缝合后的风管外观质量应达到折角平直,圆弧均匀,两端面平行,无翘角,表面凹凸不大于5mm。风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用5X10铆钉(铆钉根据不同风管按规程选用,详见下表)将风管铆固,并将四周翻边;翻边应平整,不应小于6mm,四角应铲平,不应出现豁口,以免漏风。法兰制作应该核对几何尺...
-
成都风管配件生产定制厂家
矩形风管的加固:与圆形风管相比,矩形风管自身的强度低,易于产生变形。施工及验收规范规定:当矩形风管的大边长大于或等于630mm,保温风管大边长大于800mm,管段长度在1250mm以上,或低压风管的单边平面积大于1.2m,中、高压风管大于1.0m时,为了减少风管在运输和安装中的变形,制作时必须采取加固措施。工程中常见的风管配件有:弯头、三通、四通、变径管(也称大小头)、天圆地方、来回弯等;这些配件制作时,通常采用画法几何中的:平行线法、求实长线法、放射线法、三角形法、梯形法等方法来下料及展开。四川镀锌风管生产厂家就找成都瑞琮环境科技有限公司。成都风管配件生产定制厂家风管按材质分为金属、非金属及...
-
 四川铁皮风管加工价格
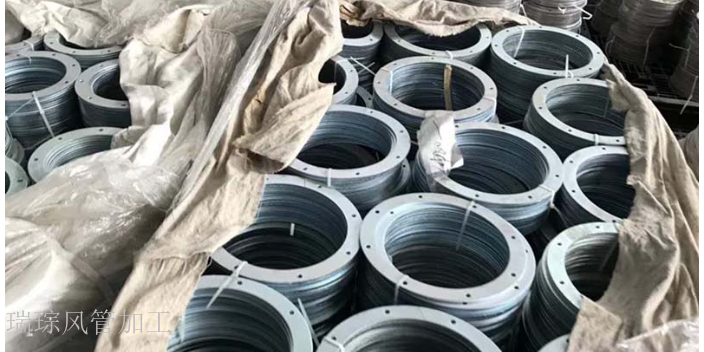
咬口后的板料按画好的折方线放在折方机上,置于下模的中心线。操作时使机械上刀片中心线与下模中心重合,折成所需要的角度。折方时应互相配合并与折方机保持一定距离,以免被翻转的钢板或配重碰伤。咬口完成的风管采用手持电动缝口机进行缝合,缝合后的风管外观质量应达到折角平直,圆弧均匀,两端面平行,无翘角,表面凹凸不大于5mm。风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用5X10铆钉(铆钉根据不同风管按规程选用,详见下表)将风管铆固,并将四周翻边;翻边应平整,不应小于6mm,四角应铲平,不应出现豁口,以免漏风。法兰制作应该核对几何尺...
-
 白铁风管生产定制
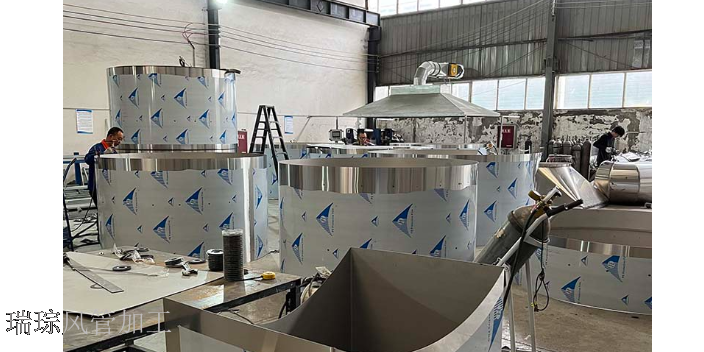
现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺验证进行的强度和严密性试验,是对不同板材厚度及风管压力等级下的试验,而不是对不同风管压力下的风管检测。现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺验证进行的强度和严密性试验,是对不同板材厚度及风管压力等级下的试验,而不是对不同风管压力下的风管检...
-
 共板法兰风加工方案
风管的加固:用角钢加固:加固的强度大,目前采用。角钢规格可以略小于法兰规格,当大边尺寸为630-800mm时,可采用∠25*4的扁钢做加固框;当大边尺寸为800-1250mm时可采用∠25*25*4的扁钢做加固框;当大边尺寸为1250-2000mm时可采用∠30*30*4的扁钢做加固框.加固框必须与风管铆接,铆钉的间距应均匀,不应小于220mm两相交处应连成一体。风管大边用角钢加固,适用于风管大边尺寸在加固规定范围,而风管小边尺寸未在规定范围。其施工简单,可节省人工和材料,由于外观欠佳,明装风管较少采用。使用的角钢规格可与法兰相同。成都白铁风管加工厂家就找成都瑞琮环境科技有限公司。共板法兰风加...
-
 四川风管软接加工方案
共板式无法兰连接的技术要求:a.风管两端的四个法兰面剪角尺寸必须准确,否则加工完后法兰的四个面不平整,会造成风管扭曲,不规则等。b.必须使用与风管法兰面相应配套的共板法兰手动折边机或板料液压折弯机配上下模进行风管与法兰连接面的折边加工,否则会影响法兰面的加工质量,如法兰的损坏扭曲不平等。c.两段风管法兰面必须粘贴好密封胶后再进行连接各坚固四个角码上的螺栓。d.风管法兰面在加工过程中必须注意保持90度直角,过大或过小均会影响风管法兰的质量如风管扭曲、错位及安装和连接上的不便。成都风管风阀生产厂家就找成都瑞琮环境科技有限公司。四川风管软接加工方案柔性短管安装:柔性短管支吊架的间隔不宜大于1.5m。...
-
 成都圆形风管生产制作
作业条件:⑴风管预制:应有的工作场地,场地应平整,清洁,加工平台应找平。双面铝箔绝热板风管等其他复合材料风管的场地应干燥,应有足够的成品堆放场地。⑵作业地点应有安放施工机具和材料堆放场地,设施和电源应有可靠的安全防护装置。⑶作业场地道路应畅通。必须设置能满足消防要求的各种器械及设施。⑷加工设备布置在建筑物内时,应考虑建筑物楼板、梁的承载功能力,必要时应采用相应措施。⑸加工场地应预留现场材料、成品及半成品的运输通道,加工场地的选择不得阻碍消防通道。不锈钢风管加工厂家就找成都瑞琮环境科技有限公司。成都圆形风管生产制作技术准备:⑴对建筑、结构和电气、暖卫及管路走向、坐标、标高与通风管道之间跨越交叉等...
-
 成都矩形风管生产价格
在金属风管的加工中,金属板材可以分为普通薄钢板、镀锌薄钢板、铝及铝合金板、不锈钢板、塑料复合钢板等。下面通过的对比认识每一种钢板的特点:1.普通薄钢板——厚度0.5-2.0mm,价格便宜,易加工,易生锈2.镀锌薄钢板——厚度0.25-2.0mm,具有良好耐腐蚀性能3.铝及铝合金板——耐腐蚀,易加工,常用于防爆系统4.不锈钢板——度,高耐腐蚀性,常用于化学工业通风系统5.塑料复合钢板——强度高,耐腐蚀,常用于防尘要求较高的系统空调和耐腐蚀的风管。矩形风管加工厂家就找成都瑞琮环境科技有限公司。成都矩形风管生产价格质量关键要求:⑴风管法兰制作应表面平整,制作尺寸允许偏差为1~3mm,平面度允许偏差为...
-
 四川焊接风管生产厂家地址
矩形风管的加固:与圆形风管相比,矩形风管自身的强度低,易于产生变形。施工及验收规范规定:当矩形风管的大边长大于或等于630mm,保温风管大边长大于800mm,管段长度在1250mm以上,或低压风管的单边平面积大于1.2m,中、高压风管大于1.0m时,为了减少风管在运输和安装中的变形,制作时必须采取加固措施。工程中常见的风管配件有:弯头、三通、四通、变径管(也称大小头)、天圆地方、来回弯等;这些配件制作时,通常采用画法几何中的:平行线法、求实长线法、放射线法、三角形法、梯形法等方法来下料及展开。成都排风管加工厂家就找成都瑞琮环境科技有限公司。四川焊接风管生产厂家地址施工安全要求:1、进入施工现场...
-
 不锈钢风管加工公司
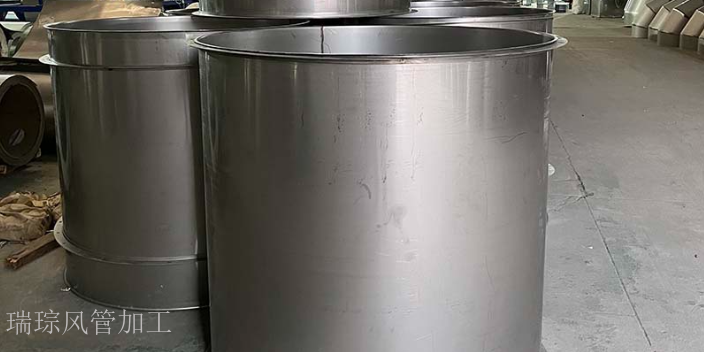
铆接:通俗的讲铆接就是指两个厚度不大的板,通过在其部位上打洞,然后将铆钉放进去,用铆钉枪将铆钉铆死,而将两个板或物体连接在一起的方法。1、当管壁厚度δ≤1.5mm时,常采用翻边铆接,为避免管外侧受力后产生脱落,铆接部位应在法兰的外侧;2、铆接前,应根据板材的厚度来选择铆钉的直径、铆钉的长度以及铆钉之间的间距等。3、铆钉的直径应为板厚的2倍,但不得小于3mm;:4、为了能打成压帽以压紧板材,铆钉长度L=2δ十(1.5~2.0)d,其中d为铆钉的直径,δ为连接钢板的厚度;5、铆钉与铆钉之间的中心距一般为40~100mm,严密性要求较高时,其间距还应小--些;6、铆钉孔中心到板边的距离应保持(3~4...
-
地下车库风管加工厂地址
风管加工注意事项及质量要求:楞筋或楞线的加固,排列应规则,间隔应均匀,板面不应有明显的变形;角钢或加固筋的加固,应排列整齐、均匀对称,其高度应小于或等于风管的法兰宽度。角钢、加固筋与风管的铆接应牢固、间隔应均匀,不应大于220mm;两相交处应连接成一体;共板法兰风管长边小于等于1600的通丝加固,大于1600的用角钢加固;角钢法兰风管大于等于1250的采用角钢加固,且角钢与风管用拉铆钉(4*10)连接;且所有用于加固的角钢平行于法兰。金属风管与法兰连接时,风管的翻边要平整,并紧贴法兰,风管翻边宽度不小于6mm;风管的咬口缝,翻边四角处,周边,铆钉缝部位均涂密封胶密封。四川螺旋风管加工厂家就找成...
-
 四川风管法兰加工厂商
现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺验证进行的强度和严密性试验,是对不同板材厚度及风管压力等级下的试验,而不是对不同风管压力下的风管检测。现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺验证进行的强度和严密性试验,是对不同板材厚度及风管压力等级下的试验,而不是对不同风管压力下的风管检...
-
 成都风管配件生产设计
三通的制作:受每节管段长度的限值,大型矩形三通管的制作采用整体制作,直接通过人工对板材进行拼接、下料、上法兰、加固等工序制作完成。小型矩形三通管制作时,将主管与直管短管分开制作,然后通过不同材质风管所采取的不同工艺使直管与主管连接起来。圆形三通的直管与总管夹角为15-60°,制作偏差小于3°,插接式三通管段长度为2倍直管直径加100mm、直管长度不小于200mm。当风管曲率半径小于其边长的1.5倍时,在风管的弯曲部分安装导流片。消防排烟管道生产厂家就找成都瑞琮环境科技有限公司。成都风管配件生产设计风管内壁设置肋条加固:一般很少采用,用于外观要求美观的明装风管。加固肋条由1.0-1.5mm的镀锌...
-
四川共板法兰风生产公司
⑤风管所有的拼接缝及咬口缝均需用硅胶进行密封。⑥矩形风管边长大于等于630mm或保温风管边长大于等于800mm,且管段长度大于1250mm或管段长度不大于1250mm,但单边平表面积大于1.2m2(中、高压风管为1.0m2)时,均应采取加固措施。螺旋风管不须加固。⑵矩形角钢法兰风管制作工艺①下料、压筋在加工车间按制作好的风管用料清单选定镀锌钢板厚度,剪板机下料,压筋机压筋。特殊形状的板材用机械切割,零星材料使用现场电剪刀进行剪切。圆形风管加工厂家就找成都瑞琮环境科技有限公司。四川共板法兰风生产公司风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液...
-
 四川地下车库风管生产定制联系方式
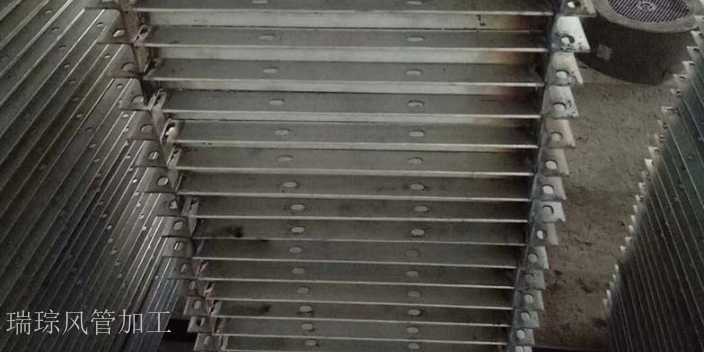
风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边800mm以下采用Φ4×8平头铁铆钉,且应布置均匀在同一直线上,并将四周翻边;翻边应平整,不应小于6mm,四角应铲平,不应出现豁口,以免漏风。风管法兰铆钉规格及铆钉孔尺寸(mm)风管与法兰铆接前先进行技术质量复核,合格后将法兰套在风管上,风管折方线与法兰平面应垂直,然后使用液压铆钉钳或手动夹眼钳用平头铁铆钉将风管铆固,风管长边800mm以上采用Φ5×10平头铁铆钉,风管长边800mm以下采用Φ4×8...
-
 成都防火复合风管生产定制联系电话
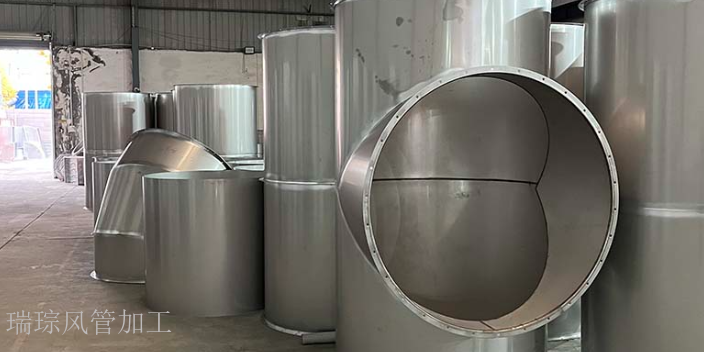
三通的制作:受每节管段长度的限值,大型矩形三通管的制作采用整体制作,直接通过人工对板材进行拼接、下料、上法兰、加固等工序制作完成。小型矩形三通管制作时,将主管与直管短管分开制作,然后通过不同材质风管所采取的不同工艺使直管与主管连接起来。圆形三通的直管与总管夹角为15-60°,制作偏差小于3°,插接式三通管段长度为2倍直管直径加100mm、直管长度不小于200mm。当风管曲率半径小于其边长的1.5倍时,在风管的弯曲部分安装导流片。成都白铁皮风管加工厂家就找成都瑞琮环境科技有限公司。成都防火复合风管生产定制联系电话风管辅材——螺栓和螺母螺栓和螺母:一般使用六角螺栓和六角螺母,A、B、C三个级别,C...
-
成都消防风管生产公司
风管加工注意事项及质量要求:制作法兰和吊架底座,切割,焊接场地应和风管制作场地隔开。铁构件刷油干燥后,才能进行装配安装。成品风管需用塑料薄膜和胶带封住开口处,风管分系统码放在成品库,安装时运入现场后拆开封口,如发现风管内有灰尘,应再次清扫干净后安装。未安装完的风管,对于本段风管的开口处,应用镀锌板加封条封住,防止现场灰尘进入风管。对于进入风管内的施工,必须有干净的工作服,工作手套,工作帽,出来时应顺原路线退出,并擦净风管内部的污迹。风管搬运装卸应轻拿轻放、防止损坏成品。风管法兰加工厂家就找成都瑞琮环境科技有限公司。成都消防风管生产公司共板式无法兰连接的技术要求:a.风管两端的四个法兰面剪角尺寸...
-
四川圆形风管加工公司有哪些
共板式无法兰连接的技术要求:a.风管两端的四个法兰面剪角尺寸必须准确,否则加工完后法兰的四个面不平整,会造成风管扭曲,不规则等。b.必须使用与风管法兰面相应配套的共板法兰手动折边机或板料液压折弯机配上下模进行风管与法兰连接面的折边加工,否则会影响法兰面的加工质量,如法兰的损坏扭曲不平等。c.两段风管法兰面必须粘贴好密封胶后再进行连接各坚固四个角码上的螺栓。d.风管法兰面在加工过程中必须注意保持90度直角,过大或过小均会影响风管法兰的质量如风管扭曲、错位及安装和连接上的不便。四川共板法兰风生产厂家就找成都瑞琮环境科技有限公司。四川圆形风管加工公司有哪些风口安装:1)风口安装应横平、竖直、严密、牢...
热门标签