新闻中心 - 成都瑞琮环境科技有限公司
-
 四川风管配件加工公司有哪些
柔性短管安装:柔性短管支吊架的间隔不宜大于1.5m。风管在支架间的比较大允许垂度不宜大于40mm/m。支(吊)柔性短管的吊卡箍其宽度应不小于25mm。卡箍的圆弧长应大于1/2周长且与风管外径相符。柔性...
发布时间:2023.12.13 -
 成都风管法兰加工定制电话
共板式法兰连接(TDF及TDC)方式:由于法兰由镀锌钢板本身弯曲而成,具有重量轻,密封性好,制作安装方便,基本要求同角钢法兰风管。共板式法兰风管制作的基本要求同角钢法兰风管,在板材冲角、咬口后进入共板...
-
 成都不锈钢风管生产定制
材料和质量要点:1、材料关键要求⑴镀锌钢板的厚度应符合设计要求,表面应平整光滑、有镀锌层的结晶花纹;普通薄钢板厚度均匀,无严重锈蚀、裂纹、结疤等缺陷。⑵其他辅助材料应符合相关产品技术标准及有关消防要求...
-
 成都风管风阀加工厂商
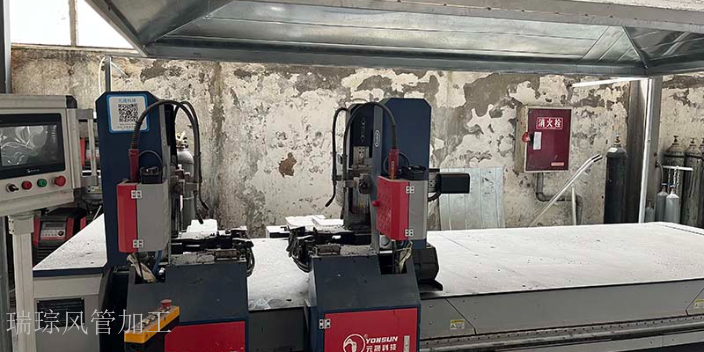
现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺...
-
 四川角钢法兰风管加工定制电话
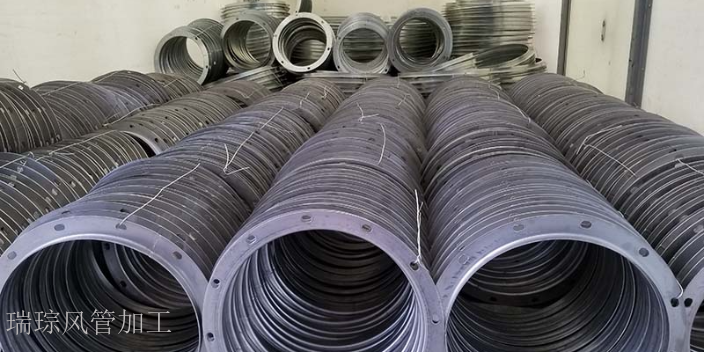
风管法兰的制作:(1)风管法兰以角钢或扁钢加工制成。金属矩形风(2)矩形法兰由四根角钢组成,两根为b边长,两根为a+2c(如图);用型钢切割机按线切断,再放在冲床上冲螺栓孔,法兰四角处应设螺栓孔。冲孔...
-
成都保温烟囱管道生产厂家地址
铆接:通俗的讲铆接就是指两个厚度不大的板,通过在其部位上打洞,然后将铆钉放进去,用铆钉枪将铆钉铆死,而将两个板或物体连接在一起的方法。1、当管壁厚度δ≤1.5mm时,常采用翻边铆接,为避免管外侧受力后...
-
 成都保温烟囱管道生产公司
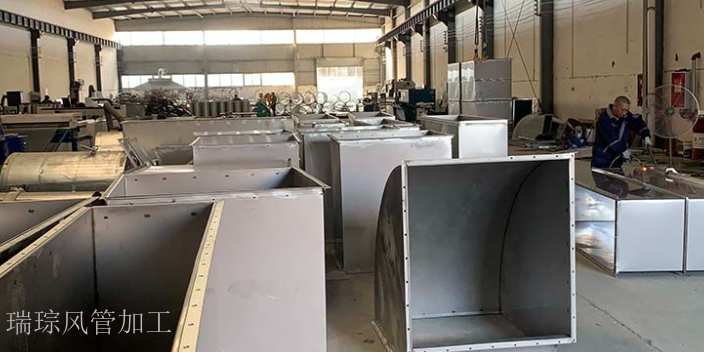
三通的制作:受每节管段长度的限值,大型矩形三通管的制作采用整体制作,直接通过人工对板材进行拼接、下料、上法兰、加固等工序制作完成。小型矩形三通管制作时,将主管与直管短管分开制作,然后通过不同材质风管所...
-
 成都不锈钢风管生产安装
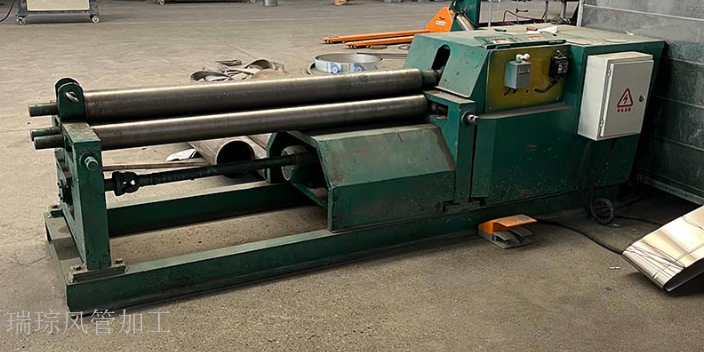
质量关键要求:⑴风管法兰制作应表面平整,制作尺寸允许偏差为1~3mm,平面度允许偏差为2mm,矩形法兰两角线的允许偏差为3mm。以保证风管的制作质量。⑵制作的成品风管,应咬口缝宽度均匀,纵向接缝应相互...
-
 四川风管配件加工价格
主要机具:⑴常用工具:扳手(活动扳手、双头扳手、套筒扳手、梅花扳手),改锥(一字改锥、十字改锥),手电钻,冲击电钻,台钻,射钉枪,磨光机,交、直流电焊机(移动式),倒链(包括加长链倒链),木锤,拍板,...
-
四川风管风阀加工厂地址
风管法兰的焊接应熔合良好、饱满,无假焊和孔洞;成形法兰内边尺寸允许偏差为+1~+3mm,平面度允许偏差为2mm,对角线之差小于3mm;同一批量加工的相同规格法兰的螺孔排列应一致,并具有互换性。法兰上铆...
-
 四川消防排烟管道生产制作
铆接:通俗的讲铆接就是指两个厚度不大的板,通过在其部位上打洞,然后将铆钉放进去,用铆钉枪将铆钉铆死,而将两个板或物体连接在一起的方法。1、当管壁厚度δ≤1.5mm时,常采用翻边铆接,为避免管外侧受力后...