-
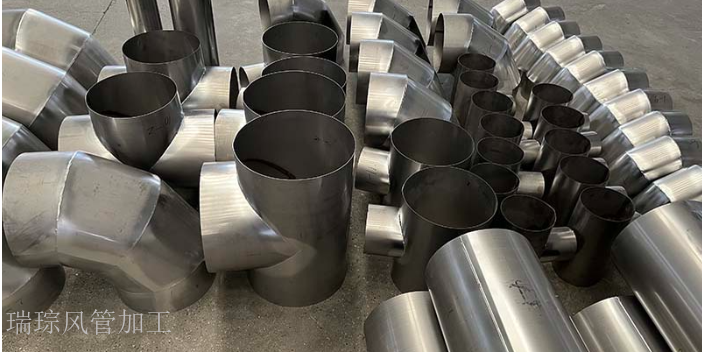
 成都地下车库风管生产厂家地址
发布时间:2023.09.28
角钢法兰系统制作工艺:在加工车间按制作好的风管用料清单选定镀锌钢板厚度,将镀锌钢板从上料架装入调平压筋机中,开机剪去钢板端部。上料时要检查钢板是否倾斜,试剪一张钢板,测量剪切的钢板切口线是否与边线垂直...
-
 风管软接生产设计
发布时间:2023.09.27
金属风管的另一种主材—型钢,型钢用于制作风管法兰、支架和部件的框架。型钢常用类型有扁钢、角钢、圆钢、槽钢。金属型钢应符合现行国家标准《热轧钢棒尺寸、外形、重量及允许偏差》GB/T702、《热轧型钢》G...
-
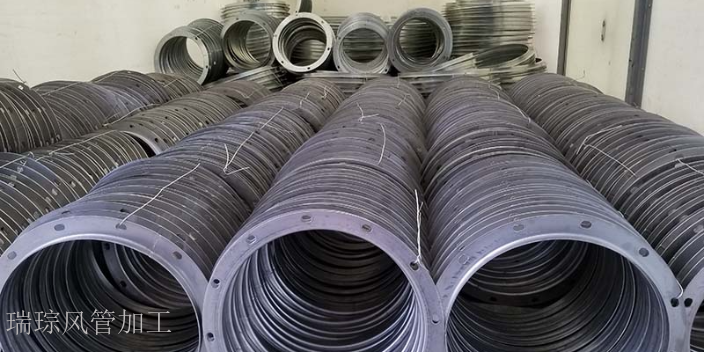 成都螺旋风管生产定做厂家
发布时间:2023.09.26
风管安装的技术要求:①风管的纵向闭合缝要求交错布置,且不可放在风管下部,有凝结水产生的风管底部横向缝宜用锡焊焊平。②风管与配件的可拆性接头不得设置在墙和楼板内。直风管穿楼板时,应与楼板隔离。③风管水平...
-
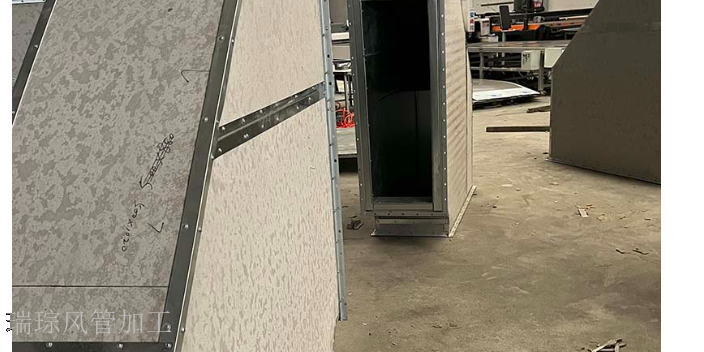 风管配件加工厂地址
发布时间:2023.09.25
现场加工的风管工艺性验证,是在风管大批量加工之前,而不是全部加工之后的抽样检测。加工工艺验证,是对加工风管外形尺寸、连接方式、加固形式、密封面情况进行检查;同时,进行进行强度与严密性试验检测。加工工艺...
-
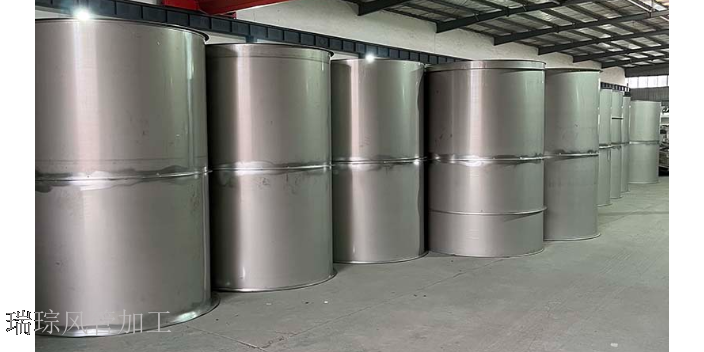 四川共板法兰风生产制作
发布时间:2023.09.24
风管按材质分为金属、非金属及复合材料风管,风管制作所采用的板材、型材以及其他主要成品材料的质量,直接影响通风管道的整体质量,因此在加工制作中应按设计及国家相关产品标准的规定,认真查验其外观及出厂检验合...
-
 白铁风管加工制作
发布时间:2023.09.23
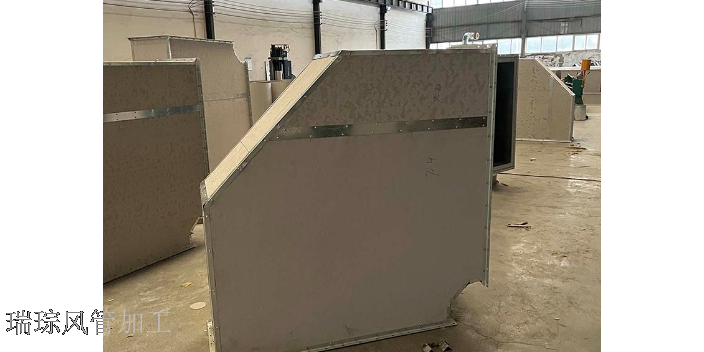
风管内壁设置肋条加固:一般很少采用,用于外观要求美观的明装风管。加固肋条由1.0-1.5mm的镀锌钢板加工,间断铆接在风管的内壁。管内肋条支撑与风管固定应牢固,各支撑点之间与风管的边沿或法兰的间距应均...
-
 成都地下车库风管加工安装
发布时间:2023.09.22
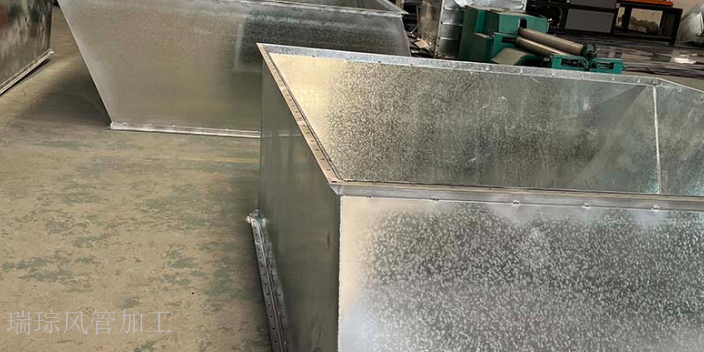
施工安全要求:电、气焊作业必须持证上岗,动火须有动火证,严禁无证操作。电焊机一、二次接线端子必须设保护罩,且连接牢固。电焊机双线到位(焊把线、接地线),双线外皮不得有破损现象。使用折方机时,应相互配合...
-
 四川不锈钢风管生产
发布时间:2023.09.21
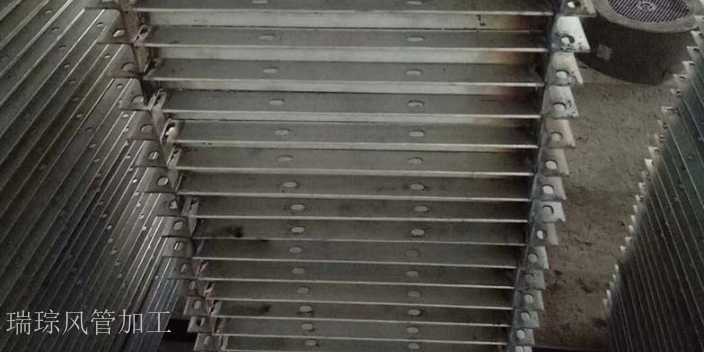
金属风管的另一种主材—型钢,型钢用于制作风管法兰、支架和部件的框架。型钢常用类型有扁钢、角钢、圆钢、槽钢。金属型钢应符合现行国家标准《热轧钢棒尺寸、外形、重量及允许偏差》GB/T702、《热轧型钢》G...
-
 成都不锈钢风管加工定制厂家
发布时间:2023.09.21
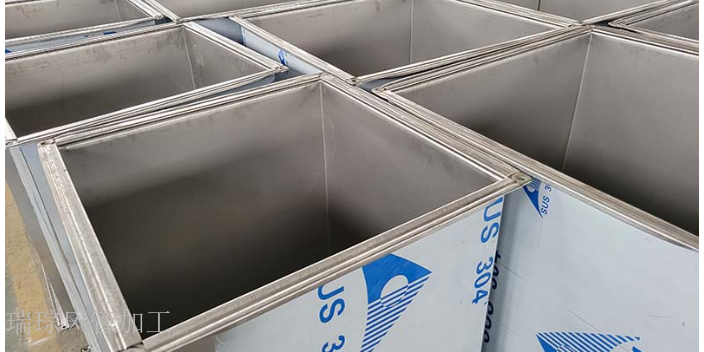
角钢法兰连接方式:方法兰由四根角钢组焊而成,划线下料时应注意使焊成后的法兰内径不能小于风管的外径,用砂轮切割机按线切断;下料调直后放在冲床上冲击铆钉孔及螺栓孔、孔距,高压系统不应大于100mm。中、低...
-
 风管配件加工定做厂家
发布时间:2023.09.20
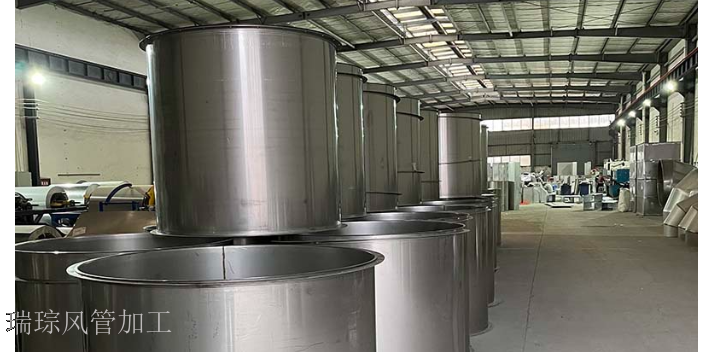
风管加工的基本操作技术:1)当风管周边总长小于板材标准宽度,即用整张钢板宽度折边成型时,可只设一-个角咬口;2)当板材宽度小于风管周长,大于周长一半时,可设两个角咬口;3)当风管周长很大时,可在风管四...
-
 四川白铁皮风管加工制作
发布时间:2023.09.19
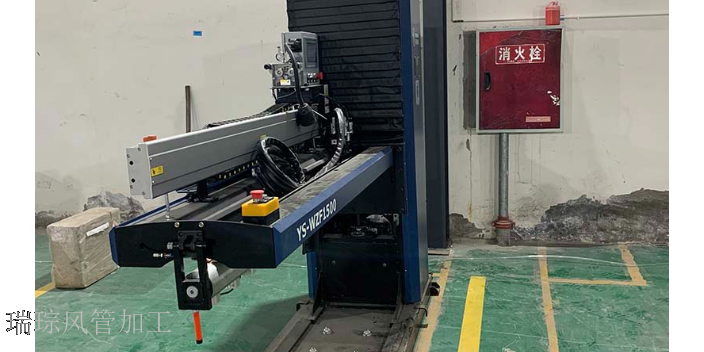
柔性短管安装:柔性短管支吊架的间隔不宜大于1.5m。风管在支架间的比较大允许垂度不宜大于40mm/m。支(吊)柔性短管的吊卡箍其宽度应不小于25mm。卡箍的圆弧长应大于1/2周长且与风管外径相符。柔性...
-
 消防排烟管道加工
发布时间:2023.09.18
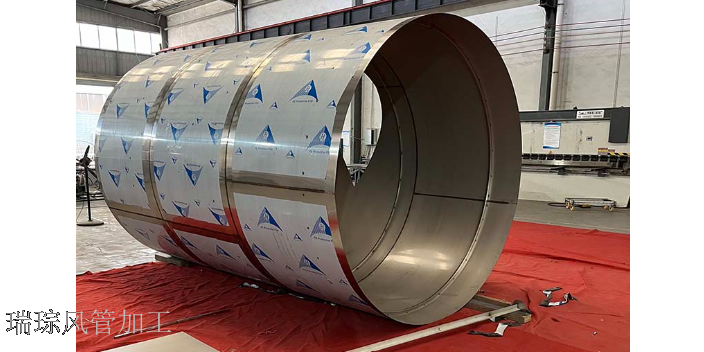
三通的制作:受每节管段长度的限值,大型矩形三通管的制作采用整体制作,直接通过人工对板材进行拼接、下料、上法兰、加固等工序制作完成。小型矩形三通管制作时,将主管与直管短管分开制作,然后通过不同材质风管所...
-
 四川共板法兰风加工厂家地址
发布时间:2023.09.18
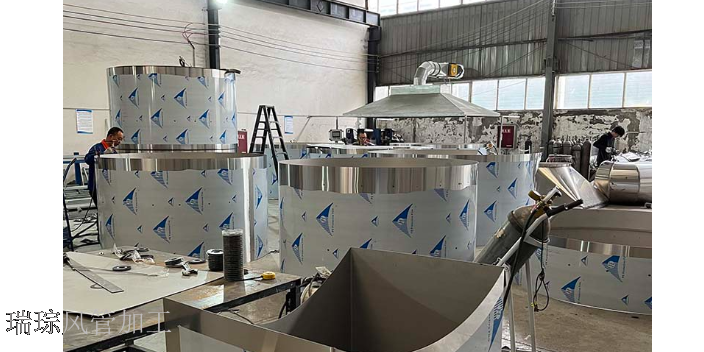
风管加工注意事项及质量要求:(1)加工镀锌钢板风管应避免损坏镀锌层,损坏处(如咬口、折边、铆接处等)应刷质量涂料两遍。(2)矩形风管的制作尺寸以外边长为准;圆形风管尺寸以外径为准。风管制作采用剪板机下...
-
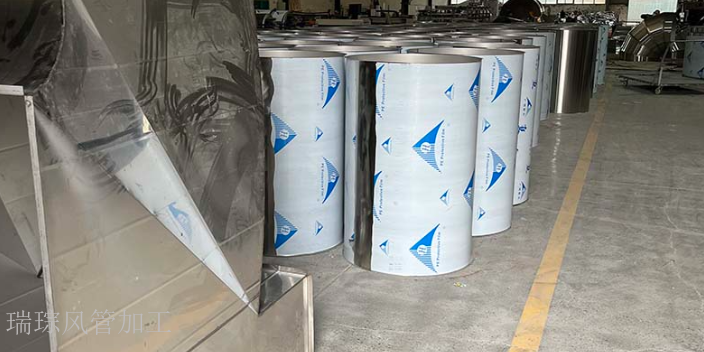 消防排烟管道生产定制联系方式
发布时间:2023.09.18
风口安装:1)风口安装应横平、竖直、严密、牢固、表面平整。2)带风量调解阀的风口安装时,应先安装调解阀框,后安装风口的叶片框。同一方向的风口,其调节装置应设在同一侧。3)风口与风管的连接应严密、牢固,...
-
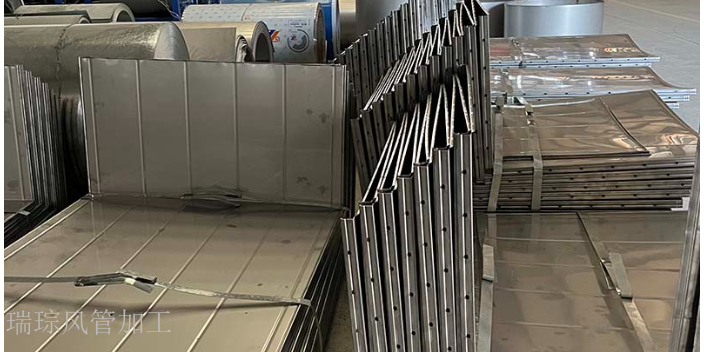 成都共板法兰风加工厂商
发布时间:2023.09.18
质量关键要求:⑴风管法兰制作应表面平整,制作尺寸允许偏差为1~3mm,平面度允许偏差为2mm,矩形法兰两角线的允许偏差为3mm。以保证风管的制作质量。⑵制作的成品风管,应咬口缝宽度均匀,纵向接缝应相互...
-
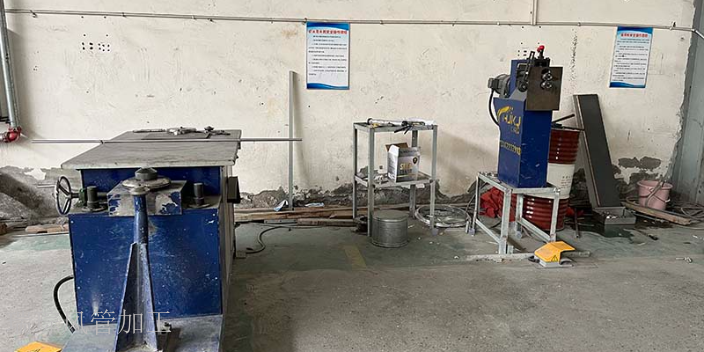 地下车库风管生产定制
发布时间:2023.09.18
风管的安装方法:预先可在地面上把干管和支管分段连接好,根据吊装情况和风管连接情况,直管每段长度约为10m左右。法兰之间要加上垫片,连接法兰的螺栓及螺帽应在同一侧。安装前,应检查支、吊架是否牢固、准确。...
-
成都白铁皮风管生产厂址
发布时间:2023.09.17
在金属风管的加工中,金属板材可以分为普通薄钢板、镀锌薄钢板、铝及铝合金板、不锈钢板、塑料复合钢板等。下面通过的对比认识每一种钢板的特点:1.普通薄钢板——厚度0.5-2.0mm,价格便宜,易加工,易生...
-
成都螺旋风管加工定制
发布时间:2023.09.17
质量关键要求:⑴风管法兰制作应表面平整,制作尺寸允许偏差为1~3mm,平面度允许偏差为2mm,矩形法兰两角线的允许偏差为3mm。以保证风管的制作质量。⑵制作的成品风管,应咬口缝宽度均匀,纵向接缝应相互...
-
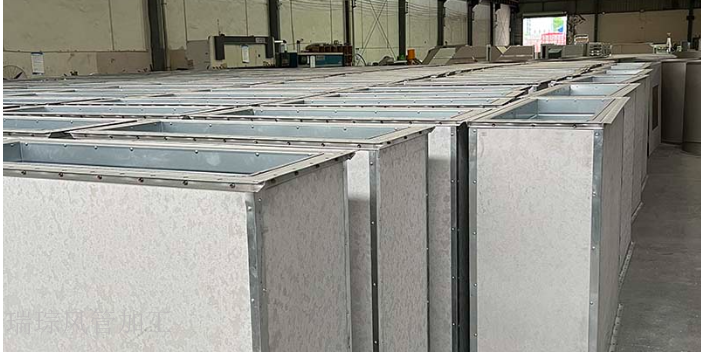 四川防火复合风管生产线
发布时间:2023.09.17
弯管、变径管、三通及风管套管的制作:为了减少系统的局部阻力,将采用以上两种型式进行矩形弯管的制作。一般应采用曲率半径为一个平面边长的内外同心弧形弯管,当采用其他形式的弯管,平面边长大于500mm时,必...
-
 白铁皮风管加工公司
发布时间:2023.09.16
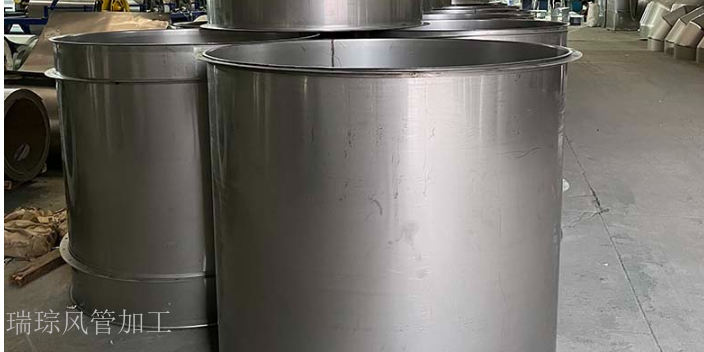
技术准备:⑴对建筑、结构和电气、暖卫及管路走向、坐标、标高与通风管道之间跨越交叉等出现的问题已有解决方案;⑵编制了几种加工或现场加工的施工方案,并且施工条件已经按方案准备就绪;⑶绘制详细的加工草图,对...
-
 成都共板法兰风加工定制
发布时间:2023.09.16
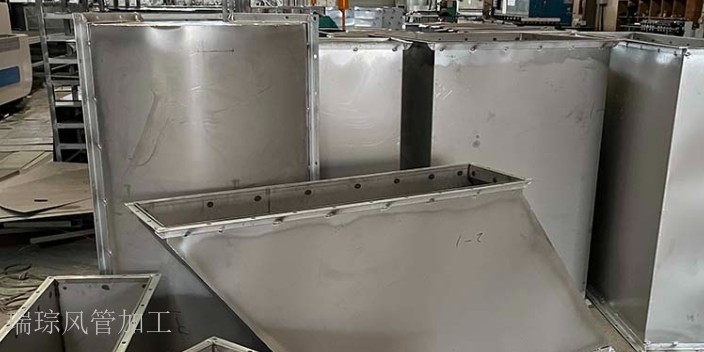
工程中所选用的成品风管,应提供产品合格证书或进行强度和严密性的现场复验;产品合格证书,包括合格证及强度和严密性检测报告;如果对合格证书有异议,也可以对进场的风管进行强度和严密性进行现场测试。对于非采购...
-
保温烟囱管道加工线
发布时间:2023.09.16
风管加工注意事项及质量要求:送风管法兰铆钉缝处涂密封胶,涂密封胶前首先要风管表面的尘土和油污。风管与部件制作质量检查:风管制作保证项目的检查,风管的规格、尺寸必须符合设计要求;风管的咬口必须紧密、宽度...
-
 铁皮风管生产厂地址
发布时间:2023.09.15
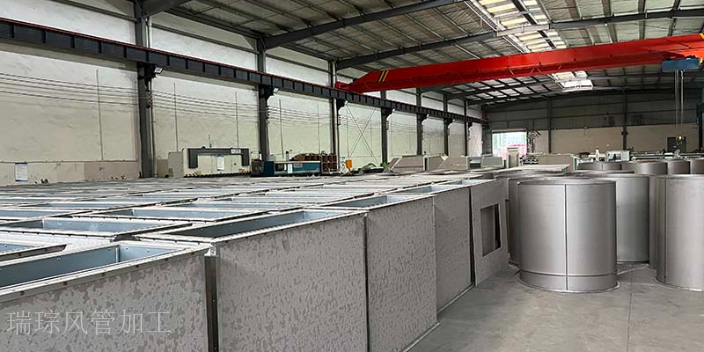
风管加工注意事项及质量要求:(1)加工镀锌钢板风管应避免损坏镀锌层,损坏处(如咬口、折边、铆接处等)应刷质量涂料两遍。(2)矩形风管的制作尺寸以外边长为准;圆形风管尺寸以外径为准。风管制作采用剪板机下...
-
成都镀锌风管加工定做
发布时间:2023.09.15
施工安全要求:电、气焊作业必须持证上岗,动火须有动火证,严禁无证操作。电焊机一、二次接线端子必须设保护罩,且连接牢固。电焊机双线到位(焊把线、接地线),双线外皮不得有破损现象。使用折方机时,应相互配合...
-
 四川地下车库风管加工定做
发布时间:2023.09.15
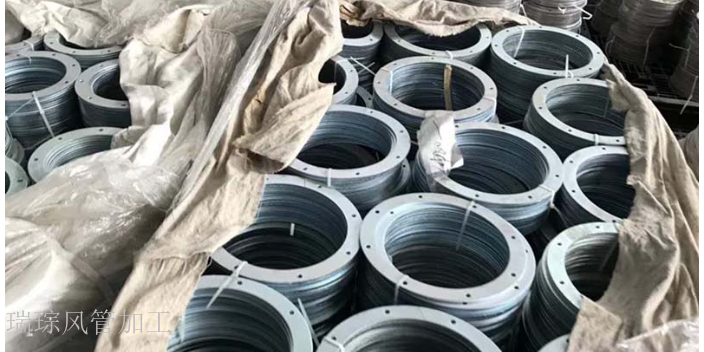
弯管、变径管、三通及风管套管的制作:为了减少系统的局部阻力,将采用以上两种型式进行矩形弯管的制作。一般应采用曲率半径为一个平面边长的内外同心弧形弯管,当采用其他形式的弯管,平面边长大于500mm时,必...
-
四川地下车库风管加工多少钱
发布时间:2023.09.14
施工安全要求:1、进入施工现场,作业人员须将安全帽、工作服、工作鞋等安全防护用品佩带整齐。2、切割机使用前应检查电气接线部分是否安全可靠,砂轮片是否符合安全使用的要求,否则应予以检修或更换后再使用。切...
-
四川角钢法兰风管加工定制联系方式
发布时间:2023.09.14
吊杆的安装步骤:1)首先,根据风管的中心线找出吊杆的安装位置(单杆吊杆在风管的中心线上,双杆吊杆可以按风管的中心线对称安装);2)然后,再根据风管支架的间距要求,画出吊杆的具体安装位置;3),再根据风...
-
 成都镀锌风管生产厂家地址
发布时间:2023.09.14
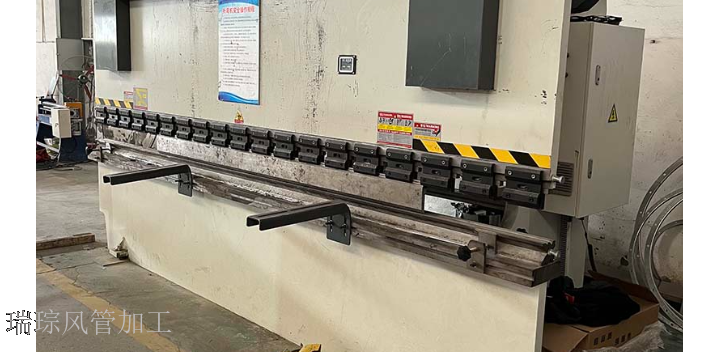
咬口后的板料按画好的折方线放在折方机上,置于下模的中心线。操作时使机械上刀片中心线与下模中心重合,折成所需要的角度。折方时应互相配合并与折方机保持一定距离,以免被翻转的钢板或配重碰伤。咬口完成的风管采...
-
 成都复合风管加工厂
发布时间:2023.09.13
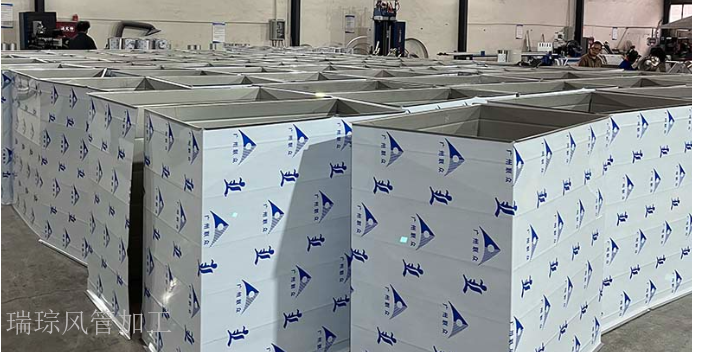
共板法兰风管施工工艺:a.风管在加工时,共板法兰的用料长度即剪角长度为61~62mm,剪角的宽度根据实际使用的板材厚度及咬口的加工方式:如联合角咬口预留量为30mm、按扣式咬口预留量为31mm来确定,...
-
四川风管配件生产设计
发布时间:2023.09.13
风口安装:1)风口安装应横平、竖直、严密、牢固、表面平整。2)带风量调解阀的风口安装时,应先安装调解阀框,后安装风口的叶片框。同一方向的风口,其调节装置应设在同一侧。3)风口与风管的连接应严密、牢固,...