-
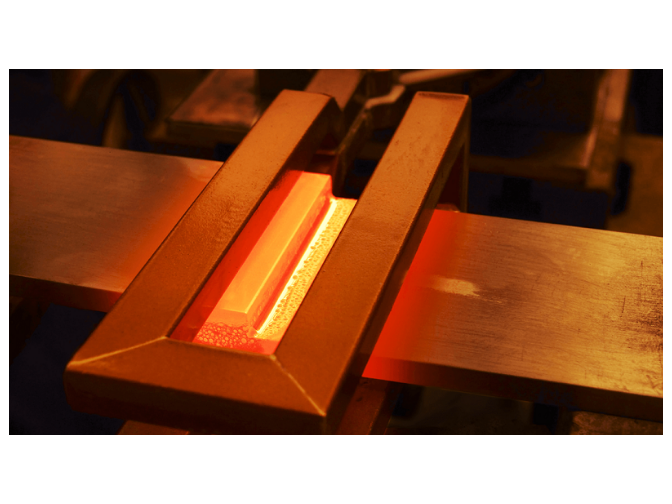
 高频感应钎焊生产线
发布时间:2025.10.24
加热时间也需要严格控制,时间过短,钎料填充不充分;时间过长,会使热影响区扩大,降低接头的性能。通过试验确定好的加热参数,并在生产过程中实时监测和调整。钎料和钎剂的使用也很关键。要选择合适的钎料和钎剂,...
-
 EFD INDUCTION感应钎焊设备
发布时间:2025.10.24
冰箱铝管感应钎焊常见缺陷包括钎料未熔合、气孔、裂纹及铝管变形,其成因与工艺控制、设备精度及材料状态密切相关。钎料未熔合多因加热温度不足或钎料与铝管间隙过大导致,可通过提高加热功率(如从10kW增至12...
-
 汽车铝管感应钎焊
发布时间:2025.10.23
两者在焊接压力要求上不同,空调铜管因需承受更高的冷媒压力,对焊接接头的密封性和强度要求更严格。使用的钎料也有差异,空调铜管常选用高银含量的钎料以保证接头性能,冰箱铜管可选用成本较低的磷铜钎料。加热参数...
-
 美国感应钎焊生产线
发布时间:2025.10.23
冰箱铜管感应钎焊相比传统的气焊等方式,具有加热速度快的优势,能在短时间内完成焊接,减少铜管因长时间加热而产生的氧化和变形。焊接过程中能量集中,只对焊接部位加热,对周围部件影响小,能保护冰箱其他元件。此...
-
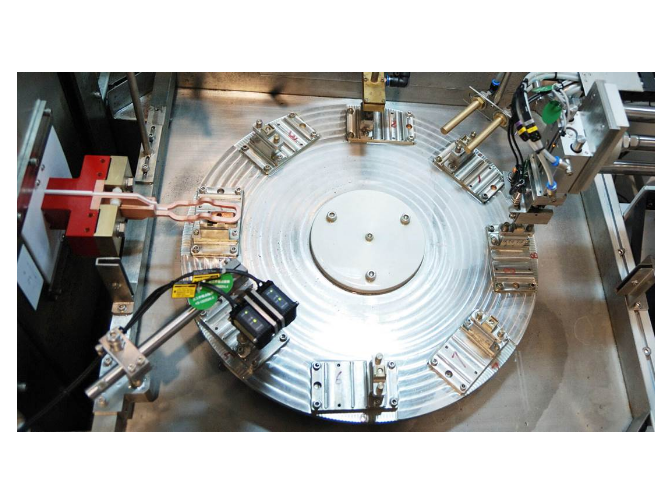 SiC感应钎焊机床
发布时间:2025.10.23
大型变压器引线钎焊中感应线圈的设计至关重要,它直接影响加热效果和焊接质量。设计要点主要有以下几方面。首先是线圈的形状,应根据引线的形状和尺寸进行设计,使感应线圈与引线之间保持良好的耦合,确保感应电流能...
-
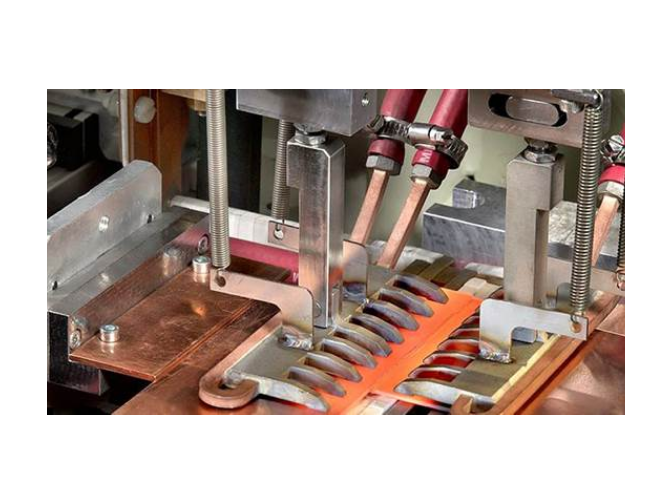 ENRX钎焊装置
发布时间:2025.10.22
空调铝管感应钎焊的主要难点在于铝表面易形成致密氧化膜,这层氧化膜熔点高且阻碍钎料润湿,需使用助焊剂破除。铝的导热性强,加热时热量易快速扩散,导致焊接区域温度不均,需精确控制感应线圈的功率和加热时间。此...
-
国产钎焊系统
发布时间:2025.10.22
优化风力发电机短路环感应钎焊工艺需从设备参数、钎料选择与操作规范三方面入手:一是设备参数优化。根据短路环材质(如铜、硅钢片)、尺寸(如直径200mm-1000mm)及钎料类型(如银基、铜磷钎料),调整...
-
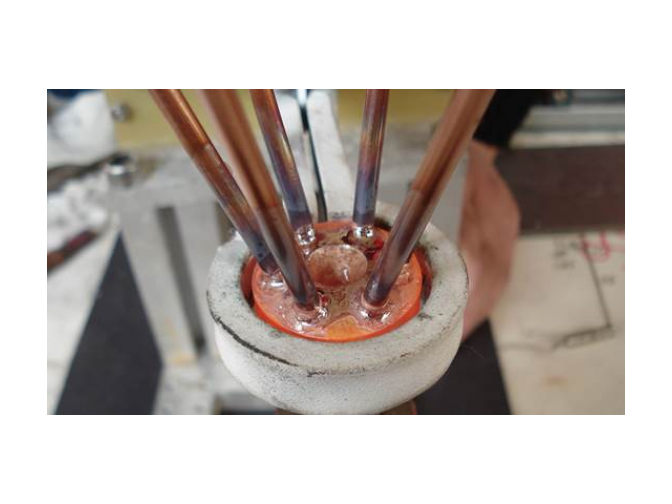 水冷机铜管感应钎焊生产线
发布时间:2025.10.22
低压电器触点钎焊后的质量检测需采用无损检测与性能测试相结合的方法,以确保触点的可靠性和耐久性。无损检测方面,X射线检测可清晰显示钎焊层内部的气孔、裂纹及未熔合缺陷,检测灵敏度达0.05mm;超声波检测...
-
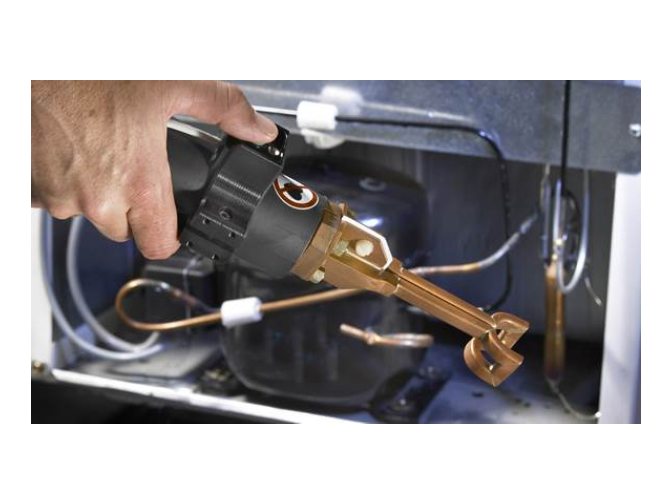 电机引线钎焊
发布时间:2025.10.21
选择风力发电机引线和短路环钎焊的钎料和钎剂需综合考虑多方面因素。对于钎料,首先要根据母材的材质来确定。如果母材是铜及铜合金,常用的钎料有银铜钎料、铜磷钎料等。银铜钎料具有良好的流动性、导电性和耐腐蚀性...
-
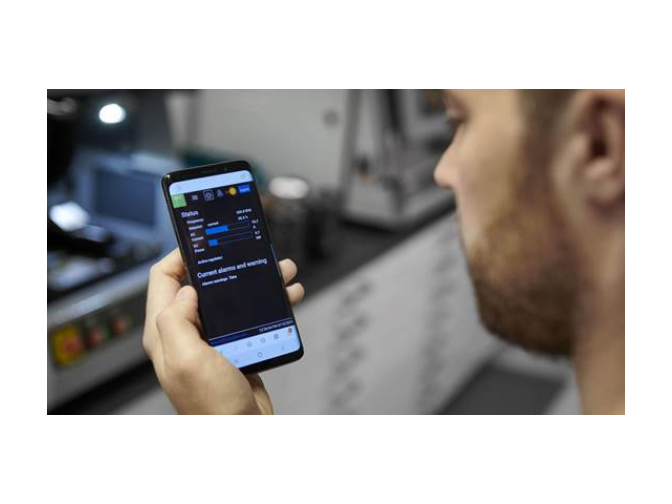 高频感应钎焊装置
发布时间:2025.10.21
大型变压器引线钎焊的温度控制至关重要。温度过低,钎料无法充分熔化,难以形成良好的结合层,导致接头强度不足;温度过高,则可能使引线材质发生变化,影响其导电性能和机械强度,还可能导致钎料流失或氧化。实际操...
-
国产钎焊装置
发布时间:2025.10.21
要保证焊接质量,需严格控制加热温度,温度过低会导致钎料未充分熔化,形成虚焊;温度过高则可能使铜管氧化或变形,一般加热温度控制在钎料熔点以上 50 - 100℃。焊接过程中要确保感应线圈与铜管的相对位置...
-
航空发动机钎焊
发布时间:2025.10.20
选择大型变压器引线钎焊设备需综合考虑加热效率、温度均匀性、工艺可控性及安全性。感应加热设备因其非接触式加热、能量集中、升温速度快等优势,成为主流选择。具体而言,设备功率需根据引线尺寸和材质确定,例如直...
-
德国感应钎焊设备
发布时间:2025.10.20
大型变压器引线钎焊时,首先要保证引线表面的清洁度,需去除氧化层、油污等杂质,可采用机械打磨或化学清洗的方式。其次,要精确控制钎料的用量,过多可能导致焊瘤影响绝缘性能,过少则无法形成可靠接头。装配时需保...
-
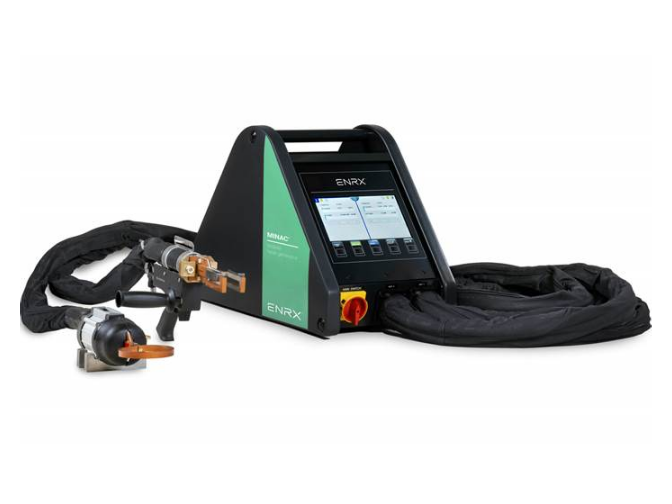 家用冰柜铜管感应钎焊装置
发布时间:2025.10.20
大型变压器引线钎焊过程中产生气孔会影响焊接接头的质量,降低其机械性能和电气性能。产生气孔的原因主要有以下几方面。一是钎料和母材表面存在油污、氧化膜等杂质,在钎焊过程中这些杂质分解产生气体,若气体来不及...
-
SiC感应钎焊系统
发布时间:2025.10.20
低压电器开关触点钎焊的材料匹配需综合考虑导电性、耐磨性、耐腐蚀性及工艺兼容性。触点材料通常分为基体材料和钎料材料两类:基体材料需具备高导电性(如银基合金、铜合金)以减少接触电阻,同时需满足机械强度要求...
-
冰柜不锈钢管感应钎焊设备
发布时间:2025.10.20
大型变压器引线钎焊是确保变压器电气性能和机械性能稳定的关键环节,其工艺要求极为严格。首先,引线与导电杆的材质匹配性至关重要,需根据母材选择合适的钎料,如银基、铜基或铝基钎料,以确保焊缝的导电性和耐腐蚀...
-
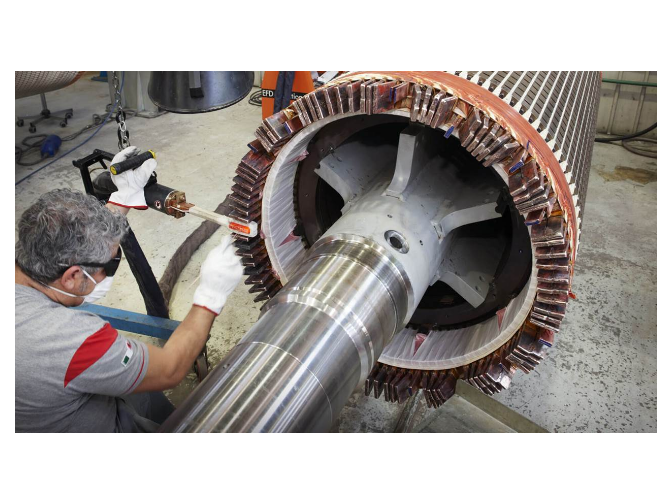 商用冰柜管路感应钎焊生产线
发布时间:2025.10.20
空调铜管感应钎焊具有加热速度快的特点,能在短时间内使焊接部位达到钎焊温度,减少铜管氧化。其加热集中,只针对焊接区域,对周围管路影响小,可避免因过度加热导致的管路变形或性能下降。焊接过程易实现自动化,能...
-
扁铜线钎焊感应器
发布时间:2025.10.20
大型变压器引线钎焊是确保变压器电气性能和机械性能稳定的关键环节,其工艺要求极为严格。首先,引线与导电杆的材质匹配性至关重要,需根据母材选择合适的钎料,如银基、铜基或铝基钎料,以确保焊缝的导电性和耐腐蚀...
-
冷藏车铜管感应钎焊装置
发布时间:2025.10.19
选择适合冰箱铝管感应钎焊的设备需要综合考虑多方面因素。首先,要根据铝管的规格和焊接要求确定设备的功率。功率过小无法使铝管达到焊接温度,功率过大则可能造成能源浪费和铝管烧毁。一般来说,对于较小直径和壁厚...
-
中频钎焊系统
发布时间:2025.10.19
风力发电机引线和短路环钎焊常见方法主要有火焰钎焊、感应钎焊和炉中钎焊。火焰钎焊是利用可燃气体与氧气混合燃烧的火焰进行加热,其设备简单、成本低、操作灵活,适用于各种形状和尺寸的工件,尤其对于一些大型、不...
-
商用冰箱不锈钢管感应钎焊装置
发布时间:2025.10.19
大型变压器引线钎焊常见缺陷包括未熔合、气孔、裂纹及钎料流失,其成因与工艺控制密切相关。未熔合多因加热温度不足或钎料未充分浸润母材所致,可通过提高感应加热功率或延长保温时间解决;气孔则源于焊接区域潮湿或...
-
冰箱铝管感应钎焊设备
发布时间:2025.10.19
大型变压器引线钎焊常见缺陷包括未熔合、气孔、裂纹及钎料流失,其成因与工艺控制密切相关。未熔合多因加热温度不足或钎料未充分浸润母材所致,可通过提高感应加热功率或延长保温时间解决;气孔则源于焊接区域潮湿或...
-
汽车空调铝管感应钎焊装置
发布时间:2025.10.19
低压电器开关触点钎焊常见缺陷包括未熔合、气孔、裂纹及钎料流失,其成因与工艺控制密切相关。未熔合多因加热温度不足或钎料未充分浸润基体所致,可通过提高感应加热功率(如从3kW增至5kW)或延长保温时间(从...
-
商用冰箱铜管感应钎焊电源
发布时间:2025.10.19
空调铝管感应钎焊设备的维护保养对于延长设备使用寿命、保证焊接质量至关重要。日常维护方面,要保持设备表面的清洁,定期用干净的布擦拭设备外壳,去除灰尘和油污。检查设备的连接线路是否松动、破损,确保电气连接...
-
SiC感应钎焊设备
发布时间:2025.10.19
大型变压器引线钎焊过程中产生气孔会影响焊接接头的质量,降低其机械性能和电气性能。产生气孔的原因主要有以下几方面。一是钎料和母材表面存在油污、氧化膜等杂质,在钎焊过程中这些杂质分解产生气体,若气体来不及...
-
开关触点钎焊
发布时间:2025.10.19
水力发电机组铜排钎焊过程中常见的缺陷包括气孔、裂纹、未熔合、夹渣和焊缝成形不良等。气孔通常由钎剂分解产生的气体或保护气体不纯引起,预防措施包括选用低气孔率钎剂、优化保护气体流量和纯度,以及控制加热速度...
-
冰箱铝管感应钎焊系统
发布时间:2025.10.19
选择钎料时,需考虑其熔点应低于铜管材质的熔点,通常选用磷铜钎料或银铜钎料,磷铜钎料成本较低但流动性稍差,银铜钎料流动性好但成本较高,可根据实际需求选择。助焊剂要与钎料匹配,酸性助焊剂去除氧化层效果好,...
-
冷藏车铜管感应钎焊自动化线
发布时间:2025.10.19
提升冰箱铝管感应钎焊质量需从设备精度、控制技术及辅助功能三方面进行优化。设备精度方面,需采用高精度感应线圈(铜管壁厚0.5-1mm,表面镀银防氧化)和低损耗磁芯(如锰锌铁氧体),以减少能量损耗并提高加...
-
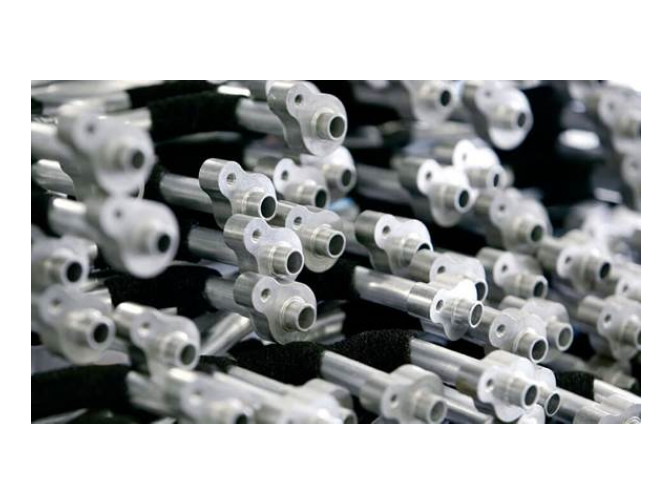 家用冰柜钎焊
发布时间:2025.10.18
大型变压器引线钎焊后的质量检测需采用无损检测与破坏性检测相结合的方法,以确保焊缝的可靠性和耐久性。无损检测方面,X射线检测可清晰显示焊缝内部的气孔、裂纹及未熔合缺陷,检测灵敏度达0.1mm;超声波检测...
-
冷冻集装箱铜管感应钎焊电源
发布时间:2025.10.18
冰箱铝管感应钎焊常见缺陷包括钎料未熔合、气孔、裂纹及铝管变形,其成因与工艺控制、设备精度及材料状态密切相关。钎料未熔合多因加热温度不足或钎料与铝管间隙过大导致,可通过提高加热功率(如从10kW增至12...