标签列表 - 潍坊腾亚机械制造有限公司
-
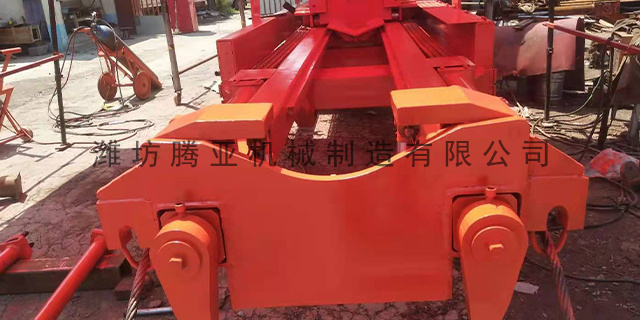 TYDW200换热器管束抽装机租赁
全自动模式:集成传感器(如压力传感器、位移传感器)和PLC控制系统,可自动识别管束重量、调整推力,并按预设程序完成抽装(如先低速试探阻力,再自动调整速度),适合高频、高规格作业(如大型化工厂的标准化检修线);但采购成本高(比半自动型高50%以上),且需专人维护控制系统。可靠性是长期使用的重点保障,需重点关注三个方面:过载保护能力:抽装过程中若遇到突发阻力(如管束卡壳),设备需能快速停机,避免损坏。液压机型通常通过“溢流阀”实现过载保护(超过设定压力时自动卸荷);电动机型需配备“过载继电器”(电机电流超过阈值时断电)。质量机型会额外配置“声光报警系统”,在接近过载时提前预警,给操作人员反应时间。...
发布时间:2025.08.26 -
 重庆换热器管束抽装机订制
重点部件耐用性:关键部件的材质和工艺决定设备寿命:导轨:重载机型需采用“40Cr合金钢材”(而非普通Q235钢),并经淬火+磨削处理(表面粗糙度Ra≤1.6μm,减少摩擦阻力)。传动丝杠:若为电动机型,建议选择“滚珠丝杠”(比梯形丝杠寿命长3-5倍),且丝杠螺母需采用耐磨铜合金(如ZCuSn10Pb1);夹持装置:夹持块需具备“自适应性”(如采用弧形设计,贴合管板弧度),材质选择耐磨橡胶(硬度60-70ShoreA)或聚氨酯(耐油、不易老化)。维护便利性:设备的“易维护性”直接影响停机时间。例如:重点部件(如油缸、电机)是否预留检修空间;液压站的油箱是否带“可视化油位计”和“快速换油口”;电气...
发布时间:2025.08.26 -
黑龙江TYDW140换热器管束抽装机
管束抽装机的高效运行依赖各系统的精细配合,以“管束抽出”为例,其联动流程如下:1.操作人员通过支撑脚调平机架,随动小车移动至预设位置,托臂升起托住管束底部;2.主行车夹持架前移,夹紧油缸伸出夹住管束法兰,压力传感器确认夹紧力达标(如≥5吨);3.PLC接收启动指令,牵引电机驱动链条带动主行车后退,同时随动小车自动跟随,位移传感器实时反馈抽出长度;4.若遇阻力增大(顶推力>8吨),液压系统自动增大夹紧力(≤7吨),并降低牵引速度(从2000mm/min降至1000mm/min);5.当管束完全抽出(位移达到设定值),主行车停止,夹紧油缸松开,完成作业。潍坊腾亚机械制造有限公司,始终秉承“品质、锐...
发布时间:2025.08.25 -
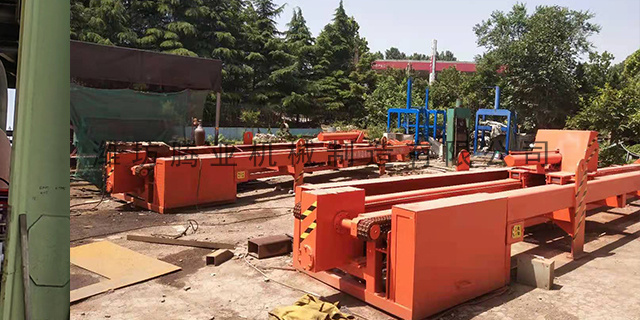 湖南TYDW280换热器管束抽装机
高温氧化:高温烟气换热器(如转炉烟气冷却器)的管束在300℃以上长期运行,外壁易氧化产生氧化皮,脱落的氧化皮可能堵塞管束,需抽装后去除。冶金行业对管束抽装机的需求集中在“耐磨损与较高的强度”:抗污染设计:设备导轨与驱动部件采用密封结构(如防尘罩),避免粉尘进入液压系统导致故障;夹持装置采用耐磨材料(如高锰钢),适应粗糙管束表面(因磨损可能产生的凹凸)。较高的强度驱动能力:冶金换热器多为厚壁管束(壁厚3-5mm),且可能因结垢与壳体粘连,抽装机需提供15-30吨的拉力,部分设备配置“冲击式抽装功能”(短时间脉冲力),突破粘连点。适配重型设备:大型冶金换热器(如高炉煤气换热器)壳体重量可达数十吨,...
发布时间:2025.08.25 -
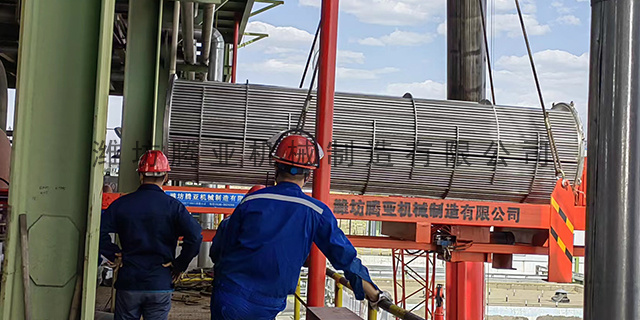 北京管束抽芯机哪里出租
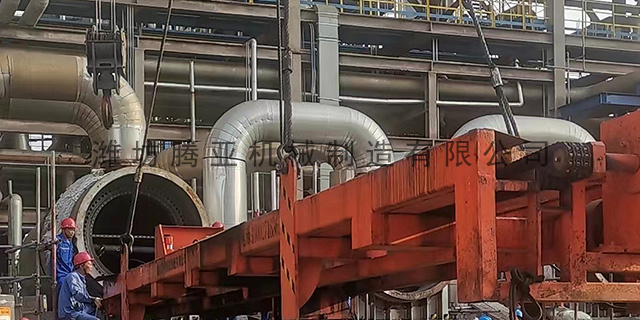
防爆设计:在易燃易爆环境中,采用隔爆型电机和液压驱动方案,消除电气火花风险。准备阶段,将设备吊运至作业现场,调整机架水平度至≤1mm/m。连接380V三相电源,检查液压油位和链条张紧度,进行空载试运行。管束拆卸,启动遥控系统,驱动主行车至初始位置,将夹紧脚固定于换热器外壳法兰。液压系统驱动挂板装置升起,通过斜板与管板边缘接触实现刚性夹持。主行车以1600mm/min速度后退,通过链条传动带动管束匀速抽出。随动小车自动跟随支撑,防止管束下垂。腾亚机械产品样式多,种类齐全。北京管束抽芯机哪里出租管束抽装机新能源生产中的温度控制依赖换热器:光伏行业:多晶硅还原炉的冷却水换热器(控制炉壁温度)、硅片清...
发布时间:2025.08.25 -
 四川管束抽芯机租赁多少钱
以“上托+侧拉组合”为例:抽装时,先通过上托机构将管束从壳体底部托举至脱离壳体内壁(避免摩擦),再通过侧拉机构施加水平拉力,使管束在托举状态下沿水平方向移动;回装时则先通过侧拉机构将管束拉至壳体入口,再通过上托机构微调高度,确保管束与壳体同轴,之后推入壳体内。组合式的优势是适应性广,能应对复杂场景:如“管束重量10吨以上、长度10米以上”的大型换热器(如化工行业的加氢反应器换热器),单一侧拉式易因重量过大导致导轨变形,单一上托式易因长度过长导致水平方向控制不足,组合后可通过“上托承重、侧拉控向”实现稳定抽装。此外,组合式可通过不同动力的协同调节(如侧拉速度与上托高度联动),降低卡滞风险,作业成...
发布时间:2025.08.25 -
上海TYDW160换热器抽装机
其组成部分需满足“较高的强度承载、精细传动、安全可控”三大需求,适配不同直径(φ200mm-φ2000mm)、长度(1m-15m)的管束作业。以下从结构、辅助系统、功能模块三个维度,详细解析其组成部分及设计逻辑。重点承载系统是管束抽装机的基础,承担整体设备自重、管束重量及作业时的轴向推力,需具备刚性强、稳定性高、调节灵活的特点。主要包括:刚性机架与导轨组件,机架主体:采用Q345B低合金钢板焊接而成,通过箱型截面结构增强抗扭性能,承载能力可达50吨(适配大型换热器管束)。机架长度根据常见管束规格设计(6m-12m),底部焊接加强筋,确保在较大顶推力(10吨)作用下挠度≤1mm/m。潍坊腾亚机械...
发布时间:2025.08.25 -
 广西TYDW260换热器管束抽装机
高温氧化:高温烟气换热器(如转炉烟气冷却器)的管束在300℃以上长期运行,外壁易氧化产生氧化皮,脱落的氧化皮可能堵塞管束,需抽装后去除。冶金行业对管束抽装机的需求集中在“耐磨损与较高的强度”:抗污染设计:设备导轨与驱动部件采用密封结构(如防尘罩),避免粉尘进入液压系统导致故障;夹持装置采用耐磨材料(如高锰钢),适应粗糙管束表面(因磨损可能产生的凹凸)。较高的强度驱动能力:冶金换热器多为厚壁管束(壁厚3-5mm),且可能因结垢与壳体粘连,抽装机需提供15-30吨的拉力,部分设备配置“冲击式抽装功能”(短时间脉冲力),突破粘连点。适配重型设备:大型冶金换热器(如高炉煤气换热器)壳体重量可达数十吨,...
发布时间:2025.08.24 -
海南TYDW200换热器拆芯机
以“上托+侧拉组合”为例:抽装时,先通过上托机构将管束从壳体底部托举至脱离壳体内壁(避免摩擦),再通过侧拉机构施加水平拉力,使管束在托举状态下沿水平方向移动;回装时则先通过侧拉机构将管束拉至壳体入口,再通过上托机构微调高度,确保管束与壳体同轴,之后推入壳体内。组合式的优势是适应性广,能应对复杂场景:如“管束重量10吨以上、长度10米以上”的大型换热器(如化工行业的加氢反应器换热器),单一侧拉式易因重量过大导致导轨变形,单一上托式易因长度过长导致水平方向控制不足,组合后可通过“上托承重、侧拉控向”实现稳定抽装。此外,组合式可通过不同动力的协同调节(如侧拉速度与上托高度联动),降低卡滞风险,作业成...
发布时间:2025.08.23 -
山东换热器管束抽装机定做多少钱
兼容检测与修复流程:抽装机可与涡流检测设备联动——抽出管束后直接在导轨上进行无损检测,发现缺陷后通过抽装机的微调功能(精度±1mm)将管束定位至修复工位(如补焊、胀接修复),减少二次搬运。适应电厂停机窗口:电厂机组检修多为“计划停机”(每年1-2次,每次15-30天),管束抽装机的高效性(单台凝汽器管束抽装时间从传统人工的3-5天缩短至1-2天)可缩短检修工期,保障机组按时并网发电。目前,电力行业的管束抽装机需求占比约20%-25%,其中火力发电与核电是重要应用场景。制药与食品加工行业的换热器直接接触物料(药品原料、食品原料),对“卫生安全”的要求远高于其他行业。腾亚机械以诚信经营为宗旨。山东...
发布时间:2025.08.23 -
云南管束抽芯机
动力类型:液压、电动与气动的适配场景,管束抽装机的动力类型直接影响作业稳定性和环境适配性,三种主流类型的差异如下:液压驱动:通过油缸输出推力/拉力,优势是“动力强劲且可控”(推力可通过液压阀无级调节),适配大重量管束(10吨以上)或高阻力作业(如结垢管束);缺点是需配备液压站,设备体积较大,且液压油可能泄漏(需避免在食品、医药等洁净行业使用)。适用场景:化工、冶金、电力等重载、高阻力作业。电动驱动:通过电机+减速器带动丝杠或链条传动,优势是“精度高、无污染”(无油液泄漏),适配中小重量管束(≤8吨)或洁净环境;缺点是瞬时过载能力较弱(电机过载易烧毁),需严格控制负载。适用场景:食品、医药、电子...
发布时间:2025.08.23 -
 山西TYDW160换热器拆芯机
侧拉式是应用较早的抽装形式,其重要逻辑是通过水平方向的拉力实现管束抽装。结构上,侧拉式抽装机通常由“横向牵引机构+侧向支撑框架”组成:牵引机构(多为液压油缸或卷扬机)安装在换热器壳体的侧面,通过连接装置(如卡爪、法兰连接件)与管束端部固定;支撑框架则沿抽装方向铺设导轨,管束在牵引过程中通过底部滑块或滚轮在导轨上滑动。其工作流程为:先将管束与壳体的连接部件(如法兰螺栓、定位销)拆除,再通过牵引机构施加水平拉力,使管束沿导轨向侧面移动,直至完全脱离壳体;回装时则反向施加推力,将管束沿导轨推入壳体。腾亚机械拥有热情耐心的售后服务团队。山西TYDW160换热器拆芯机管束抽装机智能控制系统,基于PLC的...
发布时间:2025.08.23 -
 河北TYDW180换热器拆芯机
全自动模式:集成传感器(如压力传感器、位移传感器)和PLC控制系统,可自动识别管束重量、调整推力,并按预设程序完成抽装(如先低速试探阻力,再自动调整速度),适合高频、高规格作业(如大型化工厂的标准化检修线);但采购成本高(比半自动型高50%以上),且需专人维护控制系统。可靠性是长期使用的重点保障,需重点关注三个方面:过载保护能力:抽装过程中若遇到突发阻力(如管束卡壳),设备需能快速停机,避免损坏。液压机型通常通过“溢流阀”实现过载保护(超过设定压力时自动卸荷);电动机型需配备“过载继电器”(电机电流超过阈值时断电)。质量机型会额外配置“声光报警系统”,在接近过载时提前预警,给操作人员反应时间。...
发布时间:2025.08.23 -
西藏TYDW200换热器管束抽芯机
腐蚀与泄漏:火力电厂冷油器的冷却水若含氯离子(如采用地下水),会腐蚀铜管产生“脱锌腐蚀”;核电蒸汽发生器管束长期在高温高压水(300℃以上)中运行,可能出现应力腐蚀开裂(SCC),需通过抽装检查管束完整性(如涡流检测)。振动疲劳:汽轮机排汽冲击、循环水流量波动会导致管束振动,长期可能引发管束与支撑板连接处疲劳断裂,需抽装后更换受损管束并调整支撑板间距。电力行业对管束抽装机的重点需求是“高精度与安全性”:适配大型管束抽装:凝汽器管束总重量可达数吨(如1000MW机组凝汽器管束重量约5-8吨),管束抽装机的承重导轨需承受整体重量,液压系统需提供均匀推力(避免管束弯曲),部分设备还可配置“同步抽装装...
发布时间:2025.08.22 -
北京TYDW240换热器管束抽芯机
但组合式的结构复杂、设备成本高(通常是单一形式的1.5-2倍),且需要专业人员操作(需协调不同机构的动作节奏),因此更适合“大型、重型、复杂管束”的常态化检修场景,如石油化工行业的常减压装置换热器维护。上托式抽装是通过“底部托举”实现管束抽装的形式,重点逻辑是“从下方支撑管束,沿水平方向抽装”,本质是“承重+平移”的协同作业。其结构设计围绕“托举稳定、平移精细”展开,是目前工业领域(尤其是重型换热器场景)应用较广的抽装形式之一。从结构上看,上托式抽装机包括四大系统:托举系统:由至少2组可升降托举单元组成(根据管束长度,每3-4米设置1组),每个单元包含液压升降油缸和弧形托板(托板弧度与管束外圆...
发布时间:2025.08.22 -
河北换热器抽装机
全自动模式:集成传感器(如压力传感器、位移传感器)和PLC控制系统,可自动识别管束重量、调整推力,并按预设程序完成抽装(如先低速试探阻力,再自动调整速度),适合高频、高规格作业(如大型化工厂的标准化检修线);但采购成本高(比半自动型高50%以上),且需专人维护控制系统。可靠性是长期使用的重点保障,需重点关注三个方面:过载保护能力:抽装过程中若遇到突发阻力(如管束卡壳),设备需能快速停机,避免损坏。液压机型通常通过“溢流阀”实现过载保护(超过设定压力时自动卸荷);电动机型需配备“过载继电器”(电机电流超过阈值时断电)。质量机型会额外配置“声光报警系统”,在接近过载时提前预警,给操作人员反应时间。...
发布时间:2025.08.22 -
陕西管束抽装机厂家电话
作业流程上,上托式抽装分为“抽管束”和“装管束”两个阶段:抽管束:拆除管束与壳体的连接部件后,托举单元从换热器壳体底部的预留空间伸入(部分换热器壳体底部有检修口,无检修口时需将托举单元从壳体侧面平移至底部),通过升降油缸将管束平稳托起(确保管束与壳体内壁无接触);定位系统校准同轴度后,平移系统带动托举单元及管束沿导轨向外侧移动,直至管束完全脱离壳体,之后通过托举单元将管束转移至检修平台。装管束:先将管束放置在托举单元上,通过托举高度调节使管束轴线与壳体轴线对齐;平移系统带动管束向壳体内移动,过程中定位系统实时监测同轴度,微调油缸及时修正偏差;当管束进入壳体后,逐步降低托举高度(避免与壳体内支撑...
发布时间:2025.08.22 -
浙江TYDW220换热器管束抽芯机
防爆设计:在易燃易爆环境中,采用隔爆型电机和液压驱动方案,消除电气火花风险。准备阶段,将设备吊运至作业现场,调整机架水平度至≤1mm/m。连接380V三相电源,检查液压油位和链条张紧度,进行空载试运行。管束拆卸,启动遥控系统,驱动主行车至初始位置,将夹紧脚固定于换热器外壳法兰。液压系统驱动挂板装置升起,通过斜板与管板边缘接触实现刚性夹持。主行车以1600mm/min速度后退,通过链条传动带动管束匀速抽出。随动小车自动跟随支撑,防止管束下垂。腾亚机械在国内外拥有稳定合作的客户群体。浙江TYDW220换热器管束抽芯机管束抽装机全自动模式:集成传感器(如压力传感器、位移传感器)和PLC控制系统,可自...
发布时间:2025.08.22 -
福建管束抽装机订制
管束作为换热重点,需通过频繁抽装实现彻底清洁,避免物料残留引发污染,管束抽装机在此类场景中需满足“低污染、易清洁”的特殊要求。行业工艺与换热器类型,制药行业:原料药生产:反应釜夹套换热器(控制反应温度)、溶剂回收冷凝器(回收乙醇溶剂);制剂生产:输液剂灭菌前的预热换热器(将药液从常温加热至80℃)、冻干机中的冷阱换热器;水系统:纯化水制备中的多效蒸馏水机(通过换热器实现蒸汽冷凝)、注射用水冷却器。这类换热器多为卫生级不锈钢材质(316L),管束内壁抛光(Ra≤0.8μm),避免物料残留;结构以可拆式(如U型管换热器)为主,便于清洁。腾亚机械在国内外拥有稳定合作的客户群体。福建管束抽装机订制管束...
发布时间:2025.08.21 -
山西管束抽装机出租
管束材质与表面状态:材质较软的管束(如铜合金、钛合金)需避免刚性夹持导致表面划伤,需选择带“柔性夹持装置”(如聚氨酯垫层夹持块)的型号;若管束表面结垢严重(如化工行业的结焦管束),抽装阻力会明显增加(可能达到正常阻力的2-3倍),需额外评估设备的“瞬时过载能力”(通常要求短时过载1.5倍额定载荷时不损坏)。作业频率决定了设备的“耐用性”和“自动化需求”。需明确企业的维护计划:是“定期检修”(如每年1-2次),还是“高频维护”(如化工企业因介质腐蚀性强,每3个月一次)。低频作业(年作业量<10次):可优先选择“经济型手动/半自动型号”,以控制采购成本(无需投入高价自动化组件),但需确保重点部件(...
发布时间:2025.08.21 -
 山西换热器管束抽装机出租
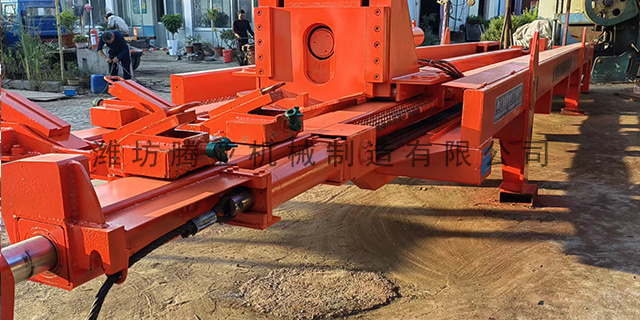
在现代工业领域,换热器作为实现热量传递的重点设备,广泛应用于石油化工、电力能源、冶金建材等行业。其内部管束长期运行后易出现结垢、腐蚀或机械损伤,需定期进行检修维护。管束抽装机作为专业的检修设备,通过集成机械传动、液压控制和智能传感技术,实现了对换热器管束的高效抽装作业,明显提升了设备维护效率并降低了人工成本。据统计,采用自动化抽装机可使管束检修周期缩短40%-60%,成为工业设备维护领域的关键技术装备。管束抽装机的工作原理基于多系统协同运作,其重点结构包括:机架与支撑系统,采用Q235B钢材焊接而成的刚性机架,承载能力可达30吨,导轨直线度控制在0.2mm/m以内,确保设备运行稳定性。腾亚机械...
发布时间:2025.08.21 -
 广东管束抽装机租赁多少钱
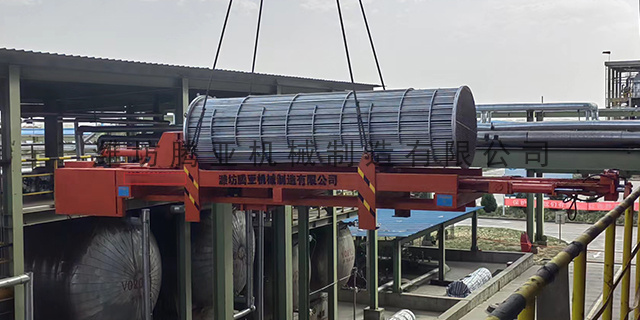
吊装接口:机架顶部焊接吊耳(承重≥设备自重1.5倍),配合吊车实现设备转移;底部预留地脚螺栓孔,固定在地面(适合长期固定工位),抗倾覆力矩≥50kN·m。导向锥套:回装时使用的辅助工具,锥套大端直径比换热器壳体大50mm,小端直径与管束匹配,通过喇叭口结构引导管束进入壳体,减少入口处的摩擦阻力。安全与防护系统,紧急停止装置:主控制面板、遥控器、机架两端均设置急停按钮(红色蘑菇头式),按下后立即切断所有动力(响应时间≤0.1s),并锁定设备直至手动复位。防护围栏:作业时可展开折叠式围栏(高度1.2m),形成安全作业区域(范围≥3m×5m),围栏上的红外传感器检测到人员闯入时,设备自动减速并报警。...
发布时间:2025.08.21 -
 天津拆装机定做
有色金属(铜、铝、锌):冶炼环节:电解槽冷却器(控制电解温度,如铜电解需维持60℃左右)、熔池熔炼烟气冷却器(冷却含硫烟气);加工环节:铝板轧制油冷却器、铜管退火炉余热换热器。其换热器管束易受电解液(如硫酸铜溶液)腐蚀,多采用钛管或不锈钢管。冶金行业换热器管束的损伤以“物理磨损与腐蚀”为主:粉尘磨损:转炉烟气、烧结矿冷却风中含大量金属粉尘(粒径10-100μm),高速冲刷管束会导致管壁磨损(每年磨损量可达0.5-1mm),严重时出现穿孔,需每3-6个月抽装检查壁厚(通过超声波检测)。腐蚀与结垢:电解槽冷却器接触电解液(酸性),会产生均匀腐蚀;高炉煤气中的硫化氢会腐蚀管束;冷却水中的钙镁离子在高...
发布时间:2025.08.21 -
宁夏管束抽装机哪里出租
这一环节需聚焦换热器与管束的固有属性,避免因参数错配导致设备无法正常作业。具体需明确以下重要参数:换热器的结构直接决定管束抽装的难度和设备适配性。目前工业中最常见的换热器类型包括固定管板式、浮头式、U型管式、填料函式等,不同类型对抽装机的“动作精度”和“受力方式”要求差异明显:固定管板式换热器:管束与壳体通过管板刚性连接,抽装时需克服管束与壳体间的摩擦力(尤其是长期运行后可能出现的结垢粘连),需重点关注抽装机的“轴向推力稳定性”,避免因受力不均导致管板变形。潍坊腾亚机械制造有限公司,保证质量,是对社会的承诺。宁夏管束抽装机哪里出租管束抽装机腐蚀与泄漏:火力电厂冷油器的冷却水若含氯离子(如采用地...
发布时间:2025.08.21 -
海南抽装机出租
智能控制系统,基于PLC的控制系统集成人机交互界面,支持手动、线控和无线遥控三种操作模式。通过传感器实时监测顶推力、位移精度和液压压力,当参数超出设定阈值时自动触发停机保护。青岛石化较新技术技术通过上托杆与夹紧板的协同调节,可将管束对中时间缩短50%以上。多维定位技术,水平定位:通过主行车与随动小车的联动,结合导轨导向系统,实现管束横向位移精度±0.5mm。垂直调节:挂板装置采用升降挂板与斜板组合结构,通过液压缸驱动实现垂直方向±50mm的调节范围,适应不同直径管束的夹持需求。 腾亚机械本着“从基础做起,一步一个脚印,稳扎稳打”的创业宗旨。海南抽装机出租管束抽装机适配与调节部件,可调夹持爪:...
发布时间:2025.08.21 -
山西拆芯机定做
管束是抽装作业的直接操作对象,其参数决定了抽装机的“承载能力”和“动力配置”:管束直径与长度:管束直径(即管板直径)决定抽装机的“夹持范围”——例如直径800mm的管束需匹配夹持机构开口≥900mm的设备(预留操作间隙);管束长度则影响抽装机的“行程设计”,若管束长度为6米,设备的有效抽装行程需≥7米(包含管束完全抽出后的临时停放空间)。管束重量:这是选型的重点参数之一。管束重量由管材材质(碳钢、不锈钢、钛合金等)、管径、管数决定(例如φ25mm×2mm的不锈钢管,每米重量约1.5kg,1000根管、6米长的管束总重约9吨)。抽装机的“额定拉力/推力”需至少比管束实际重量高30%(预留结垢、粘...
发布时间:2025.08.21 -
甘肃换热器抽装机
部分地区对噪声有限制(如车间噪声≤85dB),需选择“低噪声机型”——例如采用静音液压泵(噪声≤75dB)、加装导轨减震垫(减少摩擦噪声)。管束抽装机作为换热器维护、检修的重要设备,其抽装形式直接影响作业效率、安全性及对设备的保护效果。不同抽装形式基于受力方式、支撑结构及作业场景的差异,形成了各自的适用范围与性能特点。管束抽装机的抽装形式是根据管束与换热器壳体的相对运动轨迹、动力传递方式及支撑结构设计的,重要是实现管束“平稳脱离壳体”或“精细回装”的目标。目前行业内主流的抽装形式可分为上托式、侧拉式、顶推式、斜拉式及组合式五大类,每类形式均针对特定场景优化设计。腾亚机械欢迎各界朋友光临考察指导...
发布时间:2025.08.20 -
上海抽装机厂家电话
全自动模式:集成传感器(如压力传感器、位移传感器)和PLC控制系统,可自动识别管束重量、调整推力,并按预设程序完成抽装(如先低速试探阻力,再自动调整速度),适合高频、高规格作业(如大型化工厂的标准化检修线);但采购成本高(比半自动型高50%以上),且需专人维护控制系统。可靠性是长期使用的重点保障,需重点关注三个方面:过载保护能力:抽装过程中若遇到突发阻力(如管束卡壳),设备需能快速停机,避免损坏。液压机型通常通过“溢流阀”实现过载保护(超过设定压力时自动卸荷);电动机型需配备“过载继电器”(电机电流超过阈值时断电)。质量机型会额外配置“声光报警系统”,在接近过载时提前预警,给操作人员反应时间。...
发布时间:2025.08.20 -
换热器管束抽装机厂家电话
有色金属(铜、铝、锌):冶炼环节:电解槽冷却器(控制电解温度,如铜电解需维持60℃左右)、熔池熔炼烟气冷却器(冷却含硫烟气);加工环节:铝板轧制油冷却器、铜管退火炉余热换热器。其换热器管束易受电解液(如硫酸铜溶液)腐蚀,多采用钛管或不锈钢管。冶金行业换热器管束的损伤以“物理磨损与腐蚀”为主:粉尘磨损:转炉烟气、烧结矿冷却风中含大量金属粉尘(粒径10-100μm),高速冲刷管束会导致管壁磨损(每年磨损量可达0.5-1mm),严重时出现穿孔,需每3-6个月抽装检查壁厚(通过超声波检测)。腐蚀与结垢:电解槽冷却器接触电解液(酸性),会产生均匀腐蚀;高炉煤气中的硫化氢会腐蚀管束;冷却水中的钙镁离子在高...
发布时间:2025.08.20 -
TYDW180换热器拆装机出租
管束回装,采用上托式结构将管束吊装至抽装机,通过丝杠顶推装置调整轴向位置。启动侧拉油缸拉紧钢索,配合吊车微调使管束与换热器轴线重合。主行车以1000mm/min速度前进,将管束准确顶入壳体,定位误差≤1mm。收尾作业,解除夹紧装置,将设备各部件复位至初始状态。清理现场并填写运行记录,对减速机齿轮箱和轴承进行润滑保养。结构优化设计,回转翻转式顶推装置通过蜗轮蜗杆实现180°翻转,相比传统丝杠结构,顶推速度提升3倍,故障率降低70%。模块化设计使设备可快速更换夹具模块,适应φ400-φ1800mm不同直径管束的抽装需求。腾亚机械满足不同层次的需求。TYDW180换热器拆装机出租管束抽装机腐蚀性环境...
发布时间:2025.08.20