新闻中心 - 上海茜萌喷涂科技有限公司
-
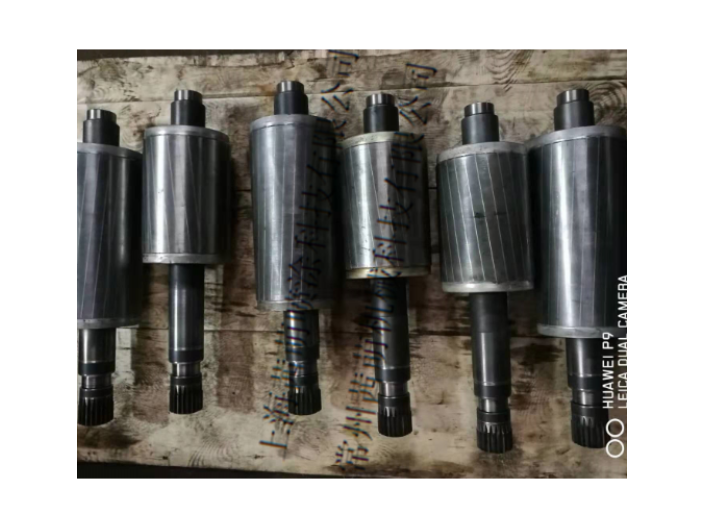
 合肥粉末轴修复
花键轴 1)花键轴的花键部分,对两支承轴颈的同轴度误差超过0.05mm时,应校直。2)花键定心直径的间隙配合降低到E8时应加修复,降低到E8,E9,应更换。3)花键侧面对定心直径中心线的对称...
发布时间:2026.07.14 -
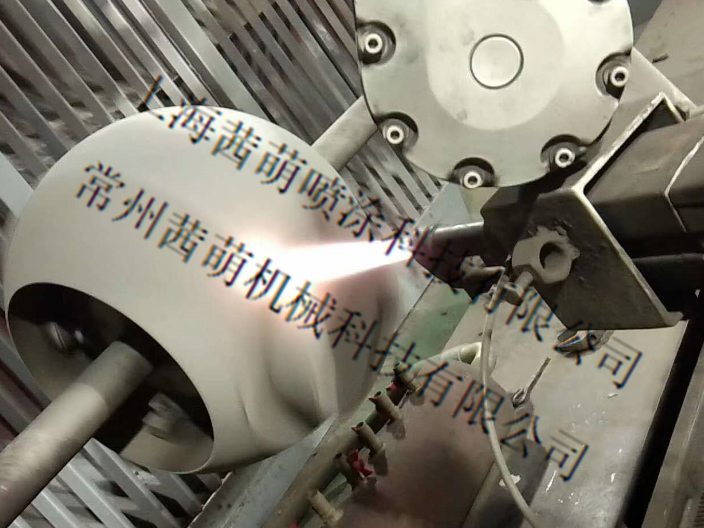 黄浦区陶瓷轴修复报价
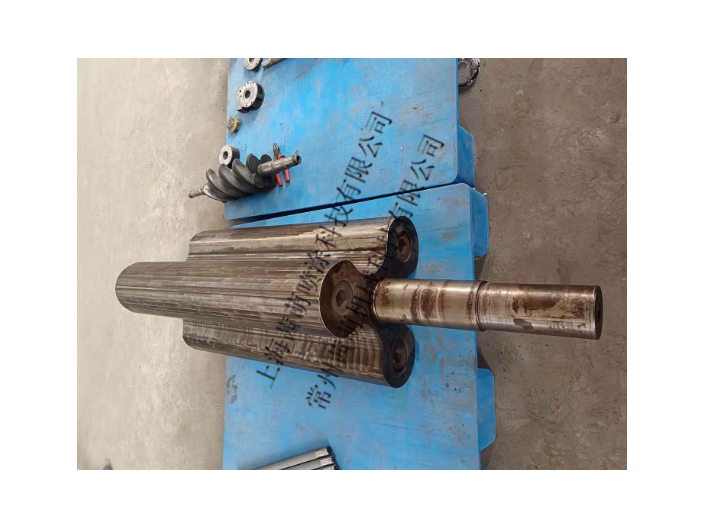
金属轴类零件(如电机轴、传动轴)在长期运转中易因摩擦产生磨损,电刷镀修复是高效解决方案。该技术通过电解作用,将金属镀层(如镍基、铜基合金)沉积在轴磨损表面,镀层厚度可准确控制在 0.01-0.5mm,...
-
 山东环保电刷镀共同合作
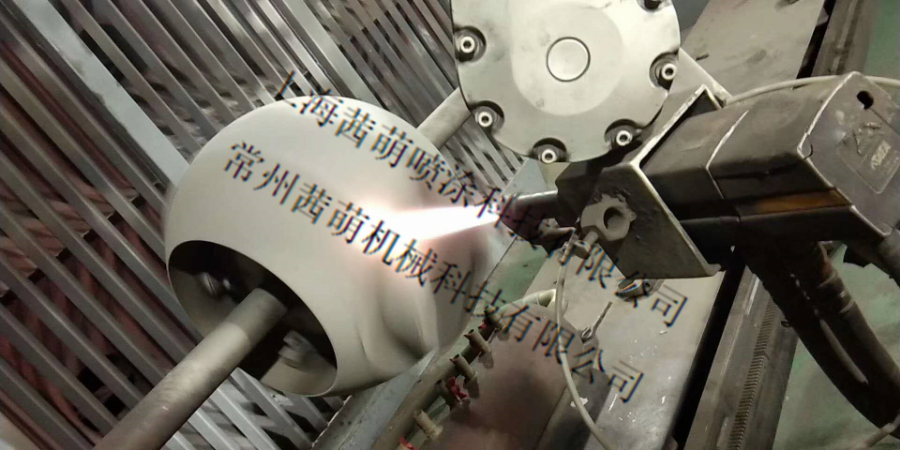
电刷镀工艺能快速修复机械零部件的加工超差、磨损、凹坑及划伤,恢复磨损和超差零件的尺寸,满足公差要求; 在碳钢、不锈钢、铸铁(钢)、铜(合金)、铝(合金)等各类金属材料上均有良好结合力,镀层硬...
-
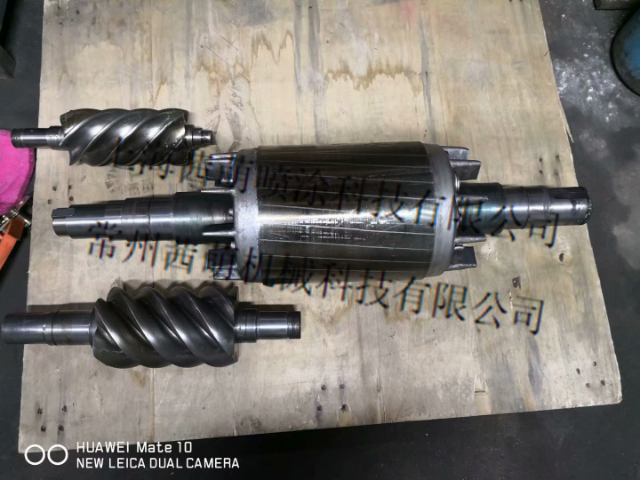 上海购买电刷镀咨询报价
从阳极的设置来看,传统电镀通常采用大面积的可溶性阳极,如在镀铜工艺中,阳极一般为铜板。在电镀过程中,阳极铜板不断溶解,释放出铜离子进入镀液,以此补充镀液中被消耗的铜离子,维持镀液成分的相对稳定。这一过...
-
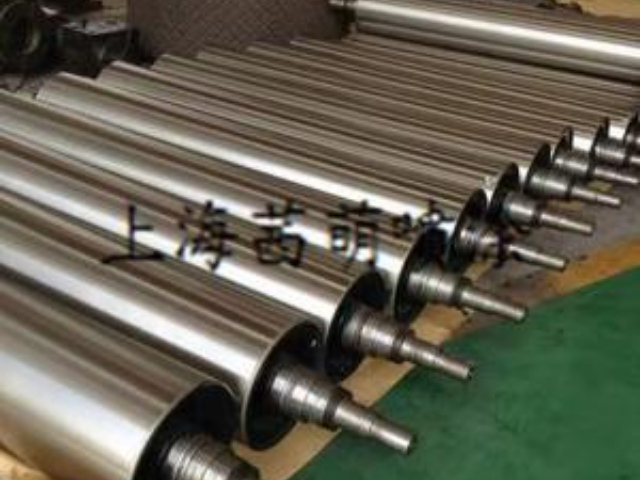 山东哪里有电刷镀厂家
镀液选择与准备:根据工件的材质、镀覆要求以及预期的镀层性能,选择合适的镀液。如前文所述,镀液种类繁多,包括单金属镀液(如镀镍、镀铜、镀锌镀液)、合金镀液(如镍 - 磷合金、铜 - 锡合金镀液)以及特殊...
-
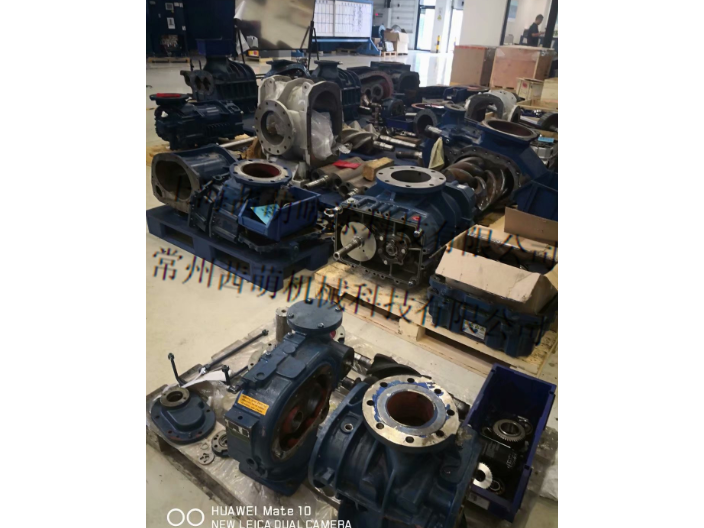 江苏金属表面轴修复技术
轴的轴承位因接触水汽、腐蚀性介质易发生腐蚀(如点蚀、锈蚀),电刷镀技术适合现场快速修复。该技术以轴为阴极,镀笔(包裹石墨阳极)为阳极,蘸取镀液(如镍钨合金镀液、快速镍镀液),通过10-25V直流电压使...
-
上海金属表面轴修复工艺
B.用堆焊法修复:几乎所有的堆焊工艺都能用于轴颈的修复。堆焊后不进行机械加工的,堆焊层厚度应保持在1.5~2.0mm;若堆焊后仍需进行机械加工的,堆焊层厚度应比轴颈名义尺寸大2~3mm。堆焊后应进行热...