商机详情 -
山西国产超声波焊接设备
优化超声波焊接设备的工艺参数,通常以试焊为起点,而非凭经验直接套用。可以先固定材料与焊头,在合理范围内改变时间、压力与振幅,观察接头强度与外观的变化趋势。记录每组条件下的拉力值与溢料情况,往往能找到兼顾效率与质量的区间。一些工厂会采用阶段性加能量的方式,先初步定位再精细微调,避免一次性过大导致压伤。参数确定后,建议将其写入工艺卡并冻结,减少人为随意改动。当换用新批次材料时,应重新做小样确认,因为即使是同牌号,批次间的性能也可能存在细微差别。把优化过程形成的曲线与结论归档,还能在后续类似产品开发时提供参考,使新工艺的摸索从重复试错转向基于历史数据的有方向探索,提升整体工艺响应速度。采用简单的正交试验安排变量组合,能用较少次数覆盖主要影响因素,适合资源有限的中小团队。超声波焊接设备的工艺摸索若借助这类结构化方法,往往比零散试错更快找到可用的参数区间。结构化的试错方法,比凭感觉调参更高效也更低耗,适合资源有限的团队。超声波焊接的应用前景广阔,将继续成为制造业中不可或缺的一部分。山西国产超声波焊接设备
超声波焊接设备
要让超声波焊接设备保持稳定的连接表现,日常的维护保养不可忽视。焊头作为直接接触工件的部件,长期运行后可能出现磨损或微小裂纹,建议定期目视检查并在异常时及时更换。发生器与换能器的工作状态,可通过监测输出能量与声音变化来初步判断。气路与冷却系统若装有过滤部件,应按周期清理,避免杂质影响压力与散热。不少工厂会制定简单的点检表,覆盖紧固件松动、线缆老化和参数漂移等项目。把维护动作纳入班组例行工作,通常能减少突发停机,也让工艺数据更具连续性,便于后续的质量分析。对于连续多班生产的产线,建议明确每班的检查责任人,并把发现的异常记录到设备台账,使维护从被动抢修转向有计划的预防性管理。建立常用易损件的少量库存,能在突发磨损时缩短等待,避免整线因一个部件而长时间停滞。超声波焊接设备的维护若能做到备件前置,日常点检发现的问题便可在当班内闭环,减少跨班遗留。备件适度前置,是性价比很高且简单的防停机手段,值得在日常中落实。河北超声波焊接设备供应商超声波焊接过程中,超声波发生器产生的高频振动波通过换能器转换成机械振动能。
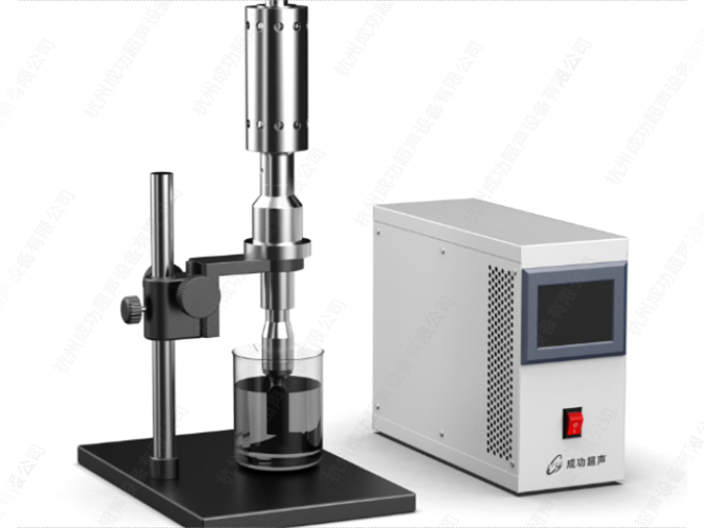
超声波焊接设备是一种常用的焊接技术,它利用超声波振动将两个工件加热并压合在一起,从而实现焊接的目的。超声波焊接设备通常由超声波发生器、焊接头、压力系统和控制系统等组成。超声波焊接设备的原理是利用超声波振动产生的高频机械振动,通过焊接头传导到工件上。焊接头通常由一个振动器和一个焊接角组成。振动器将电能转换为机械振动,然后通过焊接角将振动传导到工件上。焊接头的振动频率通常在20kHz到70kHz之间,这个频率范围是人耳听不到的。
在产线规划中,超声波焊接设备的节拍需要与前后工序保持协调,否则容易成为瓶颈或造成堆积。该工艺的单次连接时间通常较短,但换型、定位与取出的总耗时同样要计入。对于高速装配线,可以考虑双工位或旋转工作台来并行上下料,缩短设备等待。企业在测算产能时,应以实际含辅助动作的周期为准,而非只看焊接本身的秒数。当订单波动较大时,柔性排产与可快速切换的工装能够提高设备利用率。让焊接单元真正嵌入节拍,而不是孤立地追求单次速度,才能带来可观的产线增益。若后道工序节拍明显慢于焊接,则增设缓存工位通常比提高焊接速度更有效,因为局部加速无法弥补整体流程中的等待与搬运损耗。在焊接与后道之间设置适度缓存,可吸收瞬时波动,使整线在订单变化时仍保持较顺的流转。超声波焊接设备即便单次很快,若缺少工序间的缓冲设计,整体产出仍可能被上下游的不平衡所拖累。适度的缓冲设计,是整线顺畅运转的隐性功臣,可吸收瞬时节拍波动,使上下游衔接更协调。超声波焊接适用于各种金属材料、塑料、橡胶等材料的连接,如汽车零部件、家电制品、玩具等。
一家电子接插件制造企业在生产塑料外壳时引入了超声波焊接设备,以解决原先点胶工序的等待与溢胶问题。由于壳体内部含有敏感元件,企业特别关注热影响范围,而界面摩擦生热的方式使周边温升相对可控。试产阶段,技术员调整了焊头接触面与压力曲线,使溢料控制在允许范围内,并通过首件拉力测试确认连接强度。量产后,企业用抽检与过程能量监控维持一致性,返修比例较此前有所下降。该案例表明,对于小型、批量大的塑料件,短节拍且清洁的连接方式能够在效率与良率之间取得较好的平衡,前提是参数经过充分验证。企业在复盘时还发现,把焊头维护周期从凭经验改为按焊接次数提醒,进一步压缩了因磨损带来的偶发不良,体现出设备管理细化的价值。这一改进被写入标准作业,成为该品类量产的连接规范,也为后续类似壳体提供了参考基线。超声波焊接设备在该企业的落地,逐渐沉淀为可传承的工艺文件,降低了新品导入对个别人员的依赖。工艺沉淀为文件之后,便不再过度依赖个别关键人员,组织韧性更强。超声波焊接具有高能量密度、瞬间加热和局部熔化的特点,从而实现高质量的焊接接头。吉林超声波焊接设备主机
超声波焊接过程中需要注意安全问题,避免对身体造成伤害。山西国产超声波焊接设备
理解超声波焊接设备的原理,可以从摩擦热的产生说起。当高频振动经焊头传递到两个工件的接触面时,界面处微小的不平整在快速往复运动中产生摩擦,使局部温度上升。这种升温集中在接触面附近,而不是从外部整体加热,因此工件本体基本维持原有状态。随着温度达到材料软化区间,原本坚硬的表层变得容易流动。需要说明的是,不同材料的摩擦系数与导热表现不同,达到软化所需的能量也存在差别,这正是工艺参数需要按材料调整的原因。掌握这一机理,有助于在操作异常时判断是压力、时间还是频率出现了偏差。例如当接触面有油污时,摩擦难以稳定积累热量,便容易出现看似结合实则拉力不足的情况,这类问题从原理层面就更容易被解释与规避。常见的振动频率有二十、三十与四十千赫等档位,频率越高通常越适合薄小零件,频率越低则穿透力更强,选配需结合工件尺度。超声波焊接设备的频率档位与焊头匹配,直接关系能量能否有效传到接触面。先理解频率差异,是企业选对超声设备的前提之一,也能少走选型弯路。山西国产超声波焊接设备