商机详情 -
江西销售超声波焊接设备
定制设备会采用度合金材质打造焊头,增强其耐磨与抗变形能力;同时优化内部散热结构,避免因长时间运行导致元件过热,延长部件使用寿命。在建材生产中,若用户焊接的工件重量较大,定制设备会强化机身支撑结构,提升设备的稳定性,避免因工件重压导致设备位移或部件损坏。此外,针对用户可能面临的特殊使用环境,如高湿度、多粉尘的车间,定制设备还会采用防腐蚀、防尘的外壳材质与密封设计,减少环境因素对设备内部元件的侵蚀,确保设备在长期使用中始终保持稳定性能,降低维修频率与停机成本。安全防护专属定制,契合行业安全标准不同行业对生产安全的要求存在差异,定制超声波焊接设备可根据用户所在行业的安全规范,专属设计安全防护方案,保障操作人员与生产环境的安全。在化工行业,若用户在防爆车间内使用设备,定制设备会采用防爆型外壳与电路设计,避免焊接过程中产生的电火花引发安全;同时配备防静电接地装置,防止静电积累对易燃易爆物料造成影响。在食品加工领域,设备需符合食品安全卫生标准,定制时会选用食品级不锈钢材质打造与物料接触的部件,且表面采用光滑无死角的设计,便于清洁消毒。避免物料残留滋生。此外,针对操作人员的安全防护。超声波焊接技术的发展离不开科技的支持和创新精神的推动。江西销售超声波焊接设备
超声波焊接设备
在超声波焊接设备的工作过程中,焊接头施加的压力承担着把两个工件紧密贴合的关键作用。若压力不足,接触面之间可能存在空隙,摩擦热难以稳定积累,容易出现连接不牢的情况。若压力过大,又可能压伤工件或导致材料过度流动而溢出。合适的压力区间通常与材料厚度、刚度以及焊头形状相关,需要结合试焊结果确定。不少工厂会把压力设为可监控的工艺参数,并在操作中记录实际数值,以便在换型或长时间运行后核对是否发生漂移。可以说,压力与振动、时间的配合,共同决定了接头的成型状态。当发现溢料过多或工件压痕明显时,优先复核压力曲线往往比盲目延长焊接时间更对症,也能减少对材料的额外损伤。当前不少设备采用气液增压或伺服加压,相比单纯气动能提供更平稳的压力曲线,这对薄壁件尤其有意义。超声波焊接设备的压力平稳性,往往比峰值压力数值更能决定接头的成型质量与一致性。压力曲线的平稳程度,往往比峰值数值大小更关键,薄壁件尤其如此,调试阶段更需重点盯防。四川超声波焊接设备市场价超声波焊接可以提高生产效率和降低成本,对于企业来说具有重要的经济价值。
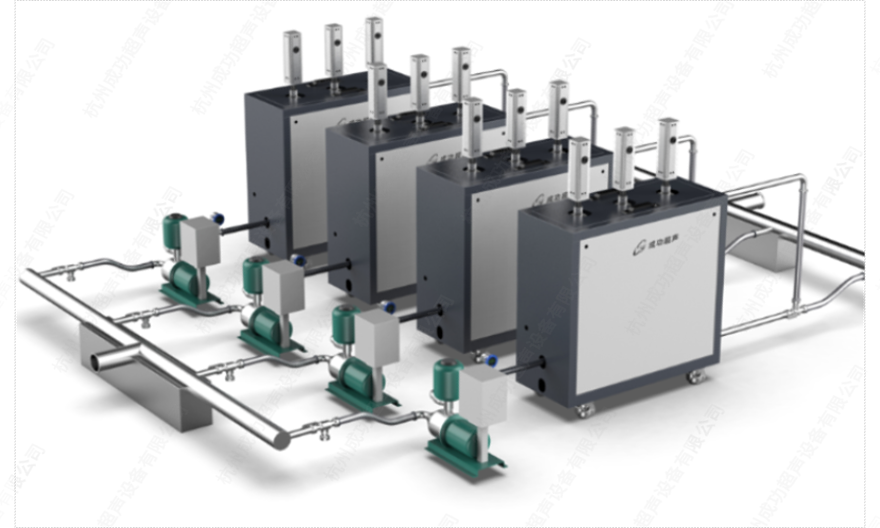
在新能源电池制造中,超声波焊接设备被用于极耳与汇流排等部位的金属薄件连接。这类接头对电阻与疲劳性能较为敏感,而超声方式在固态下实现结合,热影响小,有利于保持材料原有导电特性。相比某些需要高温的工艺,它在对热敏感的电池结构上显得更为温和。实际应用中,铜铝等材料的表面状态会明显影响连接质量,因此来料清洁与压力控制尤为关键。电池企业通常会把焊接能量、压力与时间纳入批次记录,以满足追溯要求。在导入新机型前,建议以小批量验证接头的循环寿命,再逐步扩大应用范围。由于电池产品对安全性的要求较高,任何焊接参数的调整都应经过重新验证与文件确认,确保变更在受控状态下进行,避免未经评估的改动影响整体可靠性。多层极耳叠加时,层间空隙会影响能量传递,必要的预压与平整度控制能提高一次合格率。超声波焊接设备在电池极耳上的稳定表现,很大程度上依赖于来料整齐度与加压的均匀程度。来料的整齐与洁净程度,常是电池焊接稳定输出的前提,源头管控很重要。
表示简单的对接焊连接和有能量导向部分的理想连接的时间--温度曲线.能量导向部分允许迅速焊接,同时达到比较大的强度.在导向部分的材料如图示在整个结合区内流动. 图22:表示焊前按要求比例设计能量导向部分改进对接焊与导致的材料流动.工件尺寸的选择应是如图示能量导向部分熔化后足够分布于结合面之间,通常,对于易焊的树脂能量导向部分**小高度为0.010英寸(0.25毫米).对于某些需要高能量的树脂,即结晶型、低刚度或高熔化温度的非晶型(例如聚碳酸酯、聚砜)树脂,需要较大的能量定向部分,其**小高度为0.020英寸(0.5毫米).在工件之间对齐的方法,例如销钉和插口,应包括在工件设计中. 必须指出,为熔剂焊封所作的设计一般可以修改,以符合超声波焊接的要求.超声波焊接可以实现自动化生产,提高生产效率和产品质量。
当超声波在介质中传播时,由于超声波与介质的相互作用,使介质发生物理的和化学的变化,从而产生一系列力学的、热的、电磁的和化学的超声效应,包括以下4种效应:空化作用,超声波作用于液体时可产生大量小气泡。一个原因是液体内局部出现拉应力而形成负压,压强的降低使原来溶于液体的气体过饱和,而从液体逸出,成为小气泡。另一原因是强大的拉应力把液体“撕开”成一空洞,称为空化。空洞内为液体蒸气或溶于液体的另一种气体,甚至可能是真空。因空化作用形成的小气泡会随周围介质的振动而不断运动、长大或突然破灭。破灭时周围液体突然冲入气泡而产生高温、高压,同时产生激波。与空化作用相伴随的内摩擦可形成电荷,并在气泡内因放电而产***光现象。在液体中进行超声处理的技术大多与空化作用有关。超声波焊接的缺点包括:对材料的厚度和材质有一定的限制,需要专业的操作技能和设备维护。广西超声波焊接设备产品介绍
超声波焊接技术的成熟和发展需要不断的实践和探索,才能不断提高其性能和可靠性。江西销售超声波焊接设备
超声波焊接是一种特殊的焊接方法,它利用超声波频率(16千赫以上)的机械振动能量来连接金属。在超声波焊接过程中,高温热能不是输入到工件中,而是在静压下,弹性振动能转化为工件的振动,使工件能够组合。这种接头之间不融化的结合称为固态焊接。
特性在超声焊接过程中,采用高频超声发生器产生16~80khz高频电流,由激励线圈产生交变磁场,在交变磁场中弯曲铁磁材料,将超声波频率的电磁能转化为振动能,然后传输到声极,将平行于连接面的机械振动压碎并由声极去除。适当选择振荡频率、压力和焊接时间,即可获得质量接头由几百至五千牛顿,焊件变形率一般低于3~5%。超声波焊接不*可以焊接同种金属,还可以焊接不同的金属,如铝和铜、铝和不锈钢、钛和不锈钢等。还可以实现金属与非金属的焊接。超声波焊接机的输入功率为几瓦至25千瓦,引入焊件表面的位移幅度为10~40μm,施加在焊件上的静压力为几百牛顿至5000牛顿,可焊铝合金的厚度为几毫米。 江西销售超声波焊接设备