商机详情 -
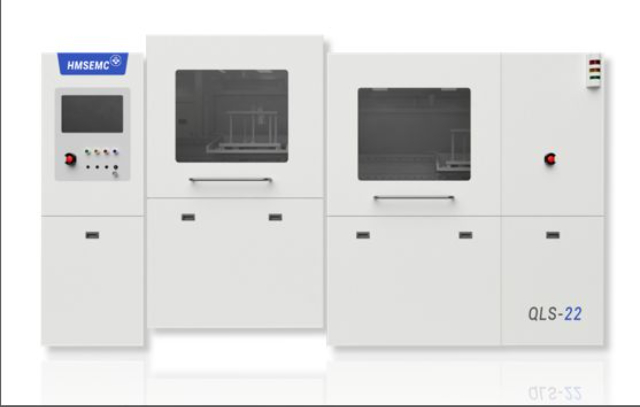
翰美QLS-23真空回流焊炉多少钱
半导体产品的品质与可靠性直接关系到设备的使用寿命与运行稳定性,消费者对此秉持 “零容忍” 态度。在消费电子领域,一颗质量不佳的芯片可能导致手机频繁死机、自动重启,严重影响用户体验,甚至造成数据丢失;在汽车电子中,车规级半导体芯片作为车辆电子控制系统的重要位置,其可靠性关乎行车安全,任何故障都可能引发严重后果,因此汽车制造商对芯片的质量把控极为严格,要求经过严苛的环境测试、可靠性验证,确保在高温、低温、高湿度、强电磁干扰等极端环境下仍能稳定运行。真空回流焊炉采用磁悬浮真空泵,噪音控制低于65dB。翰美QLS-23真空回流焊炉多少钱
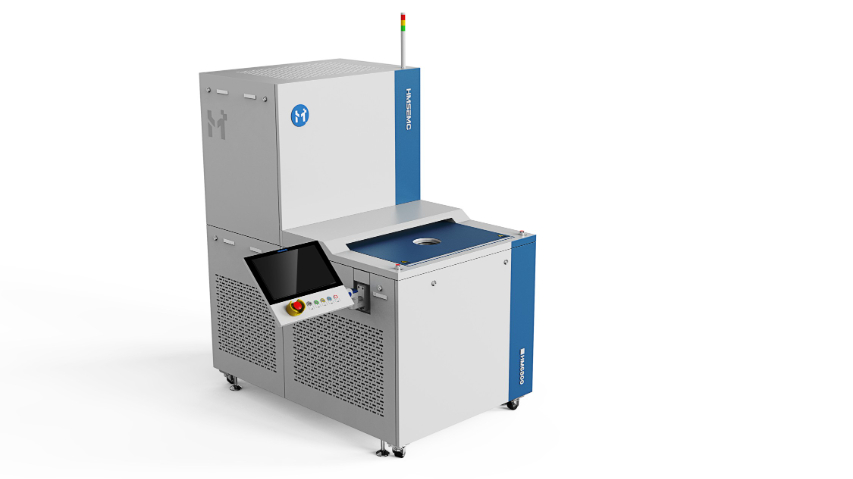
真空回流焊炉的技术迭新。温度控制革新:1987 年,日本富士通开发出红外加热与热风循环结合的混合加热技术,解决了传统电阻加热的温度均匀性问题。通过在炉腔顶部布置 24 组红外灯管,配合底部热风搅拌,使有效加热区的温度偏差从 ±5℃缩小至 ±2℃,满足了 QFP 等细间距元件的焊接需求。自动化集成:90 年代初,美国 KIC 公司开发出炉温跟踪系统,通过热电偶实时采集焊接温度曲线,配合 PLC 控制系统实现工艺参数自动调整。1995 年,ASM Pacific 推出带自动上下料机构的真空回流焊炉,将单班产能提升至 5000 片 PCB,较手动上料设备提升 4 倍,推动设备向民用电子批量生产渗透。翰美QLS-23真空回流焊炉多少钱真空回流焊炉配备紧急停机真空保持功能。
半导体封装痛点之一在于氧化问题。金属在高温环境下极易发生氧化反应,焊接过程中的高温阶段也不例外。在传统焊接环境中,空气中的氧气与焊料、芯片引脚以及封装基板的金属表面接触,迅速发生氧化,形成一层氧化膜。这层氧化膜会严重阻碍焊料与金属表面的润湿和扩散,导致焊接不良,出现虚焊、脱焊等问题。研究显示,在未采取有效抗氧化措施的传统焊接工艺中,因氧化导致的焊接不良率可达 10%-15%,这不*增加了生产成本,还降低了产品的合格率和市场竞争力。
在新能源行业中,新能源汽车的充电桩、太阳能发电板里的电子零件,也需要真空回流焊炉来帮忙。充电桩里的功率模块,负责把交流电转换成直流电,电流特别大,如果焊点导电不好,就会发热发烫,甚至烧坏设备。用真空回流焊炉后,焊点电阻小,导电效率高,充电桩充电又快又安全。太阳能发电板里的芯片,要在户外风吹日晒,焊点要是被氧化了,发电效率就会下降。真空回流焊能让焊点 “隔绝” 空气,不容易被氧化,太阳能板能用更久,发电更多。真空环境抑制锡须生长,提升航天器件可靠性。
为了满足半导体封装对焊接质量和精度的要求,传统焊接工艺往往需要配备先进、昂贵的设备。例如,高精度的贴片机价格通常在数百万元甚至上千万元,而且这些设备的维护和保养成本也非常高,需要专业的技术人员定期进行维护和校准,更换易损件等。统焊接设备在运行过程中,还需要消耗大量的能源,如电力、氮气等,这也增加了生产成本。据统计,在半导体封装企业的生产成本中,设备投资和维护成本占比可达 20%-30%,是企业成本控制的重点和难点。真空焊接工艺降低光模块组件热阻,提升散热性能。翰美QLS-23真空回流焊炉多少钱
真空回流焊炉支持真空+压力复合工艺开发。翰美QLS-23真空回流焊炉多少钱
20 世纪 60 年代,随着半导体产业的萌芽,电子元器件的封装与焊接需求日益凸显。传统的波峰焊和热风回流焊在焊接过程中暴露诸多问题:空气中的氧气导致焊锡氧化,产生焊点空洞、虚焊等缺陷;温度控制精度不足,难以满足晶体管等精密元件的焊接要求。为解决这些问题,美国贝尔实验室率先尝试在低气压环境下进行焊接实验。1968 年,首台简易真空焊接装置诞生,是将焊接区域抽至低真空状态(约 10Pa),通过电阻加热实现焊锡融化。尽管这台设备体积庞大、真空度控制粗糙,但其验证了真空环境对减少焊点氧化的效果突出 —— 实验数据显示,真空环境下的焊点空洞率较传统焊接降低 60% 以上。70 年代初,日本松下公司将真空技术与回流焊结合,推出首台商用真空回流焊炉 MV-100。该设备采用机械真空泵实现 1Pa 的真空度,配备三段式加热区,可焊接引脚间距大于 1mm 的集成电路。虽然其生产效率只为传统热风炉的 1/3,但在某些电子领域得到初步应用,为后续发展奠定了工程基础。翰美QLS-23真空回流焊炉多少钱