商机详情 -
惠州真空回流焊炉应用行业
传统半导体封装焊接工艺通常需要经过多个复杂的工序,包括焊膏印刷、贴片、回流焊接、清洗等。每一道工序都需要专门的设备、人力和时间投入,这无疑增加了生产成本。例如,在焊膏印刷工序中,需要使用高精度的印刷设备,并对印刷参数进行精确调整,以确保焊膏均匀地印刷在封装基板上;贴片工序则需要高速、高精度的贴片机,将芯片准确地放置在焊膏上;回流焊接后,为了去除助焊剂残留,还需要进行专门的清洗工序,这不*需要额外的清洗设备和清洗液,还会产生环境污染和废水处理等问题。这些多道工序的操作,不*增加了设备采购、维护和人力成本,还延长了生产周期,降低了生产效率。据估算,传统半导体封装焊接工艺的成本中,约 30%-40% 来自于多道工序的设备和人力投入。真空环境促进助焊剂完全挥发,降低离子残留量。惠州真空回流焊炉应用行业
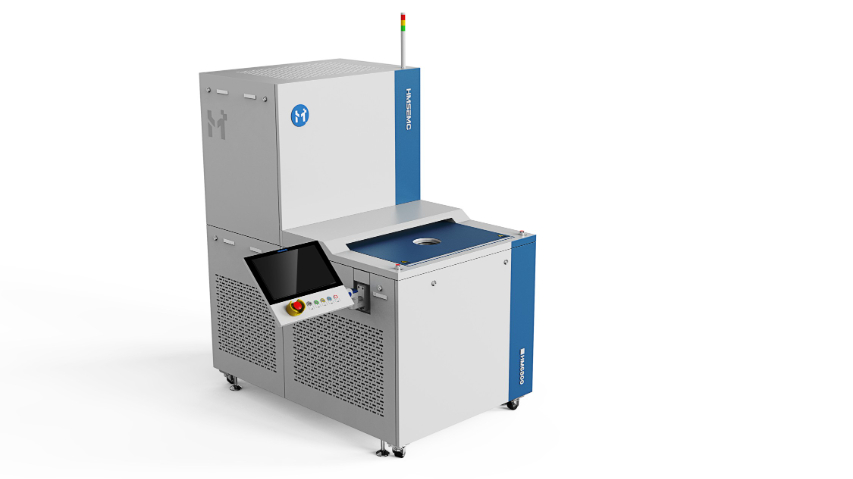
在小型化封装中,焊点的尺寸和精度至关重要。传统焊接工艺在控制焊点尺寸和精度方面存在一定的困难,难以满足半导体封装对微小焊点的要求。较小的焊点尺寸需要更精确的焊料分配和更严格的温度控制,否则容易出现焊料不足、桥接等焊接缺陷。晶圆级封装(WLP)中,需要在晶圆表面形成直径为几十微米的微小焊点,传统焊接工艺很难保证这些微小焊点的一致性和可靠性。据行业数据显示,在传统焊接工艺下,对于尺寸小于 0.2mm 的焊点,其焊接缺陷率可高达 15%-20%,严重影响了小型化封装的良品率和生产效率。惠州真空回流焊炉应用行业真空回流焊炉采用磁力密封技术,真空保持时间延长。
随着市场对半导体产品需求的不断增加,传统焊接设备的产能往往难以满足这种需求。一方面,传统焊接设备的处理速度有限,无法在短时间内完成大量封装的焊接任务;另一方面,设备在长时间连续运行过程中,容易出现故障和性能下降,需要频繁停机维护,这也进一步降低了设备的实际产能。例如,一些传统的回流焊设备,在连续运行 8 小时后,就可能出现温度波动、焊接质量下降等问题,需要停机进行维护和校准,这严重影响了生产的连续性和效率。据调查,在采用传统焊接工艺的半导体封装企业中,约有 40%-50% 的企业表示设备产能不足是制约其扩大生产规模的主要因素之一。
由于真空回流焊炉焊接的焊点质量高,废品率大幅降低。在传统焊接中,由于质量问题导致的废品率可能高达 10% 以上,而采用真空回流焊炉后,废品率可以控制在 1% 以下。这不*减少了原材料的浪费,还降低了因返工、返修带来的人工成本和时间成本。虽然真空回流焊炉的初期投入较高,但它的使用寿命长,维护成本相对较低。而且随着技术的不断进步,真空回流焊炉的能耗也在不断降低,能帮助企业减少能源支出。综合来看,真空回流焊炉能为企业带来明显的经济效益。真空环境抑制焊点金属间化合物过度生长。
焊接过程中的温度梯度也会给芯片带来严重的应力问题。在传统焊接中,由于加热和冷却速度不均匀,芯片不同部位之间会形成较大的温度梯度。这种温度梯度会导致芯片内部材料的热膨胀和收缩不一致,从而在芯片内部产生热应力。当热应力超过芯片材料的承受极限时,会引发芯片内部的裂纹,这些裂纹可能逐渐扩展,终将导致芯片失效。据统计,因温度梯度导致的芯片应力裂纹问题,在传统焊接工艺的半导体封装失效案例中占比可达 20%-30%,严重影响了产品的可靠性和使用寿命。真空回流焊炉配备工艺数据云存储功能,支持远程调阅。惠州真空回流焊炉应用行业
真空回流焊炉配备紧急停机真空保持功能。惠州真空回流焊炉应用行业
20 世纪 60 年代,随着半导体产业的萌芽,电子元器件的封装与焊接需求日益凸显。传统的波峰焊和热风回流焊在焊接过程中暴露诸多问题:空气中的氧气导致焊锡氧化,产生焊点空洞、虚焊等缺陷;温度控制精度不足,难以满足晶体管等精密元件的焊接要求。为解决这些问题,美国贝尔实验室率先尝试在低气压环境下进行焊接实验。1968 年,首台简易真空焊接装置诞生,是将焊接区域抽至低真空状态(约 10Pa),通过电阻加热实现焊锡融化。尽管这台设备体积庞大、真空度控制粗糙,但其验证了真空环境对减少焊点氧化的效果突出 —— 实验数据显示,真空环境下的焊点空洞率较传统焊接降低 60% 以上。70 年代初,日本松下公司将真空技术与回流焊结合,推出首台商用真空回流焊炉 MV-100。该设备采用机械真空泵实现 1Pa 的真空度,配备三段式加热区,可焊接引脚间距大于 1mm 的集成电路。虽然其生产效率只为传统热风炉的 1/3,但在某些电子领域得到初步应用,为后续发展奠定了工程基础。惠州真空回流焊炉应用行业