商机详情 -
广东双端面数控磨床供应
数控无心磨床的操作流程:数控无心磨床的操作流程主要分为以下几个步骤:(1)启动机器,首先需要按照规定程序启动机器,打开电源开关,确保正确的电源供应。(2)调整工作台,调整工作台位置和高度,确保零件的安装位置以及工作台与主轴轴心之间的距离、角度等符合要求。(3)安装零件,在安装零件前,需要对零件的尺寸、材质、精度等进行检查,以确保零件的质量和磨削效果。然后,将零件固定在工作台上,并根据需要安装对心装置和夹具,以确保零件与主轴轴心重合。每台数控磨床都需经过严格的测试,确保其稳定性和精度,才能投入生产使用。广东双端面数控磨床供应
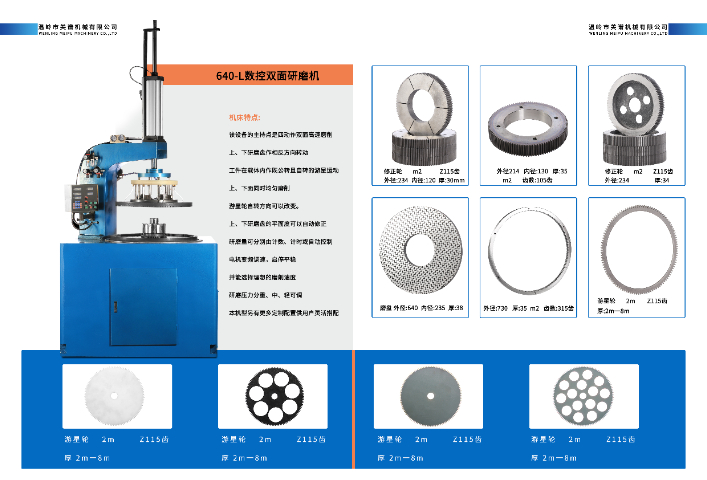
当主轴需要转动时,主轴与轴承须有一定的间隙,一般以半径上0.005mm为宜。刻度套的刻度,一格表示半径上间隙0.001mm,转动刻度套时,必须去除刻度套的空转量。头架主轴上可以安装三爪卡盘,用于短小轴套或盘类零件的卡盘磨削。尾架的使用与调整:转动扳手,可使尾架套筒后退。脚踏踏脚板,能使尾架套筒自动进退。脚踏到底,则套筒后退;脚放松,则套筒前进。转动调整捏手,可调整顶端顶工件的力。磨细长的轴时,顶工件的力不宜太大,以免将工件顶弯。磨削粗糙度要求不高的外圆工件,金刚笔可安装在尾架上进行砂轮的修整。立式数控磨床操作流程数控磨床可进行多角度加工,适用于各种不规则零件的精细加工需求。
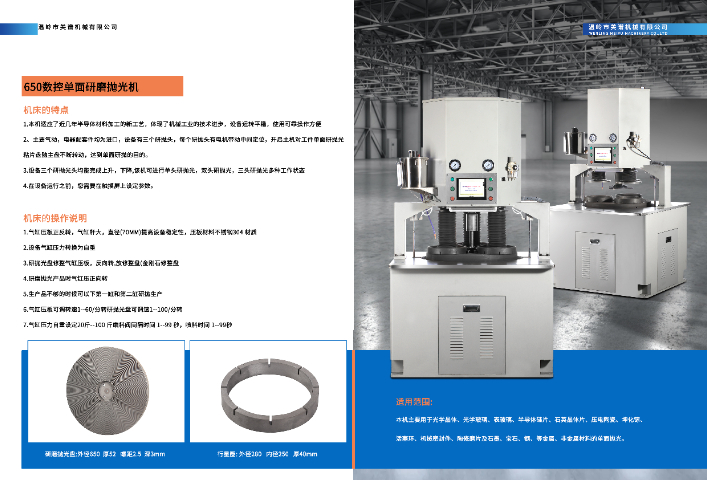
操作流程:1.机床检查,首先进行机床检查,确认气压充足、夹具良好、磨头安装正确等。2.设定参数,按照工件的具体要求,设定磨削参数,包括磨削深度、磨削速度和进给速度等。3.加载工件,将工件放入机床中,使用夹具夹紧工件。在预磨或者光磨时,还需根据需要添加冷却液等磨削液以便磨削顺畅。4.启动数控系统,打开数控磨床数控系统的电源,然后按照界面提示进行操作,包括选择程序、加载程序、设置工件坐标系等。5.开始磨削,输入工件的加工程序后,启动磨削,观察磨削过程中的进给速度、磨削深度等参数,调整参数达到较佳加工效果。6.结束磨削,当工件磨削完成后,关闭数控磨床的电源,将夹具松开,取出磨削好的工件。
操作规程:1.加工工件时,必须事先清理工件上的油垢、黒污及灰尘等;根据加工件的材质合理选用砂轮和磨削量,严禁磨能工件毛坯。2.装卡和测量工件时,必须使砂轮退离工件和停车。工件与砂轮未离开时,不得中途停车。砂轮在接近工件时,不准用机动送给。3.工作时,禁止操作者离开磨床或托人代管。如因停电或其他原因必须离开时,应将砂轮离开工件后停车。重新开动磨床时,应确认各部无异状后方准开车。4.认真填写交接班记录簿等有关记录。现代数控磨床的刀具更换效率高,能够快速响应生产需求,降低停机时间。
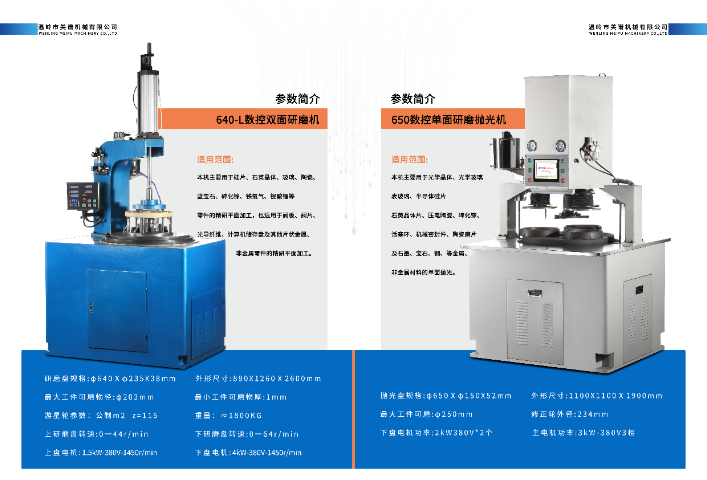
数控磨床是通过数控技术利用磨具对工件表面进行磨削加工的机床。大多数的磨床是使用高速旋转的砂轮进行磨削加工,少数的是使用油石、砂带等其他磨具和游离磨料进行加工,如珩磨机、超精加工机床、砂带磨床、研磨机和抛光机等。数控磨床又有数控平面磨床、数控无心磨床、数控内外圆磨床、数控立式多功能磨床、数控坐标磨床、数控成形磨床等等。数控机床是信息技术与机械制造技术相结合的产物,表示了现代基础机械的技术水平与发展趋势。定期对数控磨床进行安全检查,是保证生产安全的重要环节,不容忽视。广东双端面数控磨床供应
数控磨床的计算速度和加工速度直接影响了生产效率,企业需持续优化改进。广东双端面数控磨床供应
历程:十八世纪30年代,为了适应钟表、自行车、缝纫机和机械等零件淬硬后的加工,英国、德国和美国分别研制出使用天然磨料砂轮的磨床。这些磨床是在当时现成的机床如车床、刨床等上面加装磨头改制而成的,它们结构简单,刚度低,磨削时易产生振动,要求操作工人要有很高的技艺才能磨出精密的工件。1876年在巴黎博览会展出的美国布朗-夏普公司制造的多功能外圆磨床,是初次具有现代磨床基本特征的机械。它的工件头架和尾座安装在往复移动的工作台上,箱形床身提高了机床刚度,并带有内圆磨削附件。广东双端面数控磨床供应
温岭市美谱机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,温岭市美谱机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!