商机详情 -
南京TPU发泡母粒厂家直销
回收母粒是利用回收塑料经过分选、除杂、改性、着色造粒得到的母粒原料,回收料来源复杂,不同批次的基材种类、杂质含量差异较大,生产前要经过分拣、破碎、清洗、除水,去除泥沙、金属、其他材质异物。回收料里面混杂的焦料、橡胶、杂塑很难完全分离,会在母粒里形成黑点杂质,所以回收母粒一般多用于对外观要求宽松的产品。配方里常添加相容剂、稳定剂,改善回收树脂降解带来的流动性差、韧性不足等问题。回收母粒的颜色稳定性弱于全新料母粒,每一批投料前都要做试样,调整颜料配比。回收母粒不建议用于食品接触、高透明、外观要求严苛的制品,交付时也要明确告知下游适用范围,避免误用。PC/ABS 原料定制可控制灰分含量,减少成型滤网堵塞的生产问题。南京TPU发泡母粒厂家直销

母粒生产过程中的加料稳定性,是保证批次色差稳定的基础,粉体颜料、助剂、树脂颗粒分别通过不同喂料装置送入挤出主机,失重式喂料机可以实时反馈下料重量,自动补偿波动。粉体物料流动性差,容易架桥,料仓内部搭配搅拌装置,帮助粉体持续下料,搅拌转速不能过高,防止粉体被压实。不同原料的下料速度按照配方比例锁定,任意一路喂料出现波动,成品母粒的组分比例就会偏移,颜色或者功能指标偏离标准。生产前喂料设备需要校准,校准完成之后锁定参数,非授权人员不要随意改动。生产过程中定时核对喂料实时流量,记录数据,出现流量持续偏离,及时停机排查,检查料仓架桥、下料口堵塞、传感器漂移等问题,排查完毕再恢复生产。绍兴抗氧母粒价格报价PC/ABS 定制料可调整热变形温度,匹配产品使用时的受热环境条件。

母粒在注塑成型工序使用时,投料方式分为人工预混和自动计量喂料两种方式,小批量生产常采用人工搅拌混合,大批量连续生产一般搭配失重式喂料机自动配比。人工混合时,母粒和基材树脂搅拌时间要充足,搅拌桶内部物料翻动均匀,避免局部母粒堆积,造成单件产品颜色深浅不一。自动喂料设备可以持续稳定输送母粒,配比波动更小,适合长时间不间断生产,日常需要定期校准喂料精度,清理喂料仓内壁附着的母粒粉料。注塑机料筒温度、背压、螺杆转速都会影响母粒分散效果,背压偏低,物料剪切混合不足,容易出现色点;背压过高,物料摩擦升温明显,有引发助剂分解的风险。每次开机初期,需要先排出前段熔融物料,等颜色稳定之后再正式生产制品。
母粒换色生产是车间常见工序,从深色母粒切换到浅色母粒时,清理难度更高,残留的深色颗粒很容易污染下一批产品。清机一般会使用专有清洗料,投入挤出机,在合适温度下持续挤出,带走螺杆、料筒、模头缝隙里残留的旧物料,反复挤出多批清洗料,直到挤出物料颜色均匀干净。清洗完成之后,再投入新母粒原料试生产,取样压片观察有没有杂色点。换色顺序尽量规划,优先安排浅色,再生产深色,减少反复深度清机的频次,节省原料和工时。清机产生的清洗料单独收集存放,按照废料或者次级物料处理,不要混入合格母粒成品当中。PC/ABS 定制料支持无卤改性,契合电气产品相关环保检测项目要求。
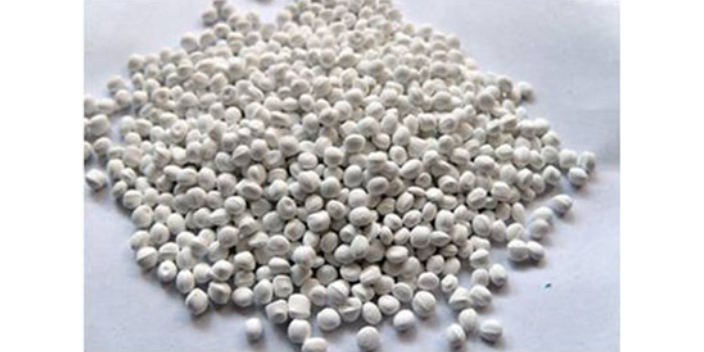
母粒颗粒的粒型均匀度会影响自动喂料系统的计量精度,细长条、扁粒、碎粉、连粒占比偏高时,喂料仓内物料流动性变差,容易出现架桥、下料忽快忽慢,造成母粒配比波动。切粒机的刀距、刀速、熔体出料速度相互匹配,才能得到规整圆柱颗粒,切刀磨损之后,切面不齐,容易产生长条和碎屑,需要定期磨刀或者更换刀片。切粒之后的颗粒经过振动筛分,分级筛选,把不符合规格的碎粉、长条分离出去,不合格粒料单独回收处理。部分产线会搭配风选设备,利用气流把轻质碎粉分离,进一步提升成品颗粒均一性。下游失重喂料机对粉料十分敏感,细粉堆积在传感器位置,会干扰称重信号,所以薄膜、高速注塑这类对配比稳定要求高的场景,优先选用碎粉含量低的母粒。针对不同模具特性调整 PC/ABS 流动性,降低注塑加工过程中的成型缺陷。绍兴抗氧母粒价格报价
PC/ABS 定制料可调整冲击性能,应对日常使用中意外磕碰的场景。南京TPU发泡母粒厂家直销
母粒在无纺布生产中使用,纺粘、熔喷无纺布的成型方式特殊,熔体需要经过极细的喷丝孔挤出拉丝,喷丝孔孔径微小,对母粒内部杂质、团聚颗粒容忍度很低,微小颗粒就会堵塞喷丝孔,造成断丝、丝条粗细不均。无纺布专有母粒分散要求严苛,滤网配置等级更高,原料投入前也要筛查杂质。母粒熔体流动速率要和纺丝基材匹配,流动性差异过大,纺丝时丝束不稳定,生产效率下降。熔喷无纺布加工温度偏高,母粒里面的颜料、助剂耐热性要适配高温工况,避免受热分解产生积碳,堵塞喷丝板。产线运行过程中,喷丝板要定期清理,母粒析出物、焦化物堆积在孔口,都会影响纺丝状态。更换母粒颜色时,喷丝板清理工序繁琐,车间一般会集中安排同色系母粒连续生产,减少换色频次。南京TPU发泡母粒厂家直销